


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment un centre de perçage horizontal repère-t-il les bords des panneaux de mobilier ?
Un centre de perçage horizontal pour meubles localise les chants des panneaux en plaquant la pièce contre des butées physiques, en détectant sa position à l’aide de capteurs, ou en combinant ces deux méthodes. Le système de commande établit ensuite le lien entre cette référence et les coordonnées de perçage programmées. La séquence exacte dépend de la machine : un capteur peut confirmer qu’un panneau a atteint une butée, mesurer la position d’un chant ou effectuer une tout autre tâche de détection.
Cette distinction est importante lorsque les trous de connecteurs présentent systématiquement un décalage ou lorsque des panneaux de différentes dimensions doivent être usinés avec le même réglage. Une broche de perçage peut répéter avec précision le mouvement qui lui est commandé tout en produisant des trous mal positionnés par rapport au panneau, car la référence du panneau, l’origine du programme ou les dimensions supposées du panneau sont incorrectes.
Du chant physique à la coordonnée de perçage
Le perçage horizontal consiste généralement à réaliser des trous dans le chant étroit d’un panneau pour des tourillons, des connecteurs ou d’autres ferrures. Pour positionner un trou, la machine doit disposer d’une référence le long du chant du panneau et d’une référence pour la hauteur de perçage à travers l’épaisseur du panneau. Selon sa configuration, elle peut également avoir besoin de la position d’un autre chant afin de déterminer la largeur et l’orientation du panneau, ou la position des trous sur le côté opposé.
Pour comprendre le processus, il est utile de distinguer trois systèmes de coordonnées :
- Coordonnées machine : positions définies par les axes de la machine et son système de référencement d’origine.
- Référence de la pièce : chant, face ou angle physique servant à positionner le panneau.
- Coordonnées du programme : positions des trous spécifiées par rapport à la référence sélectionnée.
La commande doit établir correctement le lien entre ces systèmes. Une séquence type consiste à référencer les axes, à placer le panneau contre les dispositifs de positionnement, à le fixer avec des brides, puis à exécuter le programme de perçage à partir de l’origine définie pour la pièce. Certaines machines ajoutent une étape de recherche ou de mesure du chant avant le perçage. L’ordre des opérations et les contrôles disponibles varient selon la conception ; il convient donc de vérifier la séquence de fonctionnement de la machine évaluée.
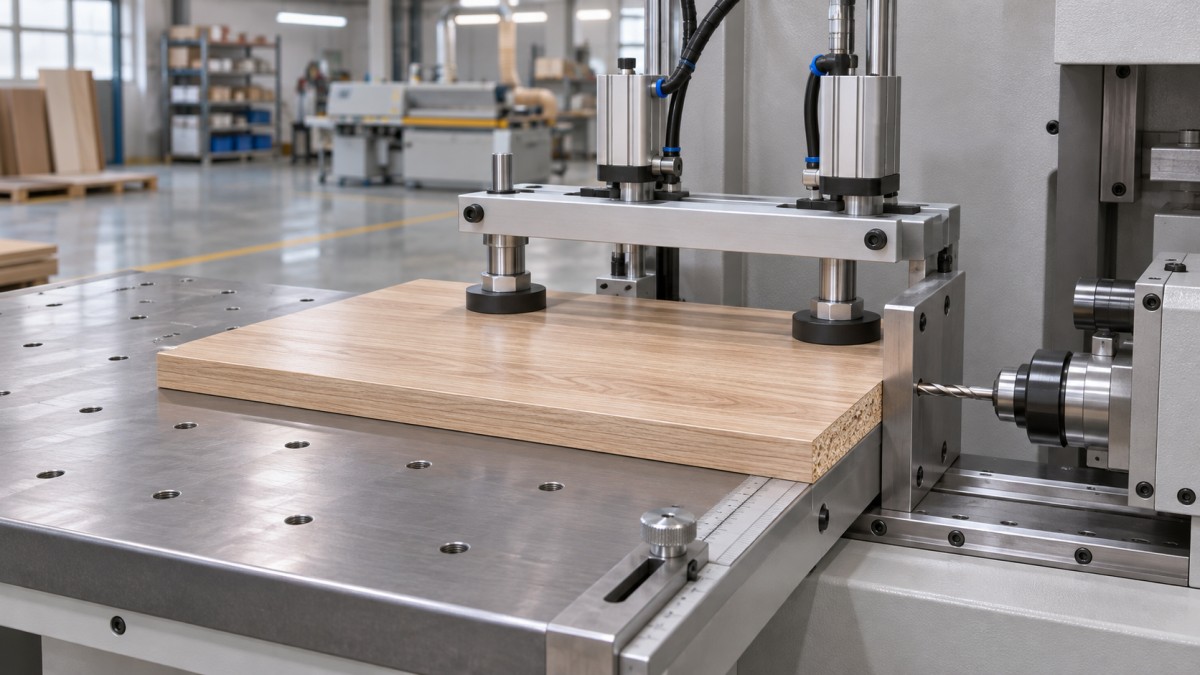
Un panneau peut être solidement maintenu tout en étant référencé de manière incorrecte. Par exemple, si le programme place son origine à l’extrémité gauche, mais que l’opérateur positionne le panneau à partir de l’extrémité droite, tous les trous peuvent être décalés ou inversés. Un serrage sûr empêche tout mouvement ; il ne garantit pas que le bon chant a été choisi.
Butées mécaniques : une référence physique répétable
Sur une machine à référencement mécanique, l’opérateur ou le mécanisme d’alimentation amène le panneau au contact d’une ou de plusieurs butées. Une butée à l’extrémité du panneau peut établir la référence dans le sens de sa longueur. Un guide ou une référence latérale peut positionner un autre chant, tandis que la surface de la table ou un dispositif de support définit la face utilisée pour le positionnement en hauteur.
Plusieurs points de contact peuvent également contribuer au contrôle de l’orientation. Si le panneau doit reposer contre un guide droit, le contact en plusieurs points espacés le long de ce guide aide à établir son alignement. Un seul point de contact peut définir la position à cet endroit, mais ne contrôle pas à lui seul la rotation. Il faut donc examiner l’ensemble du dispositif de positionnement plutôt que la butée isolément.
Les butées mécaniques sont faciles à inspecter, mais le résultat dépend de l’état de la machine et du panneau. Des copeaux coincés entre le chant et la butée éloignent la pièce de la référence prévue. Un angle endommagé peut entrer en contact à un endroit différent d’un angle intact. Un chant qui n’est pas droit peut toucher localement le guide tout en laissant le reste du panneau désaligné.
L’ordre de serrage compte également. Si une bride tire ou pousse le panneau en l’éloignant de sa référence lors de la fermeture, sa position avant le serrage n’est pas nécessairement celle qu’il occupe pendant le perçage. Observez le cycle réel lorsque cela peut se faire en toute sécurité et vérifiez si la conception maintient le panneau contre ses références pendant l’application de la force de serrage.
La détection par capteur ne signifie pas toujours une mesure du chant
Certains centres de perçage utilisent des capteurs pour détecter un panneau ou confirmer sa présence à une position de chargement. D’autres emploient un capteur ou une sonde lors d’un déplacement de recherche contrôlé afin de repérer un chant et de mettre à jour une coordonnée de la pièce. Ces fonctions ne doivent pas être considérées comme équivalentes.
Un capteur de présence peut seulement fournir un signal marche/arrêt indiquant qu’un panneau se trouve dans sa zone de détection. Il peut être utile pour interverrouiller un cycle, mais cela ne définit pas une coordonnée précise du chant. Une fonction de mesure nécessite que la commande associe une transition détectée ou un événement de contact à une position d’axe connue, puis applique le décalage approprié. Demandez au fournisseur laquelle de ces fonctions est mise en œuvre et si la valeur mesurée modifie effectivement les coordonnées de perçage.
Méthodes avec et sans contact
Une sonde ou un mécanisme de détection par contact peut repérer un chant en le touchant lors d’un déplacement contrôlé. Le résultat dépend de la surface de contact, de l’état du chant, de la répétabilité de la sonde et du décalage entre le point de détection et l’outil de perçage. Les dispositifs de contact peuvent nécessiter un dégagement autour de la pièce et doivent être protégés contre les dommages dus à un chargement inadapté ou à un mauvais réglage.
La détection sans contact peut repérer un chant sans exercer de force de palpage, mais ses performances dépendent de la technologie du capteur et du matériau présenté. La finition de surface, la couleur, la réflectivité, la poussière et la géométrie du panneau peuvent affecter certaines méthodes de détection optique. Un capteur qui détecte de manière fiable une surface de panneau ne convient pas nécessairement à tous les revêtements ou traitements de chant. Vérifiez les matériaux compatibles et testez des panneaux représentatifs au lieu de supposer qu’une description générale du capteur garantit sa compatibilité.
Les systèmes hybrides utilisent des références physiques et des capteurs à des fins différentes. Un panneau peut être poussé contre une butée tandis qu’un capteur confirme sa présence, ou un chant mesuré peut être associé à une référence mécanique dans une autre direction. Déterminez quel dispositif définit chaque coordonnée et lequel se contente de vérifier une condition. Cette distinction est essentielle pour comparer les caractéristiques d’automatisation annoncées.
Quel chant le programme utilise-t-il réellement ?
Savoir qu’une machine peut localiser un chant ne suffit pas pour l’évaluer. La question essentielle est de savoir si ce chant correspond à la référence utilisée dans le plan de la pièce et le programme d’usinage. La cote d’un trou mesurée depuis l’extrémité proche doit être vérifiée depuis cette même extrémité après l’usinage ; la vérifier depuis l’extrémité opposée introduit dans le résultat les variations de longueur du panneau.
Prenons l’exemple d’un trou spécifié à une distance fixe d’une extrémité. Si la machine référence directement cette extrémité, les variations de l’extrémité opposée ne devraient pas modifier la distance du trou par rapport à l’extrémité référencée. Si la machine référence plutôt l’extrémité opposée et calcule la position du trou à partir d’une longueur nominale de panneau, tout écart entre la longueur réelle et la longueur nominale peut affecter le résultat. Mesurer la longueur réelle ne peut résoudre ce problème que si la commande utilise correctement cette mesure dans le calcul des coordonnées.
L’orientation du panneau constitue une autre source d’erreur. Des pièces d’apparence similaire peuvent avoir des faces finies, des sens du fil du bois ou des configurations de perçage droite/gauche différents. Vérifiez si la procédure de chargement, la sélection du programme et les références de la machine permettent de distinguer les composants symétriques. Déterminez également si l’opérateur doit faire pivoter ou retourner le panneau pour percer un autre chant ; chaque rechargement peut introduire une nouvelle relation de référence.
Les faces supérieure et inférieure méritent la même attention. Un trou devant être centré dans l’épaisseur peut être programmé à partir d’une face de référence, calculé à partir d’une épaisseur saisie ou positionné par une autre méthode propre à la machine. Une référence correcte à l’extrémité ne peut compenser ni une valeur d’épaisseur incorrecte ni un panneau décollé de son support.
L’état du panneau en amont affecte le référencement
Le repérage d’un chant ne corrige pas un panneau mal préparé. Un panneau qui n’est pas d’équerre peut être positionné contre un guide et une butée d’extrémité, tandis que ses chants opposés restent décalés par rapport à leur position prévue. Le placage de chant, les dommages localisés et les résidus de coupe peuvent également modifier les points de contact du panneau avec une référence.
Pour les opérations de préparation de bois massif ou d’autres composants en bois avant le perçage, une coupe droite et régulière favorise un référencement plus prévisible. La scie à déligner à lame unique, modèle MJ163, est destinée à la coupe longitudinale et utilise un système d’alimentation et une lame de scie circulaire pour réaliser des coupes droites. Il ne s’agit pas d’un dispositif de localisation du chant pour le centre de perçage ; avant qu’un chant déligné ne serve de référence d’usinage, il convient de le vérifier au regard des exigences dimensionnelles et d’équerrage de la pièce.
Diagnostic d’un écart de positionnement des trous
Commencez par mesurer à partir de la même référence physique que celle utilisée par le programme, et non simplement depuis le chant le plus proche. Marquez la face et l’extrémité de référence sur un panneau d’essai avant son chargement. Notez la coordonnée prévue du trou, sa coordonnée réelle et le sens de l’écart. Évitez de modifier les décalages de la machine avant d’avoir compris la configuration de l’écart.
- Vérifiez le contact avec la référence. Inspectez la butée, le guide et le chant du panneau pour détecter des copeaux, des dommages ou des jeux. Vérifiez que le panneau reste bien en place après le serrage.
- Vérifiez l’origine du programme. Contrôlez l’orientation de la pièce sélectionnée, le côté de référence, les dimensions du panneau ainsi que les décalages de la pièce ou de l’outil utilisés par la commande.
- Répétez l’opération sans modifier le réglage. Comparez plusieurs cycles avec des panneaux d’essai adaptés. Un décalage constant suggère un problème de référence ou de décalage ; des résultats variables nécessitent d’examiner de plus près le positionnement, le serrage, la détection et le mouvement.
- Distinguez les défauts du panneau des défauts de la machine. Mesurez séparément la longueur du panneau, son équerrage et l’état de ses chants. Un trou peut être correctement positionné par rapport à l’extrémité référencée, tout en semblant incorrect lorsqu’il est mesuré depuis une extrémité opposée irrégulière.
- Inspectez le système de perçage si la référence est correcte. L’état de l’outil, l’alignement de la broche et le mouvement du dispositif de fixation peuvent affecter le trou obtenu, même si la commande a identifié la position prévue du chant.
Lorsque l’écart varie avec la taille du panneau, recherchez des calculs utilisant une dimension nominale ou une référence prise depuis le chant opposé. Lorsqu’il varie avec la finition de surface ou le matériau, examinez la méthode de détection spécifiée et vérifiez si la contamination ou la surface du panneau affecte la détection. Il s’agit de pistes de diagnostic, et non de la preuve d’une cause unique.
Effectuez les contrôles et les réglages conformément aux consignes de sécurité du fabricant de la machine. Ne mettez pas les mains dans un mécanisme en mouvement ou sous tension pour observer le contact avec une butée ou le fonctionnement d’un capteur. L’étalonnage des coordonnées machine, des décalages de détection ou des interverrouillages doit suivre la procédure documentée pour l’équipement concerné.
Éléments à demander lors de l’évaluation d’un équipement
Une démonstration utile doit utiliser des panneaux représentatifs, le programme de perçage prévu et des références de mesure clairement identifiées. Demandez à observer tout le cycle de chargement et de serrage, y compris tout alignement manuel, recherche par capteur ou repositionnement du panneau nécessaire pour réaliser la pièce. Un cycle de perçage court ne révèle pas le temps nécessaire à la mise en place de la référence.
Avant de comparer les caractéristiques, demandez des précisions sur les points suivants :
- Quels chants et quelles faces définissent l’origine de la pièce pour chaque opération prise en charge ?
- Les capteurs servent-ils à confirmer la présence, à mesurer des coordonnées ou à ces deux fonctions ?
- Comment les différentes dimensions des panneaux sont-elles saisies ou mesurées, et les mesures réelles sont-elles appliquées au programme ?
- Quelles sont les limites de dimensions, d’épaisseur, de matériau et d’état des chants des panneaux pour le système de positionnement ?
- Comment les butées, les capteurs et les outils de perçage sont-ils étalonnés les uns par rapport aux autres, et quels contrôles réguliers sont requis ?
- Comment la précision de positionnement et de perçage est-elle spécifiée et vérifiée, notamment en ce qui concerne la référence de mesure et les conditions d’essai ?
Distinguez les spécifications de positionnement des axes de la précision d’un trou réalisé par rapport au chant d’un panneau de meuble. Cette dernière dépend du positionnement du panneau, du transfert de la référence, du serrage, de la position de l’outil et de la méthode de mesure. Une comparaison n’est pertinente que si les valeurs indiquées décrivent la même caractéristique dans des conditions comparables.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.