


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment réduire l’éclatement des bords lors du perçage de panneaux MDF
Pour obtenir un perçage net du MDF, commencez par déterminer où les dégâts se produisent. Des éclats autour de la face d’entrée indiquent souvent un problème de foret ou de prise de coupe initiale à la surface. Des dégâts à la sortie d’un trou traversant invitent à vérifier de plus près le soutien de la pièce et l’avance au débouchage. Des fissures ou des éclatements au bord du panneau peuvent indiquer que le trou est trop près du bord, que le panneau bouge ou que le perçage exerce une pression excessive sur le matériau environnant.
Avant de modifier plusieurs réglages sur une perceuse pour panneaux MDF, examinez quelques pièces défectueuses et comparez-les à un panneau intact du même lot. L’emplacement et la forme des dégâts constituent un point de départ concret. Un foret adapté et bien affûté, un soutien ferme et une avance maîtrisée résoudront de nombreux problèmes, mais les faces stratifiées, la position du trou et la qualité du panneau peuvent toutes modifier le résultat.
Commencez par localiser les dégâts
Gardez le panneau dans son orientation de production pendant l’inspection. Marquez la face à percer et le sens de coupe afin de ne pas confondre les défauts d’entrée et de sortie. Enlevez la poussière autour du trou avant d’en examiner le bord.
- Éclats à l’entrée : Examinez les arêtes de coupe et la pointe du foret, surtout si la surface est revêtue de mélamine ou d’un autre stratifié. Vérifiez également si le panneau se soulève ou vibre lorsque le foret entre en contact avec lui.
- Éclatement à la sortie : Vérifiez si le panneau est soutenu directement sous le trou et si le foret débouche trop brusquement. Ce défaut concerne tout particulièrement les trous traversants.
- Dégâts qui s’étendent vers le bord du panneau : Vérifiez la distance entre le trou et le bord, le serrage et l’état du chant du panneau avant de modifier le cycle de perçage.
- Parois pelucheuses ou trou rugueux sur toute sa longueur : Recherchez un foret usé ou inadapté, une mauvaise évacuation des copeaux, un faux-rond de broche ou un déplacement de la pièce.
Un défaut peut avoir plusieurs causes. Par exemple, un foret qui produit une entrée acceptable peut provoquer un éclatement sur la face inférieure si le martyr est devenu irrégulier. De même, remplacer le martyr ne rétablira pas une arête de coupe endommagée.
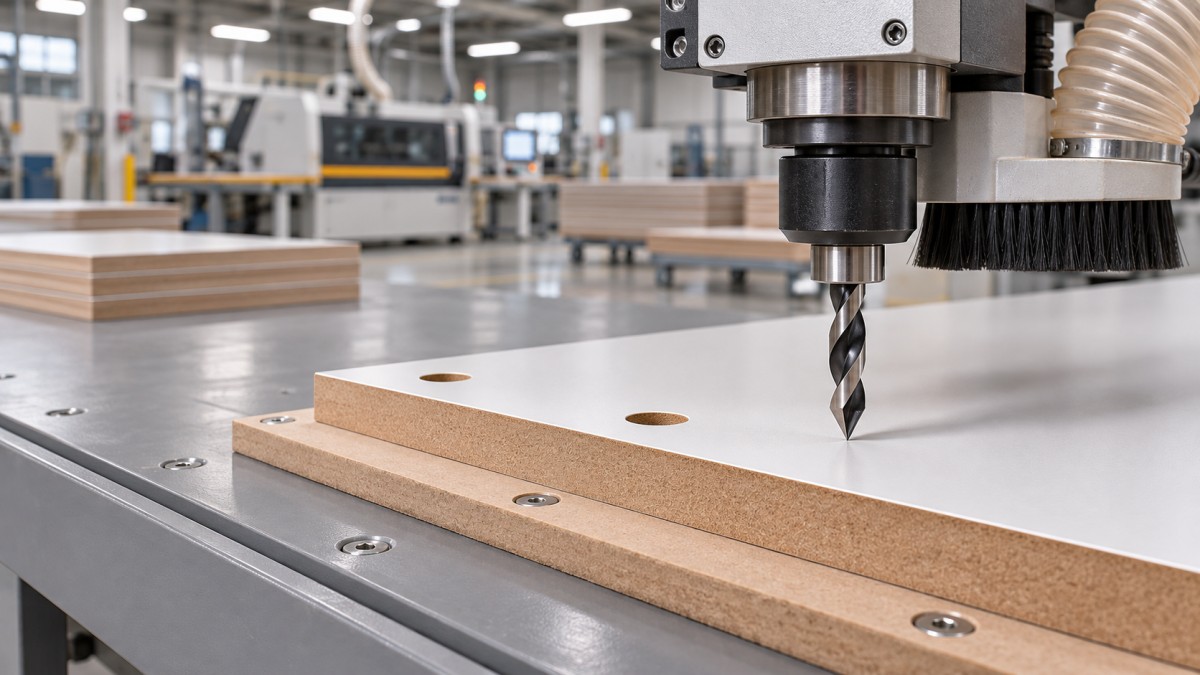
Vérifiez le foret avant de modifier les réglages de la machine
Retirez le foret et examinez-le sous un bon éclairage, après avoir consigné la machine conformément à la procédure du fabricant. Recherchez des lèvres de coupe ébréchées, une pointe endommagée, une accumulation de résine et une usure irrégulière. Comparez-le à un foret bien affûté du même type dont l’état est connu. À première vue, un foret peut sembler intact et pourtant laisser un bord irrégulier parce que l’une de ses arêtes de coupe a perdu son tranchant.
Utilisez une géométrie de foret conçue pour le panneau et le trou à réaliser. Pour obtenir une entrée nette dans les panneaux revêtus, un foret à pointe de centrage ou un foret à tourillons bien affûté, doté de tranchants périphériques efficaces, peut aider à définir le contour du trou avant que les arêtes principales n’enlèvent la matière. Vérifiez que le foret convient au sens de rotation de la broche et au système de fixation de la machine. Un foret à gauche et un foret à droite ne sont pas interchangeables simplement parce qu’ils ont le même diamètre.
Le choix du foret dépend également de l’opération. Un trou borgne pour taquet d’étagère, un perçage de plus grand diamètre pour une ferrure et un trou traversant ne nécessitent pas forcément la même géométrie. Suivez les recommandations du fournisseur d’outillage pour le matériau et le type de trou, puis vérifiez le résultat sur une chute du lot de production. Les outils en carbure peuvent être utiles lorsque l’usure est un problème, mais le carbure ne compensera pas une arête ébréchée, une géométrie inadaptée ou un faux-rond excessif.
Lors de la repose du foret, nettoyez sa queue et le porte-outil, insérez-le conformément aux spécifications et serrez-le avec l’équipement adapté. Si le trou est trop grand ou si les dégâts sont irréguliers sur sa circonférence, vérifiez si la queue est tordue, si le porte-outil est contaminé ou si le jeu de broche est excessif. Arrêtez la machine avant de toucher l’outil ; n’essayez pas d’évaluer à la main un foret en rotation.
Soutenez le panneau à l’endroit où le foret débouche
Pour les trous traversants, la face inférieure du MDF devient vulnérable lorsque le foret approche du débouchage. Sans soutien, la matière restante peut être arrachée avant que les arêtes de coupe ne terminent le trou. Un martyr plat placé fermement contre la face inférieure aide à soutenir les fibres et le revêtement éventuel.
Le martyr doit également être entretenu. À force de perçages, une ouverture ou une zone endommagée finit par apparaître sous la pièce, réduisant le soutien précisément là où il est nécessaire. Déplacez ou remplacez le martyr lorsque la zone de perçage n’est plus en bon état, et empêchez la poussière et les copeaux de s’accumuler entre le martyr et le panneau. Même un petit espace peut permettre au panneau de fléchir.
Sur une machine équipée d’une table ou d’un montage de perçage dédié, utilisez le dispositif de soutien approuvé pour cet équipement. Vérifiez que la profondeur programmée permet le débouchage prévu sans que l’outil n’entre en contact avec des composants de la machine, des brides de serrage ou un montage inadapté. Le martyr doit être fixé de manière à ne pas bouger pendant le cycle.
Pour les trous borgnes, la priorité est différente : un soutien adéquat prévient toujours les vibrations, mais la profondeur programmée et la longueur de l’outil doivent préserver l’épaisseur de matière spécifiée au fond du trou. Vérifiez la profondeur après avoir changé de foret ou de montage. N’ajoutez pas à un travail de perçage borgne une procédure de soutien prévue pour les trous traversants sans vérifier le programme et le réglage.
Maîtrisez l’avance et immobilisez la pièce
Une avance trop agressive peut surcharger le foret et arracher de la matière à l’entrée ou à la sortie. Une avance trop lente n’est pas automatiquement préférable : elle peut augmenter le frottement, la chaleur et l’accumulation de poussière. Commencez par respecter la plage de fonctionnement recommandée par le fabricant de l’outil et de la machine pour le diamètre du foret et le matériau, puis procédez à de petits ajustements en examinant le trou.
Si la commande permet de régler séparément l’avance à l’entrée ou au débouchage, une approche plus douce à ces étapes peut être utile. Vérifiez que le cycle programmé atteint bien la profondeur prévue et que les changements de temps de cycle n’introduisent pas un autre problème, comme une accumulation de chaleur ou de poussière. Sur les machines plus simples, utilisez le réglage d’avance disponible et un cycle d’usinage régulier ; ne neutralisez pas les protections et n’essayez pas de tenir le panneau à la main près du foret.
Le serrage est tout aussi important que le réglage numérique. Le panneau doit reposer à plat sur des supports propres et rester bien immobilisé pendant l’entrée du foret, le perçage et le retrait de l’outil. Vérifiez que les brides de serrage exercent une pression suffisante sans marquer ni écraser la surface. Pour les pièces étroites, veillez à ce que le montage soutienne la pièce suffisamment près du trou, sans placer les brides sur la trajectoire de l’outil.
L’accumulation de poussière peut soulever un panneau de son support ou gêner l’évacuation des copeaux. Nettoyez la table et le montage lors de la préparation, et vérifiez que le système d’aspiration fonctionne correctement. Consignez la machine avant de dégager une obstruction ou de vous approcher de la zone de perçage.
Soyez particulièrement attentif aux faces stratifiées et aux trous proches des bords
Une surface stratifiée peut s’écailler même si l’âme en MDF reste intacte. Comme le revêtement est relativement fragile, la qualité des arêtes de coupe périphériques du foret et la stabilité du panneau au premier contact sont déterminantes. Examinez le stratifié et l’âme : un petit éclat sur la face décorative peut être inacceptable sur un élément visible de meuble, même si le trou respecte les exigences dimensionnelles.
Protégez la face finie des rayures causées par la table, les brides et les copeaux épars. Si la séquence de production permet de choisir le sens de perçage, tenez compte de la face visible et vérifiez si l’autre face bénéficie d’un soutien efficace. Vérifiez le résultat sur un échantillon ; retourner le panneau peut déplacer le défaut d’une face à l’autre plutôt que le supprimer.
Les trous proches d’un bord doivent laisser suffisamment de matière saine autour d’eux pour la ferrure et la charge prévues. Si un éclatement se produit en direction du bord, examinez le panneau pour repérer d’éventuels dégâts préexistants et vérifiez que la pièce est serrée sans fléchir. Un foret bien affûté et une avance moins agressive peuvent réduire les efforts de perçage, mais ne garantissent pas un résultat intact si la position du trou laisse trop peu de matière. Si la conception est limite, signalez-le à la personne responsable du plan ou des spécifications de la ferrure avant de modifier l’emplacement.
Distinguez également les dégâts dus au perçage de ceux qui affectaient déjà le chant à la suite d’une opération précédente. Examinez le panneau avant son arrivée au poste de perçage, notamment autour des coupes de scie et des angles. Par exemple, lascie à panneaux CNC ZD330F est une machine de découpe de panneaux utilisée pour des matériaux comme le MDF et les panneaux stratifiés ; elle intervient en amont pour la découpe et ne remplace ni le soutien nécessaire au perçage ni le réglage de l’outil. Un chant propre offre à l’opérateur une base de départ plus fiable, mais le résultat du perçage doit toujours faire l’objet de vérifications spécifiques.
Ne modifiez qu’un paramètre à la fois et vérifiez le résultat
Lorsqu’un travail commence à produire des éclats, mettez les pièces concernées de côté et déterminez si le problème se limite à une position de trou, à une broche ou s’il touche tous les trous. Sur une machine multibroche, comparer les trous réalisés par différents forets permet de cerner rapidement le problème. Si une seule position est défectueuse, examinez d’abord cet outil et son porte-outil. Si toutes les positions se dégradent en même temps, vérifiez attentivement le soutien du panneau, le serrage, les changements de matériau et les réglages communs de la machine.
Utilisez une chute de même épaisseur, avec le même revêtement et dans la même orientation que la pièce de production. Consignez les réglages actuels, puis ne modifiez qu’un seul facteur concret à la fois : remplacez un foret suspect, renouvelez le martyr ou ajustez l’avance dans la plage recommandée. Percez suffisamment de trous d’essai pour examiner l’entrée, la sortie, le diamètre et la profondeur, et pas uniquement le premier bord qui semble acceptable. Ne reprenez la production que lorsque le résultat satisfait aux exigences du travail.
En cours de production, vérifiez à nouveau les trous après un changement d’outil, un réglage du montage ou un changement de lot de panneaux. Si le défaut réapparaît progressivement, l’usure de l’outil ou la détérioration du martyr peut être en cause. S’il apparaît soudainement, arrêtez la machine et vérifiez si le foret est endommagé, si le porte-outil est desserré, si la pièce a bougé ou si le soutien a changé. Conserver la pièce défectueuse et les détails de son réglage rendra l’inspection suivante plus utile que de simplement ralentir la machine en espérant que le problème disparaisse.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.