

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelle pression de pressage à chaud faut-il pour des panneaux en bambou lamellé ?
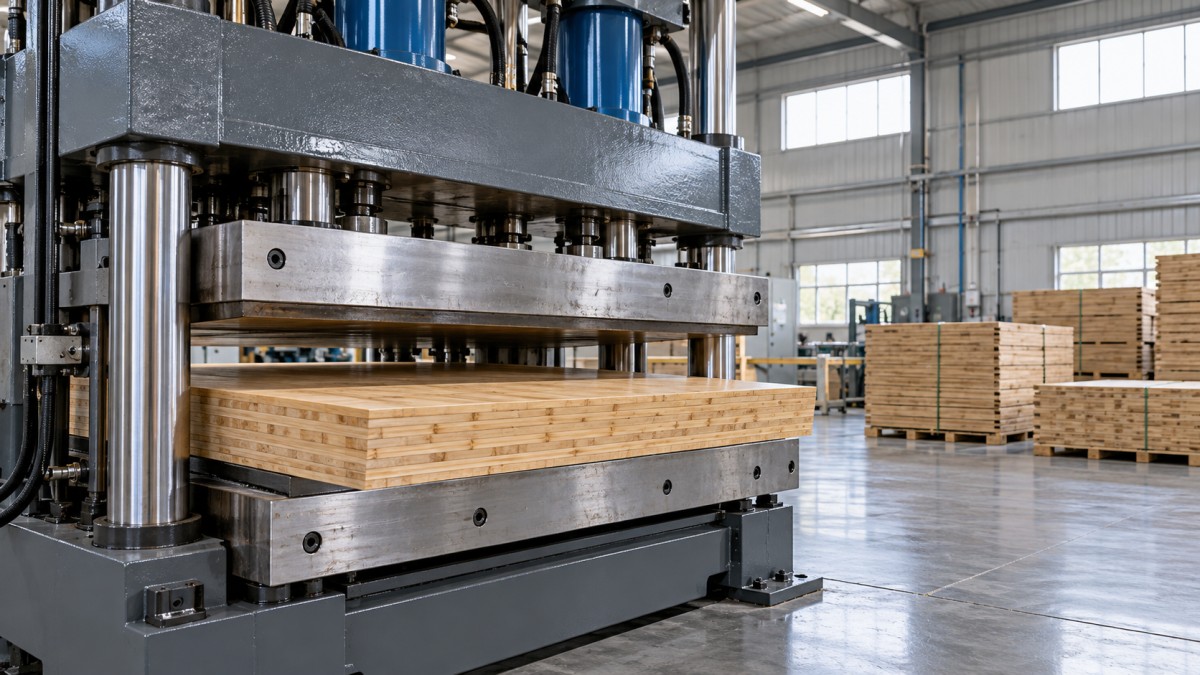
La pression requise pour presser à chaud des panneaux en bambou lamellé est celle qui ferme les lignes de collage prévues et les maintient en contact jusqu’à la polymérisation de l’adhésif, sans compression excessive ni perte d’adhésif. Il n’existe pas de réglage de pression unique adapté à tous les panneaux en bambou. La spécification de production doit s’appuyer sur les exigences de l’adhésif et sur des essais réalisés avec les lamelles de bambou, le taux d’humidité et la structure du panneau réellement utilisés, et non sur le tonnage maximal de la presse.
Pour dimensionner la machine, convertissez la pression requise sur le panneau en force totale à l’aide de la formule force = pression × surface chargée. Par exemple, pour un panneau de 1,220 × 2,440 mm soumis à une pression illustrative de 1.5 MPa, la force requise est d’environ 4,465 kN, soit 455 tonnes-force métriques. Il s’agit d’un exemple de calcul, et non d’une recette de pressage recommandée pour le bambou. Confondre la pression exercée sur le panneau avec la pression indiquée au manomètre hydraulique peut entraîner une spécification de machine considérablement erronée.
Définir le type de panneau en bambou et les lignes de collage à presser
L’expression « panneau en bambou lamellé » peut désigner des lamelles collées sur chant, des panneaux lamellés sur face ou des constructions multicouches dont les lamelles sont orientées différemment. Ces constructions ne nécessitent pas forcément le même dispositif de pressage. Le bambou densifié à partir de faisceaux traités à la résine relève d’un autre procédé et ne doit pas servir de référence pour dimensionner une presse destinée au laminage de lamelles.
La première question technique consiste à déterminer si la presse exerce sa force perpendiculairement aux lignes de collage à consolider.
Dans un assemblage lamellé sur face, la force principale du plateau s’exerce sur les larges surfaces de collage. Dans un assemblage de lamelles collées sur chant, la pression verticale du plateau peut maintenir les lamelles à plat, mais ne remplace pas la force latérale nécessaire pour fermer les joints entre lamelles adjacentes. Un panneau comportant à la fois des joints de chant et des collages sur face peut nécessiter une pression contrôlée dans les deux directions.
Cette distinction est importante lors de l’évaluation d’une presse à chaud pour panneaux en bambou. Une machine peut disposer d’un tonnage vertical suffisant tout en étant dépourvue du système de pression latérale requis pour la construction prévue. Les exigences de pressage vertical et latéral doivent donc être spécifiées séparément, plutôt que regroupées sous une seule capacité affichée.
La pression sur le panneau, la pression hydraulique et la force de la presse sont des grandeurs différentes
La pression sur le panneau est la contrainte de compression moyenne exercée sur l’empreinte chargée. La pression hydraulique est la pression du fluide à l’intérieur des vérins. La force totale de la presse est la charge mécanique qui en résulte et qui est transmise à la structure de la presse.
La relation de base pour le dimensionnement est la suivante :
F (N) = p (N/mm²) × A (mm²)
Comme 1 MPa équivaut à 1 N/mm², le calcul est simple lorsque les dimensions du panneau sont exprimées en millimètres. Pour un panneau de 1,220 × 2,440 mm, la surface chargée est de 2,976,800 mm².
Ces valeurs montrent à quel point la capacité de la machine dépend de la pression cible. Elles ne constituent pas une plage de fonctionnement validée. La valeur à retenir, qu’elle figure dans cet exemple ou qu’elle en soit différente, doit être établie pour le procédé de collage réel.
La pression hydraulique est liée à la force par la surface efficace cumulée des vérins actifs. La disposition des vérins, la face de chaque piston soumise à la pression et les pertes mécaniques influencent cette relation. Une indication de manomètre de 15 MPa ne signifie pas que le panneau reçoit 15 MPa. Le fournisseur de la machine doit fournir une conversion vérifiée entre la pression lue au manomètre hydraulique et la force délivrée.
Quels facteurs déterminent la pression de collage requise ?
Géométrie des lamelles et préparation des surfaces
La pression doit rapprocher suffisamment les surfaces à assembler pour l’adhésif choisi. Les variations d’épaisseur, les lamelles cintrées, les stries d’usinage et le manque d’équerrage augmentent la force nécessaire pour fermer l’assemblage. Toutefois, augmenter la pression pour compenser une géométrie imparfaite peut comprimer les points hauts tout en laissant d’autres zones insuffisamment collées.
Les mesures pertinentes ne se limitent donc pas à l’épaisseur nominale des lamelles. Les variations d’épaisseur sur leur largeur et leur longueur, la planéité, la rectitude des chants et l’ajustement des joints influencent tous la plage de pressage. L’état des surfaces externe et interne du bambou, ainsi que la présence éventuelle de couches résiduelles ou de contaminants, influent également sur l’adhérence. La pression ne peut pas corriger une surface de collage inadaptée.
Exigences de l’adhésif et temps d’assemblage
Les instructions techniques du fournisseur de l’adhésif doivent définir les conditions de départ concernant la pression, le grammage d’application, le temps d’assemblage, la température et le durcissement. Si ces instructions portent sur le bois mais pas sur le substrat en bambou prévu, une validation supplémentaire est nécessaire.
La pression et le comportement de l’adhésif sont liés. Un adhésif encore mobile pendant la fermeture de l’assemblage peut être déplacé différemment d’un adhésif déjà épaissi. Une pression excessive peut faire sortir l’adhésif du joint ou comprimer le substrat sans améliorer le collage. Une pression insuffisante peut laisser des espaces que l’adhésif n’est pas conçu pour combler.
La présence visible d’un excédent d’adhésif expulsé ne constitue pas, à elle seule, un critère d’acceptation fiable. Elle confirme qu’une partie de l’adhésif s’est déplacée, mais ne garantit ni une couverture suffisante ni un durcissement complet dans tout le panneau. De même, augmenter la quantité d’adhésif appliquée ne remplace pas un usinage précis et une fermeture correcte des joints.
Humidité, température et compression
Le taux d’humidité du bambou influe sur les variations dimensionnelles, le comportement de l’adhésif et la réaction à la chaleur. Des variations entre lamelles peuvent entraîner une compression inégale et des contraintes ultérieures, même si la mesure moyenne de l’humidité semble acceptable.
Il faut définir une plage d’humidité et préciser la méthode de mesure ainsi que le plan d’échantillonnage. Les mesures électriques de l’humidité peuvent nécessiter une correction propre au matériau, notamment lorsque le bambou a subi un traitement thermique ou chimique.
La température du plateau n’est pas celle de la ligne de collage. Les panneaux épais et les assemblages multicouches mettent du temps à chauffer à cœur. Augmenter la pression ne remplace pas le temps nécessaire pour atteindre les conditions de durcissement requises par l’adhésif. À l’inverse, une variation de température peut modifier l’écoulement de l’adhésif et la compressibilité du bambou. Un réglage de pression ne doit donc pas être repris sans validation lorsque le cycle de chauffage est sensiblement différent.
La surface chargée et la configuration de la presse modifient le calcul
La surface à utiliser pour le calcul de la force est l’empreinte projetée de la charge, et non automatiquement toute la surface du plateau. Si un panneau plus petit est placé dans une grande presse et que la force totale reste inchangée, sa pression moyenne augmente. Les contrôles de production doivent donc tenir compte des différentes dimensions de panneaux et configurations de chargement.
Lorsque plusieurs panneaux sont placés côte à côte dans une même ouverture, leurs surfaces chargées s’additionnent. Lorsque les panneaux sont empilés verticalement dans un chemin de charge simple en série, la même force de compression traverse la pile ; la force requise n’est pas automatiquement multipliée par le nombre de panneaux. Le chauffage, les variations d’épaisseur et le transfert de charge doivent néanmoins être évalués séparément.
La même distinction s’applique aux presses à ouvertures multiples. Un plus grand nombre d’ouvertures augmente la capacité de production, mais ne multiplie pas nécessairement la force de fermeture requise. La conception réelle de la machine détermine la transmission des charges. Les calculs de force doivent s’appuyer sur les schémas de chemin de charge du fournisseur, et non sur une hypothèse fondée sur le nombre d’ouvertures.
Un chargement inégal constitue une autre limite. Une presse conçue pour une charge équilibrée sur toute la surface peut imposer des restrictions concernant les pièces de petite taille ou décentrées. Un tonnage nominal suffisant ne garantit pas que les plateaux et le bâti puissent supporter en toute sécurité toutes les configurations de chargement.
Définir une plage de pression au moyen d’essais contrôlés
Une spécification de production utile définit une plage de fonctionnement validée, et non une simple valeur de pression. La limite inférieure correspond au point où le contact et la qualité du collage deviennent inacceptables. La limite supérieure correspond au point où la compression, les dégradations dimensionnelles, le déplacement de l’adhésif ou d’autres défauts deviennent inacceptables.
Commencez par les recommandations du fournisseur de l’adhésif pour le substrat et l’application prévus. Pendant l’étude de la pression, maintenez sous contrôle la préparation des lamelles, leur taux d’humidité, la quantité d’adhésif appliquée, le temps d’assemblage, la température et la durée de pressage. Modifier plusieurs variables simultanément rend difficile l’identification des raisons pour lesquelles un panneau a réussi ou échoué.
L’évaluation doit porter sur les éléments suivants :
- Performance du collage : essais de cisaillement adaptés ou autres essais des joints, en tenant compte de l’emplacement de la rupture et pas seulement de la résistance.
- Durabilité : conditionnement et essais d’intégrité du collage adaptés à l’environnement de service déclaré.
- Comportement dimensionnel : épaisseur sous charge, épaisseur après déchargement et récupération après conditionnement.
- Répartition des défauts : joints ouverts, dégradations des chants, décollements internes et différences entre les zones centrales et périphériques.
Les résultats des essais doivent représenter l’ensemble du panneau et non uniquement sa partie la plus esthétique. Des prélèvements sur la largeur, la longueur et les couches concernées permettent de repérer les problèmes de répartition de la pression et de chauffage.
Utilisez la norme produit requise pour l’application et le marché visés afin de définir les critères d’acceptation. Une méthode d’essai de collage ne prescrit pas, à elle seule, la pression de fabrication correcte. Si une méthode conçue pour les produits du bois est appliquée au bambou, son applicabilité et ses limites éventuelles doivent être convenues avec l’organisme d’essai compétent.
Spécifier la capacité utilisable, et pas seulement le tonnage maximal
Une fois la plage de pression établie, calculez la force nécessaire pour la plus grande surface chargée autorisée, à la pression de fonctionnement validée maximale. Vérifiez ensuite que la presse peut fournir et maintenir cette force dans les conditions thermiques et de chargement requises.
La marge de dimensionnement doit tenir compte des limites de fonctionnement documentées de la machine, de la précision de régulation de la force et des variations de production prévues. Ajouter un pourcentage arbitraire au tonnage indiqué dans un catalogue est moins utile que de confirmer la capacité de travail en continu et la répartition de charge autorisée.
La stabilité de la force pendant le temps de maintien est également importante. À mesure que l’assemblage chauffe, que l’adhésif s’écoule et que le matériau se comprime, l’épaisseur du panneau peut varier. Le système de commande doit maintenir la charge prévue dans les limites de tolérance du procédé. Une mesure de pression prise uniquement au début de la fermeture ne permet pas de prouver que la pression requise a été maintenue pendant toute la durée du durcissement.
La planéité, le parallélisme, la rigidité et l’uniformité de température des plateaux méritent autant d’attention que la capacité hydraulique. Une pression moyenne adéquate peut coexister avec une charge locale insuffisante ou excessive. Une cartographie de pression ou une autre méthode adaptée d’évaluation du contact peut aider à étudier ces phénomènes, à condition d’être compatible avec les conditions de température et de chargement.
Transformer le procédé validé en spécification de machine
Une spécification techniquement complète doit relier le produit à la presse : construction du panneau, surfaces chargées minimale et maximale, plage de pression requise, plage de force correspondante, configurations de chargement autorisées et éventuelles exigences distinctes de pression latérale. Elle doit également préciser les conditions de température et de maintien pendant lesquelles cette force doit être maintenue.
Les essais de réception doivent vérifier la relation entre les indications du manomètre et la force délivrée, le maintien de la charge pendant le cycle de pressage et la qualité du panneau au moyen de matériaux représentatifs. Des échantillons de dimensions réduites peuvent aider à élaborer les conditions de collage, mais ils ne permettent pas d’établir le comportement des plateaux à pleine dimension ni l’uniformité thermique.
La réponse défendable à la question « quelle pression faut-il appliquer ? » est donc une plage de pression sur le panneau validée, convertie en une exigence de force pour la machine et vérifiée. Cette approche évite les deux erreurs courantes de spécification : acheter une capacité insuffisante pour la surface de panneau prévue et appliquer une pression excessive simplement parce que la machine peut la fournir.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.