


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment la vitesse d'avance de la raboteuse affecte la qualité de surface du bois massif
Comment la vitesse d'avance d'une raboteuse affecte la qualité de surface du bois massif
Dans l'usinage du bois massif, la vitesse d'avance est souvent considérée comme un paramètre de production : une avance plus rapide signifie davantage de planches par équipe, tandis qu'une avance plus lente implique plus de temps passé à la machine. Cette vision est incomplète. Sur une raboteuse, la vitesse d'avance est l'une des variables qui déterminent la manière dont l'arête de coupe rencontre les fibres du bois, la visibilité des marques de couteaux, l'aptitude d'une surface à la finition et la capacité d'une ligne à maintenir une qualité constante d'un lot à l'autre.
Pour les équipes chargées du contrôle qualité et de la sécurité, cela est important car les défauts de surface restent rarement isolés. Une surface rugueuse ou arrachée peut nécessiter un ponçage supplémentaire, provoquer une absorption instable de la teinture, exposer des fibres fragiles autour des assemblages ou entraîner des retouches après le début de l'assemblage en aval. Les opérateurs peuvent également réagir à une mauvaise qualité de sortie en effectuant des réglages dangereux à proximité de composants en mouvement, en augmentant la pression sur les systèmes d'avance ou en faisant passer des matériaux qui auraient dû être rejetés en raison du gauchissement, des nœuds, des particules abrasives incrustées ou de mouvements liés à l'humidité.
Uneraboteuse pour bois massif correctement configurée peut offrir une large plage de fonctionnement utilisable, mais elle ne peut pas supprimer la relation fondamentale entre la vitesse d'avance, la vitesse de rotation de l'arbre porte-couteaux, la géométrie des couteaux, l'essence de bois et l'état du matériau. De bons résultats découlent de la maîtrise de l'ensemble du système de coupe plutôt que du traitement de la vitesse d'avance comme d'un simple bouton de « qualité ».
Le lien pratique : l'avance par marque de couteau
L'effet le plus direct de la vitesse d'avance concerne la distance parcourue par la planche entre deux coupes successives de couteaux. Cette distance est communément appelée avance par dent, avance par couteau ou pas des marques de couteaux. En termes simplifiés, elle est déterminée par la vitesse d'avance divisée par la vitesse de rotation de l'arbre porte-couteaux et le nombre d'arêtes de coupe effectives.
Lorsque la vitesse d'avance augmente alors que la vitesse de l'arbre porte-couteaux et le nombre de couteaux restent inchangés, chaque arête de coupe enlève de la matière à des intervalles plus éloignés le long de la planche. Il en résulte un motif d'ondulations plus prononcé. Dans certaines opérations sur bois brut, cela peut être acceptable. Sur des pièces de mobilier visibles, des portes de meubles, des composants de table, des revêtements de sol ou des pièces avant finition, cela peut devenir évident sous un éclairage rasant, des revêtements transparents ou des teintures foncées.
L'inverse est également vrai : réduire la vitesse d'avance diminue généralement l'espacement entre les marques et peut améliorer la douceur apparente de la surface. Toutefois, une avance plus lente ne garantit pas automatiquement une meilleure planche. Si les couteaux sont émoussés, mal alignés, contaminés par de la résine ou mal réglés, le ralentissement de l'avance peut simplement produire davantage de lustrage, de compression des fibres ou de frottement répété. Les équipes qualité doivent donc distinguer un motif d'usinage régulier résultant d'une décision concernant la vitesse d'avance d'un défaut irrégulier causé par un problème de coupe ou d'état de la machine.
Une habitude d'inspection utile consiste à examiner la planche sous une lumière rasante plutôt que seulement de dessus. Des lignes régulières et uniformément espacées indiquent généralement une relation entre l'arbre porte-couteaux et l'avance. Des stries aléatoires, des marques profondes alternées ou des entailles isolées signalent souvent autre chose : un couteau endommagé, un faux-rond, des vibrations, des éléments de pression desserrés, une contamination ou un mouvement instable du matériau.
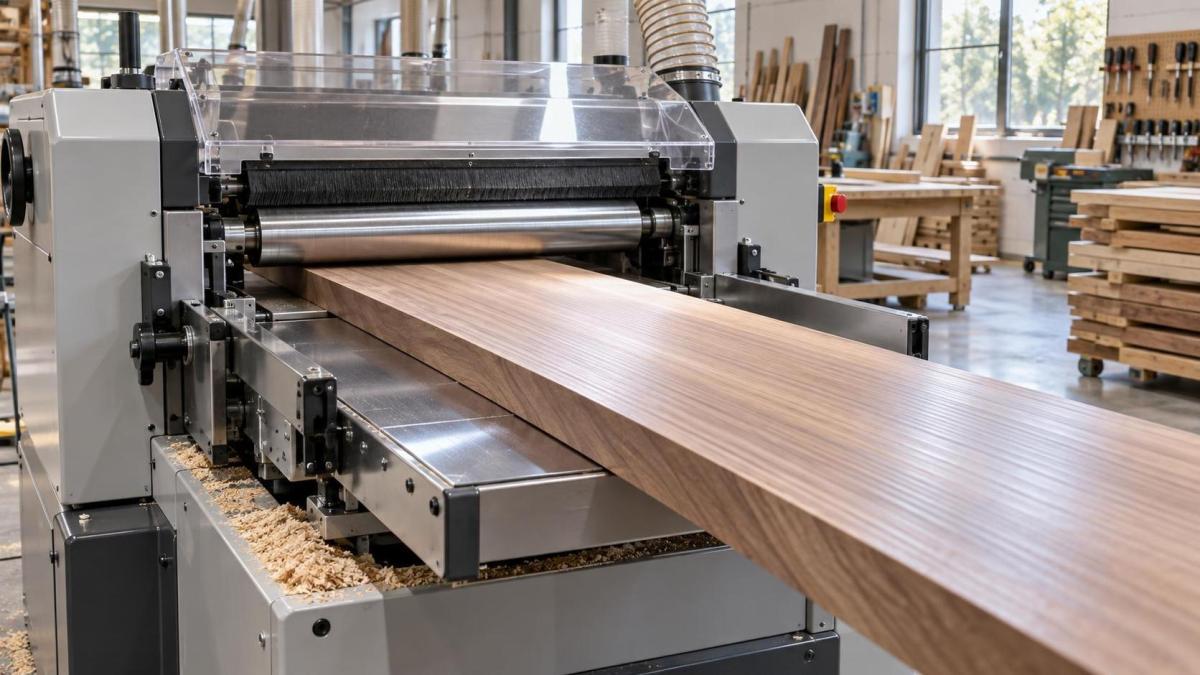
Pourquoi la douceur de surface n'est pas la même chose que l'intégrité de surface
Une planche peut sembler lisse au toucher tout en étant impropre à la finition. Cela est particulièrement important avec le bois massif, car le sens du fil varie au sein d'une même pièce, autour des nœuds, dans les bois à fil figuré et près des zones de contraintes de croissance. Une raboteuse peut laisser une surface visuellement propre sur du fil droit, mais arracher des fibres sous la surface là où le fil remonte vers le couteau. Après l'application d'une teinture, d'un bouche-pores ou d'une couche de finition, ces dommages cachés peuvent devenir beaucoup plus visibles.
Une vitesse d'avance plus élevée augmente la sollicitation mécanique de l'arête de coupe. Lorsque le fil est difficile, le couteau a moins de possibilités d'effectuer une coupe nette par cisaillement et peut plutôt soulever ou casser les fibres. C'est l'une des raisons pour lesquelles les arrachements apparaissent souvent soudainement lorsque la production est accélérée, même si le même réglage fonctionnait de manière acceptable à une cadence inférieure. Cela n'indique pas toujours que la machine manque de puissance. Il s'agit souvent d'une inadéquation entre la vitesse d'avance et le bois particulier en cours d'usinage.
L'essence est importante, mais les variations d'une planche à l'autre peuvent l'être tout autant. Les feuillus denses peuvent résister aux efforts de coupe et rendre les marques de couteaux très visibles. Les résineux peuvent se comprimer sous pression puis reprendre leur forme, ce qui rend les défauts plus difficiles à évaluer immédiatement. Le fil entrecroisé, les pièces très figurées, les pièces courtes, le bois de récupération et les planches soumises à des conditions d'humidité variables exigent des réglages plus prudents. Une vitesse raisonnable pour du bois à fil droit ne doit pas être considérée comme sûre pour chaque lot entrant.
Le sens d'avance par rapport au fil
La vitesse d'avance ne peut pas compenser entièrement un sens de fil défavorable. Dans la mesure du possible, le matériau doit être introduit de manière à ce que le couteau travaille « dans le sens descendant » du fil plutôt qu'en soulevant les fibres. En production réelle, cela n'est pas toujours pratique ; les composants peuvent présenter un fil mixte et l'usinage sur quatre faces peut limiter les choix d'orientation. Dans ces cas, une vitesse d'avance réduite, des couteaux plus affûtés, une réduction de l'enlèvement de matière et une conception appropriée de l'arbre porte-couteaux deviennent plus importants.
Cela a également une implication pour le contrôle qualité. Si les arrachements sont concentrés à une extrémité ou sur une face d'une pièce, ne supposez pas que la solution consiste simplement à ralentir la ligne. Vérifiez si le matériau est systématiquement introduit dans le mauvais sens, si les opérateurs mélangent l'orientation des faces ou si la planche présente une inversion locale du fil. Une cartographie des défauts selon la position sur la planche peut révéler davantage qu'une plainte générale selon laquelle « la finition de la raboteuse est rugueuse ».
La vitesse d'avance modifie la charge sur l'ensemble de la machine
À des vitesses d'avance plus élevées, une raboteuse ne réalise pas seulement des coupes plus espacées. Le système d'avance doit contrôler la pièce de manière plus ferme et plus constante. Les rouleaux d'entraînement, patins presseurs, tables, guides latéraux et dispositifs anti-recul doivent maintenir un contact stable sans écraser, faire glisser ni laisser rebondir la planche. Si la pièce se déplace de façon irrégulière à travers l'arbre porte-couteaux, il peut en résulter des marques de broutage, des creux d'entrée ou de sortie, des variations d'épaisseur ou un motif répétitif que les opérateurs prennent pour des marques normales de couteaux.
Les creux d'entrée ou de sortie méritent une attention particulière, car ils sont fréquemment acceptés comme un problème inévitable de rabotage alors qu'ils signalent souvent un problème de réglage ou de maintenance. Des creux excessifs à l'entrée ou à la sortie peuvent être liés à un support insuffisant, à des réglages de pression incorrects, à des tables usées, au réglage des rouleaux, à une épaisseur de matériau irrégulière ou à une planche trop courte pour être contrôlée de manière stable. L'augmentation de la vitesse d'avance peut rendre plus apparent un état déjà limite. Ralentir peut le masquer temporairement, mais la meilleure réponse consiste à identifier pourquoi la pièce n'est pas correctement soutenue.
Les vibrations constituent une autre source courante de diagnostic erroné. Une machine peut produire un défaut de surface répétitif ressemblant à une ondulation liée à l'avance, alors que la cause réelle peut être un déséquilibre, l'usure des roulements, un support de fondation insuffisant, des composants desserrés de l'arbre porte-couteaux ou une plaquette endommagée. Avant de modifier les objectifs de production, le personnel de maintenance et de qualité doit comparer l'espacement des défauts avec les motifs liés à l'arbre porte-couteaux et inspecter la machine dans des conditions de consignation.
Une ligne rapide peut être stable ; une ligne instable est le véritable problème
Il n'existe pas de vitesse d'avance « correcte » universelle pour le rabotage du bois massif. Le réglage approprié dépend de la finition requise, de la configuration de l'arbre porte-couteaux, du nombre d'arêtes de coupe, de la vitesse de broche, de la profondeur de coupe, de l'état du bois, des dimensions des composants et de la capacité du mécanisme d'avance. Une ligne à haut rendement peut fournir une excellente qualité lorsque son arbre porte-couteaux, son outillage, la préparation des pièces et ses contrôles de processus sont conçus pour ce rendement. À l'inverse, une faible vitesse d'avance peut toujours produire de mauvaises surfaces si la discipline de réglage est insuffisante.
L'erreur opérationnelle consiste à modifier la vitesse d'avance sans définir la condition de qualité à protéger. Un responsable de production peut demander une cadence plus rapide pour réduire le retard. Le service qualité peut demander une cadence plus lente après avoir constaté des arrachements. Aucune de ces instructions n'est complète tant que l'équipe ne s'accorde pas sur des critères d'acceptation : marques de couteaux visibles sous un éclairage spécifié, zone d'arrachement autorisée, tolérance d'épaisseur, état des chants, aptitude à la finition ou marge de ponçage.
Pour les pièces qui recevront une peinture opaque, un motif d'usinage légèrement plus prononcé peut être économiquement acceptable si le ponçage en aval l'élimine de manière fiable. Pour des composants en feuillus avec finition transparente, le même motif pourrait justifier un rejet. La marge de matière doit être considérée honnêtement. Si le réglage de la raboteuse crée des défauts plus profonds que la marge de ponçage disponible, le processus ne fait pas gagner de temps ; il transfère la perte au service suivant.
Une méthode d'essai pratique pour les équipes qualité
Lorsqu'un ajustement de la vitesse d'avance est envisagé, des essais contrôlés sont plus utiles que les seules impressions des opérateurs. Maintenez aussi constants que possible l'essence de bois, l'état d'humidité du matériau lorsque celui-ci est connu, l'arbre porte-couteaux, l'état des couteaux, la profondeur de coupe et l'orientation de la planche. Modifiez une variable à la fois. Inspectez les échantillons à la raboteuse puis de nouveau après tout ponçage normal ou toute préparation de finition, car certains défauts deviennent plus visibles ultérieurement.
L'état de l'outillage peut rendre trompeuses les décisions relatives à la vitesse d'avance
Un schéma de production courant est le suivant : la qualité de surface commence à se dégrader, la vitesse d'avance est réduite, le rendement baisse et le problème sous-jacent de couteaux persiste. Des arêtes émoussées augmentent la résistance à la coupe et sont plus susceptibles d'écraser ou d'arracher les fibres plutôt que de les sectionner proprement. L'accumulation de résine peut modifier la coupe et augmenter la chaleur. Une arête ébréchée peut laisser une ligne répétitive sur chaque planche. Une incohérence dans le réglage des couteaux peut créer des coupes irrégulières même lorsque la vitesse d'avance est modérée.
Pour cette raison, le contrôle de la vitesse d'avance doit être associé à une routine de maintenance de l'outillage. Le déclencheur d'une inspection ne doit pas reposer uniquement sur un intervalle de temps fixe. Il doit également inclure des changements observables : une augmentation du besoin de ponçage, des arrachements accrus dans un matériau normalement stable, une évolution de la tendance de charge moteur lorsque la surveillance est disponible, des lignes de surface répétées ou des interventions plus fréquentes des opérateurs.
Les changements et réglages d'outils doivent être gérés comme des travaux critiques pour la sécurité. La machine doit être isolée conformément à la procédure de consignation établie sur le site avant tout accès à l'arbre porte-couteaux ou au système d'avance. Les protecteurs, composants anti-recul et dispositifs de pression ne doivent jamais être retirés ou contournés pour obtenir une augmentation marginale de vitesse. Un processus stable est plus sûr qu'un processus qui dépend d'un opérateur corrigeant constamment à la main le mouvement du matériau.
Établir un processus de rabotage maîtrisable
L'approche la plus fiable consiste à définir des plages de fonctionnement approuvées plutôt qu'une seule vitesse nominale. Ces plages peuvent être organisées par famille de bois, composant visible ou non visible, finition cible, plage d'épaisseur du matériau et état de l'arbre porte-couteaux. L'enregistrement n'a pas besoin d'être complexe. L'essentiel est que les opérateurs sachent quand ils sont autorisés à augmenter l'avance, quand ils doivent la réduire et quand un défaut de surface nécessite un contrôle de l'outillage ou de la machine plutôt qu'un nouvel ajustement de vitesse.
Le contrôle des matériaux entrants a également un effet direct. La saleté, les particules abrasives, les fragments métalliques, le gauchissement excessif, les nœuds lâches et les matériaux mal préparés peuvent endommager l'outillage ou perturber la stabilité de l'avance. Une raboteuse ne peut pas transformer un matériau inadapté en matériau de production constant. Le tri précoce protège à la fois la qualité de surface et les personnes travaillant autour de la ligne.
Des fabricants tels que Qingdao Zhongding Machinery Co., Ltd., qui possèdent plus de deux décennies d'expérience dans les machines à bois, observent ce lien dans les ateliers et les lignes de production industrielles : la fiabilité de la machine est précieuse, mais la fiabilité de la production dépend aussi de la manière dont la machine est spécifiée, entretenue et exploitée en fonction du matériau. L'assistance technique, la disponibilité des pièces de rechange et un service réactif sont particulièrement utiles lorsqu'ils aident une usine à diagnostiquer la véritable source de variation plutôt qu'à simplement la compenser par une production plus lente.
La bonne vitesse d'avance est donc celle qui produit une surface acceptable à une cadence reproductible sans surcharger le couteau, déstabiliser la pièce ou créer des coûts cachés en aval. Si la qualité change après une augmentation de vitesse, inspectez le motif du défaut avant d'effectuer un autre réglage. La surface de la planche fournit généralement une réponse plus claire que le compteur de production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.