


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
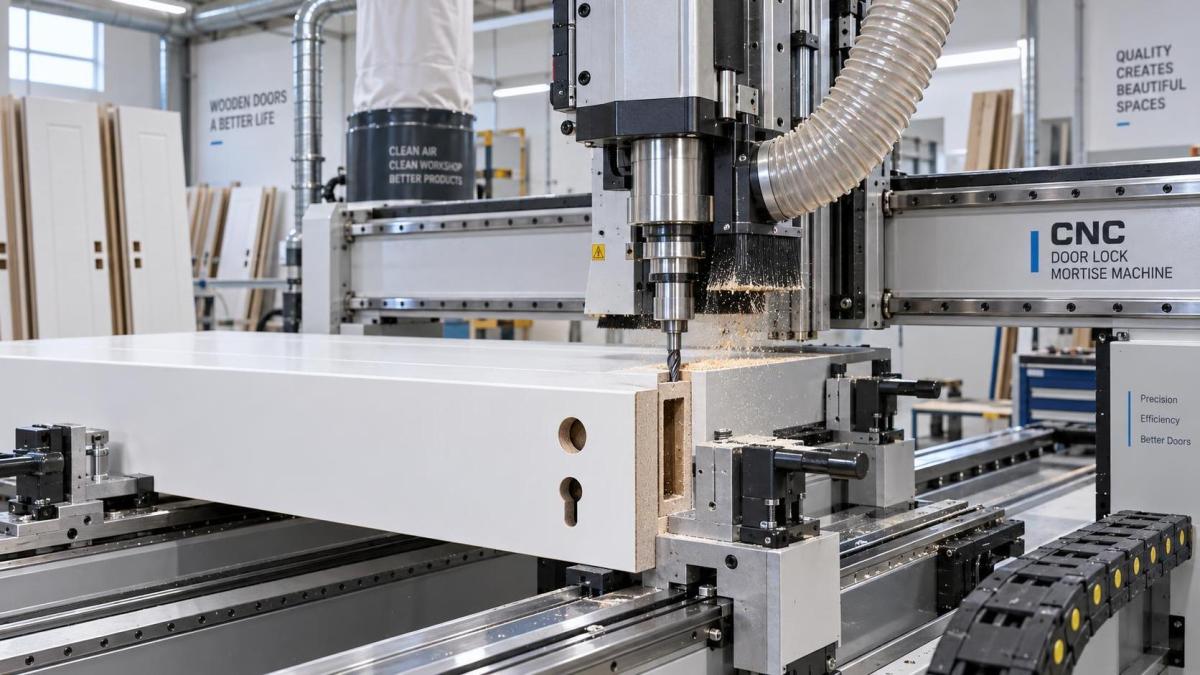
Comment une fraiseuse CNC pour serrures de porte améliore la précision de la quincaillerie de porte
Pour les évaluateurs techniques, une machine CNC de fraisage de serrures de portes devient une option sérieuse lorsque la précision de la quincaillerie de porte, la répétabilité et le débit doivent s'améliorer simultanément. La question est rarement de savoir si l'usinage CNC est théoriquement plus précis. La véritable question est de savoir si le processus existant a atteint le point où le fraisage manuel, les postes de perçage séparés et les réglages dépendant de l'opérateur créent un risque de production mesurable.
Dans un environnement de fabrication de portes, un boîtier de serrure placé légèrement trop profondément, un perçage de poignée décalé du centre ou une distance d'entrée variable d'une porte à l'autre peuvent entraîner bien plus que des retouches. Cela peut interrompre l'assemblage, compliquer l'installation de la quincaillerie, provoquer des litiges de qualité et affaiblir la confiance dans le produit fini. Ces problèmes deviennent particulièrement visibles sur les portes planes, les portes peintes, les ébauches de portes stratifiées et les programmes de portes intérieures à grand volume, où la cohérence visuelle compte autant que l'ajustement fonctionnel.
Une solution de fraisage de serrures basée sur CNC n'est pas automatiquement la bonne réponse pour chaque atelier. Pour les travaux sur mesure à faible volume, l'usinage manuel réalisé par des opérateurs qualifiés peut rester pratique. Mais dès que la répétition des produits, la diversité des spécifications, la constance de la main-d'œuvre ou la complexité de la quincaillerie commencent à mettre le processus sous pression, le fraisage CNC de serrures peut transformer la manière dont une usine maîtrise la qualité.
Le moment où la précision devient un enjeu du système de production
De nombreuses usines détectent d'abord un problème d'usinage lors de l'assemblage final plutôt qu'au poste de fraisage. Un corps de serrure n'entre pas correctement dans son logement. Un carré de poignée se bloque. L'alignement de la gâche nécessite un ajustement. Les opérateurs peuvent résoudre chaque problème individuellement, mais le coût cumulé apparaît plus tard : portes rejetées, temps de pose supplémentaire, dommages à la quincaillerie ou ligne de production en attente de corrections.
Le fraisage manuel des logements de serrure dépend de plusieurs variables devant fonctionner ensemble : l'état du gabarit, la position de serrage, l'affûtage de l'outil, la technique de l'opérateur, la rigueur de mesure et la constance de l'ébauche de porte elle-même. Un opérateur compétent peut obtenir un excellent résultat. La difficulté consiste à maintenir ce résultat entre les équipes, les variantes de produits et des centaines de portes.
Une machine CNC de fraisage de serrures de portes est particulièrement utile lorsque l'usine ne souhaite plus que la qualité dépende principalement du jugement individuel à chaque cycle. Grâce à des coordonnées programmées, des trajectoires d'outils contrôlées et des références de serrage répétables, la machine transforme une opération de pose sensible en un processus de fabrication plus stable.
Cette évolution est particulièrement importante lorsque la porte et la quincaillerie doivent fonctionner comme un seul système. Le logement de serrure, le trou de cylindre, le trou de poignée, la préparation du pêne, l'usinage du chant et les opérations de perçage associées doivent tous être positionnés avec précision par rapport à des références communes. Les traiter comme des tâches manuelles isolées introduit souvent de petites différences de position difficiles à détecter avant l'installation.
Là où le fraisage CNC de serrures change le résultat
L'argument d'application le plus convaincant n'est pas simplement une « vitesse plus élevée ». C'est la capacité à maintenir plus constamment les relations critiques de la quincaillerie tout en simplifiant le flux de production. Selon la configuration de la machine et la conception de la porte, un centre d'usinage CNC pour serrures de portes peut être utilisé pour le mortaisage du corps de serrure, le perçage de poignée et de cylindre, les perçages de chant, la préparation du pêne, les opérations liées aux charnières et d'autres motifs de quincaillerie définis.
Pour les évaluateurs, la distinction importante se situe entre les dimensions nominales et la fonction après assemblage. Un logement peut présenter des dimensions correctes pris isolément et néanmoins créer des difficultés si sa profondeur, son axe central ou sa relation avec les perçages de face est incorrecte. La programmation CNC aide à maintenir ces relations d'un processus à l'autre.
- Position du logement de serrure : La mortaise est positionnée par rapport à des références de porte définies plutôt qu'estimée à partir d'un gabarit ou d'un trait de repérage.
- Contrôle de profondeur : Un contrôle constant de l'axe Z réduit le risque de logements trop peu profonds qui gênent l'installation ou trop profonds qui affaiblissent la section du chant.
- Alignement face-chant : Les éléments de poignée, de cylindre et de boîtier de serrure peuvent être coordonnés à partir d'un seul programme et d'une seule stratégie de maintien de la pièce.
- Motifs de quincaillerie répétables : Les modèles de serrure et configurations de porte fréquemment utilisés peuvent être enregistrés sous forme de programmes, réduisant les opérations répétées de traçage.
- Changement contrôlé : De nouvelles hauteurs de porte, positions de serrure et spécifications de quincaillerie peuvent être introduites au moyen de paramètres vérifiés plutôt que par des ajustements improvisés.
Ces capacités sont particulièrement pertinentes lorsqu'une usine fournit des projets avec des tableaux de portes stricts. Les hôtels, appartements, écoles, hôpitaux, immeubles de bureaux ainsi que les systèmes normalisés de mobilier ou de cloisons exigent souvent de nombreuses portes avec des emplacements de quincaillerie identiques. Dans ce type de travail, une seule erreur récurrente peut être reproduite de nombreuses fois. L'usinage CNC n'élimine pas le besoin d'inspection, mais il réduit la probabilité de reproduire une erreur non maîtrisée à grande échelle.
Tous les problèmes de précision ne sont pas causés par la machine
Avant de spécifier une machine CNC de fraisage de serrures de portes, il convient de distinguer les problèmes d'usinage des variations en amont. Si les ébauches de portes présentent des variations de largeur, d'épaisseur, d'équerrage ou de qualité de chant, même une machine bien programmée peut produire des résultats paraissant incohérents. La machine se référence sur ce qui lui est fourni. Une évaluation pertinente doit donc commencer par le processus complet, et non uniquement par la fiche technique CNC.
Les équipes techniques doivent examiner attentivement la stratégie de référencement. La porte est-elle positionnée à partir du chant des charnières, du chant de serrure, de la face, du bas ou d'une combinaison de surfaces ? La référence est-elle alignée sur les dimensions utilisées dans le plan et le tableau de quincaillerie ? Le système de serrage peut-il maintenir des portes déformées ou légèrement cintrées sans endommager les surfaces décoratives ? Ces questions comptent souvent davantage que la puissance nominale de la broche.
La construction de la porte modifie également l'évaluation. Le bois massif, le MDF, les portes à âme en panneaux de particules, les portes en contreplaqué, les produits plaqués, les surfaces stratifiées et les ensembles composites coupe-feu peuvent réagir différemment au fraisage et au perçage. Le choix des outils, les réglages d'avance, l'aspiration des poussières et le support de la pièce influencent tous la propreté des chants et la stabilité dimensionnelle. Un système CNC doit être évalué comme partie intégrante d'un plan de processus spécifique au matériau.
Un seuil pratique : lorsque le fraisage manuel coûte plus cher qu'il n'y paraît
L'équipement manuel peut sembler économique car l'investissement initial est inférieur et le processus est familier. Pourtant, le temps de travail visible ne représente qu'une partie du calcul. Les évaluateurs techniques doivent inclure le temps de réglage, le temps de mesure, la maintenance des gabarits, les changements d'outils, les besoins en formation, les travaux de correction, les déplacements internes, les efforts d'inspection et le coût des portes qui ne peuvent pas être réparées de manière invisible.
Les conditions d'exploitation suivantes indiquent généralement que le fraisage CNC de serrures mérite un examen plus approfondi :
- Les positions de serrure, de poignée ou de cylindre varient selon les opérateurs ou les équipes.
- L'usine traite plusieurs marques de quincaillerie, dimensions de boîtiers de serrure ou exigences de distance d'entrée.
- Le volume de portes augmente, mais il est difficile de conserver une main-d'œuvre expérimentée en fraisage.
- La pose de quincaillerie crée un goulot d'étranglement avant la finition, l'emballage ou la livraison sur site.
- Les retouches ne sont pas toujours enregistrées, mais les équipes d'assemblage effectuent régulièrement des ajustements.
- Les spécifications de projet exigent des dimensions constantes sur de grandes séries.
- L'entreprise souhaite réduire le travail de traçage pour les commandes répétitives sans sacrifier la flexibilité nécessaire aux portes spéciales.
Une machine est particulièrement convaincante lorsque ces conditions se présentent conjointement. Un atelier fabriquant un petit nombre de portes sur mesure très variées peut privilégier la flexibilité et le savoir-faire manuel. Un fabricant produisant des types de portes récurrents avec une quincaillerie planifiée est plus susceptible de bénéficier de programmes enregistrés, d'un positionnement défini et d'une planification prévisible des cycles.
Évaluer la machine à partir du tableau de quincaillerie
Une évaluation productive ne commence pas par la question : « Quelle machine CNC possède le plus de fonctionnalités ? » Commencez par le tableau réel des portes et de la quincaillerie. Rassemblez des plans représentatifs et répertoriez les boîtiers de serrure, ensembles de poignées, configurations de cylindres, types de pênes, dimensions de portes, exigences de sens d'ouverture et conditions de chants les plus fréquents.
Identifiez ensuite les opérations qui doivent être réalisées en un seul cycle de serrage et celles qui peuvent raisonnablement rester séparées. Moins d'étapes de manutention peuvent améliorer la constance de positionnement, mais uniquement si la machine prend en charge les outils, les angles d'accès et l'orientation de pièce requis. Un système compact peut très bien convenir aux portes intérieures standardisées, tandis qu'une solution plus configurable peut être nécessaire pour des conceptions de portes variées ou des cellules d'usinage intégrées.
Lors de l'examen d'un processus proposé d'usinage CNC de serrures de portes, tenez compte des points de contrôle techniques suivants :
Gestion des programmes et contrôle des paramètres
Les programmes doivent être faciles à identifier selon le type de porte et la spécification de quincaillerie, avec un contrôle clair des variables telles que la hauteur de l'axe de serrure, la distance d'entrée, l'épaisseur de porte, le sens d'ouverture et le motif de perçage. L'objectif n'est pas d'accorder à chaque opérateur une autorité d'édition sans restriction. Il s'agit de rendre les modifications approuvées traçables et les changements courants simples, sans risquer la géométrie de base.
Maintien de la pièce et protection des surfaces
Le serrage doit résister aux mouvements pendant le fraisage tout en protégeant les faces finies ou délicates. Cela est essentiel pour les portes peintes, plaquées, stratifiées ou préfinies. Demandez comment la machine s'adapte aux différentes largeurs et épaisseurs, si le support est adéquat pour les portes lourdes et comment les opérateurs vérifient que l'ébauche est correctement positionnée contre les références.
Accès des outils et évacuation des copeaux
Les logements de serrure profonds génèrent des copeaux susceptibles d'affecter la qualité de finition et la stabilité de coupe si l'aspiration est insuffisante. L'accès des outils doit convenir aux dimensions de logement et aux directions de perçage requises. La géométrie de fraise adaptée, la vitesse de broche, la vitesse d'avance et la capacité d'aspiration varieront selon le matériau. Un système CNC offre son meilleur résultat lorsque les paramètres d'usinage sont développés pour la construction réelle de la porte plutôt que copiés à partir d'un réglage générique.
Sécurité, ergonomie et flux de chargement
Les panneaux de porte sont des pièces grandes et encombrantes. La méthode de chargement, la hauteur de support, la portée de l'opérateur et le chemin de déchargement influencent à la fois la sécurité et le temps de cycle réel. Une machine techniquement performante peut néanmoins devenir un poste inefficace si le flux de matériaux environnant est mal planifié.
La précision doit être vérifiée en condition assemblée
Il est tentant d'approuver une machine après avoir mesuré un échantillon de logement proprement usiné. Cela est utile, mais incomplet. Un processus de réception plus significatif comprend l'installation du corps de serrure prévu, du carré, du cylindre, de l'ensemble de poignées et de toute quincaillerie associée. La porte doit être contrôlée quant à la fluidité de fonctionnement, au positionnement de la quincaillerie, à l'alignement des faces, à l'apparence du chant et à la répétabilité sur plusieurs pièces.
Les évaluateurs doivent également inspecter la procédure de première pièce après une modification du programme. L'opérateur peut-il exécuter un cycle de vérification en toute sécurité ? Existe-t-il une méthode claire pour contrôler la longueur d'outil, positionner une nouvelle ébauche de porte et confirmer le sens d'ouverture du motif d'usinage ? De nombreuses erreurs évitables surviennent non pas pendant une production stable, mais lors des changements de série et des réglages.
Une autre pratique utile consiste à inspecter des échantillons à différents moments d'une équipe. Cela révèle si l'usure des outils, l'accumulation de copeaux, les changements thermiques ou la manipulation par l'opérateur affectent le résultat. L'objectif n'est pas seulement de démontrer que la machine CNC peut usiner avec précision une fois ; il est de confirmer que le processus peut rester stable dans des conditions normales d'exploitation.
Intégrer le fraisage CNC sans perturber la ligne de portes
L'adoption d'une machine CNC de fraisage de serrures de portes ne nécessite pas de reconstruire toute une usine, mais exige une intégration réfléchie. Les ébauches de portes doivent suivre un parcours prévisible vers la machine. Les données de quincaillerie doivent parvenir à la programmation sous une forme contrôlée. Les pièces finies doivent être identifiées afin que le bon ensemble de serrure soit associé à la bonne porte.
Dans de nombreuses opérations, le meilleur point de départ est une cellule dédiée qui traite les opérations de quincaillerie les plus répétitives et les plus sensibles à la qualité. Une fois les programmes, les outils, les routines d'inspection et la formation des opérateurs établis, la même approche peut être étendue à d'autres familles de portes. Cette approche progressive produit souvent un retour d'information plus clair que d'essayer d'automatiser chaque type de porte dès le premier jour.
Un support fiable reste également important après la mise en service. Les machines à bois ne sont pas seulement des actifs d'investissement ; elles font partie d'un processus d'exploitation qui dépend de la maintenance, des pièces de rechange, des conseils techniques et d'un dépannage rapide. Qingdao Zhongding Machinery Co., Ltd., forte de plus de deux décennies d'expérience dans la fabrication et l'exportation de machines à bois, aborde la sélection d'équipements en tenant compte de cette durée de vie opérationnelle plus longue. Pour les fabricants de portes, la valeur d'une machine est étroitement liée à la confiance avec laquelle elle peut être entretenue, ajustée et prise en charge à mesure que les exigences de production évoluent.
La décision concerne en réalité une répétabilité maîtrisée
Une solution de fraisage CNC de serrures est justifiée lorsque la préparation de la quincaillerie de porte doit devenir moins dépendante de la mémoire, du marquage manuel et de la technique de fraisage individuelle. Elle offre aux fabricants un moyen de convertir les spécifications approuvées des portes et de la quincaillerie en instructions d'usinage répétables, tout en conservant la flexibilité nécessaire pour gérer différents modèles et exigences de projet.
Pour les évaluateurs techniques, la conclusion la plus utile est simple : évaluez la machine par rapport aux défauts, changements de série, matériaux et tableaux de quincaillerie que l'usine traite chaque semaine. Si un montage imprécis des serrures génère de la main-d'œuvre cachée, un assemblage peu fiable ou des portes finies incohérentes, une machine CNC de fraisage de serrures de portes peut être bien plus qu'un poste de fraisage plus rapide. Elle peut devenir le point de contrôle qui rapproche l'usinage des portes, l'installation de la quincaillerie et la qualité finale.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.