


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les machines de fabrication de contreplaqué gèrent les variations d’épaisseur des placages
La variation d’épaisseur du placage est importante, car le contreplaqué est constitué de fines couches dont le comportement change rapidement lorsque l’épaisseur, l’humidité ou la densité varient. Un placage seulement localement plus mince peut absorber l’adhésif différemment, sécher plus vite, se déformer sous pression ou laisser une ligne de collage fragile. Une section plus épaisse peut empêcher la fermeture complète de la presse, créer des contraintes localisées et contribuer à une épaisseur de panneau irrégulière après ponçage. Pour un évaluateur technique, la question n’est donc pas de savoir si les machines pour contreplaqué peuvent traiter un placage imparfait. La plupart des lignes le peuvent. La question plus utile est de savoir dans quelle mesure la ligne détecte les variations, empêche qu’elles n’atteignent la mauvaise étape du processus et les compense lorsque cette compensation reste techniquement appropriée.
Les machines de fabrication de produits en bois destinées au contreplaqué gèrent les variations d’épaisseur par une succession de contrôles plutôt que par une seule fonction de machine. La préparation, le classement, le conditionnement d’humidité, l’application de colle, la composition, le prépressage, le pressage à chaud, le rognage et le ponçage des placages influencent tous le résultat final. Une ligne de production performante ne considère pas la variation d’épaisseur uniquement comme un problème de pressage. Elle la gère suffisamment tôt afin que les feuilles inadaptées soient réparées, réorientées ou rejetées avant de consommer de l’adhésif, de la capacité de presse et de la main-d’œuvre.
La variation d’épaisseur commence avant la presse
Le placage déroulé présente naturellement des variations. L’usure du couteau, les réglages du tour, les essences de bois, la géométrie des billes, la répartition de l’humidité et des défauts tels que les nœuds ou la déviation du fil peuvent tous affecter la feuille déroulée. Certaines variations sont graduelles sur une bobine ou un lot ; d’autres apparaissent sous forme de bandes minces, de zones lâches, de marques de compression ou de zones plus épaisses autour d’un fil irrégulier. Ces conditions ont des conséquences différentes et ne doivent pas être évaluées à l’aide d’une seule valeur d’épaisseur moyenne.
Par exemple, une feuille présentant une épaisseur moyenne stable mais une étroite bande mince peut tout de même créer un collage localisé insuffisamment alimenté en colle. Un placage uniformément plus épais que la spécification peut être laminé avec succès, mais modifier la construction du panneau fini, le cycle de pressage et la marge de ponçage. Le choix des machines doit donc distinguer la surveillance de l’épaisseur moyenne de la surveillance du profil d’épaisseur. Les valeurs moyennes sont utiles pour le contrôle du procédé ; les profils d’épaisseur sont plus utiles pour identifier les défauts localisés susceptibles d’affecter l’intégrité du panneau.
Le premier point de contrôle se situe normalement après le déroulage du placage et avant l’assemblage en aval. Selon la configuration de la ligne, il peut faire appel à des jauges mécaniques, des rouleaux de contact, des capteurs sans contact ou des systèmes d’inspection par scanner. L’objectif n’est pas simplement d’afficher l’épaisseur. La mesure doit être liée à une décision opérationnelle : ajuster les réglages du tour, modifier le classement des placages, changer la quantité de colle appliquée, envoyer des feuilles en réparation ou les retirer d’un circuit de produit de qualité supérieure.
Lorsque le placage est fourni depuis l’extérieur de l’usine, l’inspection à réception devient particulièrement importante. Une presse à contreplaqué ne peut pas corriger de manière fiable une livraison mélangée contenant des feuilles d’épaisseur, d’humidité et d’état de surface incohérents. Elle peut tout de même produire des panneaux, mais la source de problèmes ultérieurs de collage ou de planéité devient difficile à isoler. Les équipes techniques doivent établir une plage d’acceptation selon la position du placage dans la composition, car les placages de face, les plis croisés et les feuilles d’âme n’ont pas les mêmes tolérances ni les mêmes exigences visuelles.
La mesure n’est utile que si la ligne peut agir en conséquence
Un capteur d’épaisseur dépourvu de stratégie de réponse est principalement un outil d’enregistrement de la qualité. Il devient un outil de contrôle du procédé lorsque les machines peuvent utiliser le résultat pour ajuster l’opération suivante. Dans la production de contreplaqué, les réponses les plus pratiques relèvent généralement de quatre catégories : correction du déroulage, tri du placage, compensation de l’adhésif et sélection de recette de pressage.
- Correction du déroulage : Lorsque la variation est liée à un changement de l’état du tour, les opérateurs peuvent vérifier la position du couteau, le réglage de la barre de pression, le centrage de la broche et le conditionnement des billes. Le réglage approprié dépend de l’origine de la variation ; augmenter la pression pour résoudre chaque problème de placage mince peut introduire des fissures ou des dommages dus à la compression.
- Tri selon la qualité utilisable : Les placages en dehors de la plage d’épaisseur privilégiée peuvent encore convenir à une autre construction d’âme, à une couche arrière, à une qualité d’emballage ou à un format de panneau plus court. Les décisions d’orientation préservent le rendement matière sans permettre à un placage marginal d’entrer dans une spécification de produit exigeante.
- Compensation de l’adhésif : L’application de colle peut être ajustée dans une plage contrôlée lorsque la porosité ou l’épaisseur du placage varie modérément. Il s’agit d’une correction limitée, et non d’un substitut à une bonne qualité de placage. Un excès d’adhésif peut accroître la traversée de colle, la charge d’humidité, la contamination de la presse et les coûts.
- Sélection de recette de pressage : Différentes constructions peuvent nécessiter des schémas de chargement, des profils de fermeture, des étapes de pression ou des durées de pressage à chaud différents. Si la ligne traite plusieurs constructions de panneaux, la gestion des recettes aide à éviter qu’une construction à âme mince et une construction à âme épaisse reçoivent un traitement de presse identique.
L’architecture de contrôle est aussi importante que le capteur lui-même. Une ligne à grande vitesse nécessite une traçabilité entre une feuille de placage mesurée et sa position ultérieure dans la composition. Si les feuilles sont mesurées, empilées, déplacées, réparées et réintroduites manuellement sans identification, la mesure initiale a une valeur limitée. Les évaluateurs doivent demander comment le système associe les résultats d’inspection à une feuille, une pile, un lot ou un ordre de production, et si les opérateurs peuvent comprendre les instructions de rejet ou de dérivation qui en résultent sans ralentir la ligne.
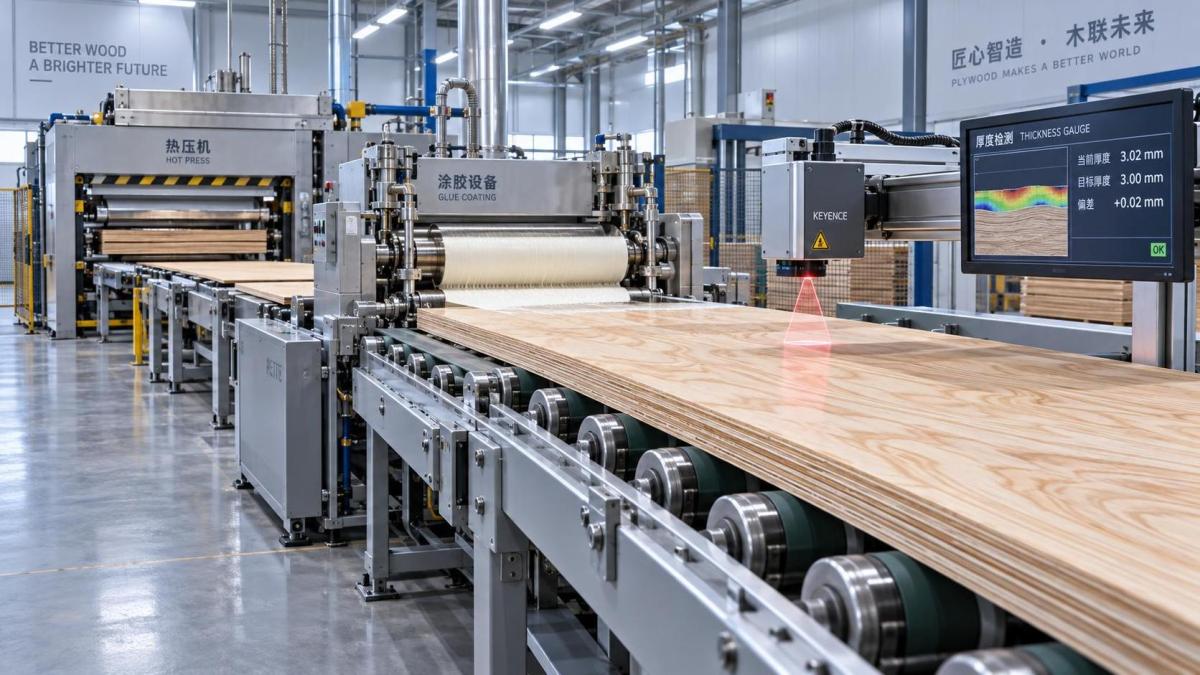
L’application de colle est le point où la variation devient un risque de collage
La variation d’épaisseur modifie la relation entre la surface du placage, le film adhésif et la pression de presse. Les placages minces peuvent être plus souples et épouser facilement la forme lors du pressage, mais ils peuvent également être plus sujets à la traversée de colle ou à la reproduction des irrégularités de surface. Les placages épais ou irréguliers peuvent laisser des espaces aux points hauts locaux, en particulier lorsque les feuilles d’âme présentent des surfaces rugueuses ou des chevauchements. Le système adhésif doit compenser les variations normales de surface sans masquer les défauts qui auraient dû être éliminés plus tôt.
Les encolleuses à rouleaux, les systèmes à rideau, les applicateurs par extrusion et les autres configurations d’application de colle doivent être évalués pour leur répétabilité dans des conditions de placage variables. Une machine peut fournir un taux d’application nominal constant, alors que le collage effectif varie si le placage absorbe la résine de manière inégale. Les zones poreuses, les gerces de déroulage, les placages secs et les zones minces peuvent attirer l’adhésif dans le bois au lieu de laisser un film de colle adéquat dans le joint. À l’inverse, une surface trop humide ou comprimée peut réduire la pénétration et laisser un excès d’adhésif à l’interface.
C’est pourquoi les données d’épaisseur doivent être prises en compte avec les données d’humidité et de qualité de surface. Un placage mince à humidité contrôlée peut se comporter de manière acceptable. Le même placage présentant une humidité inégale peut se recourber avant la composition, se déformer au poste d’encollage et entrer dans la presse avec un mauvais contact. Les évaluations techniques qui se concentrent uniquement sur la tolérance d’épaisseur peuvent ne pas prendre en compte les effets combinés à l’origine du délaminage, du cloquage ou d’une planéité instable du panneau.
L’ajustement automatique de l’application de colle est utile lorsqu’il est limité par des seuils de fonctionnement approuvés. Il ne doit pas encourager les opérateurs à compenser chaque défaut de placage par l’ajout d’adhésif. Lorsqu’une ligne dépend d’une application excessive pour maintenir les collages, les symptômes en aval comprennent souvent des débordements de colle, une charge de nettoyage accrue, une consommation de résine plus élevée et un comportement de finition irrégulier. La meilleure approche consiste à définir quels écarts peuvent être compensés et lesquels exigent un tri ou un rejet.
Le prépressage et le pressage à chaud assurent une consolidation contrôlée
Le prépressage est souvent sous-estimé dans les discussions sur la variation d’épaisseur. Son rôle est de stabiliser le matelas assemblé avant le pressage à chaud, d’améliorer le contact entre les couches et de réduire les mouvements pendant le transfert. Lorsque les placages diffèrent en épaisseur, un prépresseur peut aider à répartir le contact sur l’ensemble de la composition, mais il ne peut pas éliminer les écarts d’épaisseur localisés importants. Surcharger le prépresseur pour forcer une mauvaise composition à prendre forme peut endommager les surfaces des placages ou fixer des contraintes inégales.
La presse à chaud détermine ensuite si le panneau atteint l’épaisseur et la qualité de collage requises sans compression excessive. L’état et le parallélisme des plateaux de presse, la stabilité de la pression hydraulique, la régularité du chargement, le contrôle de la température et le comportement de fermeture influencent tous le résultat. Un placage irrégulier rend ces variables moins tolérantes. Si le parallélisme des plateaux est insuffisant, un panneau dont le matériau d’âme est irrégulier présentera le problème plus fortement qu’une construction bien équilibrée. De même, des tôles de calage usées ou des surfaces de presse contaminées peuvent transférer des variations d’épaisseur localisées au panneau fini.
Une idée reçue courante est qu’une pression plus élevée résoudra l’incohérence d’épaisseur. Une pression plus élevée peut améliorer le contact dans certaines constructions, mais elle peut également écraser les zones d’âme à faible densité, surcomprimer les zones minces, augmenter la variation de densité et créer un retour élastique après le pressage. La condition de pressage appropriée dépend de l’essence de bois, de la chimie de l’adhésif, de la densité cible du panneau, de l’humidité du placage, du nombre de couches et de l’utilisation finale prévue. Les machines doivent fournir des réglages reproductibles et un retour d’information fiable, tandis que la spécification de production définit la plage de fonctionnement acceptable.
Pour les presses à plusieurs ouvertures ou les lignes à haut débit, la cohérence entre les ouvertures mérite également une attention particulière. Un système de contrôle peut maintenir une pression et une température définies, mais les variations de séquence de chargement, de position du matelas ou d’usure des plateaux peuvent produire des résultats différents selon les ouvertures. La cartographie de l’épaisseur après pressage est utile, car elle montre si le problème provient du placage entrant, de la composition ou de la répartition dans la presse.
Les équipements de finition peuvent corriger de petits écarts, pas des défauts structurels
Le ponçage de calibrage constitue la dernière étape pratique de contrôle de l’épaisseur pour de nombreux produits en contreplaqué. Les ponceuses à bande large peuvent éliminer des variations de surface modérées et produire un panneau fini plus uniforme. Elles sont utiles pour atteindre les objectifs d’épaisseur et préparer une surface pour un revêtement, une finition ou un laminage secondaire. Toutefois, le ponçage doit être considéré comme une correction de finition. Il ne peut pas restaurer l’intégrité du collage, rééquilibrer une âme irrégulière ni éliminer les contraintes internes créées par un mauvais pressage.
Un ponçage excessif est également coûteux. Il réduit le rendement, consomme des abrasifs, génère de la poussière et peut révéler des défauts du placage de face. Si un panneau nécessite régulièrement un ponçage important pour atteindre la spécification, le problème de procédé se situe probablement en amont. Une évaluation technique doit comparer la répartition des épaisseurs avant et après ponçage, plutôt que de juger uniquement l’épaisseur moyenne finale. Une tolérance finale étroite obtenue par un enlèvement important de matière peut masquer un faible contrôle en amont.
Dans les opérations de panneaux revêtus ou enveloppés, l’uniformité de surface devient encore plus visible. Un placage de face mince, un risque de ponçage à travers ou une variation locale de l’épaisseur du panneau peuvent affecter le collage et l’apparence d’un revêtement décoratif. Une unité de laminage telle que laPUR WRAPING Machine 300 peut être pertinente pour des composants enveloppés plus étroits, où une alimentation et une vitesse de laminage contrôlées favorisent une application régulière du parement. Sa largeur maximale de laminage de 300 mm et sa hauteur de traitement de 80 mm indiquent une application orientée vers les composants plutôt qu’un substitut au contrôle par presse de feuilles complètes de contreplaqué. Le substrat sous-jacent doit toujours présenter une épaisseur stable et une préparation de surface adéquate avant l’application du parement.
Points à vérifier lors de la comparaison des machines
Les évaluateurs techniques doivent éviter de juger une ligne uniquement selon sa vitesse nominale ou le tonnage de la presse. La variation des placages révèle les faiblesses de la manutention des matériaux, de la mesure, du flux de données et de la rigueur de maintenance. Les questions suivantes révèlent généralement davantage qu’une affirmation générale de « contrôle automatique de l’épaisseur ».
- Où l’épaisseur du placage est-elle mesurée, et la méthode détecte-t-elle les variations localisées ou fournit-elle seulement une lecture moyenne ?
- Le système peut-il distinguer une dérive de procédé corrigeable d’une feuille défectueuse individuelle ?
- Que se passe-t-il automatiquement après un résultat hors plage : alarme, tri, ajustement de recette, arrêt de ligne ou examen par l’opérateur ?
- Comment les feuilles mesurées sont-elles suivies pendant le séchage, le rapiéçage, l’empilage, la composition et le pressage ?
- Quels ajustements d’application de colle sont autorisés, et qu’est-ce qui empêche une compensation excessive d’un placage de mauvaise qualité ?
- Comment le parallélisme de la presse, l’état des plateaux et l’épaisseur des panneaux finis sont-ils vérifiés pendant la production normale ?
- Les enregistrements de production peuvent-ils relier un problème de panneau fini au lot de placage, à la recette de composition, au cycle de pressage et au résultat du ponçage ?
La maintenance doit être incluse dans la même évaluation. La contamination des capteurs, l’usure des rouleaux, un étalonnage imprécis, les problèmes de suivi de bande, la dérive hydraulique et les surfaces de presse endommagées peuvent tous créer des relevés ou des résultats qui semblent être dus à une variation du placage. Un système de contrôle utile rend visibles ces causes liées aux équipements. Sinon, les opérateurs risquent d’ajuster à plusieurs reprises les paramètres de déroulage, de collage ou de pressage alors que la panne réelle est un rouleau de mesure usé ou une tête de ponçage mal alignée.
L’objectif pratique est une prise de décision stable, et non une variation nulle. Le bois est un matériau variable, et une ligne de contreplaqué économiquement viable doit disposer de limites définies pour ce qu’elle peut absorber, ce qu’elle peut réorienter et ce qu’elle doit rejeter. Les machines démontrent leur valeur lorsque ces limites sont mesurées de manière cohérente et gérées de façon prévisible tout au long du processus. C’est la différence entre produire des panneaux qui respectent simplement une épaisseur nominale et produire du contreplaqué offrant un collage, une planéité et des performances de finition en aval reproductibles.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.