


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment déplacer le bois en toute sécurité entre les postes de travail du bois sans ralentir la production
Heure :Nov 19, 2026
Auteur :
Nombre de vues :
Une planche qui quitte la scie en bon état peut tout de même arriver en retard, endommagée ou dans le mauvais ordre au poste suivant. Le sciage lui-même n’était pas en cause. C’est le transfert qui posait problème. Dans la plupart des ateliers de panneaux et de bois massif, le déplacement entre les postes ne prend que quelques secondes par pièce, mais ces secondes s’accumulent et se transforment en temps d’attente, en reprises et en blessures évitables liées à la manutention. Le moyen le plus efficace de préserver la production n’est pas de demander aux opérateurs de transporter davantage ou de marcher plus vite, mais de rendre chaque transfert prévisible : la bonne pièce, dans la bonne orientation, qui arrive au moment où la machine suivante est prête à la recevoir.
Cette prévisibilité repose sur trois variables qui doivent fonctionner ensemble : le trajet, la charge et le timing. Un trajet qui traverse une allée principale, une charge trop lourde pour être contrôlée en toute sécurité par une seule personne ou une livraison en lot alors que le poste suivant traite les pièces une par une créeront chacun une file d’attente ailleurs. Les systèmes de transport pour le travail du bois ne sont utiles que s’ils résolvent ce décalage. Un convoyeur, une table à rouleaux, un chariot de transfert ou un lève-panneaux à vide n’accélère pas le processus à lui seul ; il le fait en éliminant les hésitations, les levages, les rotations et les recherches qui interrompent le processus principal.
Où le temps de production est réellement perdu
Les pertes se traduisent rarement par un seul long arrêt. Elles se manifestent plutôt par de courtes interruptions répétées : un opérateur qui attend l’aide d’un collègue pour soulever un long panneau, une pile placée trop loin de l’entrée de la machine, une planche mal orientée qu’il faut retourner ou un chariot garé à l’endroit où le chariot élévateur doit passer. Chaque incident peut coûter 20 ou 30 secondes. Sur un poste de travail et à plusieurs postes, cela représente des heures de capacité perdues qui n’apparaissent jamais dans un rapport d’indisponibilité, puisqu’aucune machine n’est tombée en panne.
Les dommages suivent le même schéma. Les chants s’ébrèchent lorsque les planches sont traînées sur une surface dure, le placage se raye lorsque les pièces glissent les unes contre les autres et les longues pièces se déforment lorsqu’elles ne sont soutenues qu’à leurs extrémités pendant un transport manuel. Un panneau endommagé ne finit pas toujours au rebut. Le plus souvent, il doit être réparé, déclassé ou remplacé, ce qui entraîne un retard le temps d’en découper un autre. Le coût ne se limite donc pas au matériau : il comprend également la perturbation de la séquence prévue pour la pièce d’origine.
Planifier le trajet avant de choisir l’équipement
Pour commencer, il est utile de suivre le parcours réel d’une planche, de l’entrée à la sortie, et de noter chaque virage, seuil, porte et croisement. Le bois se déplace rarement en ligne droite. Il contourne les machines, passe devant des piles de travaux en cours et traverse des zones où piétons et véhicules partagent l’espace. Un trajet qui semble court sur un plan d’atelier peut être lent en pratique s’il oblige un chariot chargé à reculer, à attendre l’ouverture d’une porte ou à contourner du matériel entreposé.
Les trajets sont plus efficaces lorsqu’ils sont à sens unique et, dans la mesure du possible, séparés de la circulation piétonne. Une boucle de retour pour les chariots ou les palettes vides évite le problème fréquent des charges pleines et vides qui se croisent dans la même allée étroite. Le marquage au sol est utile, mais seulement s’il reflète les déplacements réels des matériaux, et non ceux prévus lors de la conception de l’atelier. Si les opérateurs traversent régulièrement une zone marquée, c’est le trajet qui est mal conçu, pas les opérateurs. La largeur compte également. Une allée suffisamment large pour un chariot ne l’est pas nécessairement pour un chariot accompagné d’une personne marchant à côté afin de stabiliser une longue planche.
Adapter l’équipement à la charge, à la distance et à la fréquence
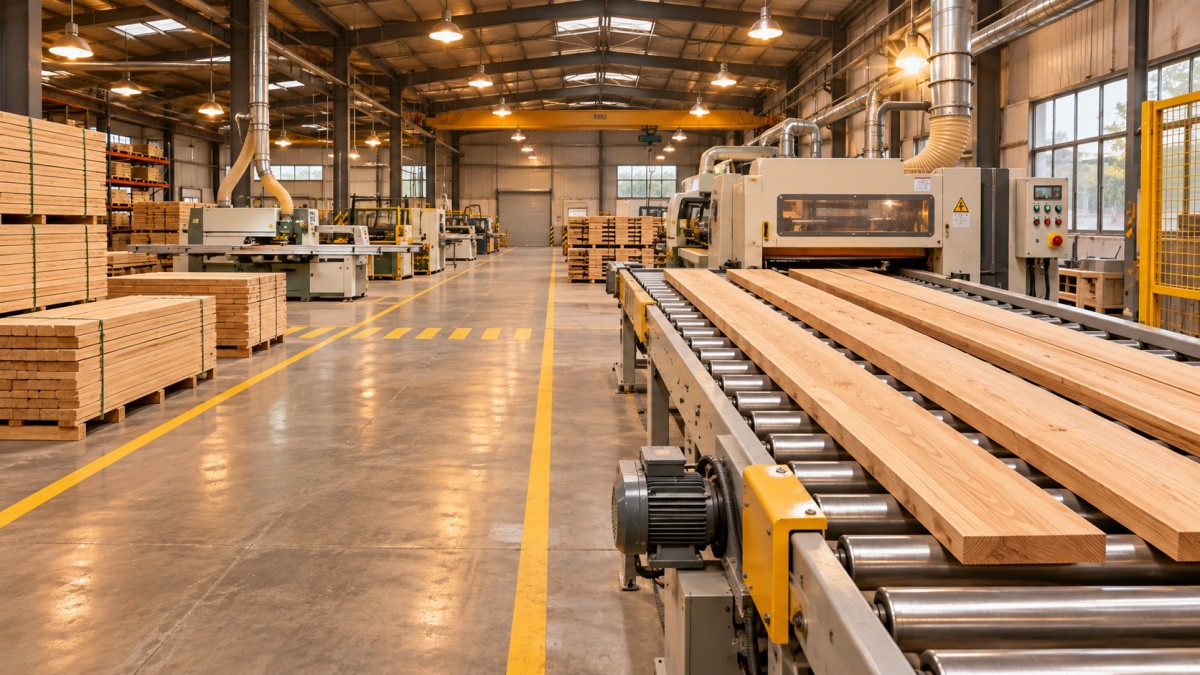
Les transferts nécessitent des solutions différentes, et la différence dépend généralement davantage de la forme de la charge que de son seul poids. Les panneaux courts et lourds bénéficient de convoyeurs à rouleaux motorisés ou de tables élévatrices à ciseaux, qui maintiennent les pièces à une hauteur confortable et évitent les flexions répétées. Les longues planches flexibles doivent être soutenues sur toute leur longueur, sans quoi elles s’affaissent, vibrent ou accrochent le poste suivant. Pour les petits lots fréquents de composants, un simple tronçon de rouleaux gravitaires ou un chariot bien conçu est souvent plus adapté qu’un système motorisé qu’il faut démarrer, arrêter et dégager pour chaque pièce.
La distance modifie le calcul. Sur quelques mètres, un chariot manuel équipé de bonnes roues et d’un cadre stable peut être plus rapide qu’un système motorisé, car il n’est pas nécessaire d’attendre la fin d’un cycle. Sur une plus longue distance, ou lorsque le même transfert se répète des centaines de fois par jour, le transport motorisé réduit la fatigue et maintient un rythme régulier dans l’après-midi, lorsque la manutention manuelle a tendance à ralentir. La fréquence constitue l’autre critère. Un équipement adapté au transfert occasionnel de grands panneaux peut devenir un goulot d’étranglement s’il est utilisé pour un flux continu de petites pièces, car leur chargement et leur déchargement prennent plus de temps que le transfert lui-même. La sécurité suit le flux, et non l’inverse
Dans le travail du bois, la plupart des blessures liées à la manutention ne surviennent pas pendant le sciage ou l’usinage. Elles se produisent lors du levage, du transport, de la rotation et de l’empilage. Le risque augmente lorsqu’une charge est encombrante, même si elle n’est pas particulièrement lourde : un panneau large qui bloque la visibilité, une longue planche qui oscille lorsqu’on tourne à un angle ou une pile qu’il faut soulever depuis le sol. Réduire le nombre de levages manuels est donc autant une mesure de sécurité qu’une mesure de productivité. Chaque levage remplacé par un rouleau, une table inclinable ou une aide mécanique élimine un risque de faux mouvement, de doigt coincé ou de planche lâchée.
La visibilité et le contrôle méritent autant d’attention que le levage. Une charge ne doit jamais masquer le chemin devant soi et un opérateur ne doit jamais avoir à marcher à reculons pour guider du bois dans une machine. Lorsqu’un transfert nécessite deux personnes, les rôles doivent être définis avant le début du déplacement : qui dirige, qui donne les signaux et où la pièce sera déposée. Les transferts mal coordonnés sont souvent à l’origine de planches qui glissent, de mains coincées entre un panneau et un cadre ou de piles instables. Des supports, des butées et des guides bien placés au poste de réception sont également importants : une planche qui arrive en toute sécurité, mais qui ne dispose d’aucun appui stable, sera tenue, inclinée ou calée d’une manière qui crée un nouveau risque.
Ce qui a tendance à mal se passer après l’installation
Un nouveau système de transport peut tout de même échouer s’il n’est pas adapté aux opérations qui suivent. Un convoyeur réglé à la mauvaise hauteur oblige les opérateurs à soulever chaque pièce ou à l’abaisser au point de transfert. Un chariot qui maintient les panneaux à la verticale peut économiser de l’espace au sol, mais compliquer leur alimentation dans la bonne orientation vers la machine suivante. Un système motorisé sans emplacement prévu pour les palettes vides, les chutes et les pièces rejetées finit rapidement par servir de zone de stockage, et le trajet se rétrécit à nouveau.
La maintenance et les changements de série font partie de la même réflexion. Les rouleaux accumulent poussière et résine, les roues s’usent et les guides se désalignent. Un système difficile à nettoyer ou à inspecter finit par fonctionner plus lentement et de manière moins fluide, et les opérateurs commencent à le contourner. Il en va de même lorsque la gamme de produits change. Une ligne conçue pour des panneaux de meubles standard peut avoir du mal à traiter un lot de composants longs et étroits ou de portes surdimensionnées. Un système de transport dont la largeur, la hauteur ou la vitesse sont réglables, ou qui peut être contourné sans bloquer le trajet principal, résiste mieux aux changements de commandes.
Le choix porte donc moins sur l’achat de la machine la plus performante que sur la suppression des points de friction propres à une ligne donnée. Repérez les endroits où les pièces attendent, sont soulevées deux fois ou retournées, et où les personnes et les matériaux se croisent. Corrigez d’abord ces points, gardez un trajet simple et à sens unique, puis choisissez un système de transport adapté aux charges et au rythme des postes qu’il relie. Lorsque les déplacements deviennent routiniers plutôt qu’improvisés, la sécurité s’améliore, les dommages diminuent et les machines qui créent réellement de la valeur consacrent une plus grande partie de leur temps à la production.
Page suivante :Déjà le dernier
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.