


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment réduire les bords pelucheux lors de l’utilisation d’une fraiseuse CNC ATC pour MDF
Comment réduire les bords pelucheux avec une fraiseuse CNC ATC pour MDF
Des bords pelucheux sur le MDF peuvent transformer un usinage propre en plusieurs heures de ponçage, de retouches et de retards de finition. Si vous utilisez une fraiseuse CNC ATC pour MDF, la réduction de ces arrachements de fibres commence par l’adaptation de la géométrie de la fraise, de son tranchant et des paramètres de coupe au matériau — et non par une simple augmentation de la vitesse de broche. Un bridage stable et une configuration d’outil constante contribuent également à éviter les variations de résultat lors des changements d’outil.
La question utile n’est pas seulement « Pourquoi ce bord est-il rugueux ? », mais plutôt « Où la rugosité apparaît-elle et qu’est-ce qui change lorsqu’elle se manifeste ? » Un bord supérieur pelucheux, un bord inférieur effiloché et une paroi de poche rugueuse peuvent nécessiter des corrections différentes. Tout changer à la fois masque généralement la cause.
Examinez le bord avant de modifier le programme
Inspectez une pièce fraîchement usinée avant de la poncer ou de la sceller. Examinez séparément la face supérieure, la face inférieure, la paroi verticale, les angles et le point d’entrée de l’outil. Une loupe peut aider à distinguer les fibres détachées des marques répétées de la fraise.
- Effilochage principalement sur le bord supérieur : vérifiez si la fraise soulève les fibres de surface, si sa partie à coupe descendante engage réellement la face supérieure et si son arête de coupe est émoussée.
- Effilochage principalement en dessous : vérifiez le soutien de la face inférieure, la profondeur de coupe traversante, la géométrie de l’outil et le déplacement éventuel de la pièce au moment où elle se sépare du panneau.
- Paroi rugueuse sur une grande partie de l’épaisseur : examinez l’usure de l’outil, le faux-rond, la flexion, la qualité du matériau et la charge de coupe.
- Rugosité concentrée aux angles ou aux points d’entrée : examinez la décélération, le temps d’arrêt, la position d’approche et les variations d’engagement.
- Défaut apparaissant après un changement d’outil automatique : inspectez l’ensemble outil concerné et son décalage mesuré avant de modifier toute la recette de coupe.
Distinguez également l’effilochage du brûlage. Des fibres fines et relevées indiquent un cisaillement incomplet ou un arrachement des fibres. Des bords foncés, une chaleur excessive et des surfaces de coupe d’apparence polie suggèrent également un frottement ou une recoupe. Les deux problèmes peuvent se produire simultanément, mais ils ne sont pas équivalents.
Choisissez la fraise en fonction du bord à protéger
Pour découper des composants en MDF de part en part, une fraise hélicoïdale à compression mérite souvent d’être testée : sa partie inférieure à coupe ascendante et sa partie supérieure à coupe descendante dirigent les efforts de coupe vers l’intérieur du panneau. Cela peut protéger les deux faces. Ce n’est toutefois pas automatiquement le bon choix pour toutes les poches, feuillures ou formes peu profondes.
La longueur de la partie à coupe ascendante est un détail parfois négligé par les opérateurs. Si une passe peu profonde laisse la surface supérieure dans cette partie, l’outil peut encore soulever les fibres supérieures. Une fraise à compression ne protège le bord supérieur comme prévu que si sa partie à coupe descendante atteint la face supérieure. Comparez le dessin de l’outil à la profondeur de coupe réelle, y compris le mouvement d’entrée.
Pour les poches peu profondes, une fraise à coupe descendante peut mieux protéger le bord supérieur, mais elle pousse les copeaux dans la coupe. L’évacuation devient donc plus difficile dans les formes profondes ou étroites. Une fraise à coupe ascendante évacue généralement plus facilement le matériau vers le haut, mais peut laisser le bord supérieur nécessiter davantage de finition. Choisissez selon la forme à usiner, et non simplement en fonction de l’outil déjà installé dans le magasin.
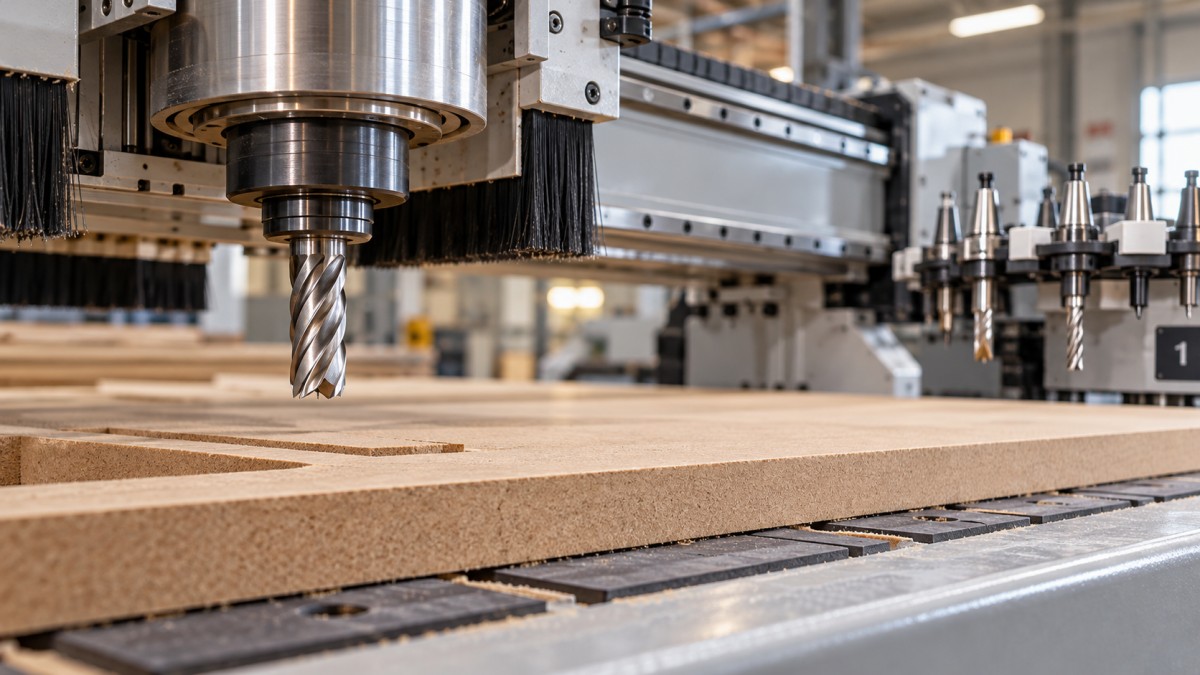
Commencez avec une fraise réellement affûtée et adaptée au MDF. Une usure légère peut dégrader la qualité du bord avant que des éclats évidents n’apparaissent. Si un outil de remplacement dont le bon état est connu produit un bord plus net avec le même programme et le même panneau, cela constitue un indice plus probant que de petites modifications répétées de vitesse. Limitez la saillie de l’outil au minimum compatible avec l’opération en toute sécurité ; un porte-à-faux inutile augmente le risque de flexion.
Ajustez ensemble l’avance et la vitesse de broche
Augmenter la vitesse de broche sans augmenter l’avance réduit la charge de copeau nominale par dent. Une coupe déjà trop légère risque alors de frotter davantage, de produire de la chaleur et une poussière fine, sans améliorer le bord. À l’inverse, une avance ou un engagement excessifs peuvent surcharger l’outil et arracher les fibres. L’objectif est d’obtenir une charge de coupe stable, dans les limites recommandées par le fabricant de la fraise.
Charge de copeau nominale = vitesse d’avance ÷ (vitesse de broche × nombre de dents).
À titre de simple exemple de calcul, une avance de 6 000 mm/min à 18 000 tr/min avec deux dents donne environ 0,167 mm par dent. Il ne s’agit pas d’un réglage recommandé pour le MDF : la pertinence dépend du diamètre et de la géométrie de la fraise, de la profondeur de coupe, de l’engagement et de la rigidité de la machine. Utilisez les valeurs de départ du fabricant de l’outil, puis validez-les sur votre matériau.
Surveillez l’avance réelle, et pas seulement l’avance programmée. Les petits rayons et les segments courts peuvent obliger la machine à ralentir alors que la broche conserve sa vitesse. Si les bords droits sont nets, mais que les angles intérieurs sont effilochés ou foncés, examinez le lissage de la trajectoire, l’engagement dans les angles et le comportement de la commande avant de réduire l’avance partout.
Maintenez la profondeur de coupe et l’engagement radial constants pendant un essai. Sinon, un résultat attribué à la vitesse de broche peut en réalité provenir d’une coupe plus légère. Soyez attentif aux vibrations, mais évaluez aussi le bord fini : une coupe silencieuse n’est pas nécessairement efficace.
Vérifiez que la pièce reste immobile jusqu’à la fin de la coupe
Une fraiseuse CNC ATC pour MDF ne peut pas produire un bord régulier si le panneau se soulève ou si un petit composant se déplace. Le maintien par aspiration mérite une attention particulière vers la fin d’un panneau imbriqué, lorsque les traits de coupe ouverts augmentent les fuites et que les pièces isolées offrent une surface de maintien plus réduite.
Vérifiez la planéité du martyr ainsi que son état et sa propreté. Confirmez que les zones d’aspiration inutilisées sont fermées, si la conception de la machine le permet, et inspectez les joints et les points de fuite apparents. Une simple mesure de la dépression ne prouve pas qu’une petite pièce est bien maintenue ; l’efficacité du maintien dépend également de sa surface, de la perméabilité du matériau et de l’état de la surface d’appui.
Pour les pièces vulnérables, envisagez une stratégie de peau résiduelle ou l’utilisation de languettes, si l’opération suivante le permet. Ces deux solutions comportent des compromis. Une peau résiduelle exige une passe finale maîtrisée et des références d’épaisseur fiables. Les languettes doivent être retirées et peuvent laisser des marques de finition localisées. Aucune des deux ne compense une table présentant d’importantes fuites.
Réglez la profondeur de coupe traversante en fonction de l’épaisseur réelle du panneau et de l’état de la table. Une pénétration insuffisante peut laisser des fibres inférieures attachées ; une pénétration excessive entame inutilement le martyr. Ne passez pas la main sous un panneau et ne touchez pas une pièce en mouvement pour vérifier si elle se soulève. Arrêtez la machine et suivez la procédure de consignation avant toute inspection.
Si le problème suit un changement d’outil, vérifiez l’ensemble
Le changement automatique d’outil améliore le flux de travail, mais chaque ensemble porte-outil et outil reste une source distincte de variation. Si les bords rugueux apparaissent systématiquement avec un même outil, vérifiez son arête de coupe, sa saillie, l’état de la pince de serrage, la propreté du porte-outil et le correcteur de longueur.
De la poussière ou des dommages sur une surface d’appui peuvent nuire à la répétabilité. Le faux-rond peut aussi faire supporter une charge plus importante à une dent qu’aux autres, entraînant une usure et un état de surface inégaux. Faites contrôler le faux-rond conformément aux procédures des fournisseurs de la machine et de l’outillage, au lieu d’appliquer une tolérance universelle arbitraire.
Suivez les méthodes de nettoyage et de serrage spécifiées. N’improvisez pas de lubrification sur les interfaces de précision et ne serrez pas excessivement l’écrou de pince. Après avoir remplacé ou remonté une fraise, remesurez-la selon les exigences du système de commande et vérifiez le dégagement de sécurité avant de lancer le programme.
N’utilisez une passe de finition que pour résoudre un problème précis
Une passe de finition distincte peut réduire les marques provoquées par un engagement important lors de l’ébauche. Laissez une surépaisseur délibérée et constante afin que la fraise de finition puisse cisailler le matériau, plutôt que de simplement brosser les fibres détachées. La surépaisseur appropriée dépend de l’outil et de l’opération ; une passe extrêmement légère n’est pas toujours plus propre.
Le sens de coupe constitue une autre variable d’essai utile. La coupe en avalant et la coupe en opposition peuvent produire des résultats différents selon l’interaction entre les efforts de l’outil, la paroi et le maintien de la pièce. Comparez-les sur un échantillon solidement maintenu, avec des trajectoires approuvées par le logiciel de FAO. Évitez d’inverser à la légère les contours de production lorsque de petites pièces sont déjà maintenues de façon précaire.
Si la passe d’ébauche a déjà arraché du matériau au-delà de la surépaisseur de finition, une passe supplémentaire ne rétablira pas les fibres manquantes. Corrigez plutôt la coupe initiale au lieu d’ajouter du temps de cycle pour masquer le problème.
Intégrez le matériau et l’aspiration des poussières au diagnostic
Les qualités et les lots de MDF ne s’usinent pas toujours de la même façon. Le profil de densité, la cohésion interne, les variations d’épaisseur et les conditions de stockage peuvent influencer la qualité des bords. Si un réglage éprouvé commence soudainement à produire des bords pelucheux, comparez un autre panneau en utilisant la même trajectoire avant de revoir le processus.
Vérifiez également l’aspiration au point de coupe. Les débris accumulés peuvent être recoupés et gêner l’usinage. Inspectez les tuyaux, les filtres et la hotte d’aspiration conformément aux instructions de l’équipement. N’utilisez pas l’air comprimé comme substitut improvisé à l’aspiration : il peut disperser les fines poussières de MDF dans la zone de travail.
Un bord de MDF usiné restera plus poreux que sa face d’origine. Même après une coupe nette, la mise en peinture peut nécessiter un scellement et un ponçage des chants. Évaluez la qualité de l’usinage avant l’application du revêtement, puis évaluez séparément le processus de finition afin de ne pas confondre l’absorption du revêtement avec des dommages causés par la fraise.
Faites un essai limité et traçable
Utilisez une pièce d’essai comprenant un bord droit, un angle intérieur et une poche ou une découpe traversante représentative. Consignez le panneau, la fraise, le porte-outil, la saillie, la vitesse de broche, l’avance, la profondeur et le sens de coupe. Modifiez une seule variable, étiquetez l’échantillon et comparez-le à la coupe précédente avant de le poncer. Vous obtiendrez ainsi une fiche de réglage exploitable, plutôt qu’une série de suppositions.
Qingdao Zhongding Machinery Co., Ltd. s’appuie sur plus de 20 ans d’expérience dans les machines à bois, ainsi que sur un service d’assistance technique, la fourniture de pièces détachées et un service après-vente. Lorsque vous demandez de l’aide, fournissez des photos des bords et les détails des réglages consignés. L’équipe technique disposera ainsi d’éléments précis à examiner, plutôt que d’une simple description telle que « mauvaise finition ».
Une fois que le bord répond aux exigences de l’opération suivante, enregistrez la recette complète — et pas seulement la vitesse de broche. Joignez-y un échantillon de référence et un critère pratique de changement d’outil. L’objectif est d’obtenir un bord reproductible qui ne nécessite aucune reprise évitable, et non une coupe d’essai d’apparence parfaite que l’équipe suivante ne pourra pas reproduire.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.