


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment éviter une épaisseur irrégulière avec une ponceuse-calibreuse pour contreplaqué
Une épaisseur irrégulière du contreplaqué peut entraîner un mauvais collage, des finitions inégales et des reprises coûteuses. Pour les opérateurs, la prévention de ces problèmes commence par la compréhension du fonctionnement d’une ponceuse-calibreuse pour contreplaqué et de l’influence des réglages quotidiens sur la précision du ponçage. Du contrôle du convoyeur et des bandes abrasives au réglage de la vitesse d’avance et de la profondeur de coupe, de petits ajustements peuvent faire une différence mesurable. Ce guide présente des mesures pratiques pour maintenir une épaisseur de panneau constante, repérer les causes courantes des variations et assurer la continuité de la production.
Commencez par repérer la tendance, plutôt que de tourner la manivelle
Lorsqu’un panneau sort avec une épaisseur irrégulière, il est facile d’accuser l’affichage de l’épaisseur. Pourtant, celui-ci indique uniquement le réglage de la machine ; il ne peut pas vous dire si le panneau est entré à plat, si le convoyeur l’a maintenu uniformément ou si un côté de la bande abrasive a cessé de couper. Modifier le réglage avant d’avoir identifié la tendance risque d’aggraver le problème sur le panneau suivant.
Mesurez un panneau témoin à plusieurs endroits reproductibles sur sa largeur et sa longueur. Avant le ponçage, marquez le sens d’avance ainsi que les côtés gauche et droit, puis mesurez les mêmes endroits après le ponçage. Un calibre d’épaisseur étalonné ou un micromètre muni de surfaces de contact adaptées est plus utile qu’une appréciation au toucher. Évitez de mesurer sur des fibres détachées, des débris de surface ou des bords visiblement endommagés.
Comparez les mesures individuelles ainsi que les écarts entre elles. Un panneau uniformément trop épais appelle un réglage différent d’un panneau mince à gauche et épais à droite. Vérifiez également les tolérances requises : une épaisseur moyenne correcte ne suffit pas à rendre le panneau conforme si les variations sur sa surface dépassent la tolérance du client.
Vérifiez ce qui entre dans la machine
Une ponceuse peut éliminer les points hauts, mais elle ne peut pas transformer de manière fiable chaque panneau instable en une pièce plane et uniforme. Un contreplaqué fortement cintré peut être plaqué sous le système de maintien et reprendre sa forme après sa sortie. Un panneau présentant une âme décollée, un joint de colle ouvert ou une zone localement écrasée peut également réagir de façon imprévisible sous pression.
Triez les panneaux anormalement épais, gauchis ou endommagés avant leur passage dans la ponceuse. Vérifiez si les variations d’épaisseur à l’entrée laissent suffisamment de matière pour atteindre l’épaisseur finie prévue sans traverser le placage de parement. Pour les contreplaqués décoratifs, c’est la zone la plus mince du parement, et non le point le plus épais du panneau, qui peut déterminer la quantité de matière pouvant être retirée sans risque.
Dans la mesure du possible, laissez les panneaux s’adapter aux conditions de l’atelier et à celles de l’étape de production suivante. Les différences d’humidité entre les panneaux ou entre leurs faces peuvent entraîner des déformations après le ponçage. Si un panneau est plat à la sortie de la machine, mais change ensuite de forme, examinez aussi le stockage, l’humidité et la structure du panneau, en plus des réglages de la ponceuse.
Établissez une surface de référence fiable
Une ponceuse à avance par convoyeur enlève de la matière sur la face supérieure par rapport à la surface qui soutient la face inférieure. Si de la poussière, des copeaux, des résidus de colle ou des zones usées empêchent le panneau de reposer de manière constante, la tête de ponçage risque de reproduire cette irrégularité dans l’épaisseur finale.
Nettoyez le convoyeur et vérifiez qu’il ne présente ni dommages, ni débris incrustés, ni usure inégale, ni problème de suivi. Vérifiez que les rouleaux presseurs ou dispositifs de maintien se déplacent librement et exercent une pression uniforme, conformément aux spécifications du fabricant de la machine. Une pression excessive peut aplatir temporairement un panneau cintré ; une pression insuffisante peut le faire glisser ou vibrer. Dans les deux cas, le panneau fini peut laisser penser que la tête de ponçage est en cause.
Soutenez les panneaux longs à l’entrée et à la sortie afin que leur poids ne les soulève pas et ne les entraîne pas pendant leur passage. Introduisez les panneaux bien droit et respectez les dimensions de travail spécifiées pour la machine. Ne poussez pas, ne tirez pas et ne mettez pas les mains dans la machine pour corriger un panneau en mouvement.
Si le panneau sort systématiquement plus épais d’un côté, inspectez le convoyeur, le système de pression et l’alignement de la tête de ponçage avant de compenser par une coupe plus importante. Les opérations d’alignement et les réglages internes doivent être effectués par du personnel formé, après consignation de la machine et conformément aux procédures du fabricant.
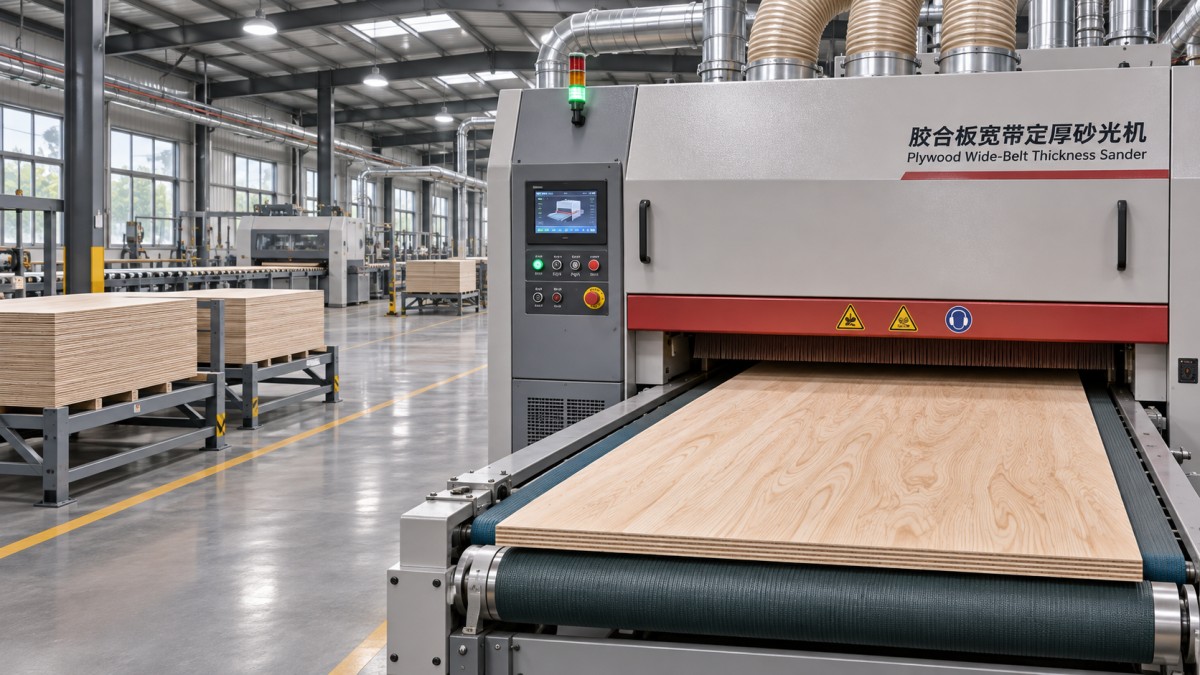
Utilisez la bande abrasive comme un outil de coupe, pas comme une solution universelle
Une bande encrassée ou usée peut encore polir la surface tout en enlevant la matière de façon irrégulière. La résine, la colle et les fines poussières peuvent colmater l’abrasif ; une bande plus usée à certains endroits peut entraîner une différence d’épaisseur récurrente sur le panneau. Inspectez l’état, le suivi, la tension et l’oscillation de la bande conformément à la procédure approuvée pour la machine. Remplacez les bandes endommagées ou glacées au lieu d’essayer de rétablir la précision en augmentant la profondeur de coupe.
Choisissez le grain en fonction de l’opération. Le calibrage nécessite un abrasif capable d’enlever de la matière sans échauffement ni encrassement excessifs ; le ponçage de finition requiert un rayage adapté à l’opération suivante. Une bande plus fine n’est pas automatiquement le meilleur choix pour une coupe importante. Elle peut frotter, échauffer la surface et s’user rapidement.
Si la machine comporte plusieurs têtes de ponçage, répartissez le travail entre elles en fonction de sa configuration et des recommandations du fabricant des bandes. Une méthode courante consiste à enlever davantage de matière avec la tête de calibrage, puis à effectuer une coupe de finition plus légère avec la tête suivante. Vérifiez la configuration réelle des têtes avant de définir le processus : toutes les machines n’utilisent pas la même combinaison de rouleau ou de patin.
Équilibrez la profondeur de coupe et la vitesse d’avance
Essayer d’atteindre l’épaisseur finale en une seule passe agressive peut surcharger l’abrasif et le moteur, laisser des brûlures ou provoquer le glissement du panneau. Plusieurs passes contrôlées donnent souvent des résultats plus réguliers, surtout lorsque l’épaisseur des panneaux entrants varie considérablement. La quantité à enlever par passe dépend de l’abrasif, de la structure du panneau, de l’état de la machine et de la puissance disponible ; aucun réglage universel ne convient à tous les contreplaqués.
La vitesse d’avance influe à la fois sur l’enlèvement de matière et sur l’aspect de la surface. Une avance plus lente laisse davantage de temps à l’abrasif pour agir sur le panneau, mais ne remplace pas une bande neuve ou un alignement correct. Une vitesse trop lente peut accentuer l’échauffement et l’encrassement ; une vitesse trop élevée peut entraîner un enlèvement insuffisant ou des marques de ponçage visibles. Ne modifiez qu’un paramètre à la fois, puis mesurez les mêmes endroits sur le panneau témoin suivant.
Par exemple, la gamme de ponceuses-calibreuses à large bande de Qingdao Zhongding Machinery comprend les modèles ZDR-RP630, ZDR-RP1000 et ZDR-RP1300. Les spécifications fournies pour le modèle ZDR-RP630 indiquent une largeur de travail maximale de 630 mm, une plage d’épaisseur du matériau de 2.5–120 mm et une plage de vitesse d’avance de 6–30 m/min. Il s’agit des limites de la machine, et non de réglages recommandés pour chaque panneau. Vérifiez les spécifications du modèle et de la configuration concernés avant de préparer une opération.
Pour les pièces minces ou plaquées, portez une attention particulière à l’épaisseur minimale de la machine, à sa capacité de maintien et à l’épaisseur de placage restante. Si le panneau ne peut pas être entraîné en toute sécurité dans la plage de fonctionnement approuvée, n’improvisez pas de support ou de dispositif de fixation sans confirmer qu’il convient à la machine.
Interprétez le défaut avant de modifier les réglages
L’emplacement de la variation permet souvent de circonscrire les recherches. Utilisez les tendances ci-dessous comme points de départ, et non comme diagnostics automatiques :
- Un côté systématiquement plus épais : Vérifiez l’usure inégale de l’abrasif, la présence de débris sur le convoyeur, une pression inégale ou l’alignement entre la tête et le convoyeur. Comparez plusieurs panneaux et plusieurs positions d’avance avant de conclure que la tête doit être réglée.
- Extrémité d’attaque ou de sortie plus mince : Recherchez un soutien insuffisant du panneau, une avance instable ou un problème au niveau des rouleaux presseurs. Un panneau court qui n’atteint pas la longueur minimale spécifiée pour la machine est particulièrement dangereux et peut ne pas être maintenu de manière constante.
- Épaisseur variable d’un panneau au suivant : Vérifiez l’épaisseur à l’entrée, l’encrassement de la bande, la régularité de l’avance et l’accumulation éventuelle de poussière ou de copeaux sous la pièce.
- Vibrations ou marques répétées dans le sens d’avance : Inspectez l’abrasif, l’adhérence du convoyeur, les rouleaux et l’état de l’entraînement. Notez si les marques se répètent à intervalles réguliers ; cette information peut aider l’équipe de maintenance à identifier le composant rotatif en cause.
- Brûlure ou zone polie avec un enlèvement insuffisant : Une bande encrassée, un contact excessif ou une combinaison inadaptée de grain, de vitesse d’avance et de profondeur peut être en cause. Arrêtez la machine et recherchez l’origine du problème au lieu de continuer à faire passer des panneaux.
Si le défaut suit un panneau particulier, quelle que soit sa position d’alimentation, examinez le panneau. S’il apparaît toujours au même endroit sur plusieurs panneaux, la machine ou ses réglages sont davantage susceptibles d’être en cause. Le fait de marquer l’orientation du panneau facilite grandement cette distinction.
Intégrez l’aspiration des poussières et les contrôles de routine au processus
Une aspiration insuffisante peut favoriser l’encrassement de l’abrasif et le dépôt de poussière sur le convoyeur ou la pièce. Vérifiez que le système d’aspiration fonctionne, que les raccordements sont bien fixés et que les filtres ou systèmes de collecte sont entretenus conformément à leurs instructions. Les spécifications fournies pour le modèle ZDR-RP630 indiquent un débit d’aspiration des poussières de 5,000 m³/h ; le système réel doit être évalué en fonction de la machine installée et de la configuration des conduits, et non sélectionné sur la base d’une seule valeur.
Au début d’un poste ou d’une nouvelle opération, un bref essai peut éviter de produire toute une pile de panneaux douteux. Consignez le matériau, le grain de l’abrasif, la vitesse d’avance, le réglage de la machine et l’épaisseur mesurée aux endroits retenus. Recommencez les contrôles après un changement de bande, le passage à une structure de panneau différente ou l’apparition d’un changement de bruit ou d’aspect de surface. Conservez les mesures représentatives avec le dossier de l’opération au lieu de vous fier uniquement à l’affichage.
Avant de nettoyer, d’inspecter ou d’entretenir des composants internes, arrêtez la machine et isolez ses sources d’énergie conformément à la procédure de consignation du site. Suivez le manuel de l’équipement concernant les protecteurs, la gestion des poussières et les équipements de protection individuelle. Si les contrôles de routine n’expliquent pas un effilement ou des vibrations persistants, cessez les coupes de compensation et faites intervenir la maintenance ou le fournisseur de l’équipement. Qingdao Zhongding Machinery fournit une assistance technique et des pièces de rechange ; disposer du modèle de la machine, de la description du défaut et des relevés de mesure rendra cet échange plus efficace.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.