


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Les presses à coller le bois expliquées : pression, temps de durcissement et qualité du collage
Quels facteurs déterminent la fiabilité d’un collage du bois ?
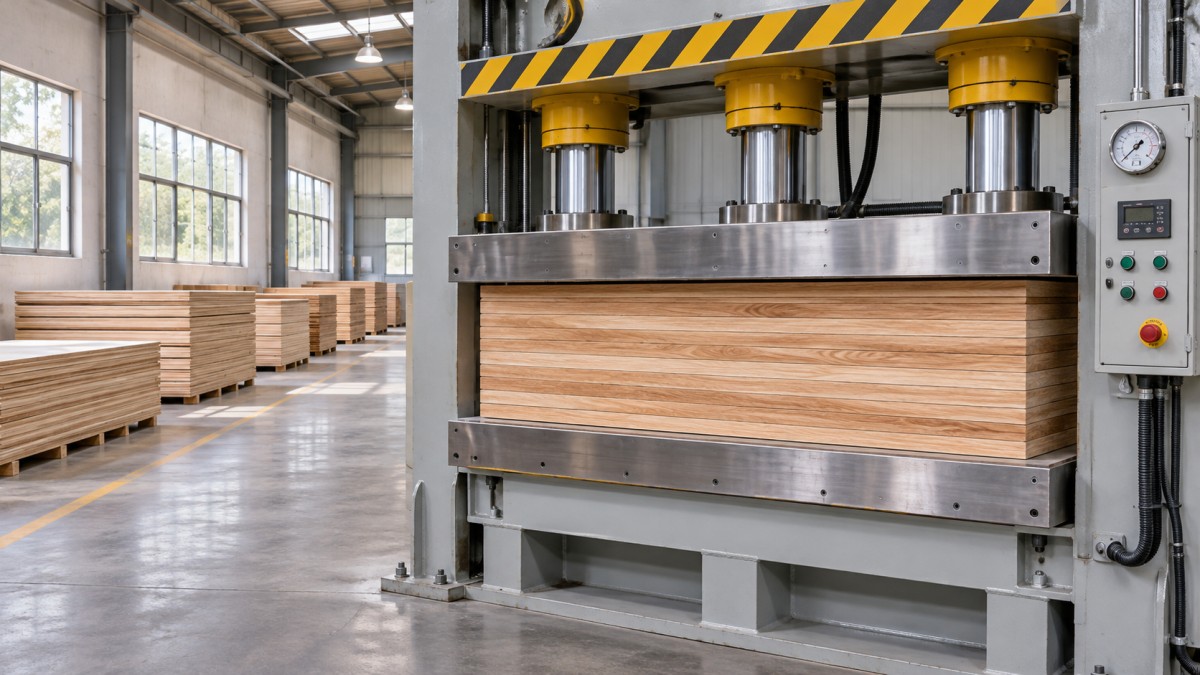
Un collage fiable suppose que l’adhésif atteigne les surfaces requises, que le contact soit maintenu pendant la prise et qu’une résistance suffisante soit obtenue avant la manipulation de l’assemblage.
La pression, la température, le temps, l’état des matériaux et l’application de l’adhésif doivent agir de concert. Une presse puissante ne peut pas compenser un adhésif périmé ou un support contaminé.
Pour les équipes qualité, la question pratique est de savoir si l’ensemble du processus produit des résultats reproductibles sur toute la surface du panneau, pendant toute une équipe et d’un lot de matériaux à l’autre.
Pour les responsables de la sécurité, le même processus doit également permettre de maîtriser les risques d’écrasement, les surfaces chaudes, les mouvements imprévus et l’exposition aux produits chimiques contenus dans les adhésifs pendant le travail normal et la maintenance.
Commencez par consulter les instructions du fournisseur de l’adhésif, les limites d’utilisation du fabricant de la machine et les exigences applicables sur le lieu de travail. Validez ensuite les réglages en fonction de vos matériaux et conditions de production réels.
Quelle pression une presse à coller le bois doit-elle exercer ?
Il n’existe pas de réglage de pression universel pour tous les assemblages en bois. La pression requise dépend de l’adhésif, de l’essence de bois, de la préparation des surfaces, de la conception du joint et de la méthode de pressage.
Une pression trop faible peut laisser des interstices ou empêcher un contact intime. Une pression excessive peut endommager le placage, déformer les composants ou expulser une trop grande quantité d’adhésif du joint.
Utilisez la plage de pression recommandée par le fabricant de l’adhésif comme point de départ. Vérifiez qu’elle convient aux matériaux, à la température et à la configuration du joint concernés.
Distinguez la pression du circuit hydraulique de la pression exercée sur la surface collée. La valeur affichée par un manomètre décrit le circuit hydraulique ; elle ne correspond pas automatiquement à la pression au niveau du joint de colle.
Dans un calcul simplifié, la pression moyenne appliquée est égale à la force totale de pressage divisée par la surface chargée. Utilisez des unités cohérentes et tenez compte de la surface de contact réelle.
Par exemple, une force totale de 100 kilonewtons exercée sur un mètre carré produit une pression moyenne d’environ 0,1 mégapascal, sans tenir compte des variations réelles.
Ce calcul ne donne qu’une estimation. La rigidité des plateaux, les variations d’épaisseur des panneaux, le positionnement de la charge et l’état de la machine peuvent entraîner des écarts entre la pression locale et la pression moyenne.
Demandez au fournisseur de la machine comment la force de pressage est calculée et quel est le lien entre les valeurs du manomètre et la force. Respectez les limites du fabricant pour régler et vérifier la pression.
Pourquoi la répartition de la pression est-elle plus importante que la valeur du manomètre ?
Une presse peut atteindre la valeur cible indiquée par le manomètre alors que certaines zones ne bénéficient pas d’un contact suffisant. Une pression inégale se manifeste souvent par un décollement des bords, des cloques localisées ou une résistance de collage irrégulière.
Vérifiez l’état et l’alignement des plateaux, puis inspectez les plaques de répartition de charge ou autres matériaux de répartition pour détecter d’éventuels dommages. Assurez-vous que la pile de panneaux est correctement positionnée dans la zone de travail.
Les variations d’épaisseur du support peuvent créer des points de contact hauts et bas. Mesurez les panneaux entrants et définissez des tolérances acceptables pour l’adhésif et le processus de pressage prévus.
Lors du chargement de plusieurs pièces, utilisez la disposition et la méthode d’équilibrage approuvées par le fabricant de la machine. Évitez les empilements improvisés susceptibles de surcharger une partie de la presse.
Pour les applications critiques, utilisez une méthode adaptée de cartographie de pression ou des panneaux d’essai afin d’examiner les défauts de contact présumés. Interprétez les résultats en complément des essais destructifs de collage et de l’inspection visuelle.
Consignez l’emplacement des défauts sur chaque panneau. Un motif récurrent près d’un angle ou d’un bord peut aider à distinguer un problème de machine ou de chargement d’une contamination aléatoire.
Combien de temps le bois doit-il rester dans la presse ?
Le temps de pressage est la durée minimale pendant laquelle les conditions spécifiées doivent être maintenues pour que l’adhésif développe une résistance suffisante avant le retrait. Il ne correspond pas nécessairement au temps de durcissement complet.
Le durcissement complet peut se poursuivre après la sortie du panneau de la presse. Un usinage, un empilage, un transport ou un essai de charge prématurés peuvent endommager un joint qui n’a pas encore atteint une résistance suffisante.
Suivez les instructions du fournisseur de l’adhésif concernant le temps de pressage, le conditionnement et la manipulation ultérieure. Vérifiez si le décompte commence à la fermeture, à l’atteinte de la pression cible ou à un autre moment défini.
Les exigences réelles varient selon la chimie de l’adhésif, la température, le taux d’application, l’humidité du support et l’épaisseur de l’assemblage. Le pressage à chaud peut accélérer certains systèmes, mais une chaleur excessive peut provoquer des défauts.
Dans les procédés chauffés, la température des plateaux n’est pas toujours identique à celle du joint de colle. Les assemblages épais ou les chargements irréguliers peuvent retarder la transmission de la chaleur jusqu’au joint.
Lors de la validation du processus, mesurez si possible des emplacements représentatifs et comparez les résultats aux exigences de l’adhésif. Utilisez une méthode d’essai approuvée qui ne compromet ni l’équipement de production ni la sécurité.
Ne raccourcissez pas un cycle uniquement parce qu’un panneau semble en bon état à sa sortie de presse. Vérifiez, au moyen d’essais documentés, que la résistance aux manipulations ultérieures et les performances finales du collage restent acceptables.
Quels contrôles des matériaux et de l’adhésif permettent d’éviter les défauts de collage ?
Avant la production, vérifiez l’identité de l’adhésif, son lot, ses conditions de stockage, sa durée d’utilisation et les exigences de mélange. Pour les systèmes à plusieurs composants, consignez les proportions de mélange et le temps d’utilisation autorisé.
Inspectez les surfaces pour détecter la poussière, l’huile, les agents de démoulage et toute autre contamination. Vérifiez que l’usinage produit la planéité et l’état de surface requis par le système adhésif choisi.
Mesurez l’humidité du bois à l’aide d’une méthode et d’un plan d’échantillonnage adaptés. Comparez les résultats aux limites du fournisseur de l’adhésif et aux conditions d’utilisation prévues pour le produit fini.
Contrôlez le taux d’application de l’adhésif à l’aide d’une méthode mesurable, par exemple en pesant une surface connue. Une couverture insuffisante peut laisser des zones sèches ; une application excessive peut entraîner d’autres défauts.
Surveillez le temps ouvert et le temps d’assemblage, en particulier par temps chaud ou lors des changements d’équipe. Un adhésif qui a commencé à former une peau peut ne pas mouiller correctement la surface à assembler.
Pour les travaux de placage, inspectez le support et le placage afin de repérer les dommages, les variations et les contaminations avant le pressage. Les surfaces décoratives minces peuvent rendre particulièrement visibles les problèmes de pression ou de température.
Quel type de presse convient au processus de collage ?
Les presses à froid exercent une pression sans plateaux chauffants et conviennent aux systèmes adhésifs conçus pour durcir à température ambiante. La durée du cycle dépend toutefois de l’application.
Les presses à chaud combinent chaleur et pression et sont couramment utilisées pour le laminage de panneaux, lorsque l’adhésif et les matériaux sont compatibles avec la température et le cycle choisis.
Lors de la comparaison des équipements, évaluez la surface utile des plateaux, la capacité de chargement, le contrôle de la pression, le système de chauffage et l’accès pour l’inspection. Confirmez directement les caractéristiques réelles auprès du fournisseur de l’équipement.
Par exemple, la presse à chaud pour placage bois est conçue pour laminer du placage naturel sur du contreplaqué, du MDF, des panneaux de particules et d’autres panneaux à base de bois.
Parmi ses caractéristiques décrites figurent le pressage chauffé, la pression hydraulique, un bâti en acier et une structure de pressage multicouche. Elle convient à la production de meubles, de portes et d’armoires ainsi qu’aux ateliers de menuiserie intérieure.
Avant de choisir une configuration, vérifiez les dimensions des plateaux, les modalités de chargement, les commandes, les dispositifs de sécurité et la compatibilité avec votre adhésif. Ne présumez d’aucune capacité ni certification spécifique.
Comment les équipes qualité peuvent-elles vérifier les performances du collage ?
Un plan d’inspection pratique combine les contrôles à la réception, les enregistrements en cours de production, l’examen visuel et les essais de collage. La fréquence d’échantillonnage doit tenir compte du risque produit et de la stabilité du processus.
Inspectez les panneaux pressés pour repérer les cloques, les bords décollés, les dommages de surface et les interstices visibles. Notez l’emplacement et la taille des défauts afin de pouvoir comparer les tendances au fil du temps.
Utilisez des éprouvettes représentatives et une méthode d’essai adaptée au produit et à ses conditions d’utilisation. Selon l’application, les essais peuvent porter sur le cisaillement, le pelage ou le délaminage.
Définissez les critères d’acceptation avant les essais, y compris les exigences applicables des clients ou des normes. Un contrôle visuel satisfaisant ne permet pas à lui seul d’établir la résistance ou la durabilité du collage.
Le cas échéant, examinez également le mode de rupture ainsi que le résultat mesuré. L’emplacement de la rupture peut fournir des indications utiles, mais son interprétation dépend de la méthode d’essai.
Effectuez les essais après la période de conditionnement spécifiée et au stade de durcissement requis. Comparer des échantillons testés à des âges différents sans tenir compte du durcissement peut conduire à des conclusions trompeuses.
Consignez le lot d’adhésif, le matériau du panneau, l’opérateur, les réglages, le cycle de pressage et les résultats des essais. Ces données assurent la traçabilité lors de l’analyse de réclamations ou de changements de performance.
Que doivent faire les opérateurs en cas d’apparition de défauts ?
Commencez par isoler les matériaux concernés. Identifiez la période de production et les lots potentiellement affectés, puis empêchez leur libération jusqu’à ce que l’équipe qualité ait évalué le risque et décidé de leur sort.
En cas de décollement des bords ou de zones sèches, examinez la couverture, le temps d’assemblage, la répartition de la pression et la planéité des panneaux. Vérifiez plusieurs causes possibles avant de modifier le cycle.
En cas de cloques, examinez l’humidité, la température, l’uniformité du chauffage, l’application de l’adhésif et l’état des matériaux. Le défaut visible ne permet pas à lui seul d’établir quelle variable en est la cause.
En cas de collage faible, vérifiez la préparation et la durée de conservation de l’adhésif, la propreté des surfaces, les conditions de durcissement et la procédure d’essai. Comparez les enregistrements à ceux d’une production antérieure conforme.
Dans la mesure du possible, modifiez une seule variable maîtrisable à la fois, effectuez des essais documentés et procédez à de nouveaux tests. Faites approuver les réglages révisés selon la procédure de gestion des modifications du site avant la production courante.
Quels dispositifs de sécurité une presse doit-elle comporter ?
Les presses présentent de sérieux risques d’écrasement et de pincement lors du chargement, de la fermeture, du déchargement, du nettoyage et du dépannage. Les équipements chauffants ajoutent des risques de brûlure et d’émissions potentiellement dangereuses provenant des adhésifs.
Réalisez une évaluation des risques propre à la machine, couvrant le fonctionnement normal, les mauvaises utilisations prévisibles, la maintenance et le dégagement des blocages. Choisissez les protections conformément aux exigences locales applicables et à la conception de la machine.
Vérifiez que les protecteurs, les dispositifs de verrouillage, les arrêts d’urgence et tout autre dispositif de protection prévu pour l’installation sont présents, fonctionnels et intégrés aux routines d’inspection documentées.
Les arrêts d’urgence sont des mesures de protection complémentaires ; ils ne remplacent ni les protecteurs ni les procédures de travail sécuritaires. Ne neutralisez jamais un dispositif de verrouillage pour maintenir la production.
Avant toute maintenance ou entrée dans une zone dangereuse, isolez les sources d’énergie et appliquez la procédure de consignation du site. Maîtrisez les énergies hydraulique, électrique, thermique et gravitationnelle accumulées.
Suivez les instructions du fabricant pour soutenir les pièces mobiles et relâcher la pression résiduelle. Seul le personnel autorisé et formé doit effectuer la maintenance et remettre l’équipement en service.
Consultez les fiches de données de sécurité des adhésifs pour connaître les exigences de ventilation, les équipements de protection, les consignes de manipulation et les mesures à prendre en cas de déversement. Vérifiez que les mesures de prévention tiennent compte des substances et des températures réellement utilisées sur le site.
Formez les opérateurs à reconnaître les mouvements anormaux, les fuites, les protecteurs endommagés et les chargements dangereux. Définissez qui peut arrêter le processus et comment signaler les anomalies.
Quelles données consigner pour chaque cycle de production ?
Un dossier de production concis facilite l’analyse des tendances qualité et permet de démontrer que le processus approuvé a été suivi. Consignez les informations au moment de leur utilisation.
- Produit, support, placage ou lot de bois et mesures pertinentes de l’humidité.
- Identité et lot de l’adhésif, détails du mélange le cas échéant et heure de préparation.
- Réglages de pression et de température approuvés et réels, ainsi que durée de pressage.
- Disposition du chargement, opérateur, équipe, résultats d’inspection et éventuelles alarmes de l’équipement.
- Méthode d’essai, identification de l’échantillon, période de conditionnement, décision d’acceptation et action corrective.
Analysez les enregistrements pour repérer les évolutions récurrentes, au lieu de les archiver sans les examiner. Une variation croissante des cycles ou des défauts répétés au même endroit peut justifier une maintenance ciblée ou une formation complémentaire.
Conclusion : évaluez le processus, pas seulement la presse
Un collage fiable résulte d’une combinaison validée de préparation des matériaux, de maîtrise de l’adhésif, de pression adaptée, d’un durcissement suffisant et d’inspections régulières. Aucune valeur affichée par un manomètre ne garantit à elle seule la qualité.
Qu’il s’agisse d’évaluer une nouvelle presse collage bois ou d’améliorer une ligne existante, associez les équipes qualité, production, maintenance et sécurité à la définition des limites et à l’examen des résultats.
Prenez les recommandations des fournisseurs comme point de départ, vérifiez les performances au moyen d’essais représentatifs et maintenez des dispositifs de protection efficaces. Cette démarche permet de mesurer la qualité du collage et la protection des opérateurs comme des résultats de production.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.