


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment régler les vitesses d’avance d’une fraiseuse CNC ATC à grande vitesse sans provoquer d’arrachement
Comment régler les avances d’une défonceuse CNC à changeur d’outils automatique (ATC) à grande vitesse sans provoquer d’arrachement
Un arrachement peut transformer un cycle d’usinage rapide en coûteuses opérations de ponçage et de reprise, voire en pièces rejetées. Régler les avances d’une défonceuse CNC à changeur d’outils automatique (ATC) à grande vitesse consiste à équilibrer la vitesse de broche, la géométrie de l’outil et l’épaisseur de copeau — et non à simplement ralentir la machine. Pour les opérateurs qui usinent du contreplaqué, du MDF ou du bois massif, les réglages adaptés dépendent également du sens du fil, de la profondeur de coupe et du maintien de la pièce. Un réglage efficace commence par une avance calculée, puis s’affine à l’aide de coupes d’essai contrôlées afin de déterminer les limites du matériau et de l’outillage.
Il faut avant tout déterminer si l’outil arrache des fibres insuffisamment soutenues ou s’il peine face à l’effort de coupe. Ces problèmes peuvent se ressembler, mais nécessitent des corrections différentes. Une avance plus faible peut réduire la surcharge ; elle ne permettra pas à une fraise à coupe ascendante de maintenir un placage supérieur fragile.
Examinez le bord endommagé avant de modifier l’avance
Repérez l’origine des dégâts. Les éclats sur la face supérieure, l’arrachement sur la face inférieure et une paroi verticale rugueuse ne doivent pas être considérés comme un seul et même défaut.
- Décollement du placage supérieur : Vérifiez la géométrie et l’affûtage de l’outil, ainsi que la position de la transition d’une fraise à compression par rapport à la surface supérieure.
- Arrachement sur la face inférieure : Vérifiez le soutien offert par le martyr, la profondeur de pénétration et la tendance de l’outil à pousser les fibres vers le bas sur la face inférieure.
- Stries périodiques ou broutement : Examinez le porte-à-faux de l’outil, l’état de la pince, le maintien de la pièce et l’engagement de coupe avant d’incriminer le fil du bois.
- Brûlures ou bords polis : Soupçonnez un frottement, une arête émoussée ou une recoupe des copeaux — pas automatiquement une avance excessive.
- Dégâts près de la fin d’un profil : Vérifiez si une petite pièce perd son maintien par le vide ou bouge à mesure que le reste du panneau est découpé.
Dans le bois massif, si un bord net devient irrégulier uniquement aux endroits où le fil s’inverse, le sens de coupe ou le manque de soutien des fibres sont probablement en cause. Dans le MDF, des bords pelucheux justifient souvent de vérifier l’usure de l’outil et la qualité du matériau, en plus de l’avance. Dans aucun de ces matériaux, réduire sans cesse l’avance en maintenant la broche à sa vitesse maximale ne donnera de bons résultats.
Calculez une avance de départ à partir de l’épaisseur de copeau
Utilisez les recommandations du fabricant de la fraise correspondant au diamètre de l’outil, au nombre de dents, au matériau et à l’engagement de coupe réels. La relation de base est la suivante :
Avance = vitesse de broche × nombre d’arêtes coupantes × épaisseur de copeau par dent
Si la vitesse de broche est exprimée en tours par minute et l’épaisseur de copeau en millimètres par dent, le résultat est en millimètres par minute. Gardez des unités cohérentes : mélanger un tableau d’outillage en pouces avec une commande numérique configurée en unités métriques entraîne une grave erreur de réglage.
À titre d’exemple uniquement, supposons qu’un fournisseur d’outils recommande une épaisseur de copeau de 0,20 mm par dent pour une fraise donnée à deux dents, dans les conditions d’usinage prévues. À 18 000 tr/min, l’avance calculée est :
18,000 × 2 × 0.20 = 7,200 mm/min
Il s’agit d’un exemple de calcul, et non d’un réglage recommandé pour toutes les fraises de défonceuse. Une rainure réalisée sur toute la largeur, une passe de finition peu profonde et un profil profond génèrent des efforts différents. Si le tableau du fournisseur se rapporte à une profondeur ou à un engagement de coupe différents, demandez conseil au lieu de reprendre directement la valeur d’avance.
Voyons maintenant ce qui se passe si l’on réduit l’avance de l’exemple à 3,600 mm/min tout en conservant une vitesse de broche de 18,000 tr/min. L’épaisseur de copeau nominale tombe à 0,10 mm par dent. L’effort de coupe peut diminuer, mais le frottement et l’échauffement peuvent augmenter si l’arête ne prélève plus un copeau adapté. Une avance « plus lente » n’est pas forcément plus douce pour l’outil ni pour la surface.
Si la machine ne peut pas maintenir l’avance calculée sur la trajectoire programmée, une réduction de la vitesse de broche peut aider à préserver l’épaisseur de copeau. Respectez les limites de fonctionnement de l’outil et de la broche, y compris la plage de couple utilisable de la broche. Le calcul de l’épaisseur de copeau sert de point de départ ; il n’autorise pas à dépasser les limites mécaniques.
Choisissez la fraise en fonction de la face à protéger
Une fraise hélicoïdale à coupe ascendante facilite l’évacuation des copeaux, mais tend à soulever les fibres sur la face supérieure. Une fraise hélicoïdale à coupe descendante plaque les fibres supérieures vers le bas, ce qui peut améliorer l’aspect du bord visible, mais complique l’évacuation des copeaux dans les rainures profondes. Une évacuation insuffisante peut entraîner un échauffement et une recoupe des copeaux, même si le calcul de l’avance semble correct.
Les fraises à compression sont souvent utiles pour la découpe traversante de contreplaqué plaqué et de panneaux stratifiés, car elles combinent des sens de coupe opposés. Il faut toutefois tenir compte de la partie à coupe ascendante située à la pointe. Si une première passe peu profonde laisse cette partie couper le placage supérieur, la protection attendue n’est pas assurée.
Vérifiez la longueur réelle de la partie à coupe ascendante sur le plan de l’outil. Si l’outil, le matériau et la machine le permettent, positionnez la transition sous la face supérieure pendant la découpe du profil. Si l’engagement nécessaire n’est pas adapté, choisissez une autre géométrie de fraise à compression ou une stratégie de rainurage préalable distincte. Ne forcez pas une première passe profonde uniquement pour tirer parti de la géométrie de la fraise.
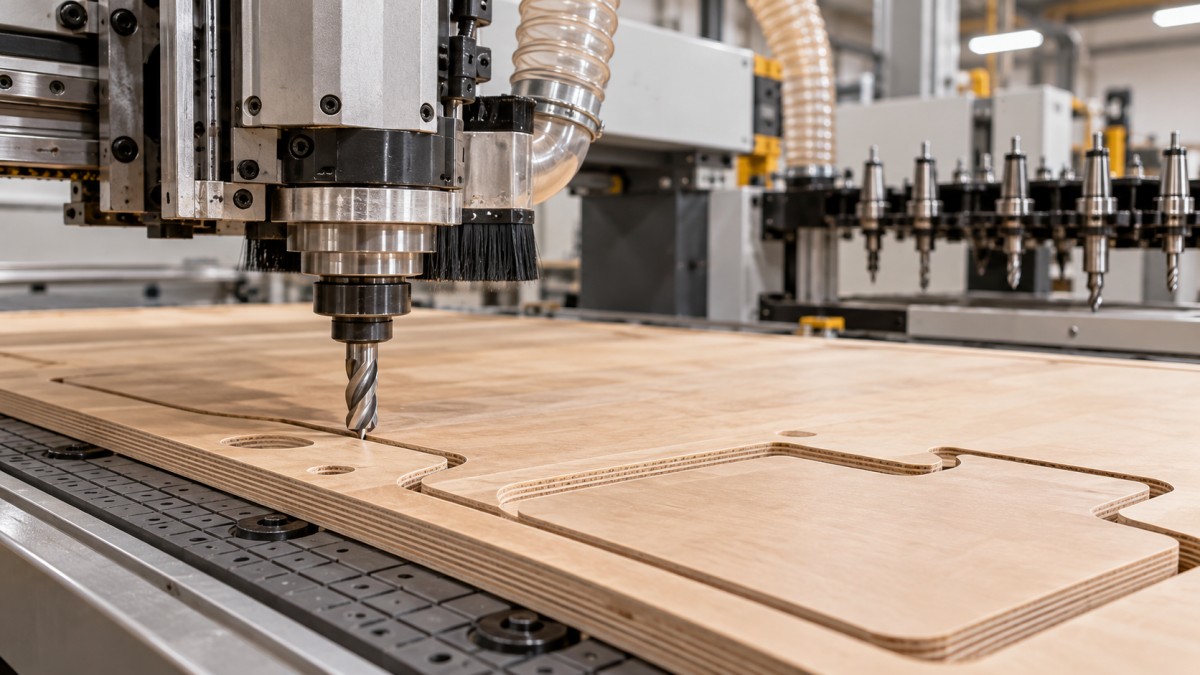
Pour le bois massif, testez le sens de coupe sur un échantillon représentatif. Le fraisage en avalant peut améliorer certains bords sur une CNC rigide, mais une inversion du fil peut toujours provoquer un arrachement localisé. Comparez les sens de coupe avec un maintien sûr de la pièce et une trajectoire d’outil adaptée ; ne supposez pas qu’un seul sens protégera toutes les faces de la pièce.
Effectuez un essai permettant de distinguer les problèmes d’avance des problèmes de réglage
Utilisez une chute du matériau de production, en respectant la même orientation de face, la même profondeur de coupe et le même mode de maintien. Un trait peu profond sur une chute ne vous apprendra pas grand-chose sur l’usinage d’un composant de meuble sur toute son épaisseur. Incluez une section droite, un angle et une arête de sortie si ces éléments figurent sur la pièce à produire.
- Vérifiez le matériel en toute sécurité. Arrêtez la machine et suivez sa procédure de consignation avant d’inspecter l’outil, la pince, le porte-outil ou le système de maintien. Vérifiez que la fraise est affûtée, correctement montée et que son porte-à-faux n’est pas inutilement important.
- Exécutez le réglage de référence calculé. Utilisez un réglage validé par le fournisseur et l’engagement de coupe prévu. Laissez les protecteurs et le système d’aspiration en fonctionnement.
- Inspectez les deux faces et la paroi. Notez l’emplacement des éclats, la bonne évacuation des copeaux et la stabilité de la pièce. Le bruit seul ne permet pas d’établir un diagnostic fiable.
- Ne modifiez qu’un seul paramètre à la fois. Ajustez l’avance dans la plage recommandée, puis répétez la même opération. Pour cette comparaison, ne changez ni la vitesse de broche, ni la profondeur, ni le sens de coupe.
- Consignez le réglage exploitable. Enregistrez le matériau, la référence de l’outil, la vitesse de broche, l’avance, la profondeur par passe et vos observations sur l’état de surface — pas seulement le pourcentage de correction d’avance.
Arrêtez les essais si le broutement devient important, si la pièce bouge ou si les copeaux s’accumulent de façon dangereuse. Ce ne sont pas des conditions que l’on peut corriger en poursuivant les réglages. Corrigez d’abord le montage.
Si une augmentation de l’avance accentue l’arrachement le long d’un bord par ailleurs stable, réduisez-la dans la plage recommandée et comparez les résultats. Si une avance plus faible entraîne des brûlures sans réduire les éclats, réévaluez la géométrie et l’affûtage de la fraise, ou le sens du fil. Continuer à ralentir ne résoudra probablement pas le problème à la source.
Pourquoi l’avance programmée ne correspond pas toujours à l’avance de coupe
Une défonceuse à grande vitesse peut atteindre l’avance programmée sur une longue ligne droite, mais ralentir sensiblement dans les angles serrés et sur les segments courts. Si la vitesse de broche reste inchangée, l’épaisseur de copeau diminue pendant ces ralentissements. Cela peut expliquer pourquoi les lignes droites sont nettes alors que les angles présentent des marques d’échauffement.
Examinez la trajectoire d’outil avant de réduire l’avance de toute l’opération. Des transitions plus fluides, des entrées en matière adaptées et la suppression des segments inutilement courts peuvent contribuer à maintenir un mouvement régulier. Toute modification du lissage de la commande ou de la tolérance de trajectoire doit respecter les exigences dimensionnelles et les recommandations du fabricant de la machine.
L’entrée en matière nécessite également ses propres réglages. Ne reprenez pas l’avance de coupe horizontale pour une plongée verticale. Utilisez le mode d’entrée autorisé pour la fraise et des paramètres de rampe ou de plongée adaptés. Lorsque la disposition le permet, évitez de placer les marques d’entrée et de sortie sur une arête finie visible.
Utilisez une passe de finition lorsqu’elle répond à un problème précis
Laisser une surépaisseur maîtrisée pour une passe de finition peut réduire la charge sur la paroi finale et améliorer la régularité. Cette méthode est utile lorsque l’ébauche crée un engagement variable ou une déflexion visible. La surépaisseur doit être suffisante pour que la fraise coupe au lieu de frotter, tout en restant dans les conditions de finition recommandées.
Une passe de finition ne peut pas réparer un placage déjà arraché au-delà du profil final. Elle ne stabilisera pas non plus une pièce mal fixée. Sur les panneaux imbriqués, vérifiez les zones de vide, l’état du martyr et l’ordre d’usinage. Les petites pièces peuvent nécessiter une peau résiduelle, des attaches ou une autre méthode de maintien adaptée, suivie d’un détourage maîtrisé.
Vérifiez le processus après chaque changement d’outil automatique
La répétabilité du changeur automatique d’outils (ATC) ne rend pas les différents outils interchangeables. Chacun nécessite ses propres réglages de vitesse de broche, d’avance et d’entrée en matière, ainsi que ses propres données de longueur. L’avance qui a fonctionné pour une fraise d’ébauche ne convient pas automatiquement à la fraise de finition utilisée ensuite.
Si la qualité des bords change immédiatement après un changement d’outil, vérifiez l’outil sélectionné, les correcteurs programmés, la mise en place du porte-outil et la présence de saletés avant de modifier l’avance. Une fraise de remplacement ayant un nombre de dents différent modifie également l’épaisseur de copeau, même si son diamètre est identique à celui de l’outil précédent.
Pour obtenir une assistance technique, indiquez le modèle de la machine, les caractéristiques de l’outil, le matériau, l’engagement de coupe, les réglages programmés et joignez des photos montrant l’emplacement des dégâts. Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines pour le travail du bois fort de plus de 20 ans d’expérience dans le secteur, fournit une assistance technique et des pièces de rechange pour ses machines. Des informations précises sur la coupe rendent cette assistance plus utile qu’un signalement général de « bords rugueux ».
Associez le réglage éprouvé à l’outil et au matériau, pas seulement à la machine. Lorsqu’une opération habituelle commence à provoquer des arrachements, comparez-la à vos relevés avant de tout modifier. Une fraise usée, un lot de contreplaqué différent ou un maintien par le vide affaibli peuvent donner l’impression que l’avance d’hier est désormais inadaptée, alors que celle-ci n’a pas changé.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.