


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Qu’est-ce qui détermine la précision des assemblages à rainure et languette sur les machines pour parquets en bois massif ?
Une lame de parquet peut sembler propre à sa sortie de la machine et pourtant poser problème lors de l’assemblage. Une languette légèrement trop haute crée une marche entre les faces adjacentes. Une rainure dont la dimension varie sur la longueur de la lame rend la pose imprévisible. Lorsque ces défauts se répètent sur une série de production, ils entraînent du tri, des retouches et une pression pour régler la machine avant même d’en avoir identifié la cause.
Pour les équipes chargées de la qualité et de la sécurité, la précision des assemblages à rainure et languette sur les machines à bois massif pour revêtements de sol dépend d’un ensemble de conditions : préparation de la face de référence, état de la broche, géométrie des outils de coupe, contrôle de l’avance, réglage et humidité du bois. Une inspection fiable doit examiner l’ensemble de ces facteurs, et non simplement mesurer la languette et déclarer la machine précise.
Définir l’assemblage avant d’évaluer la machine
Il n’existe pas de tolérance universelle pour les assemblages à rainure et languette qui convienne à tous les parquets en bois massif. Le profil acceptable dépend du plan du produit, de l’essence, de l’épaisseur des lames, de la méthode de pose et des spécifications applicables aux revêtements de sol. Un assemblage destiné à un type de parquet ne doit pas automatiquement servir de référence pour un autre.
Avant l’approbation de la production, le contrôle qualité doit disposer d’un plan de profil contrôlé indiquant clairement les références. Pour de nombreux produits, la surface de marche finie est la référence essentielle, car la languette et la rainure doivent aligner les faces supérieures des lames adjacentes. Toutefois, la référence réelle d’usinage peut être la face inférieure. Cette distinction est importante : des variations d’épaisseur des lames peuvent entraîner un désaffleurement visible des faces, même lorsque les outils de coupe latéraux restent correctement positionnés.
Le plan et le plan de contrôle doivent préciser les éléments suivants :
- Épaisseur de la languette et largeur de la rainure : les dimensions qui déterminent le jeu d’assemblage et la résistance à l’emboîtement.
- Position verticale du profil : la relation entre les éléments de l’assemblage et la face de référence spécifiée.
- Saillie de la languette et profondeur de la rainure : un engagement suffisant et le jeu interne prévu, sans butée de fond non souhaitée.
- Géométrie des épaulements : les surfaces qui déterminent la fermeture de l’assemblage et l’alignement des faces.
- Équerrage et régularité du profil : la conformité de la section sur toute la longueur de la lame.
Les dégagements conçus sous la lame, les chanfreins et les surfaces sans contact doivent également être identifiés. Dans le cas contraire, un inspecteur risque de rejeter un jeu intentionnel ou de ne pas repérer un défaut sur une surface qui détermine réellement l’ajustement.
La régularité de la coupe dépend de la stabilité de la référence de la lame
Un outil de coupe de précision ne peut pas corriger une pièce instable. Si une lame bascule sur la table de la machine, si des débris se trouvent dessous ou si sa face de référence a été insuffisamment préparée, sa position par rapport au cercle de coupe change. Le profil obtenu peut alors varier même si les réglages de la machine restent inchangés.
Avant de régler les têtes de profilage, vérifiez les variations d’épaisseur à la réception, le cintrage, le tuilage, le gauchissement et la qualité de la face de référence. Portez une attention particulière aux variations longitudinales : un échantillon court prélevé au milieu peut être conforme alors que les extrémités avant et arrière ne le sont pas.
Les plaques de table, les guides, les butées et les éléments de pression font partie du système dimensionnel. Les dépôts de résine et l’usure localisée peuvent modifier le cheminement de la lame. Une butée solidement fixée, mais mal alignée, peut guider le bois de manière régulière dans la mauvaise direction.
La pression doit être suffisante pour maintenir le contact avec les références prévues, sans compression ni déformation excessives. Une lame tuilée, aplatie pendant la coupe, peut reprendre sa forme ensuite et modifier l’ajustement apparent. Il s’agit d’un problème de maintien de la pièce, pas nécessairement d’une erreur de réglage de l’outil de coupe.
L’état de la broche et de l’outillage détermine l’enveloppe de coupe
Le faux-rond peut produire davantage qu’une surface rugueuse
Le faux-rond radial modifie le rayon de coupe effectif ; le faux-rond axial ou le déplacement axial peut perturber les surfaces définies par la position axiale de l’outil. Leur effet dépend du profil et de la configuration des outils de coupe. Parmi les symptômes possibles figurent des dimensions incorrectes, une charge inégale sur les couteaux, des marques répétitives et une durée de vie réduite de l’outil.
La mesure doit distinguer l’interface de la broche de l’outil monté. Des saletés sur les surfaces d’appui, des entretoises endommagées, un montage incorrect ou un assemblage d’outils inadapté peuvent introduire des erreurs, même si la broche elle-même est en bon état. À l’inverse, le remplacement des outils de coupe ne résoudra pas l’usure des roulements ni le déplacement de la broche.
Utilisez les emplacements de mesure, les instruments et les limites d’acceptation prescrits par le fabricant de la machine. Consignez si les contrôles ont été effectués à froid ou dans des conditions de fonctionnement définies ; autrement, le comportement thermique peut faire paraître contradictoires deux relevés.
Une arête tranchante ne garantit pas un profil correct
L’usure de l’outil peut modifier progressivement les dimensions de l’assemblage ou produire des fibres écrasées qui gênent l’assemblage. Une usure inégale peut également entraîner des résultats différents sur le profil. Après affûtage, le diamètre effectif et les relations entre les éléments du profil peuvent changer, selon la conception de l’outil et la méthode d’affûtage.
Vérifiez que les outils de remplacement et les outils réaffûtés sont conformes au profil approuvé, y compris à leur plage de réglage autorisée. Sur les têtes équipées de plusieurs couteaux, des différences de saillie peuvent entraîner une répartition disproportionnée du travail sur un seul couteau. Le montage et le serrage des outils, le couple de serrage, l’équilibrage, la vitesse maximale et la compatibilité de l’ensemble doivent respecter les instructions applicables à l’outillage et à la machine.
Un registre de maintenance utile relie l’identification des outils et leur historique d’affûtage aux résultats des inspections. Il permet de distinguer l’usure prévisible d’un défaut mécanique ou de réglage soudain.
La stabilité de l’avance explique pourquoi un réglage correct peut malgré tout produire des variations
La vitesse d’avance influe sur l’épaisseur des copeaux et les forces de coupe, mais elle ne doit pas être considérée indépendamment de la vitesse de broche, du nombre de couteaux, de l’essence et de la profondeur de coupe. Une vitesse adaptée à un bois au fil droit peut provoquer des arrachements sur un matériau plus difficile à usiner. Réduire systématiquement l’avance peut également créer des conditions de coupe défavorables au lieu de résoudre le problème.
Des rouleaux d’avance qui patinent, une pression irrégulière, des surfaces de contact usées et un support insuffisant entre les postes peuvent faire hésiter ou bouger la lame. Le défaut obtenu peut être intermittent et facilement confondu avec une variation aléatoire du matériau.
Inspectez le profil à l’extrémité avant, au milieu et à l’extrémité arrière. Si les erreurs se concentrent à l’entrée ou à la sortie, examinez le support et la séquence d’application de la pression. Si les variations se répètent sur la longueur de la lame, envisagez des causes liées aux composants d’avance, aux vibrations et aux outils de coupe, mais confirmez le mécanisme avant de modifier les réglages.
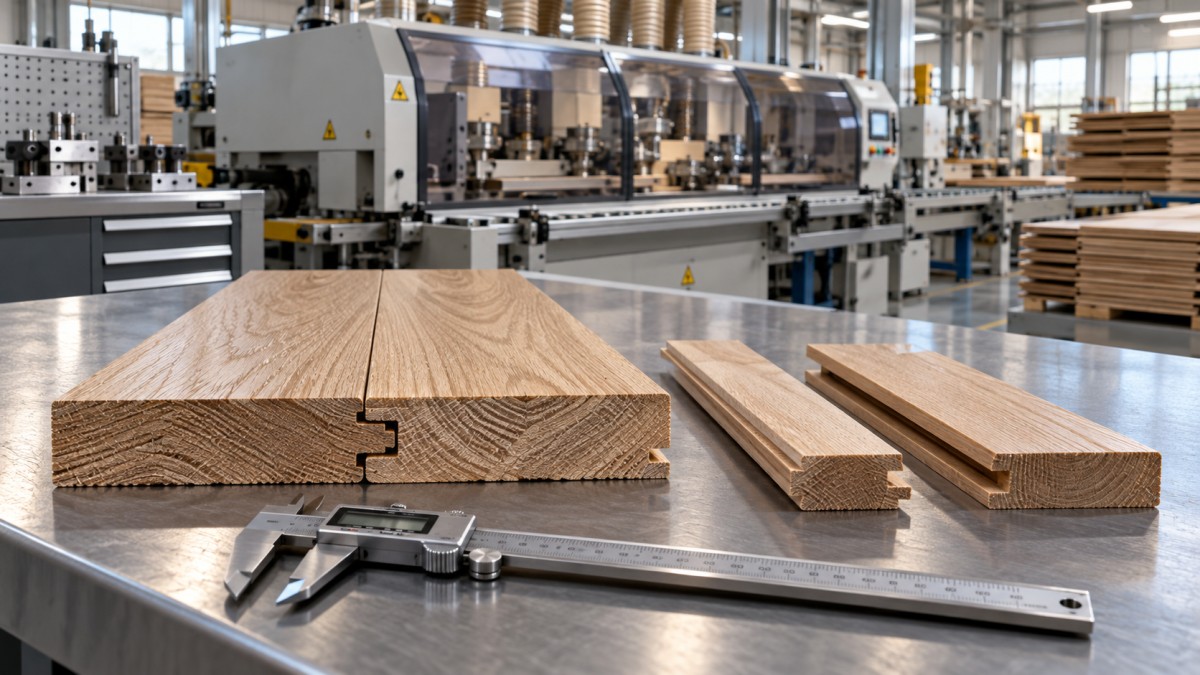
Un schéma d’inspection utile indique la face de référence de la lame, l’épaisseur de la languette, la largeur de la rainure, les points de contact des épaulements et les positions de mesure sur sa longueur. Ces indications rendent les échanges entre opérateurs, équipes de contrôle qualité et maintenance beaucoup plus précis que des descriptions telles que « l’assemblage est serré ».
L’humidité du bois peut imiter un défaut d’usinage
Le bois massif change de dimensions en fonction de sa teneur en humidité, les mouvements variant selon l’essence et l’orientation du fil. Un profil usiné correctement dans une condition donnée peut s’ajuster différemment après stockage. Les gradients d’humidité et la libération des contraintes peuvent également entraîner des déformations après l’usinage.
Définissez des exigences relatives à l’humidité à la réception et en cours de production, adaptées au produit et aux conditions d’utilisation prévues. Utilisez une méthode de mesure appropriée et appliquez les corrections liées à l’essence et à la température lorsqu’elles sont nécessaires. Des relevés en surface seuls peuvent ne pas révéler les variations d’humidité internes des pièces épaisses ; en cas de résultats contestés, une méthode d’essai plus concluante peut être nécessaire.
Consignez le délai entre l’usinage et l’inspection, ainsi que les conditions de stockage. Comparer des lames fraîchement usinées à des échantillons conservés dans un environnement différent peut conduire à des réglages inutiles de la machine.
Distinction pratique : si les dimensions changent lors d’une nouvelle mesure contrôlée après stockage, examinez le conditionnement du matériau en parallèle des performances de la machine. Si le défaut est présent immédiatement et qu’il est lié à un poste ou à un réglage particulier, les causes mécaniques et de procédé méritent une attention accrue. Aucun de ces constats ne suffit à lui seul à prouver la cause.
Fonder l’inspection sur les dimensions et l’assemblage réel
Les contrôles dimensionnels indiquent en quoi le profil diffère du plan. Les contrôles d’assemblage révèlent si ces différences ont une incidence sur le joint. Les deux sont nécessaires : deux lames peuvent s’assembler parce que deux erreurs se compensent, tandis qu’une dimension nominale conforme peut malgré tout masquer une géométrie d’épaulement inadéquate.
Utilisez des instruments étalonnés adaptés à l’élément contrôlé. Des pieds à coulisse peuvent convenir pour les dimensions accessibles, mais les rainures étroites, les rayons et les épaulements en retrait peuvent nécessiter des calibres spécifiques, une mesure optique ou d’autres méthodes appropriées. Évitez d’appuyer les becs de mesure sur les fibres : la force de mesure peut influer sur les relevés.
Pour le contrôle courant de la production, une séquence pratique consiste à :
- Approuver les premiers échantillons après le réglage, le changement ou l’affûtage des outils et les interventions de maintenance pertinentes. Si la température de fonctionnement influe sur les résultats, effectuer une vérification après stabilisation.
- Prélever des échantillons sur toute la longueur des lames et sur un nombre suffisant de lames consécutives pour déceler les variations intermittentes.
- Vérifier les performances d’assemblage concernant la fermeture, l’alignement des faces, la résistance à l’emboîtement et les butées de fond non souhaitées.
- Assembler des lames provenant de différents moments d’échantillonnage plutôt que de tester uniquement des pièces voisines.
- Consigner les conditions du procédé, notamment l’essence, les relevés d’humidité, l’identification des outils, les réglages d’avance et l’historique des ajustements.
Les échantillons de référence sont utiles, mais les gabarits en bois peuvent évoluer avec l’humidité et la manipulation. Protégez-les, identifiez clairement leur statut et vérifiez-les périodiquement. Les calibres spécifiques nécessitent également des contrôles documentés et un étalonnage adapté à leur utilisation.
Interpréter la répartition des défauts avant de procéder à un réglage
Dans la mesure du possible, modifiez une seule variable contrôlée à la fois, puis vérifiez le résultat. Plusieurs ajustements simultanés peuvent améliorer temporairement l’ajustement tout en masquant la cause initiale.
Appliquer les normes appropriées et assurer la sécurité des inspections
La conformité du produit, la maîtrise des mesures et la sécurité des machines sont des exigences distinctes. Selon le marché et le produit, les références peuvent inclure la norme EN 13226 pour les éléments de parquet en bois massif concernés, la norme EN 13647 pour les méthodes de mesure géométrique, ou les spécifications nationales et celles du client applicables. Vérifiez l’édition en vigueur et le champ d’application avant d’adopter une référence. Une norme produit ne définit pas automatiquement le faux-rond admissible de la broche de la machine.
Pour la sécurité des machines, certaines parties applicables de la série ISO 19085 peuvent être pertinentes, selon le type de machine et la juridiction. Ces exigences ne remplacent ni les instructions du fabricant ni une évaluation des risques propre au site.
Arrêtez et consignez les sources d’énergie dangereuses avant d’accéder aux outils de coupe, de vérifier les jeux internes, de nettoyer les zones cachées ou d’effectuer des mesures par contact à proximité de l’outillage. Empêchez tout redémarrage inopiné et vérifiez l’isolement conformément à la procédure du site. Tout diagnostic sous tension nécessite une méthode distincte, évaluée et autorisée, assortie de protections adaptées. Ne contournez jamais les protecteurs pour faciliter une mesure.
Évaluer les machines à bois massif pour revêtements de sol
Lors de l’évaluation d’une machine ou d’une ligne de production, demandez un essai avec des essences, des dimensions de lames, des conditions d’humidité et des réglages d’avance représentatifs de la production réelle. Évaluez la régularité sur plusieurs lames et pendant une durée de fonctionnement représentative, et non sur un seul échantillon soigneusement sélectionné. Vérifiez la possibilité d’effectuer les changements d’outils en toute sécurité, la répétabilité des réglages, les exigences de maintenance et la disponibilité des pièces de rechange.
Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines à bois fort de plus de 20 ans d’expérience dans le secteur, propose des solutions de machines, une assistance technique, des pièces de rechange et un service après-vente. Pour une application de parquet, les échanges utiles doivent commencer par le plan du profil, la gamme de matériaux, les critères d’inspection et les conditions de production requises, plutôt que par une déclaration générale de précision.
La précision fiable des assemblages à rainure et languette repose en définitive sur une relation maîtrisée entre le bois, l’outillage, la géométrie de la machine et la mesure. Les systèmes de production les plus performants rendent cette relation visible dans leurs registres et corrigent ses dérives avant que la pose ne devienne le contrôle final.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.