


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment régler une tenonneuse pour le travail du bois afin d'obtenir des épaulements de tenons répétables
Une épaulement de tenon devient répétable lorsque la machine est référencée à partir d’une même base stable et que chaque réglage est effectué dans le bon ordre. L’épaulement n’est pas contrôlé uniquement par l’outil de coupe. Il résulte de la position du guide, du support de la pièce, de la hauteur de l’outil, du positionnement du matériau et de la manière dont le bois est présenté à la machine.
Sur unetenonneuse à bois, un léger décalage de l’un de ces réglages peut produire des pièces qui semblent presque identiques mais s’assemblent différemment. Une traverse peut dépasser du montant, une autre peut laisser un jeu visible, et une troisième peut mettre le cadre hors d’équerre pendant le serrage. L’objectif pratique n’est pas simplement de couper un tenon qui s’ajuste. Il consiste à établir un réglage qui produit des épaulements positionnant chaque pièce au même endroit, sur l’ensemble du lot.
Commencez par définir le repère de l’épaulement
Avant de déplacer un guide ou d’installer un outil, déterminez quelle face et quel chant du composant serviront de surfaces de référence. Dans la construction de cadres, il s’agit généralement de la face visible et du chant qui contrôle la largeur finie. Marquez-les systématiquement avant l’usinage. Si certaines pièces sont référencées depuis la face opposée, les longueurs d’épaulement peuvent varier même si la machine n’a pas bougé.
Ce point est particulièrement important avec du bois qui n’est pas parfaitement uniforme. Les pièces rabotées peuvent encore varier légèrement en épaisseur et présenter une faible torsion ou courbure. Un réglage de tenonnage ne peut répéter que sa référence. Il ne peut pas corriger une préparation irrégulière du matériau.
Usinez toutes les pièces avec la même face de référence contre la table, le chariot ou le support de positionnement, selon la conception de la machine. Maintenez le chant de référence contre la même surface du guide. Ne retournez pas les pièces simplement parce que leur manipulation semble plus facile ; cela crée un second repère et introduit une autre source de variation.
Préparez le bois avant de régler la machine
Des épaulements répétables commencent en amont. Coupez les composants à une longueur contrôlée, dressez ou usinez les chants de référence, et inspectez toute courbure, torsion ou tout nœud lâche près de la zone du tenon. Une pièce déformée peut basculer sur la table coulissante ou contre un guide de support. La coupe peut être précise par rapport à la machine, tandis que l’épaulement est imprécis par rapport à la pièce.
Pour une série de production, triez le bois avant le réglage. Si l’épaisseur du matériau varie sensiblement, corrigez-la avant le tenonnage ou séparez les pièces en groupes. Essayer d’utiliser un seul réglage d’outil pour des épaisseurs de matériau très différentes crée généralement une épaisseur inégale des joues et un mauvais ajustement de l’assemblage.
Mettez les références de la machine d’équerre avant d’ajuster le réglage de l’outil
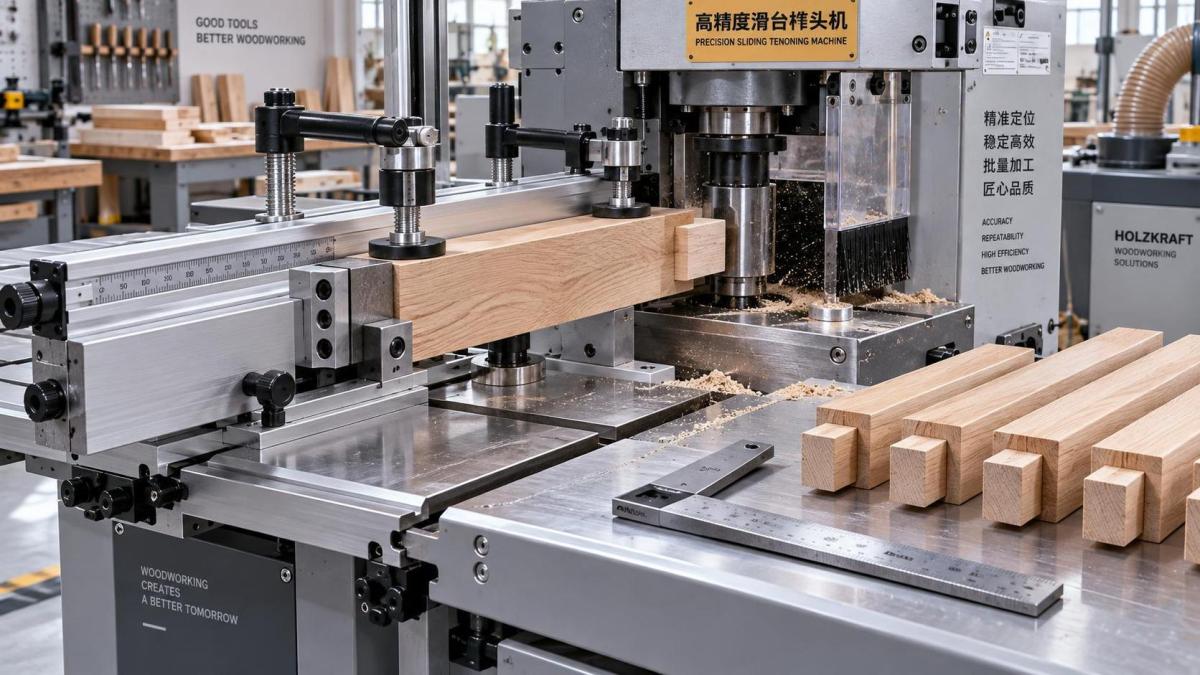
Une erreur fréquente consiste à régler l’outil à plusieurs reprises alors que le véritable problème est un guide qui n’est pas d’équerre par rapport au sens d’avance. Sur une tenonneuse à table coulissante, le guide transversal, la butée du chariot et le serre-pièce déterminent la position de l’épaulement. Sur une machine à table fixe, le porte-pièce et la référence d’avance remplissent le même rôle. Vérifiez d’abord ces références.
Machine déconnectée de l’alimentation électrique, nettoyez la table, les rails du chariot, les faces des guides et les butées de positionnement. Des copeaux fins ou de la résine durcie sous un bloc de guide peuvent déplacer suffisamment sa position pour affecter un assemblage serré. Vérifiez que le guide se verrouille sans glisser et que la butée ne se déplace pas lorsque la pièce est pressée contre elle.
Utilisez une équerre fiable pour vérifier que le guide est perpendiculaire au sens d’avance. Vérifiez-le ensuite avec une planche d’échantillon droite, et non uniquement avec un instrument de mesure. Placez la planche contre le guide, faites-la coulisser sur son trajet normal et observez tout écart par rapport à la face du guide. Un guide peut sembler d’équerre en un point, mais sa relation peut changer lorsque le chariot se déplace si le montage ou le mécanisme coulissant présente du jeu.
Pour les pièces comportant une entaille, un tenon court ou des positions d’épaulement différentes à chaque extrémité, déterminez quelle butée contrôle chaque opération. Identifiez clairement les positions des butées au lieu de vous fier uniquement à une graduation. Les graduations de machine sont utiles pour revenir près d’une position connue, mais une pièce d’essai détermine le réglage final.
Réglez l’empilage d’outils selon l’assemblage, puis réglez la butée d’épaulement selon la pièce
La configuration des outils contrôle la longueur du tenon, l’épaisseur des joues, la profondeur de l’épaulement et toutes les caractéristiques liées aux rainures. La butée ou le guide contrôle l’endroit où cette configuration rencontre la pièce. Considérez-les comme des tâches distinctes. S’ils sont réglés ensemble sans séquence, il devient difficile d’identifier la cause d’un changement dimensionnel.
Installez l’outillage approprié au modèle d’assemblage et assurez-vous que tous les blocs d’outils, entretoises, bagues et éléments de fixation de l’arbre sont propres et correctement en place. Un copeau coincé, une entretoise endommagée ou un outil mal positionné peut provoquer un faux-rond. Cela peut se manifester par un épaulement rugueux, à gradins ou irrégulier d’un passage à l’autre.
Réglez la hauteur de l’outil en utilisant la face de référence choisie. Pour un tenon centré, l’objectif habituel est d’obtenir des joues équilibrées, mais le tenon ne doit pas toujours être centré. Un tenon référencé à une face peut être intentionnel lorsqu’une face doit rester affleurante dans l’assemblage fini. L’essentiel est que la hauteur de l’outil corresponde au plan de l’assemblage et que chaque composant soit présenté à partir du même repère.
Réglez ensuite la position longitudinale de l’épaulement au moyen de la butée ou du guide. Il est utile de considérer le processus ainsi : l’outil définit la forme du tenon ; la butée détermine où tombe l’épaulement. Mesurez depuis l’extrémité de référence réelle de l’échantillon, et non depuis un chant supposé qui pourrait être recoupé ultérieurement.
Ne verrouillez le réglage qu’après l’avoir vérifié par une coupe d’essai. Une pression manuelle contre une butée peut révéler un verrouillage insuffisant ou un bloc de butée qui fléchit. Si la butée bouge sous une charge normale, serrer le réglage de l’outil ne résoudra pas le problème.
Utilisez les coupes d’essai pour diagnostiquer, et pas seulement pour valider
Effectuez la première coupe d’essai sur du bois de la même essence, de la même épaisseur et avec la même préparation que le matériau de production. Les chutes ne sont acceptables que si elles présentent les mêmes surfaces de référence et les mêmes dimensions. Une pièce d’essai provenant d’un bois plus fin ou plus plat peut donner un résultat trompeur.
Vérifiez la précision de l’épaulement de deux façons. Premièrement, mesurez la distance entre l’extrémité de la pièce et l’épaulement sur les deux bords de la face. Deuxièmement, placez la pièce tenonnée contre son composant correspondant ou une surface de référence droite. Un épaulement peut avoir la longueur nominale correcte tout en n’étant pas d’équerre, ce qui produit un jeu d’un côté de l’assemblage.
Ne modifiez qu’une seule variable entre les essais. Si l’épaulement est trop long, ajustez la butée d’épaulement de la valeur nécessaire et coupez un autre échantillon. Ne modifiez pas simultanément la position du guide, la hauteur de l’outil, la configuration de serrage et la technique d’avance. Plusieurs modifications simultanées peuvent produire par hasard un échantillon d’apparence meilleure tout en laissant le réglage instable.
Une fois la position de l’épaulement correcte, coupez plusieurs pièces d’essai consécutives. Cela est plus révélateur que d’approuver une seule pièce. Comparez leurs dimensions d’épaulement et effectuez un montage à blanc avec des pièces correspondantes représentatives. Un réglage qui produit une bonne pièce d’essai mais dérive sur plusieurs cycles doit être examiné avant le début de la production.
Le maintien de la pièce détermine si le réglage résiste à la production
Les outils de tenonnage génèrent une force latérale. Si le bois se déplace, même légèrement, contre la butée, l’emplacement de l’épaulement change. S’il se soulève de la table, la position de la joue change également. La pièce doit être maintenue contre les surfaces de positionnement sans être déformée par une force de serrage excessive.
Réglez les serre-joints de manière à ce qu’ils pressent fermement la pièce sur la table et contre le guide, tout en gardant les mains éloignées de la zone de coupe. Les traverses longues et étroites nécessitent un support suffisamment proche pour éviter le basculement, en particulier lorsque le tenon est formé près de l’extrémité. Une rallonge de support ou un guide auxiliaire peut aider à maintenir les mêmes conditions de contact de la première à la dernière pièce.
Ne comptez pas sur la pression manuelle comme principale méthode de positionnement pour les travaux répétitifs. La pression manuelle varie selon la position de l’opérateur, le poids du bois et la fatigue. Elle peut convenir à une opération ponctuelle soigneusement contrôlée sur un équipement approprié, mais elle ne constitue pas une base fiable pour un travail répétable par lots.
Pour les composants courts, utilisez un dispositif de maintien ou un chariot homologué conçu pour la machine. Les petites pièces sont plus difficiles à positionner de manière sûre et peuvent être dangereuses à avancer directement. Le dispositif doit référencer les mêmes surfaces que celles utilisées par le réglage de production. Un dispositif qui introduit son propre décalage nécessite un réglage distinct et vérifié.
Contrôlez la séquence de coupe pour obtenir des épaulements nets
L’ordre des opérations affecte à la fois la précision et l’apparence. Sur de nombreuses tenonneuses, les opérateurs effectuent un passage de formation d’épaulement puis usinent les joues, bien que la séquence appropriée dépende de la configuration de l’outil et du modèle d’assemblage. Suivez la disposition de l’outillage et la procédure de machine prévues pour l’opération plutôt que d’improviser la séquence.
Lorsqu’une coupe d’épaulement risque de provoquer des éclats, une légère action de pré-incision ou une configuration d’outil appropriée peut améliorer la qualité du bord. Toutefois, un épaulement plus net ne doit pas être confondu avec un épaulement plus précis. La qualité de finition et la précision de position doivent toutes deux être contrôlées. Un outil affûté peut masquer un problème de positionnement parce qu’il laisse une ligne nette au mauvais endroit.
Maintenez une pression d’avance constante tout au long du passage. Une hésitation ne modifie généralement pas une butée mécanique solidement fixée, mais elle peut affecter la qualité de surface et inciter l’opérateur à repositionner la pièce. Les variations d’avance peuvent également révéler des vibrations, un serrage insuffisant ou un outil nécessitant une maintenance.
Créez une fiche de réglage réellement reproductible
Lorsqu’un assemblage est validé, consignez davantage qu’une lecture de graduation du guide. Une fiche de réglage utile comprend le nom de l’assemblage, la face et le chant de référence, la configuration de l’empilage d’outils, la référence de hauteur de la broche ou de l’outil, l’emplacement de la butée, la configuration des serre-joints ou du dispositif, ainsi que les résultats mesurés sur la pièce d’essai approuvée. Une photo de l’empilage d’outils et de la configuration de butée peut prévenir les erreurs lors de la répétition ultérieure du réglage.
Conservez un échantillon maître étiqueté si le travail est répété régulièrement. Il fournit une comparaison physique directe pour la position de l’épaulement, l’épaisseur du tenon, l’emplacement de l’entaille et l’ajustement global. L’échantillon maître doit être protégé contre les dommages et clairement identifié ; une chute non marquée devient rapidement peu fiable.
Les graduations et les affichages numériques réduisent le temps de réglage, mais n’éliminent pas les coupes d’essai. Les changements d’outil, la maintenance, les différents ensembles d’outils et les variations de matériau peuvent tous modifier le résultat final. La routine la plus efficace consiste généralement à ramener la machine près de la position enregistrée, à réaliser un échantillon contrôlé, à effectuer la plus petite correction nécessaire, puis à verrouiller le réglage pour le lot.
Lorsque les épaulements ne restent toujours pas répétables
Si la machine produit des longueurs d’épaulement variables après vérification du guide et de la butée, recherchez un mouvement mécanique plutôt que de continuer à compenser par les réglages. Inspectez les verrouillages du guide, les blocs de butée, les roulements ou glissières du chariot, le matériel de serrage, le positionnement de l’arbre et la propreté de la table. Inspectez également les extrémités du bois. Une extrémité mal équerrée peut faire paraître un épaulement correctement positionné irrégulier lorsqu’il est mesuré depuis l’angle.
Les problèmes qui apparaissent uniquement avec des composants plus longs indiquent souvent un support insuffisant ou une courbure du bois. Les problèmes qui apparaissent uniquement après un changement d’outil indiquent souvent l’assemblage de l’empilage d’outils, le positionnement de l’arbre ou une largeur effective d’outil différente. Les problèmes apparaissant aux deux extrémités d’un composant de cadre peuvent provenir d’un changement de faces de référence entre les opérations.
Les capacités de la machine sont importantes dans ce contexte. Une table rigide, un système coulissant stable, des butées répétables, un serrage approprié et un outillage correctement entretenu facilitent le maintien du réglage. Qingdao Zhongding Machinery Co., Ltd. fournit des machines à bois ainsi qu’une assistance technique et un service de pièces détachées, ce qui peut être pertinent lorsqu’un atelier doit maintenir la répétabilité sur une production prolongée plutôt que résoudre un problème de réglage isolé.
Le contrôle final est l’assemblage, et pas seulement la règle. Coupez plusieurs pièces, effectuez un montage à blanc avec leurs pièces correspondantes et inspectez les lignes d’épaulement depuis la face visible. Lorsque les assemblages se ferment sans effort, que les faces restent affleurantes et que les lignes d’épaulement s’alignent sur des assemblages consécutifs, le réglage est prêt pour la production. Préservez la méthode de référence et les conditions physiques ayant créé ce résultat ; ce sont elles qui rendent le lot suivant répétable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.