


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Les presses d’assemblage hydrauliques expliquées : force de pressage, alignement et contrôle des cycles
Une presse peut appliquer une force suffisante pour fermer un panneau collé tout en produisant un assemblage faible, déformé ou irrégulier. Le problème habituel n’est pas simplement une « pression insuffisante ». Dans une assembleuse hydraulique pour le travail du bois, la qualité du collage dépend de trois paramètres agissant ensemble : la force de pressage doit être adaptée au joint et au matériau, les pièces doivent rester alignées à mesure que la force augmente, et le cycle doit laisser suffisamment de temps à l’adhésif dans des conditions stables.
Cela devient évident lorsqu’un cadre de porte assemblé présente un désaffleurement à un joint, qu’un composant laminé reprend sa forme après le relâchement, ou que les lignes de colle semblent appauvries dans une zone et ouvertes dans une autre. La solution pratique consiste à définir la force selon les exigences de collage plutôt que selon la capacité maximale du vérin, à établir l’alignement avant l’application de la pression et à utiliser une séquence reproductible de fermeture, de pressage, de maintien et de relâchement. Une assembleuse hydraulique pour le travail du bois est la plus fiable lorsqu’elle est considérée comme un système d’assemblage contrôlé plutôt que comme une machine qui se contente de comprimer les pièces.
Ce que contrôle l’assembleuse hydraulique
Une assembleuse hydraulique est généralement utilisée pour mettre plusieurs pièces en bois, sections laminées ou composants encadrés dans une position définie et les maintenir pendant que l’adhésif développe une résistance de collage suffisante. Les vérins transforment la pression hydraulique en force de serrage linéaire. Des dispositifs de pression verticale, horizontale ou latérale peuvent agir ensemble selon la configuration de la machine et la pièce assemblée.
Le bâti fournit la géométrie de référence. Les poutres de presse, patins de pression, butées et guides de positionnement transmettent la force à la pièce. Le circuit hydraulique détermine la progressivité de l’application de cette force et la constance de son maintien. Aucun de ces éléments ne peut compenser entièrement une pièce mal préparée. Des pièces déformées, coupées hors d’équerre, excessivement rugueuses ou enduites de colle de manière irrégulière resteront difficiles à assembler correctement.
Le terme « force » est souvent utilisé de façon imprécise, mais l’opérateur doit distinguer trois conditions associées :
- Pression du système : la pression indiquée dans le circuit hydraulique.
- Force du vérin : la force de poussée générée par un vérin à cette pression du système.
- Pression au niveau du joint : la force effective répartie sur la zone de contact réelle de la pièce assemblée.
Une valeur élevée au manomètre ne signifie pas automatiquement que chaque joint reçoit une pression appropriée. La taille des patins, la forme de la pièce, la surface de contact, l’emplacement des serre-joints et les variations de matériau influencent tous la manière dont la charge atteint le joint de colle.
Force de pressage : suffisante pour fermer le joint, mais pas pour l’écraser
L’objectif de la force de pressage est de mettre les surfaces en contact intime et de les y maintenir sans endommager les fibres du bois, déformer un profil ou expulser une quantité d’adhésif telle que la ligne de collage soit affaiblie. Le réglage correct dépend des instructions du fournisseur d’adhésif, de la densité du substrat, de la conception du joint, de la préparation de surface, des conditions d’humidité et de la géométrie de l’assemblage.
Les opérateurs augmentent parfois la pression hydraulique après avoir constaté un joint ouvert. Cela peut être la bonne réponse uniquement lorsque les pièces sont correctement usinées et que la presse applique la force dans la bonne direction. Si un composant est cintré, qu’un épaulement n’est pas d’équerre ou qu’une butée empêche un appui complet, une force supplémentaire peut bloquer le défaut dans l’assemblage. Elle peut aussi créer des contraintes internes qui apparaissent après la sortie de la pièce de la presse.
Signes indiquant que la force est trop faible
Une force insuffisante peut laisser des jeux visibles, un transfert de colle irrégulier entre les surfaces en contact ou des joints qui se déplacent légèrement pendant la période de maintien. Sur les assemblages larges, un côté peut se fermer tandis qu’un autre reste ouvert parce que le patin de pression n’est pas centré ou ne couvre pas la zone uniformément. Une pièce peut sembler acceptable immédiatement après son retrait, mais s’ouvrir plus tard lorsque sa manipulation révèle un contact insuffisant.
Signes indiquant que la force est trop élevée
Une pression excessive peut provoquer un fort débordement de colle, l’écrasement du bois de bout, un placage marqué, des traverses déformées ou un désaffleurement visible lorsqu’une pièce a été poussée au-delà de sa position prévue. Les composants minces et les pièces profilées sont particulièrement vulnérables, car la pression se concentre sur une petite zone. Une force excessive est également un signe d’alerte lorsqu’un opérateur tente de compenser un problème d’alignement ou d’usinage.
Commencez par les spécifications de l’adhésif et les instructions d’utilisation du fabricant de la presse. Vérifiez ensuite le résultat par des contrôles de production réels : recherchez une fermeture continue des joints, inspectez la régularité du débordement de colle plutôt que son volume seul, et contrôlez les pièces après que l’adhésif a atteint l’état de manipulation spécifié pour le procédé. Modifiez un seul réglage pertinent à la fois. Augmenter la pression, prolonger le temps de maintien et modifier simultanément l’encollage rend difficile l’identification de ce qui a corrigé ou causé le problème.
L’alignement doit être établi avant que les vérins ne chargent la pièce
La force hydraulique est puissante, mais non sélective. Un vérin pousse partout où son patin entre en contact avec la pièce. Sans surfaces de positionnement fiables, l’assemblage peut glisser, pivoter ou se soulever à mesure que la pression augmente. C’est pourquoi l’alignement n’est pas un point de contrôle final ; c’est une condition créée lors du chargement.
Avant une série de production, inspectez les butées, guides, blocs de référence et patins de pression. Ils doivent être propres et exempts d’adhésif durci, de copeaux de bois ou de fragments d’emballage de protection. Même une petite accumulation peut empêcher une pièce de s’appuyer contre sa surface de référence. Vérifiez que les guides mobiles reviennent à la même position et que les patins de serrage entrent en contact avec la pièce uniformément, au lieu de toucher d’abord un coin.
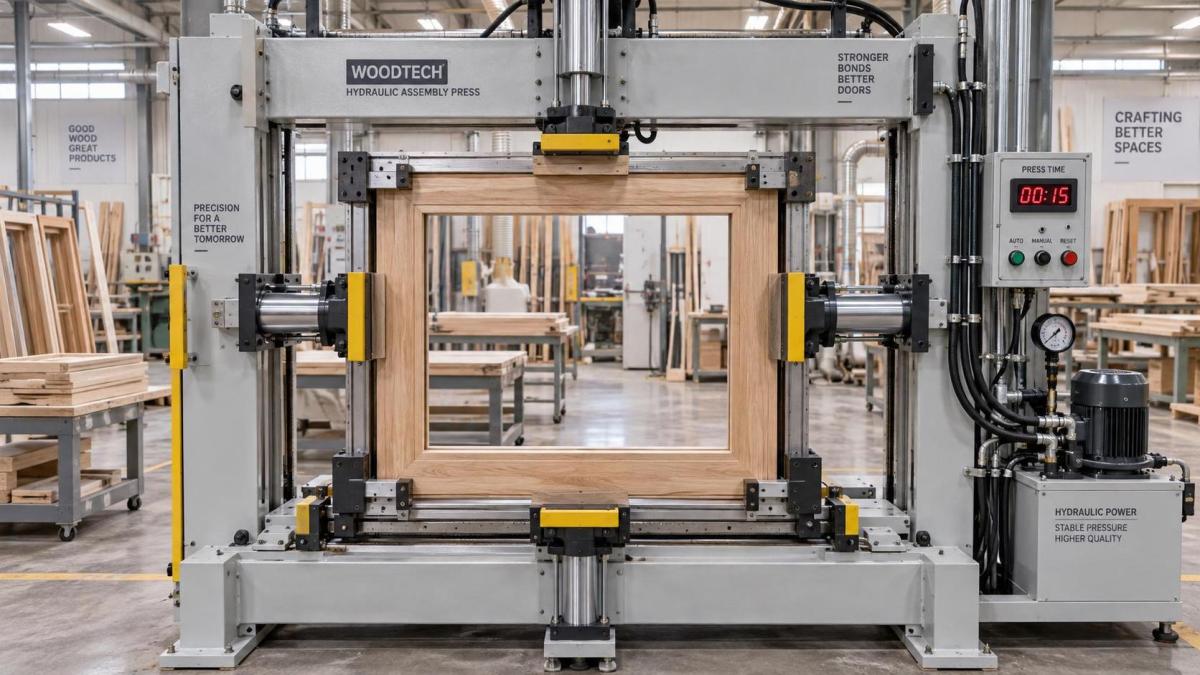
Pour les portes à cadre, les traverses et montants nécessitent des points de référence stables qui contrôlent à la fois l’équerrage et l’affleurement des faces. Pour les panneaux laminés, le support doit empêcher l’empilage de se déplacer latéralement lorsque la poutre de pression supérieure descend. Les composants longs ou flexibles peuvent nécessiter un support supplémentaire afin que leur propre poids ne crée pas une fausse condition d’alignement avant le début du pressage.
La préparation des pièces influence l’alignement
Une assembleuse ne peut pas rendre cohérentes des pièces irrégulières simplement par le serrage. Confirmez que les faces en contact sont propres, usinées selon le profil requis et exemptes de fibres relevées ou de copeaux détachés. Une application de colle irrégulière peut également agir comme une cale. Des dépôts épais d’adhésif dans une section peuvent maintenir un joint écarté tandis qu’une autre section atteint une compression complète.
Lorsque les pièces présentent des épaisseurs ou profils de surface différents, utilisez des contreformes, cales d’appui ou patins correctement conçus afin de répartir la charge sans modifier la géométrie prévue. Tout support ajouté doit être plat, stable et positionné de manière à ne pas créer un nouveau point de pivot. Un calage souple improvisé peut masquer le problème réel en se comprimant de façon imprévisible d’un cycle à l’autre.
Un cycle reproductible est plus précieux qu’un cycle rapide
Le contrôle du cycle détermine le moment où la presse se ferme, la manière dont la force est appliquée, la durée pendant laquelle la pièce reste sous pression et la manière dont la machine la relâche. La séquence correcte protège à la fois le développement du collage et la position de la pièce. En fonctionnement manuel, l’irrégularité provient souvent de la modification de la séquence pour gagner quelques secondes : appliquer la pression maximale avant de vérifier les butées, relâcher immédiatement après la fin de la temporisation ou décharger alors que l’assemblage n’est pas encore soutenu.
Une séquence de fonctionnement utile est simple, mais chaque étape a un objectif :
- Préparer et disposer les pièces. Confirmez les bons composants, l’état de l’adhésif, l’encollage et l’orientation avant leur entrée dans la presse.
- Placer contre les références. Positionnez complètement l’assemblage contre les butées et supports. Vérifiez les faces et coins critiques avant d’appliquer la force.
- Fermer à une vitesse contrôlée. Amenez les patins au contact sans impact. Surveillez les mouvements, une fermeture irrégulière ou le soulèvement d’une pièce hors de la surface de référence.
- Atteindre la condition de pressage approuvée. Appliquez progressivement la force requise afin de vérifier que la pièce reste alignée.
- Maintenir pendant le temps de pressage défini. Maintenez la pression selon le procédé d’adhésif plutôt que de vous fier uniquement à l’apparence.
- Relâcher de manière contrôlée. Un déchargement brusque peut permettre aux composants sous contrainte de bouger ou créer un risque de manipulation autour de la zone de presse.
- Inspecter et soutenir après le retrait. Vérifiez les joints principaux, l’affleurement des faces et l’équerrage, puis placez le composant là où il ne sera pas déformé pendant la poursuite du durcissement.
Le temps de pressage et le temps de manipulation après pressage ne sont pas interchangeables. Un assemblage peut être prêt à être retiré de l’assembleuse tout en nécessitant encore un support soigneux avant l’usinage, le ponçage ou le transport. Suivez les instructions de l’adhésif concernant le temps ouvert, le temps d’assemblage, le temps de pressage et les conditions de durcissement. La température du bois et les conditions de l’atelier peuvent influencer la tolérance de ces fenêtres de temps.
Identifier la source d’un assemblage irrégulier
Lorsqu’un défaut apparaît de manière répétée, inspectez le processus dans l’ordre où la pièce le subit. Cela évite qu’un réglage hydraulique ne masque un problème de préparation.
Une perte de pression, un mouvement lent des vérins, un bruit inhabituel, une fuite d’huile ou une course inégale entre les points de presse sont des conditions machine nécessitant une attention particulière. Ne mettez pas les mains dans la zone de pressage pour repositionner les pièces lorsque le système est actif ou soutenu uniquement par la pression hydraulique. Utilisez la procédure d’isolement et de maintenance spécifiée pour la machine avant le nettoyage, le réglage ou l’inspection à l’intérieur de la zone de serrage.
La place du pressage à chaud du placage dans le processus
Toutes les opérations de collage n’utilisent pas le même équipement ni la même logique de cycle. Une assembleuse hydraulique est souvent choisie pour l’assemblage de composants où le positionnement et la direction du serrage sont les préoccupations principales. Le laminage de placage ajoute une autre variable majeure au processus : la chaleur. Lorsque du placage en bois naturel est collé sur du contreplaqué, du MDF, des panneaux de particules ou d’autres panneaux à base de bois, l’uniformité thermique et la pression hydraulique influencent toutes deux la surface finie.
Pour ce type d’opération, unepresse à chaud pour placage bois utilise une chaleur uniforme et une pression hydraulique pour favoriser le collage entre le placage et le substrat. Sa structure de pressage multicouche peut convenir aux flux de travail nécessitant le pressage de plusieurs panneaux simultanément. Les mêmes principes de fonctionnement s’appliquent toujours : les panneaux doivent être propres et plats, la pression doit être répartie uniformément et le cycle de presse doit correspondre au procédé d’adhésif et de placage plutôt que d’être réglé uniquement en fonction du débit de production.
Un bâti robuste et une hydraulique fiable favorisent la répétabilité, mais les opérateurs doivent tout de même contrôler la propreté des plateaux, l’ordre d’empilage des panneaux, le support des bords et la protection de surface. Les défauts de placage sont souvent visibles immédiatement, tandis qu’une faiblesse de collage peut ne devenir évidente que lors de manipulations ultérieures. Évitez de considérer une presse à chaud comme un substitut à une préparation correcte du substrat.
De petits contrôles qui évitent les reprises répétées
Enregistrez les réglages approuvés par famille de produits plutôt que de vous fier à la mémoire. L’enregistrement n’a pas besoin d’être complexe : identifiez le type de composant, l’adhésif, le réglage de pression pertinent, le temps de pressage, la disposition de positionnement ainsi que les contreformes ou supports requis. Cela constitue une référence utile lorsqu’un même produit revient après un changement de série ou lorsqu’un défaut doit être tracé.
Nettoyez les patins de pression et les surfaces de positionnement à intervalles planifiés, en particulier lorsque les débordements d’adhésif sont fréquents. Vérifiez les indications du manomètre et le fonctionnement de la temporisation par rapport au fonctionnement prévu de la machine. Lors du réglage, effectuez un essai à sec avec des pièces non collées lorsqu’une nouvelle forme de composant, une nouvelle disposition de montage ou un nouvel emplacement de patin est introduit. Ce contrôle révèle les interférences et les dérives d’alignement sans gaspiller de matériau ni contaminer la presse.
Le résultat le plus fiable provient du maintien d’une séquence rigoureuse : préparer des pièces précises, les positionner fermement, appliquer uniquement la force nécessaire à un contact correct, maintenir cette condition pendant la durée appropriée et inspecter les premières pièces avant de poursuivre la série. Ces contrôles transforment la puissance hydraulique en un processus d’assemblage reproductible plutôt qu’en une source de pression variable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.