


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines de transformation du MDF : exigences en matière de contrôle de la poussière et de qualité des chants
Machines de transformation du MDF : explication des exigences en matière de contrôle des poussières et de qualité des chants
La transformation du MDF est souvent évaluée sur la base de résultats visibles : précision de coupe, profils nets, placage de chants régulier et surface prête à recevoir une finition. En pratique, les problèmes moins visibles déterminent généralement si une ligne de production reste stable dans le temps. Les poussières fines s'accumulent dans les conduits d'aspiration et les armoires électriques, l'usure des outils modifie la qualité des chants avant que les opérateurs ne s'en aperçoivent, et un panneau qui semble acceptable après usinage peut révéler des fibres ébréchées ou des défauts de ligne de colle après peinture.
C'est pourquoi les machines de transformation du MDF doivent être évaluées comme un système interconnecté plutôt que comme un ensemble de machines individuelles. Le sciage, le fraisage, le perçage, le ponçage, la préparation des chants, le placage, l'affleurage et le polissage s'influencent tous mutuellement. Une défonceuse CNC à grande vitesse avec une aspiration insuffisante peut laisser de la poudre sur la surface du panneau. Cette poussière peut ensuite nuire à l'adhérence du chant. De même, une plaqueuse de chants ne peut pas masquer de façon constante une mauvaise coupe de scie ou un profil fraisé déchiré.
Pour les usines de meubles, les fabricants d'armoires et les ateliers de menuiserie sur mesure, l'objectif pratique n'est pas simplement une machine rapide. Il s'agit d'obtenir un débit répétable avec un entretien des locaux maîtrisable, des conditions sûres pour les opérateurs, une durée de vie prévisible des outils et des chants nécessitant un minimum de retouches manuelles avant finition ou assemblage.
Pourquoi les poussières de MDF exigent plus d'attention que les déchets ordinaires d'atelier
Le MDF produit une fraction de poussières très fines et légères lors de la coupe, du profilage, du perçage et du ponçage. Contrairement aux copeaux plus grossiers issus du bois massif, ce matériau peut rester plus longtemps en suspension dans l'air, se déposer sur les guidages et les capteurs des machines, et échapper aux points de captage qui semblent suffisants pour des déchets plus grossiers. La teneur en résine du MDF signifie également que ces poussières ne doivent pas être considérées sans précaution comme de la sciure inoffensive. Les mesures de contrôle de l'exposition propres au site, les pratiques de gestion des déchets et les exigences locales applicables sur le lieu de travail doivent être examinées lors de la planification de la ligne.
L'erreur habituelle consiste à spécifier un extracteur uniquement selon le débit d'air total. Le volume d'air est important, mais il ne donne pas une vision complète. Une collecte efficace dépend de la vitesse de captage dans la zone de coupe, de la géométrie de la hotte, du diamètre des conduits, du nombre de machines fonctionnant simultanément, des pertes de pression statique, de l'état des filtres et de l'équilibrage du réseau. Un système centralisé peut fonctionner correctement lorsqu'une seule défonceuse est en marche et devenir insuffisant lorsqu'une scie à panneaux, une unité de ponçage et une ligne de placage de chants démarrent en même temps.
La conception de l'aspiration doit donc commencer par le cycle de travail réel. Il convient de déterminer quels postes fonctionnent simultanément, si les opérateurs ouvrent fréquemment les protections, si le matériau est traité manuellement ou par alimentation automatique, et à quelle fréquence la ligne passe de panneaux rectangulaires standard à des composants façonnés. Les pièces courbes et étroites sont particulièrement susceptibles de laisser des poussières hors du trajet d'aspiration prévu.
Le captage à la source est plus utile qu'un nettoyage après coup
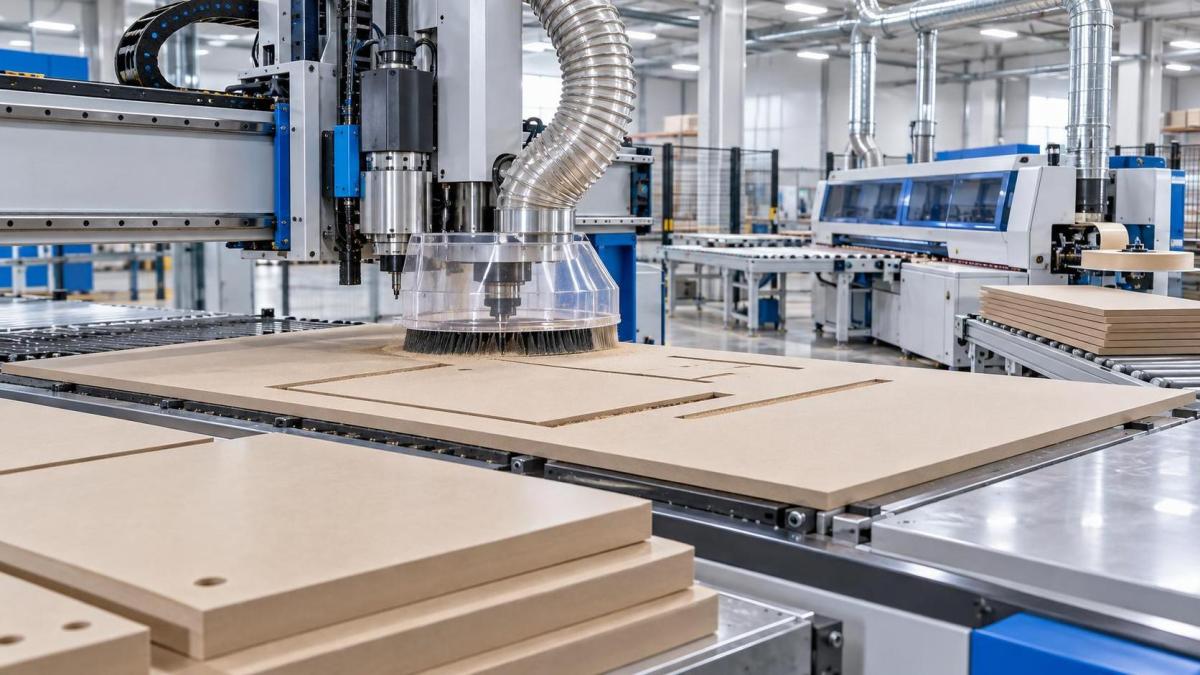
Le meilleur contrôle des poussières est obtenu à l'endroit où l'outil rencontre le panneau. Sur une machine CNC d'imbrication, cela signifie normalement une hotte qui suit la broche d'aussi près que possible, associée à une plaque martyre et à un système de vide empêchant les copeaux de se disperser sur la feuille. Sur une scie à panneaux, les points d'aspiration inférieur et supérieur sont tous deux importants. Sur une plaqueuse de chants, les postes d'affleurage, de raclage et de polissage nécessitent leurs propres points de captage bien positionnés, car de la poudre fine est également générée après la coupe principale.
Il existe un compromis. Les carters et les hottes ajustées améliorent le captage, mais ils ne doivent pas rendre les changements d'outils, les contrôles de réglage ou l'élimination des bourrages inutilement difficiles. Si les protections sont peu pratiques, elles ont tendance à rester ouvertes. Dans une usine réelle, un dispositif de contrôle des poussières ne fonctionne que s'il s'intègre aux habitudes normales d'utilisation.
Les conduits doivent être accessibles pour l'inspection. Les longues sections horizontales, les coudes brusques, les raccords mal étanchés et les connexions de dérivation improvisées peuvent réduire progressivement les performances du système. Les opérateurs peuvent compenser en augmentant la vitesse de la machine ou en utilisant de l'air comprimé pour éliminer les résidus — deux habitudes qui aggravent souvent le problème sous-jacent. L'air comprimé est particulièrement inadapté comme méthode de nettoyage courante autour des machines MDF, car il redistribue les poussières fines dans l'espace de travail et les composants internes des machines.
La qualité des chants commence avant le placage de chants
Un chant MDF net n'est pas seulement une préférence esthétique. Il affecte le contact de l'adhésif, la couverture du chant, l'absorption de la peinture et la qualité perçue du meuble fini. Les défauts les plus courants — arrachement de fibres, chants pelucheux, petits éclats, marques de brûlure, ondulations et manque d'équerrage — proviennent généralement de la relation entre la densité du panneau, la géométrie de l'outil, la vitesse d'avance, l'état de la broche et le support du panneau.
Le MDF est relativement uniforme, mais il n'est pas identique d'un panneau à l'autre. La densité peut varier au sein d'une feuille et selon les fournisseurs. Un réglage d'outil et d'avance qui donne un chant net sur un panneau peut entraîner un léger soulèvement des fibres sur un autre, particulièrement autour des profils façonnés ou des petits rayons intérieurs. C'est pourquoi une configuration de production doit être validée sur la qualité et l'épaisseur réelles du panneau acheté, plutôt que seulement sur un panneau échantillon fourni lors de la réception de la machine.
L'affûtage des outils mérite plus d'attention qu'il n'en reçoit. Un outil émoussé ne produit pas toujours un défaut catastrophique évident. Plus souvent, il crée un chant légèrement comprimé ou déchiré qui paraît acceptable jusqu'à ce qu'un apprêt, une laque ou un chant mette l'irrégularité en évidence. L'accumulation de chaleur peut également foncer le chant et augmenter le risque de dépôt de résine sur l'outil. Remplacer les outils uniquement après une défaillance visible est généralement trop tard pour les produits sensibles à la finition.
L'équilibre entre vitesse d'avance et vitesse de coupe
Une vitesse de broche plus élevée ne signifie pas automatiquement une meilleure coupe. Si la vitesse d'avance, le nombre d'arêtes de coupe et la vitesse de broche sont mal adaptés, l'outil peut frotter au lieu de couper, ou enlever trop de matière par dent. Ces deux conditions peuvent dégrader l'aspect du chant. Le bon équilibre dépend du diamètre de l'outil, du profil, du matériau de l'outil, des spécifications du panneau et de la rigidité de la machine. Il doit être établi par des essais contrôlés puis documenté comme une plage de fonctionnement, et non considéré comme une valeur fixe pour chaque travail sur MDF.
La rigidité de la machine est tout aussi importante pour les pièces profilées. Les vibrations peuvent créer un léger motif ondulé le long d'un chant, en particulier lorsqu'un outil long dépasse trop de la pince ou lorsqu'un panneau est insuffisamment soutenu. Une broche stable, des roulements correctement entretenus, des guidages linéaires précis et un maintien fiable de la pièce ne sont pas des caractéristiques techniques abstraites ; ils se reflètent directement dans la qualité de finition du chant.
Du chant usiné au chant fini
Pour les armoires stratifiées et les meubles personnalisés, le placage de chants ajoute un niveau de contrôle supplémentaire. Le chant doit être droit ou profilé avec précision, exempt de fibres détachées et suffisamment propre pour l'application d'adhésif. Les poussières restantes sur le chant du panneau peuvent empêcher une adhésion constante. Un écaillage excessif peut obliger la machine à retirer davantage de matière lors du pré-fraisage, ce qui peut modifier les dimensions finales ou rendre les composants étroits difficiles à traiter.
Le pré-fraisage est souvent utile lorsque le processus de coupe précédent laisse des chants variables. Il crée une surface de collage plus homogène, mais ne doit pas être utilisé pour masquer de graves problèmes en amont. Si le pré-fraisage doit enlever une grande quantité de matière pour obtenir un chant net, il convient d'examiner la scie, la défonceuse, l'outillage ou le système de support du panneau.
Les composants façonnés et softforming sont moins tolérants que les panneaux droits. Les portes d'armoires courbes, les panneaux d'extrémité décoratifs et les pièces de meubles profilées peuvent imposer des exigences différentes en matière de largeur de bande, d'épaisseur de panneau, de géométrie d'affleurage et de réglages de pression. Une machine destinée à ce travail doit être évaluée sur la famille de profils réelle, et non uniquement sur un échantillon droit. Le plus petit rayon intérieur, le panneau le plus étroit et le matériau de chant le plus difficile sont souvent les essais qui révèlent si une configuration est réellement adaptée.
Par exemple, lamachine de placage de chants softforming ZD880S est conçue pour le traitement des chants de panneaux courbes et façonnés dans des applications telles que les armoires et les meubles personnalisés. Sa capacité spécifiée pour les panneaux comprend des conditions de chant standard de 18 mm et 22 mm, ainsi qu'un traitement oblique de 25 mm, tandis que l'épaisseur de chant prise en charge est de 0.5–0.75 mm. Ces chiffres constituent des points de départ utiles, mais ne remplacent pas un essai de profil. Le comportement de la bande dans les courbes, la réaction de l'adhésif et la qualité d'affleurage peuvent varier selon la densité du substrat, le rayon, la surface décorative et la température de production.
La ZD880S fonctionne à une vitesse de convoyage indiquée de 6–8 m/min et utilise une pression de travail de 0.6–0.8 MPa. Pour un évaluateur, ces valeurs doivent être considérées avec la qualité de l'air comprimé et la capacité disponible de l'installation. L'humidité ou la contamination de l'alimentation en air peut affecter la fiabilité pneumatique, tandis qu'une pression de ligne instable peut se manifester par un pressage ou un mouvement irrégulier aux postes critiques. Il s'agit d'un petit détail d'infrastructure qui peut devenir une source récurrente de réclamations qualité.
L'inspection doit suivre le parcours du produit
Contrôler un seul panneau fini en fin de ligne ne suffit pas. L'inspection qualité est plus utile lorsqu'elle suit le parcours de la pièce. Après le sciage ou le fraisage, inspectez les éclats, les marques de brûlure, l'équerrage et la contamination de surface. Après le pré-fraisage, recherchez un chant de substrat uniforme. Après l'application du chant, vérifiez la continuité du collage et la position de la bande. Après l'affleurage et le raclage, examinez le panneau sous une lumière oblique ; cela révèle les marques de vibration, les résidus de colle et les transitions irrégulières qu'une inspection frontale peut ne pas détecter.
Une distinction pratique simple est utile : les défauts qui se répètent à intervalle fixe indiquent souvent un outil rotatif, un roulement, un rouleau presseur ou un composant du convoyeur. Les défauts apparaissant de manière aléatoire peuvent être liés à des variations du panneau, à une contamination par les poussières, à un chargement irrégulier ou à la manipulation par l'opérateur. Cela ne permet pas de diagnostiquer tous les problèmes, mais évite aux équipes de modifier plusieurs réglages sans hypothèse claire.
La maintenance fait partie du contrôle qualité
Les lignes MDF révèlent rapidement les faiblesses de la discipline de maintenance. Les poussières fines peuvent masquer les capteurs, réduire l'intervalle utile entre les nettoyages et s'accumuler dans des zones mobiles qui n'ont jamais été conçues pour servir d'étagères de stockage. Un plan de maintenance doit inclure des inspections de l'aspiration, le nettoyage des capteurs de sécurité et de positionnement, des contrôles de la broche et de la pince, l'alignement du convoyeur, des contrôles du système de pression ainsi qu'une évaluation programmée des outils de coupe et d'affleurage.
Le support des pièces de rechange mérite également une attention particulière lors de la sélection des machines. Les composants d'usure, les capteurs, les pièces pneumatiques et les éléments électriques ne tombent pas tous en panne selon le même calendrier, et une machine par ailleurs performante peut rester inutilisée si les pièces de rechange courantes sont difficiles à obtenir. Les fabricants possédant une longue expérience du travail du bois, tels que Qingdao Zhongding Machinery Co., Ltd., sont généralement tenus d'assurer un support de la machine au-delà de la livraison par des conseils techniques, la disponibilité des pièces de rechange et un service réactif. Ces engagements doivent être clarifiés dans des termes pratiques : langue de la documentation, processus de dépannage à distance, liste de pièces de rechange recommandées et délai de livraison des composants critiques.
La configuration de transformation du MDF la plus fiable n'est généralement pas celle qui affiche la vitesse annoncée la plus élevée. C'est celle dont la capacité d'aspiration correspond à la production réelle, dont les outils sont changés avant que la qualité des chants ne se dégrade, dont la capacité de traitement des panneaux façonnés est démontrée sur des pièces représentatives et dont les opérateurs peuvent entretenir l'équipement sans contourner les dispositifs de sécurité. Lorsque ces conditions sont réunies, des chants nets et des poussières maîtrisées deviennent des résultats de production habituels plutôt qu'un travail correctif constant.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.