


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Équipements industriels de menuiserie : machines essentielles pour le traitement des panneaux
Les équipements industriels de menuiserie pour le traitement des panneaux couvrent trois opérations : découper les panneaux en composants aux dimensions précises, finir les chants apparents et usiner les trous ou les assemblages nécessaires au montage. Les scies à panneaux et les centres d’usinage CNC par imbrication assurent le dimensionnement ; les plaqueuses de chants recouvrent et finissent les chants des panneaux ; les perceuses réalisent les points de raccordement. Les équipements de ponçage et de manutention des matériaux complètent ces opérations lorsque le matériau et la séquence de production le nécessitent.
La combinaison adaptée dépend des pièces à produire. Les éléments rectilignes de meubles, les panneaux de mobilier aux formes travaillées et les panneaux plaqués non finis imposent des exigences différentes à un atelier. Les caractéristiques des machines ne sont utiles que si elles sont mises en relation avec les dimensions des panneaux, la qualité de surface, la taille des lots et le déplacement des pièces entre les opérations.
Commencer par le panneau et son parcours de production
Les panneaux de particules mélaminés, le MDF, le contreplaqué et les panneaux plaqués réagissent différemment à l’usinage. Une face décorative fragile doit être soutenue au niveau de l’arête de coupe afin de limiter les éclats. Le MDF produit des poussières fines et nécessite une aspiration efficace. Le contreplaqué présente des changements de sens du fil et peut contenir des vides internes, tandis que les surfaces plaquées doivent être manipulées avec précaution pour éviter d’endommager la fine couche décorative.
Un parcours de production courant pour les meubles commence par le débit des panneaux, suivi du plaquage des chants, du perçage et de l’assemblage. L’imbrication CNC modifie cette séquence : une fraiseuse peut découper le contour des composants et usiner des trous ou des rainures sur la face du panneau pendant que celui-ci reste sur la table. Les perçages horizontaux dans les chants nécessitent généralement une autre opération, sauf si des agrégats adaptés ou des équipements supplémentaires sont disponibles.
Cette distinction influe sur le choix des équipements. Une machine décrite comme capable de « couper et percer » ne réalise pas nécessairement tous les trous requis pour un meuble. Les trous sur la face, les trous dans les chants, les logements de charnières et les poches pour connecteurs nécessitent des accès d’outils et des dispositifs de maintien différents.
L’identification des pièces fait également partie du processus. Lorsqu’un panneau est transformé en une pile de rectangles similaires, les erreurs d’orientation deviennent faciles. Des étiquettes ou un marquage cohérent doivent préserver le lien entre chaque pièce, ses chants finis, le sens du fil et le programme de perçage.
Scies à panneaux : des pièces rectangulaires précises dès l’étape de découpe
Une scie à panneaux à table coulissante offre un point de départ polyvalent pour les coupes rectilignes. La table mobile soutient le panneau pendant son passage devant la lame, tandis que les butées définissent les dimensions et les angles. La précision obtenue dépend du réglage de la machine, de l’état de la lame, du soutien du panneau et de son contact constant avec la butée de référence.
Sur les panneaux revêtus, une lame inciseur réalise une coupe peu profonde dans la face inférieure avant que la lame principale ne termine la coupe. Sa largeur et son alignement doivent correspondre à la trajectoire de coupe de la lame principale. Un inciseur mal réglé peut laisser une marche visible ou ne pas empêcher les éclats sur la face inférieure. Une face supérieure propre ne suffit donc pas à établir que le réglage de coupe est correct.
Une scie à panneaux à poutre, également appelée scie à panneaux à poutre de pression, utilise un poussoir et une poutre de serrage commandés pour positionner et maintenir le matériau pendant la coupe. Elle convient aux schémas de coupe rectangulaires répétitifs et au traitement organisé des panneaux. La coupe de piles augmente le rendement uniquement dans les limites de capacité de la machine et de stabilité du matériau ; les déplacements entre les panneaux ou les variations d’épaisseur peuvent influer sur les résultats.
La capacité de coupe nominale doit être interprétée avec soin. La hauteur de coupe maximale indique une limite physique, tandis que la qualité de chant réalisable dépend également de la géométrie de la lame, des conditions d’avance, de la constitution du panneau et du nombre de panneaux dans la pile. De même, une vitesse de positionnement élevée ne renseigne pas sur le temps nécessaire au chargement des panneaux, au retournement des bandes, au déchargement des pièces et au tri des composants.
Fraiseuses CNC à imbrication : combiner les profils et l’usinage des faces
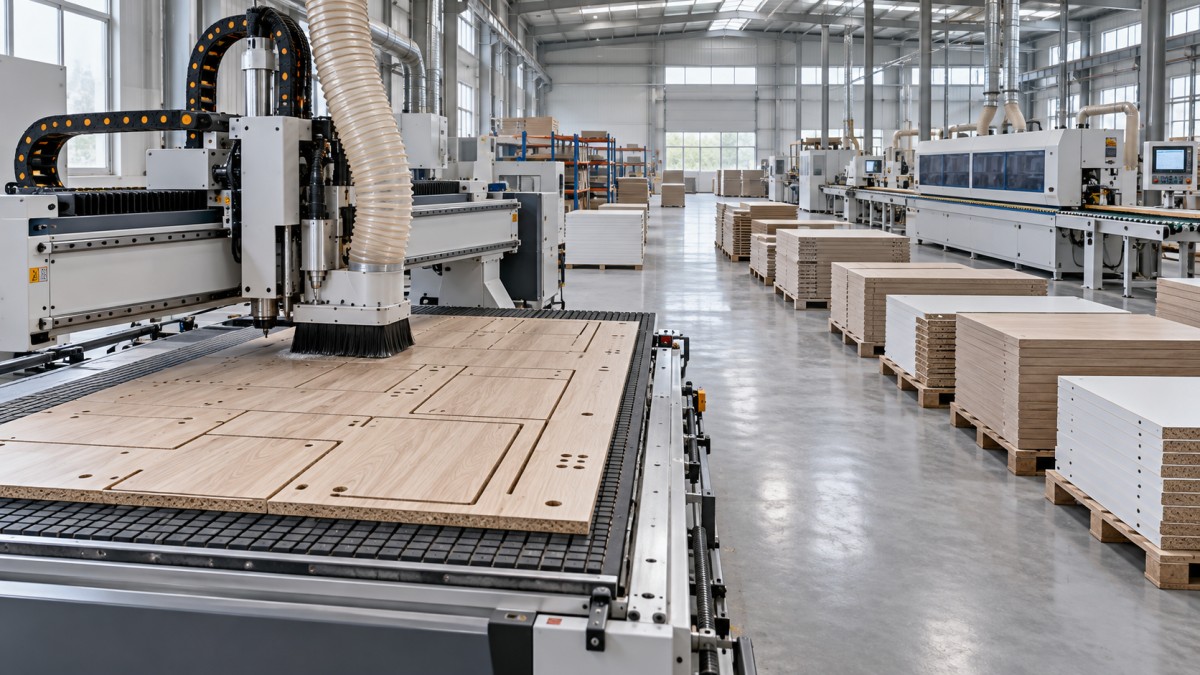
Une fraiseuse CNC à imbrication maintient un panneau sur une table à vide et utilise des trajectoires d’outil programmées pour découper les composants. Son avantage est particulièrement net lorsque les pièces comportent des courbes, des découpes, des rainures ou plusieurs éléments usinés sur la face. Les pièces rectangulaires de meubles peuvent également être imbriquées, même si l’équilibre pratique par rapport à une scie à panneaux dépend de l’ensemble du parcours de production.
Le diamètre de l’outil crée un espace entre les pièces imbriquées, et chaque contour fraisé nécessite du temps d’usinage. Un plan d’imbrication offrant un bon rendement matière peut néanmoins entraîner un cycle long s’il comprend de nombreux petits composants ou des contours étendus. Le rendement d’un panneau et le nombre de pièces finies par poste sont deux mesures différentes.
Le maintien par le vide demande une attention particulière à mesure que les composants deviennent plus petits. La découpe sépare les pièces du panneau environnant et réduit la surface de maintien disponible. Un martyr poreux, des zones de vide obstruées, des fuites ou de la poussière sous le panneau affaiblissent son maintien. Les petites pièces nécessitent une stratégie de coupe adaptée, par exemple en laissant une fine couche inférieure pour une passe finale ou en utilisant des attaches lorsque leur retrait ultérieur est acceptable.
La puissance de la broche, à elle seule, ne permet pas une comparaison complète. L’outillage, l’accélération, les performances du vide, les changements d’outils et la structure du programme influent tous sur la productivité de la coupe. Les fraises à compression peuvent protéger les deux faces des panneaux stratifiés si la profondeur de coupe sollicite correctement leurs parties coupantes opposées ; un engagement inadapté peut tout de même endommager une face.
La liaison logicielle est tout aussi importante que les éléments mécaniques. Les dimensions des pièces, la compensation d’outil, les faces à usiner et les étiquettes doivent être correctement transférées des données de conception au programme machine. Un trou systématiquement mal positionné indique souvent un problème de référence ou de programmation plutôt qu’un défaut mécanique aléatoire.
Plaquage des chants : là où la qualité de coupe devient visible
Une plaqueuse de chants applique un revêtement sur l’âme exposée et le met à niveau avec la surface du panneau. Selon sa configuration, le processus comprend le pré-fraisage, l’application de colle ou l’activation d’une couche fonctionnelle, les rouleaux de pression, la coupe des extrémités, l’affleurage supérieur et inférieur, le raclage et le polissage. Ces postes ont des fonctions distinctes, et leur présence ne doit pas être déduite de la taille globale de la machine.
Le pré-fraisage enlève une petite quantité de matière sur le chant coupé afin d’obtenir une surface de collage propre. Il peut corriger des défauts de coupe limités, mais la surépaisseur retirée doit être prise en compte dans les dimensions de la pièce. Le passage d’un panneau déjà à sa dimension finie dans une opération de pré-fraisage non prise en compte modifie sa dimension finale.
Les systèmes traditionnels à colle thermofusible appliquent de la colle entre le panneau et le chant. Les systèmes laser activent une couche fonctionnelle compatible du chant. Un chant en PVC standard ne convient pas automatiquement au traitement laser : la constitution du chant et les exigences d’activation doivent être compatibles avec l’équipement. Le terme « zéro joint » décrit le résultat visuel recherché ; il ne dispense pas d’une préparation précise ni du contrôle du processus.
LaPlaqueuse de chants laser ZD450F illustre les caractéristiques techniques qu’il convient d’examiner ensemble. Les plages indiquées comprennent une vitesse d’avance de 10–23 m/min, une épaisseur de panneau de 10–40 mm, une épaisseur de chant de 1.0–3.0 mm et une largeur minimale de panneau de 60 mm. Ces valeurs définissent différentes parties de la plage de traitement ; elles ne garantissent pas que toute combinaison de chant, de panneau et de vitesse produise la même finition. Le chant compatible avec le laser et le matériau du panneau prévu nécessitent toujours un réglage de processus adapté.
La vitesse d’avance doit également correspondre aux postes de finition et à l’espacement des composants. Les pièces courtes, les chants épais, l’arrondi des angles et les exigences élevées en matière de finition de surface influent sur le débit utile. Une vitesse d’avance maximale annoncée renseigne peu sur le nombre de composants achevés en sortie de machine lors d’une production variée.
Des défauts de chant d’apparence similaire peuvent avoir des causes différentes. Un joint visible peut résulter d’une préparation insuffisante du chant, de conditions d’activation ou de collage inadaptées, ou d’une pression insuffisante. Des marques blanches sur un chant foncé peuvent apparaître lors de l’affleurage ou du raclage. Identifier le poste en cause évite de modifier les réglages de collage pour corriger un problème de finition.
Équipements de perçage : maintenir la cohérence des références pour l’assemblage
Les perceuses réalisent les trous pour taquets d’étagère, les logements de charnières, les trous de tourillons et les perçages destinés aux ferrures d’assemblage des panneaux. Les perceuses multibroches exécutent efficacement des schémas de perçage répétitifs lorsque les dimensions restent constantes. Les centres de perçage CNC s’adaptent à des schémas variables grâce au positionnement programmé et, sur les machines configurées à cet effet, à l’usinage depuis plusieurs directions.
La question essentielle est de savoir quelles faces et quels chants la machine peut atteindre dans la configuration prévue. La capacité de perçage vertical n’implique pas celle de percer horizontalement les chants. Le nombre d’outils doit également être interprété : plusieurs broches disposées pour réaliser un même schéma répétitif n’offrent pas la même souplesse que des outils sélectionnés indépendamment et travaillant sur plusieurs surfaces.
La précision de l’assemblage dépend d’un système de référence commun. Si les dimensions de coupe sont référencées depuis un chant et les positions de perçage depuis un autre, l’épaisseur du chant ou une pièce mal orientée peut décaler l’assemblage final. Les plans et les programmes doivent distinguer la dimension de l’âme brute de la dimension extérieure finie partout où le chant influe sur la position des trous.
La qualité des trous est indépendante de leur position. Des forets usés, une avance inadaptée, un mauvais support ou des copeaux coincés sur la surface de serrage peuvent provoquer des éclats ou une profondeur irrégulière. Lorsque les pièces à assembler ne s’alignent pas, mesurer séparément les dimensions du panneau, le chant de référence, la position des trous et leur profondeur permet de mieux cerner la cause.
Le ponçage s’impose lorsque la surface l’exige
Une ponceuse à large bande est pertinente lorsque les panneaux doivent être calibrés en épaisseur ou préparés avant finition. Les panneaux en bois massif, les placages non finis et les composants revêtus nécessitent des opérations de ponçage différentes. Les panneaux mélaminés finis en usine ne passent généralement pas par un ponçage abrasif dans le cadre des opérations habituelles de dimensionnement et de plaquage des chants pour meubles.
Le calibrage enlève de la matière pour contrôler l’épaisseur ; le ponçage de finition prépare la texture de surface. Ces tâches imposent des exigences différentes au rouleau de contact, au patin de ponçage, à la séquence d’abrasifs et à la quantité de matière enlevée. Un abrasif fin ne corrige pas efficacement d’importantes variations d’épaisseur, tandis qu’un calibrage agressif risque de traverser un placage fin.
La régularité de l’épaisseur des panneaux influe également sur les opérations en aval. Les systèmes de pression et les outils d’affleurage réagissent aux surfaces qui passent dans la machine ; un matériau irrégulier peut donc entraîner des variations de finition des chants même lorsque les réglages de la machine restent inchangés.
Comparer la cellule de production en tenant compte de ses contraintes
La comparaison la plus utile des équipements consiste à suivre des pièces représentatives tout au long du processus. Un grand panneau latéral rectangulaire met à l’épreuve des capacités différentes de celles requises pour une traverse étroite ou une petite étagère. Inclure le composant le plus petit, la surface la plus exigeante et le principal schéma de connecteurs permet de révéler des limites qu’un simple panneau de démonstration peut masquer.
L’aspiration des poussières, l’air comprimé et l’espace au sol influent directement sur les performances des machines. Les poussières fines perturbent l’étanchéité du vide et la propreté des surfaces de référence. La pression d’air au point d’alimentation ne garantit pas un débit suffisant lorsque plusieurs machines fonctionnent simultanément. Les dimensions des équipements ne comprennent pas non plus l’espace nécessaire au chargement des panneaux, au déplacement des panneaux longs, à l’accès aux outils et à la maintenance.
Un essai de réception pratique utilise le matériau de panneau, le chant et les données d’usinage prévus. Les pièces doivent être mesurées après les opérations concernées, puis assemblées avec les ferrures prévues. Consignez les réglages avec les résultats : un chant propre, un schéma de perçage précis et un assemblage qui s’ajuste correctement sont particulièrement utiles lorsque les conditions qui les ont produits peuvent être reproduites.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.