


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Équipements de production de contreplaqué : dimensionner une presse à chaud en fonction de votre production cible
Équipements de production de contreplaqué : dimensionner une presse à chaud en fonction de votre objectif de production
Une presse à chaud pour contreplaqué dimensionnée uniquement selon les dimensions des plateaux peut ne pas offrir une capacité suffisante à votre ligne de production, ou au contraire entraîner des coûts énergétiques et d’investissement inutiles. Pour les évaluateurs techniques qui comparent des équipements de travail du bois destinés au contreplaqué, l’enjeu consiste à faire correspondre l’objectif de production aux ouvertures de presse utilisables, à l’efficacité du chargement et à un cycle de pressage validé pour l’épaisseur des panneaux et le système adhésif. Ce guide explique comment convertir les objectifs de production en spécifications pratiques pour une presse à chaud, vérifier les exigences de pression et de chauffage, et repérer les goulots d’étranglement en amont ou en aval avant de s’engager dans l’achat d’un équipement.
Commencez par le volume commercialisable, et non par la capacité nominale de la machine
Les « mètres cubes par poste » ne constituent pas une spécification complète. Pour un même volume, le nombre de cycles de presse nécessaires peut varier considérablement en fonction de l’épaisseur des panneaux, de leurs dimensions finies, de la gamme de produits et du taux de rebut. Une presse produisant des panneaux épais peut fournir davantage de mètres cubes par cycle, mais ces panneaux peuvent également nécessiter des temps de chauffage et de durcissement plus longs.
Précisez si votre objectif correspond au volume brut pressé ou au volume de contreplaqué fini commercialisable. La coupe, le ponçage et les panneaux rejetés créent un écart entre les deux. Si vous calculez la production à partir des dimensions finies, prenez séparément en compte les pertes dimensionnelles lors de la spécification du placage brut assemblé et de la surface des plateaux ; ne les déduisez pas deux fois.
Pour un programme de production mixte, répertoriez chaque famille de panneaux avec la quantité requise et le cycle validé correspondant. Calculez le temps de presse consommé par chaque famille, puis ajoutez les changements de série. Une épaisseur moyenne de panneau peut masquer un manque de capacité pour le produit le plus important.
Convertissez l’objectif de production en nombre d’ouvertures utilisables
Pour une presse à chaud multi-ouvertures à fonctionnement par lots, la relation suivante constitue un bon point de départ :
Volume commercialisable par poste = ouvertures utilisables × panneaux par ouverture × cycles par poste × volume de panneau fini × rendement commercialisable.
Prévoyez un panneau par ouverture, sauf si une autre configuration a été validée. Empiler plusieurs assemblages de placages dans une seule ouverture modifie le transfert thermique et ne peut pas être considéré comme une capacité supplémentaire gratuite. De même, une ouverture qui ne peut pas être chargée de manière fiable avec votre assemblage le plus épais ne constitue pas une capacité utilisable.
Considérez le calcul suivant comme un exemple illustratif, et non comme une affirmation sur les performances d’une machine. Une usine doit produire 80 m³ de contreplaqué commercialisable par poste, selon les hypothèses de planification suivantes :
- Dimensions du panneau fini : 1.22 × 2.44 × 0.018 m.
- Temps net de production après déduction des arrêts exclus : 420 minutes.
- Cycle complet de presse : 8 minutes, chargement et déchargement compris.
- Rendement commercialisable en nombre de panneaux : 95%.
- Un panneau par ouverture utilisable.
Chaque panneau fini représente environ 0.05358 m³. En tenant compte du rendement, l’objectif nécessite donc environ 1,572 panneaux bruts. En divisant ce nombre par 52.5 cycles théoriques, on obtient environ 30 ouvertures utilisables. Comme un poste ne peut pas se terminer à mi-cycle, vérifiez le programme en nombre entier de lots : 30 ouvertures sur 52 cycles produiraient environ 79.4 m³ au rendement supposé, soit légèrement moins que l’objectif.
Avec 30 ouvertures, la capacité est donc limite plutôt que confortablement suffisante. Un plus grand nombre d’ouvertures, une durée d’exploitation plus longue ou un cycle validé plus court pourrait combler l’écart. Ne raccourcissez pas le cycle supposé dans le seul but d’atteindre l’objectif indiqué dans un devis.
Veillez à comptabiliser les temps d’arrêt de manière cohérente. Si les pertes de disponibilité ont déjà été déduites des 420 minutes, appliquer un autre coefficient général de disponibilité reviendrait à les compter deux fois. À l’inverse, omettre le nettoyage, les changements de série et les interruptions habituelles à la fois du cycle et du temps disponible conduirait à surestimer la capacité.
Détaillez le cycle complet
Le « temps de pressage » indiqué dans un devis peut ne correspondre qu’à la période pendant laquelle la pression est appliquée. Pour calculer la production, il faut connaître l’intervalle entre des étapes équivalentes de lots successifs : chargement, fermeture, montée en pression, durcissement, relâchement contrôlé de la pression, ouverture et déchargement. Certaines opérations se chevauchent sur les systèmes automatisés, d’autres non.
Demandez un diagramme de temps indiquant les opérations qui font partie du cycle critique. Un chargeur automatique peut préparer le lot suivant pendant que la presse est fermée, mais cet avantage dépend de la capacité de préparation en amont et de la disponibilité d’une voie de déchargement.
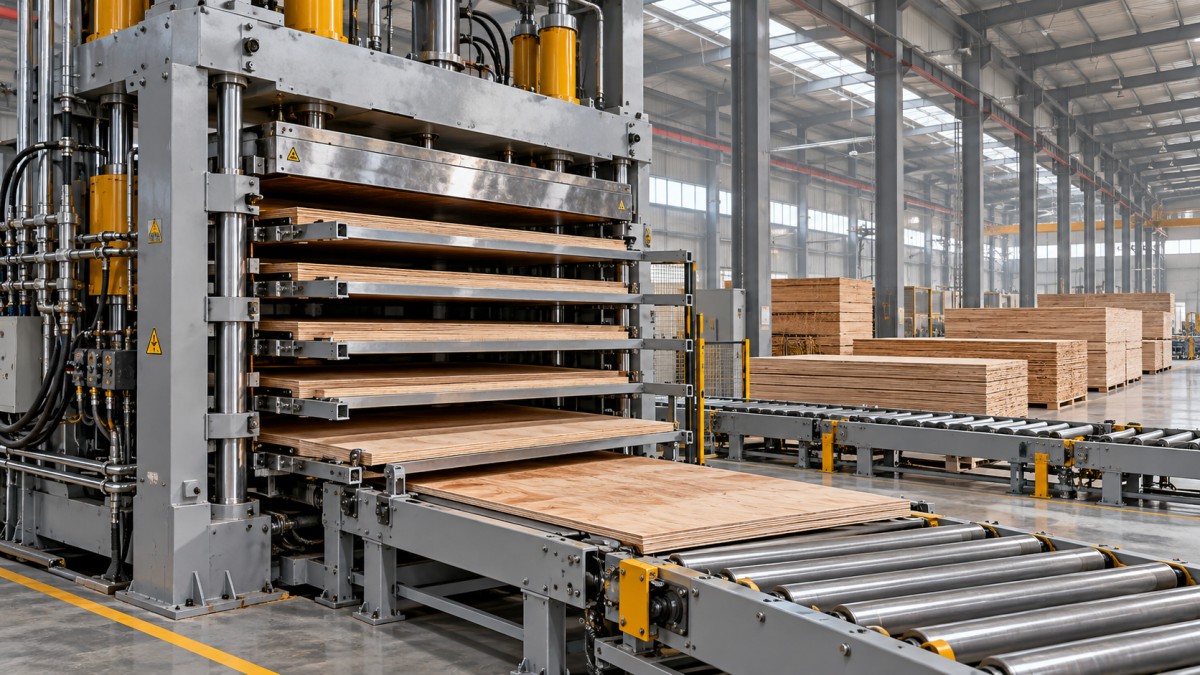
La durée de durcissement doit être établie à partir d’essais ou d’une recette de procédé approuvée pour les essences de placage, la plage d’humidité, la construction du panneau, la formulation de l’adhésif et l’épaisseur réellement utilisées. La température des plateaux, à elle seule, ne permet pas de déterminer quand la ligne de colle la plus interne a atteint des conditions de durcissement appropriées.
Soyez prudent face aux affirmations universelles du type « minutes par millimètre ». Cette règle peut être utile pour une famille de produits éprouvée, mais ne doit pas être transposée sans vérification à d’autres systèmes adhésifs ou constructions de panneaux. Une décompression trop rapide peut également provoquer des défauts ; le temps de relâchement de la pression ne constitue pas automatiquement un temps improductif supprimable.
Vérifiez la force en fonction de la surface chargée, et non du nombre d’ouvertures
La force de presse requise dépend de la pression spécifiée pour le panneau et de la surface projetée chargée :
Force = pression sur le panneau × surface chargée.
À titre d’illustration, l’application de 1 MPa sur une seule surface de 1.22 × 2.44 m nécessite environ 2.98 MN, soit 304 tonnes-force métriques. Il s’agit d’un exemple de calcul, et non d’une pression de pressage recommandée pour le contreplaqué. La pression du procédé doit être définie en fonction de la construction et de l’adhésif réellement utilisés.
Dans une presse multi-ouvertures conventionnelle à empilement vertical, ne multipliez pas cette force par le nombre d’ouvertures. La force se transmet à travers l’empilement. En revanche, des panneaux placés côte à côte dans une même ouverture augmentent la surface projetée totale chargée et, par conséquent, la force requise.
La pression du circuit hydraulique n’est pas la pression exercée sur le panneau. La surface des vérins, leur configuration et la conception de la machine déterminent la relation entre les deux. Demandez le calcul, y compris les hypothèses concernant la surface chargée, plutôt que de comparer les machines uniquement sur la base d’une valeur de pression hydraulique.
Vérifiez également les configurations de chargement autorisées. Un grand plateau utilisé pour des panneaux plus petits ou décalés peut subir un chargement irrégulier. La rigidité des plateaux, leur parallélisme sous charge et les restrictions du fabricant concernant le chargement partiel sont aussi importants que le tonnage nominal.
La capacité de chauffage et le dégagement des ouvertures peuvent limiter la conception
Un plus grand nombre d’ouvertures augmente la capacité par lot, mais aussi la charge imposée au système thermique. Un système de chauffage qui atteint sa température de consigne à vide peut récupérer trop lentement après des chargements répétés de placages plus froids. Demandez des informations sur l’uniformité et la récupération de la température dans des conditions de production représentatives, et pas seulement sur la température maximale à vide.
Comparez les systèmes de chauffage à vapeur, à huile thermique ou autres avec les utilités réellement disponibles sur le site. Confirmez les conditions de fonctionnement, les exigences de circulation, les commandes, l’isolation et la capacité de la source de chaleur. La puissance électrique installée ne suffit pas à décrire la demande énergétique totale lorsque la chaleur provient d’une source externe.
Le dégagement des ouvertures doit permettre d’accueillir l’assemblage de placages non comprimé, les éventuelles plaques de pressage ou supports et le système de manutention, et pas seulement l’épaisseur du panneau fini. Un dégagement inutilement important peut accroître la course et affecter la géométrie de chargement. La spécification doit indiquer à la fois l’épaisseur maximale de l’assemblage et la marge nécessaire à la manutention.
Les dimensions des plateaux exigent la même attention. Tenez compte de l’encombrement du panneau brut et des tolérances de positionnement requises, tout en confirmant auprès du fournisseur la surface effectivement chauffée et porteuse. Le plateau annoncé comme le plus grand n’est pas nécessairement le choix le plus économique.
Suivez le parcours du panneau au-delà de la presse
Même correctement dimensionnée, une presse ne permettra pas d’atteindre l’objectif si le séchage des placages, l’application de colle, l’assemblage ou le prépressage ne peuvent pas fournir des lots complets à temps. Vérifiez les limites de temps d’assemblage de l’adhésif en fonction de la capacité tampon : une importante file d’attente d’assemblages encollés n’est pas toujours une solution sûre en cas d’alimentation irrégulière.
En aval, le refroidissement, la coupe, le ponçage, l’empilage et l’inspection doivent pouvoir absorber les lots évacués de la presse. Une capacité horaire moyenne peut masquer les encombrements lorsque de nombreux panneaux arrivent simultanément. Cartographiez le déplacement des lots et l’espace au sol disponible, en prévoyant également l’accès pour la maintenance et l’évacuation des produits rejetés.
Lorsque la production de contreplaqué se poursuit par la fabrication d’armoires ou de meubles, la finition des chants nécessite un calcul de capacité distinct. Par exemple, la plaqueuse de chants automatique rectiligne ZD450C combine alimentation automatique, encollage, rognage et polissage, avec une vitesse d’alimentation spécifiée de 12–23 m/min et une épaisseur de travail de 10–60 mm. Ces données concernent le traitement en aval, et non la capacité de pressage du contreplaqué. Le débit réel dépend toujours de la longueur des pièces, de leur espacement, du nombre de passages sur les chants et des essais de compatibilité avec les panneaux et les matériaux de chant prévus.
Cette distinction permet d’éviter une erreur de planification fréquente : comparer les mètres cubes par poste à la presse aux mètres linéaires par minute sur une machine de finition sans convertir les deux mesures dans un même programme de production.
Transformez le devis en spécification vérifiable
Lorsque vous comparez des équipements de travail du bois destinés au contreplaqué, demandez à chaque fournisseur d’utiliser la même recette de panneau, les mêmes conditions d’alimentation, les mêmes limites de cycle et la même définition du volume de production. Dans le cas contraire, des déclarations de capacité apparemment similaires peuvent reposer sur des hypothèses de fonctionnement différentes.
L’accord technique doit définir les matériaux représentatifs pour les essais, la durée de l’essai continu, la mesure du cycle, les contrôles de température et les méthodes convenues d’acceptation de la qualité du collage. Incluez dans l’évaluation le produit le plus épais ou celui dont le durcissement est le plus lent, plutôt que de tester uniquement le panneau le plus facile à traiter. Les normes de produit applicables et les exigences locales relatives aux machines doivent être confirmées au cas par cas pour le projet.
Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines pour le travail du bois fort de plus de 20 ans d’expérience dans le secteur, fournit également une assistance technique, des pièces détachées et un service après-vente. Pour un projet de presse à chaud, précisez concrètement ces prestations d’assistance : clarifiez les responsabilités liées à la mise en service, la formation des opérateurs, les pièces de rechange essentielles, la documentation de dépannage et le processus de réponse du service après-vente avant l’approbation.
Le choix final doit permettre d’atteindre le volume de production requis avec une recette démontrée et des temps de manutention réalistes, tout en prévoyant une réserve de fonctionnement explicitement convenue. Si l’objectif n’est atteint qu’en ignorant les changements de série, en supposant un rendement parfait ou en considérant que le cycle se limite au temps de durcissement, la presse n’est pas encore correctement dimensionnée.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.