


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Usiner le MDF sans éclats : outillage, vitesses d’avance et maintien de la pièce
Des éclats sur les bords du MDF peuvent transformer une opération courante de fabrication de panneaux d’armoire en travaux de ponçage supplémentaires, en revêtements endommagés et en pièces rejetées. La correction la plus efficace consiste généralement à combiner un outil bien affûté et correctement orienté, une charge de copeau adaptée et un soutien directement sous la coupe. Réduire simplement la vitesse d’avance peut aggraver la situation si la fraise se met à frotter au lieu de couper.
Avant de modifier les réglages d’une machine à bois pour usiner du MDF, déterminez où les dommages se produisent : sur la face supérieure, la face inférieure, les angles ou tout le bord usiné. Leur emplacement permet de distinguer un problème d’outil d’un maintien insuffisant, d’une prise de passe excessive ou d’une trajectoire d’outil inadaptée. Effectuez les réglages sur une chute du même panneau, avec la même finition de surface, plutôt que de risquer d’endommager une autre pièce finie.
Examinez le bord endommagé avant de régler la machine
Le MDF ne se fend pas le long du fil comme le bois massif, mais ses fibres comprimées peuvent tout de même se détacher au niveau d’une limite de coupe non soutenue. Ses faces sont généralement plus denses que son âme. Une fraise peut donc laisser une face relativement lisse tout en produisant un bord pelucheux ou déchiré plus profondément dans le panneau. La mélamine, le placage et les autres couches de surface constituent un point de défaillance distinct : le revêtement peut se fissurer même si le MDF sous-jacent semble acceptable.
Des dommages qui s’aggravent au fil de l’usinage de la plaque peuvent indiquer une usure de l’outil ou une accumulation de poussière. Des dommages limités à une zone de la table orientent plutôt vers un soutien local insuffisant, une surface de martyr non plane ou une fuite de vide. Ces tendances sont plus révélatrices que l’examen isolé d’un seul bord rugueux.
Adaptez la géométrie de coupe à la face à protéger
Fraises hélicoïdales à coupe ascendante, descendante et à compression
Unefraise hélicoïdale à coupe ascendante remonte les fibres et les copeaux vers la broche. Elle évacue généralement efficacement les copeaux des rainures fermées, mais cette action ascendante peut endommager le bord supérieur. Elle est utile lorsque l’évacuation des copeaux ou la qualité de la face inférieure est prioritaire, à condition que la pièce soit bien maintenue.
Unefraise hélicoïdale à coupe descendante pousse les fibres vers le panneau, ce qui contribue à préserver le bord supérieur. En contrepartie, les copeaux sont dirigés vers le bas. Dans les rainures profondes, ils peuvent s’accumuler autour de l’outil, augmentant la chaleur et la résistance à la coupe. Une fraise à coupe descendante n’est pas automatiquement le meilleur choix pour l’usinage profond ni lorsque la face inférieure doit rester propre.
Unefraise à compression combine une partie à coupe ascendante près de la pointe et une géométrie à coupe descendante au-dessus. Pour une coupe traversante, la zone de transition doit se trouver à l’intérieur du panneau afin que la partie inférieure protège le dessous et la partie supérieure protège le dessus. Une première passe peu profonde avec une fraise à compression classique peut laisser sa partie à coupe ascendante travailler la face supérieure et provoquer précisément les éclats que l’outil était censé éviter.
Consultez le schéma de géométrie du fabricant, en particulier la longueur de la partie à coupe ascendante, plutôt que de vous fier au seul terme « compression ». Les panneaux minces et les caractéristiques peu profondes peuvent nécessiter une géométrie à coupe ascendante courte ou une autre stratégie d’usinage. Ne forcez pas une coupe pleine profondeur simplement pour exploiter cette géométrie si l’outil ou la machine ne peut pas supporter cette prise de passe.
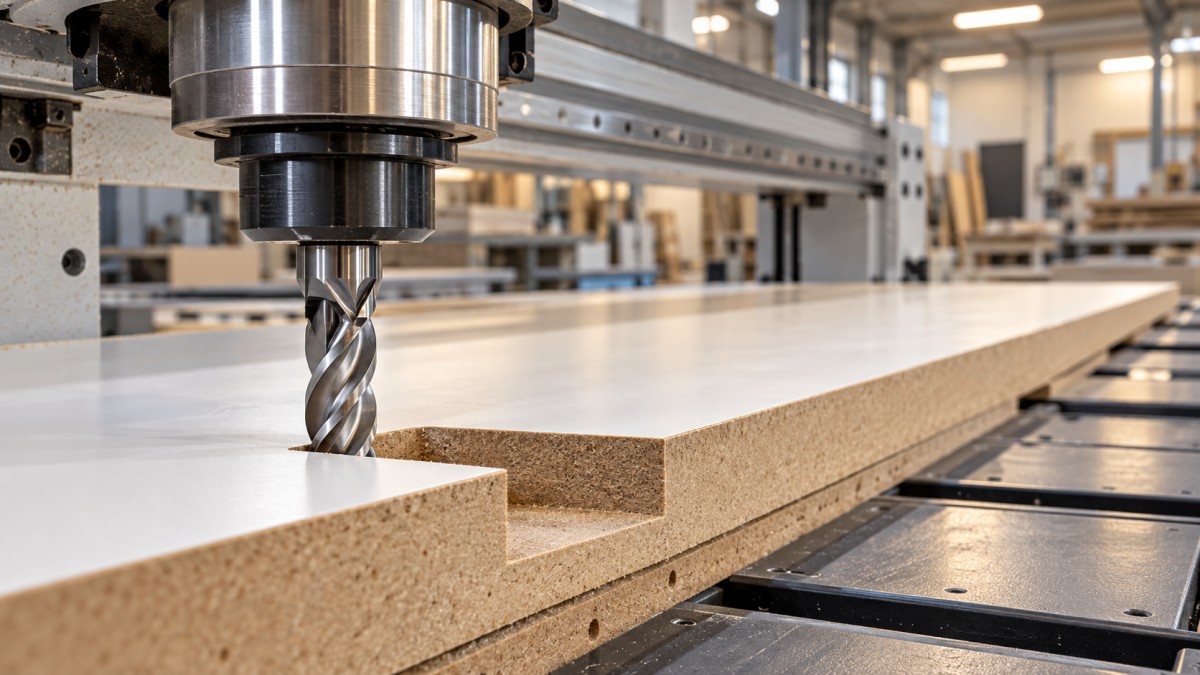
L’affûtage et la rigidité comptent autant que le sens de l’hélice
Le MDF est abrasif : une fraise peut sembler intacte alors que son arête s’est émoussée. Les outils en carbure sont couramment utilisés ; les outils diamantés peuvent convenir à une production répétitive lorsque l’application et les considérations économiques le justifient. Aucun de ces matériaux ne compense une géométrie inadaptée ou un montage instable.
Après avoir consigné la machine, vérifiez que les arêtes ne sont ni ébréchées ni encrassées. Nettoyez la pince et les surfaces de contact, contrôlez l’insertion de l’outil conformément aux instructions du fabricant du porte-outil et réduisez au minimum le porte-à-faux inutile. Le faux-rond entraîne une répartition inégale des charges entre les arêtes de coupe et peut dégrader l’état de surface même lorsque la charge de copeau programmée semble raisonnable.
Réglez la vitesse d’avance en fonction de la charge de copeau, pas au hasard
Il n’existe pas de vitesse d’avance universelle pour le MDF. Le diamètre de l’outil, le nombre de dents, la profondeur de coupe, la prise de passe radiale, les capacités de la broche et la composition du panneau modifient tous la plage d’utilisation possible. Commencez par consulter les recommandations du fournisseur de l’outil pour le MDF et l’opération concernée, puis effectuez des essais dans les limites de la machine.
Vitesse d’avance = vitesse de broche × nombre de dents × charge de copeau par dent.
Par exemple, si un fournisseur recommande une charge de copeau de 0.15 mm par dent pour une fraise particulière à deux dents et une opération donnée, une vitesse de 18,000 rpm donne une avance calculée de 5,400 mm/min. Il s’agit d’un exemple de calcul, et non d’un réglage général pour le MDF. La charge de copeau retenue doit d’abord être adaptée à l’outil, à la prise de passe et à la machine.
Réduire l’avance sans modifier la vitesse de broche réduit la charge de copeau. En dessous d’une plage de coupe efficace, l’arête frotte davantage qu’elle ne coupe, ce qui génère de la chaleur et accélère l’usure. À l’inverse, une charge de copeau excessive peut surcharger l’outil, le faire fléchir ou déplacer la pièce. Un bord rugueux ne permet pas à lui seul de déterminer laquelle de ces conditions est en cause.
- Chaleur ou brûlures : vérifiez si l’arête est émoussée, si les copeaux sont recoupés et si l’avance est insuffisante par rapport au régime de broche.
- Broutement ou flexion visible : vérifiez la rigidité et le maintien, puis réduisez la prise de passe ou ajustez les paramètres de coupe.
- Bords droits propres, mais angles endommagés : vérifiez l’avance réelle lors de la décélération de la machine et la prise de passe dans le virage.
Le MDF produit naturellement une poussière fine ; la taille des particules ne constitue donc pas un indicateur fiable de la charge de copeau. Évaluez plutôt la qualité du bord, le bruit, la charge de broche lorsqu’elle est disponible et les signes de chaleur. Modifiez une seule variable à la fois et consignez le résultat. Lorsque la machine ne peut pas maintenir l’avance calculée, réduire le régime de broche dans la plage de fonctionnement autorisée peut être préférable à un frottement prolongé.
Soutenez la limite de coupe, pas seulement le panneau
Un panneau peut sembler bien maintenu alors que la dernière bande ou une petite pièce vibre au moment de sa séparation. Le soutien doit rester efficace sur toute la trajectoire d’outil, en particulier à l’approche de la percée et sur la dernière partie d’un profil.
Sur une table à vide CNC, vérifiez que le martyr est plan, propre et adapté au système de maintien. Isolez les zones inutilisées et traitez les fuites conformément aux instructions de la machine. La poussière emprisonnée sous un panneau crée un soutien irrégulier ; les trajectoires de coupe ouvertes peuvent également réduire la force de maintien à mesure que l’usinage progresse. Le fait qu’une grande plaque reste immobile ne prouve pas que chaque petite pièce imbriquée sera maintenue en place.
Un panneau martyr soutient la face inférieure lors d’une coupe traversante. Réglez la profondeur de coupe de sorte que le panneau soit séparé avec la pénétration minimale nécessaire dans le martyr, en tenant compte des variations d’épaisseur mesurées et de la planéité de la table. Une pénétration excessive augmente inutilement la prise de passe et accélère l’usure du martyr.
Les petites pièces peuvent nécessiter des dispositifs de fixation homologués, des attaches ou une stratégie de peau résiduelle laissant une fine couche jusqu’à la dernière opération. Cette stratégie n’est utile que si la dernière passe bénéficie encore d’un maintien suffisant. Les attaches nécessitent également une méthode de retrait qui ne déchirera pas le bord fini. Maintenez les brides, les vis et les dispositifs de fixation hors de toute trajectoire de coupe ou de déplacement rapide.
Utilisez des trajectoires d’outil qui évitent d’arracher les dernières fibres
Le sens de coupe modifie la façon dont le bord sollicite le matériau. Sur une machine CNC rigide avec un maintien sûr, le fraisage en avalant donne souvent un bord usiné plus propre, mais le résultat dépend de la géométrie et du matériau. Comparez les deux sens sur des chutes plutôt que de considérer l’un comme toujours supérieur. Ne transposez pas les pratiques de fraisage en avalant sur CNC au fraisage portatif ou à avance manuelle : les forces d’auto-entraînement peuvent entraîner une perte de contrôle. Respectez le sens d’avance prescrit pour la machine.
Les approches et les sorties d’outil peuvent éloigner les marques d’entrée d’un bord fini. Placez-les là où la pièce reste soutenue et où l’outil peut entrer en prise sans plonger contre un bord visible. Pour les poches ou les rainures profondes, utilisez une méthode d’approche ou de rampe autorisée et adaptée à la fraise, au lieu de supposer que toutes les fraises peuvent plonger verticalement.
Une passe d’ébauche suivie d’une passe de finition peut réduire la sollicitation du bord, mais la surépaisseur de finition doit être suffisante pour que l’outil coupe au lieu de frotter. Elle doit également respecter les recommandations relatives à la fraise. Des passes multiples peu profondes ne donnent pas toujours un résultat plus propre : elles peuvent exposer à plusieurs reprises un revêtement fragile à une action de coupe défavorable, en particulier si la géométrie de compression n’est pas correctement engagée.
Pour le sciage de panneaux et le perçage, concentrez-vous sur la face de sortie
Les réglages de fraisage ne s’appliquent pas directement au sciage. Sur une scie à panneaux, utilisez une lame affûtée prévue pour le MDF ou le panneau revêtu concerné, avec une géométrie et un nombre de dents adaptés à la machine et à la coupe. Si la machine est équipée d’une unité d’incision, son alignement et sa largeur d’incision doivent correspondre au réglage de la lame principale. Une lame inciseur mal alignée peut laisser une marche au lieu d’un bord net.
Avant d’attribuer le problème à la vitesse de la lame, vérifiez son état, son alignement, le soutien de la pièce et la régularité de l’avance. Réglez le dépassement de la lame conformément aux instructions de la machine et de la lame. Laissez les protecteurs et le système d’aspiration en place ; ne tentez jamais de stabiliser à la main une chute étroite à proximité de la lame.
Pour les trous traversants, serrez le panneau contre un martyr propre et utilisez des outils conçus pour le perçage de panneaux. Une percée sans soutien peut arracher la face inférieure même si l’entrée du trou est propre. Réduisez les contraintes à la percée en utilisant la méthode de perçage autorisée par l’équipement, sans prolonger le perçage au point de brûler l’alésage.
Validez le réglage avant de reprendre la production du lot
- Sécurisez la machine avant inspection. Suivez les procédures de consignation avant de vérifier les fraises, les pinces, les lames ou les dispositifs de fixation.
- Préparez une chute représentative. Utilisez la même épaisseur de panneau, le même revêtement et le même soutien qu’en production.
- Testez la caractéristique problématique. Incluez un angle, une rainure ou un petit profil si c’est à cet endroit que les dommages apparaissent.
- Inspectez les deux faces et l’ensemble du bord. Vérifiez les arrachements, les fibres pelucheuses, les brûlures, le décollement du revêtement et les traces de mouvement.
- Consignez le réglage opérationnel. Notez l’identification de l’outil, le régime de broche, l’avance, les profondeurs de passe, le sens de coupe et le dispositif de maintien.
Maintenez une aspiration efficace des poussières pendant les essais et la production. La poussière de MDF présente un risque d’inhalation et, lorsqu’elle s’accumule, elle gêne également l’évacuation des copeaux et le soutien. Utilisez les dispositifs de confinement et la protection respiratoire exigés par les informations de sécurité du matériau et l’évaluation des risques au poste de travail ; ne nettoyez pas la table en soufflant la poussière dans l’air.
Si les éclats persistent malgré un outil dont l’affûtage a été vérifié, des paramètres adaptés et un soutien stable, examinez le faux-rond de la broche, l’état du porte-outil, l’alignement de la machine et la qualité du panneau. Arrêtez immédiatement en cas de vibration inattendue, de bruit anormal de broche ou de déplacement de la pièce. Il s’agit de défauts de l’équipement ou du maintien à résoudre avant de poursuivre les essais de vitesse d’avance, et non de défauts de finition à masquer par ponçage.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.