


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Planifier une ligne de production de menuiserie pour fabriquer des portes et fenêtres sur mesure
Commencez par définir la gamme de portes et de fenêtres que la ligne devra produire, puis suivez chaque composant à travers les opérations de coupe, d’usinage, d’assemblage et de finition. L’implantation adéquate dépend des pièces à travailler : un ouvrant de fenêtre en bois massif, avec plusieurs profils et des préparations pour la quincaillerie, impose des exigences différentes en matière d’équipement et de manutention d’une porte intérieure plane plaquée. Les chiffres de capacité ne sont pertinents qu’une fois définis la diversité des produits, la taille des lots et le niveau de qualité requis.
Pour une nouvelle installation ou une ligne de production de menuiserie existante, l’objectif de planification est de mettre en place un flux de travail capable de gérer les variations sans laisser les pièces attendre entre chaque opération. Commencez par déterminer les contraintes : les dimensions minimale et maximale des composants, l’espace disponible au sol, le flux des matériaux, la fréquence des changements de série et la finition requise sur les surfaces visibles.
Définir la gamme de produits à partir des composants
Une porte ou une fenêtre finie est un assemblage de pièces qui suivent différents parcours d’usinage. Répertoriez séparément les traverses, les montants, les éléments de dormant, les parcloses et les panneaux, puis indiquez le matériau et les opérations associés à chacun. Incluez les caractéristiques facultatives, telles que les rainures pour joints, les logements de quincaillerie, les feuillures de vitrage et les profils décoratifs. Un planning fondé uniquement sur le nombre de produits finis peut masquer la charge de travail générée par les petits composants fortement usinés.
Consignez les plages de longueur, de largeur et d’épaisseur de chaque pièce, en tenant compte des surépaisseurs avant l’usinage final. Prêtez une attention particulière aux traverses courtes et aux parcloses étroites : une machine acceptant le panneau le plus large peut néanmoins ne pas convenir à l’alimentation en toute sécurité de la plus petite pièce. Les éléments de dormant longs imposent une autre contrainte et nécessitent un support ainsi qu’un dégagement suffisants avant et après la machine.
Les détails de construction déterminent également le parcours. Un assemblage à tenon et mortaise exige une géométrie d’emboîtement précise et une surface de référence fiable ; un assemblage tourillonné implique des motifs de perçage et des tolérances de positionnement. Si plusieurs systèmes d’assemblage doivent passer sur la même ligne, prévoyez les changements d’outils, la sélection des programmes et les pièces d’essai, plutôt que de traiter tous les composants comme équivalents.
Établir le parcours de fabrication avant de choisir les machines
Établissez un parcours pour chaque grande famille de produits, du stock entrant jusqu’à l’assemblage emballé. Un parcours pour le bois massif peut comprendre le conditionnement et la préparation du bois, le tronçonnage, le délignage, le rabotage, le profilage, l’usinage des assemblages, le ponçage, l’assemblage et l’application du revêtement. Une porte en matériau reconstitué ou à base de panneaux peut suivre un autre parcours comprenant le dimensionnement des panneaux, le traitement des chants et l’usinage de la quincaillerie. Faites apparaître les parcours alternatifs : obliger chaque pièce à passer par les mêmes postes entraîne des manutentions inutiles.
À chaque opération, consignez l’état de la pièce à l’entrée et à la sortie. Par exemple, un élément de dormant peut quitter la raboteuse avec une face et un chant de référence, puis passer au profilage et à l’usinage des extrémités. Si les opérations suivantes se réfèrent à une autre face, une coupe pourtant précise peut produire un assemblage mal aligné. Le marquage des faces de référence sur la fiche de parcours permet de visualiser cette dépendance avant de définir les gabarits et les transferts.
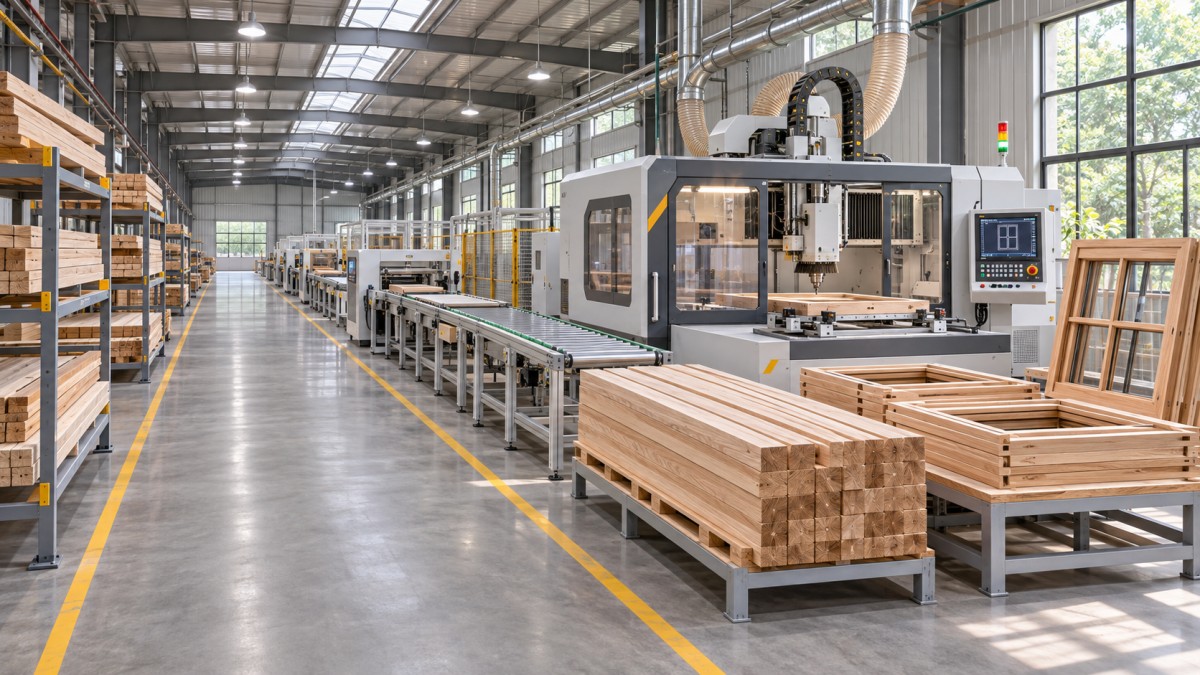
Utilisez la cartographie du parcours pour repérer les points de convergence des composants. Une presse à cadres ne peut pas terminer un lot si le profil d’une traverse est retardé sur un centre d’usinage partagé, même lorsque les autres pièces sont prêtes. Prévoyez un espace de stockage temporaire, clairement identifié, près de ces points de convergence et définissez comment maintenir ensemble les pièces correspondantes. Pour les commandes sur mesure, les étiquettes doivent rester lisibles pendant l’usinage et la finition ; sinon, le mode d’identification doit être modifié à un point de transfert contrôlé.
Dimensionner la capacité en fonction de l’opération limitante
Calculez la charge de travail de chaque poste à partir du nombre de pièces, du temps d’usinage et du temps de changement de série correspondant à la gamme de produits prévue. Incluez le chargement, le déchargement, le contrôle et les déplacements lorsqu’ils occupent le poste. Comparez cette charge au temps de production disponible par équipe, après déduction des pauses planifiées, de la maintenance et des réglages. La vitesse d’avance indiquée par le fabricant d’une machine ne suffit pas à établir le débit de la ligne.
Prenons l’exemple d’un poste de profilage qui traite rapidement de longs éléments droits, mais nécessite un réglage d’outil entre les profils. Pour une série de composants identiques, la vitesse d’avance peut être déterminante. Pour une succession de petites commandes sur mesure, les changements de série et le contrôle de la première pièce peuvent prendre plus de temps que la coupe. Un centre d’usinage flexible peut réduire ces changements, mais son temps de cycle pour plusieurs caractéristiques doit tout de même être comparé à la charge de travail cumulée des machines dédiées.
Vérifiez le modèle de capacité avec une gamme représentative et une gamme exigeante. Cette dernière peut comporter davantage de logements de quincaillerie, des séries plus courtes ou une proportion plus élevée de composants de fenêtres. Si le même poste est surchargé dans les deux cas, il constitue un bon candidat à une augmentation de capacité. Si le goulot d’étranglement varie selon la gamme de commandes, la flexibilité du parcours et la planification peuvent être plus utiles que l’ajout d’une machine identique.
Les zones tampons doivent avoir une fonction définie et une limite physique. L’espace situé avant un poste critique peut absorber de brèves interruptions ; une accumulation illimitée de pièces inachevées masque les retards et complique le suivi des commandes. Définissez l’emplacement des zones tampons en fonction des tailles de lots réelles et des équipements de manutention, puis vérifiez que les allées, les portes d’accès et les zones de maintenance restent dégagées.
Adapter l’équipement aux pièces et à la finition
Le choix d’une machine doit tenir compte de l’ensemble de ses capacités de fonctionnement, et pas seulement de sa largeur de travail maximale. Vérifiez la plus petite pièce pouvant être travaillée en toute sécurité, la plage d’épaisseurs, la profondeur de profil requise, la compatibilité des outils et le support nécessaire pour les pièces longues ou flexibles. Une dimension maximale annoncée peut ne s’appliquer que dans certaines conditions d’outillage ou de réglage ; il convient donc d’examiner l’opération prévue en même temps que cette dimension.
Pour la menuiserie sur mesure, la répétabilité des réglages compte autant que la vitesse lors d’une longue série. Évaluez la manière dont les guides, butées, gabarits et programmes sont réglés et rappelés. Lorsqu’une pièce doit être retournée ou repositionnée, vérifiez comment sa face de référence est conservée. Des échantillons représentant le plus petit composant, l’élément le plus long et un profil exigeant sont plus instructifs qu’une démonstration réalisée uniquement avec une pièce facile à usiner.
Le traitement de surface peut nécessiter une opération distincte lorsqu’une texture de veinage apparente est spécifiée. La machine de brossage du bois est conçue pour le brossage des surfaces en bois et la mise en valeur du veinage. Les caractéristiques fournies pour la ZD1000-4 indiquent une largeur de travail maximale de 1 000 mm, une plage d’épaisseur de traitement de 2–100 mm, une longueur minimale de 330 mm et une vitesse d’avance réglable par variateur de fréquence de 0 à 27 m/min. Ces chiffres doivent être pris en compte avec le choix des brosses, le matériau et l’aspect souhaité ; ils ne garantissent pas que tous les composants de porte conviennent à cette machine. Les pièces courtes ou étroites peuvent nécessiter un autre procédé ou une méthode de maintien validée.
Le brossage modifie également les opérations en aval. Une surface texturée peut nécessiter une séquence de ponçage et une application de revêtement différentes de celles d’une surface lisse. Testez l’ensemble de la finition sur un échantillon représentatif de bois massif ou de panneau, y compris les chants et les assemblages, avant de réserver de l’espace au sol à une opération de brossage dédiée.
Organiser le flux en fonction de la manutention et de l’accès
Positionnez les postes dans l’ordre habituel de circulation des pièces, tout en prévoyant des dérivations pour les composants qui ne nécessitent pas certaines opérations. Évitez d’installer une machine pour éléments longs à un endroit où le stock doit traverser le parcours utilisé pour déplacer les cadres assemblés. Une implantation compacte n’est pas nécessairement efficace si chaque transfert exige de tourner un grand vantail ou de dégager une allée.
Représentez l’encombrement des équipements une fois installés, puis ajoutez l’espace de travail nécessaire : longueur d’entrée et de sortie, côté de chargement, accès aux outils, raccordements à l’aspiration et dégagement pour la maintenance. Représentez la pièce la plus longue en position, et pas seulement le contour de la machine. Pour les presses et les tables d’assemblage, prévoyez l’espace nécessaire aux gabarits, aux serre-joints et au déplacement des cadres terminés, sans exercer de pression sur les assemblages fraîchement collés.
Séparez les zones propres des zones poussiéreuses dans la mesure permise par le bâtiment. L’usinage et le ponçage produisent de la poussière susceptible d’altérer la qualité du revêtement ; l’implantation doit donc tenir compte de l’aspiration, des itinéraires de transfert et de l’état des pièces à leur entrée en finition. Avant de fixer l’emplacement des équipements, vérifiez que l’alimentation électrique, l’air comprimé le cas échéant, l’aspiration des poussières et la ventilation de finition éventuelle sont adaptés aux équipements choisis et à la conception de l’installation.
Contrôler l’ajustement aux points d’assemblage des pièces
Les contrôles qualité sont particulièrement utiles avant qu’une erreur ne se répète sur tout un lot. Après le réglage, vérifiez un échantillon par rapport au plan et, dans la mesure du possible, assemblez les pièces correspondantes. Un assemblage dont les dimensions sont correctes sur une pièce prise individuellement peut néanmoins s’ajuster mal si la caractéristique correspondante se réfère à une autre face ou si l’accumulation des variations modifie les dimensions du cadre.
Pour les fenêtres, vérifiez la relation entre le dormant, l’ouvrant, la feuillure de vitrage et les rainures de joints dans l’assemblage. Contrôlez la préparation de la quincaillerie par rapport à son implantation réelle, en tenant compte des pièces droite et gauche. Pour les portes, vérifiez les dimensions finales et la position des logements de serrure, de charnières et d’autres éléments après les opérations qui déterminent les chants définitifs. Toute modification d’un profil ou des spécifications de quincaillerie doit être répercutée à la fois dans le programme d’usinage et dans le dossier de contrôle.
L’état du matériau influe sur ces contrôles. Le bois massif peut changer de dimensions en fonction de son humidité et bouger après enlèvement de matière ; les matériaux reconstitués ont leurs propres caractéristiques de surface et de cœur. Définissez l’état du matériau à la réception et avant l’usinage de précision, et recherchez la cause des variations d’ajustement récurrentes avant de les compenser uniquement par des corrections de décalage machine.
Mettre le parcours en service avec des commandes réelles
Avant le démarrage de la production, vérifiez l’alignement des machines, les dispositifs de protection, l’aspiration, les commandes et les arrêts d’urgence dans le cadre de l’installation. Faites ensuite passer des composants représentatifs dans le parcours connecté, y compris les étapes d’identification, de transfert, d’assemblage et de finition. Consignez les temps réels de réglage et de cycle, la quantité de pièces en attente entre les postes et tout dommage ou retouche dû à la manutention.
Le test réussi d’une machine seule ne prouve pas que la ligne fonctionne comme un système. Réalisez un essai avec au moins une commande comportant des changements fréquents de dimensions ou de profils et une autre comprenant une longue série répétitive. Comparez les résultats au modèle de capacité, ajustez le parcours ou l’emplacement des zones tampons si nécessaire, et conservez les réglages approuvés ainsi que les résultats des contrôles pour les travaux répétitifs.
Prévoyez une marge d’évolution là où le parcours est le plus susceptible de changer : l’accès à un poste d’usinage partagé, une file d’attente en finition ou une zone d’assemblage peut compter davantage qu’un espace inutilisé à l’extrémité du bâtiment. Tout ajout futur doit préserver un accès sûr et le flux établi des pièces identifiées.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.