


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Planifier une production en lots mixtes avec un consultant en procédés de fabrication de mobilier
Planifier une production de meubles en lots mixtes avec un consultant en procédés de fabrication de meubles
La production de meubles en lots mixtes ne se désorganise que rarement parce que chaque machine est trop lente. Le plus souvent, les bonnes pièces arrivent sur la bonne machine au mauvais moment. La découpe produit des panneaux qui ne peuvent pas encore être plaqués de chants, le perçage attend des plans révisés et l’assemblage dispose presque de tout ce qu’il faut pour terminer plusieurs commandes, mais pas tout à fait assez pour en expédier une seule.
Pour les chefs de projet, le défi consiste à coordonner des dates de livraison concurrentes sans laisser les changements de série, les composants manquants et les en-cours absorber le temps disponible. Le conseil en procédés de production de meubles doit transformer ce problème en un plan exécutable : quelles commandes lancer, quelles pièces regrouper, où préserver de la capacité et quand des changements d’équipement se justifient.
Le point de départ n’est pas un devis de machine. Il faut d’abord avoir une vision honnête du parcours d’une commande, de la validation de la conception jusqu’à l’expédition complète et contrôlée.
Commencer par la composition des commandes, et non par la production quotidienne moyenne
Le nombre de panneaux par poste peut être un indicateur de planification trompeur. Une série de côtés de caisson identiques et un lot mixte de petites étagères, de portes et de pièces avec un sens de montage précis peuvent compter le même nombre de panneaux, tout en exigeant des temps de manutention, de réglage et d’inspection très différents.
Le consultant a besoin de données représentatives sur les commandes, y compris les travaux complexes, et pas uniquement les produits standard. Parmi les informations utiles figurent les nomenclatures, les dimensions des panneaux, les spécifications des panneaux, les exigences de chant, les schémas de perçage, les quantités, les dates promises et le statut des révisions de plans. La disponibilité des matériaux doit être vérifiée par rapport aux spécifications réelles ; avoir suffisamment de panneaux en stock ne sert à rien si la finition ou l’épaisseur requise manque.
Distinguez les familles de procédés des commandes clients. Des pièces appartenant à différentes commandes peuvent utiliser les mêmes panneaux à découper ou le même réglage de plaquage de chants. À l’inverse, une seule commande client peut suivre plusieurs parcours dans l’usine. En gardant ces distinctions visibles, il est possible de regrouper les travaux de façon judicieuse sans perdre le contrôle des livraisons.
Pour les meubles en panneaux, la découpe, le plaquage de chants et le perçage méritent souvent une attention particulière. Si la production comprend également l’usinage du bois massif, le ponçage ou la finition, ces parcours nécessitent leurs propres vérifications de capacité et de qualité. Un routage générique unique masquerait des différences importantes.
Repérer le goulot d’étranglement en suivant les files d’attente et les pièces manquantes
Suivez le parcours pendant la production normale. Une file d’attente devant une machine est un indice utile, mais ne prouve pas automatiquement que la machine manque de capacité. Elle peut contenir des pièces en attente d’instructions, des matériaux incompatibles ou des travaux lancés trop tôt.
Observez l’ensemble du cycle : chargement, positionnement, usinage, déchargement, inspection et transfert. Consignez séparément les changements de série. Sur une plaqueuse de chants, le changement de bande, le réglage en fonction de l’épaisseur des panneaux, le nettoyage et la validation de la première pièce peuvent réduire la capacité utile davantage que ne le laisse penser la vitesse d’avance annoncée.
La même rigueur s’applique au perçage CNC. Une machine qui attend les programmes, l’identification des pièces ou la disponibilité d’un opérateur rencontre un problème différent de celle qui est constamment occupée par des travaux approuvés. Acheter une machine plus rapide ne résout que ce dernier problème, et uniquement si les opérations en amont et en aval peuvent suivre.
La capacité doit donc être calculée à partir des temps d’usinage et de réglage observés, des effectifs disponibles et de marges réalistes pour les arrêts. Lorsque les données sont insuffisantes, établissez un plan provisoire et validez-le sur le terrain. Une hypothèse clairement formulée est plus utile qu’une précision illusoire.
Prioriser les livraisons, puis réduire les changements de série évitables
Il existe un véritable compromis entre l’efficacité des lots de production et l’achèvement des commandes clients. Les grands lots peuvent réduire la fréquence des réglages et améliorer le rendement matière, mais ils peuvent aussi retarder des composants urgents et encombrer l’usine de travaux inachevés. Lancer chaque commande séparément crée le problème inverse : des réglages répétés et une utilisation fragmentée des matériaux.
Un compromis pratique consiste à regrouper les travaux compatibles dans une fenêtre de lancement contrôlée en fonction des livraisons. Déterminez quelles commandes doivent avancer immédiatement, vérifiez que leurs plans et leurs matériaux sont prêts, puis optimisez les opérations au sein de ce groupe. N’ajoutez pas systématiquement des commandes ultérieures simplement parce qu’elles utilisent la même finition de panneau.
Prenons un exemple de planification : plusieurs commandes d’armoires utilisent le même panneau, mais l’une nécessite une bande de chant différente et une autre doit être expédiée plus tôt. Il peut être judicieux de regrouper leur découpe. En revanche, faire passer tous les panneaux ainsi obtenus dans une seule campagne ininterrompue de plaquage de chants ne l’est pas nécessairement. La commande urgente doit tout de même disposer à temps de ses pièces percées, de sa quincaillerie et de la capacité d’assemblage nécessaire.
Le planning doit définir une règle claire pour résoudre ce conflit. Protégez d’abord les dates d’achèvement promises, puis réduisez les réglages dans la marge restante. Les exceptions doivent résulter de décisions délibérées, et non être accordées à la demande la plus insistante.
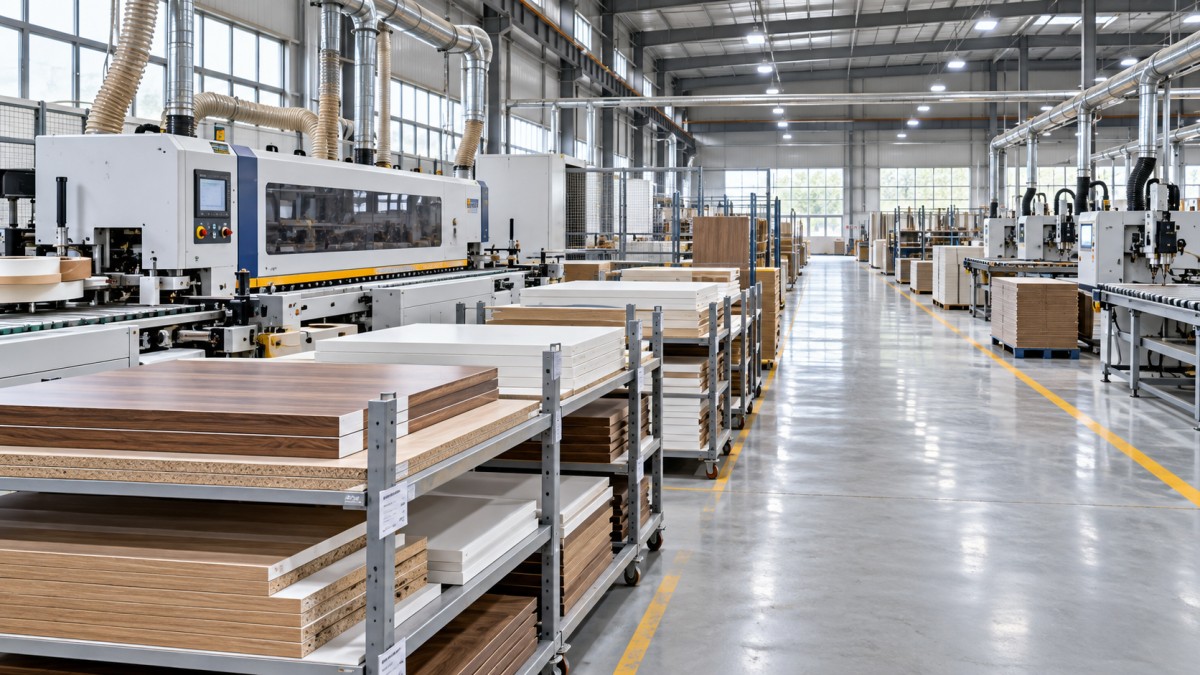
Un schéma de flux utile montre davantage que des flèches entre les machines. Indiquez le point de lancement, les zones tampons temporaires, les contrôles d’identification des pièces et l’endroit où les composants sont réunis pour constituer les kits de commande. Ce sont souvent ces points qui déterminent la réussite ou l’échec du contrôle des lots mixtes.
Maintenir un planning stable à court terme
Les changements constants de priorité génèrent du travail caché : retrouver des panneaux, déplacer des piles, modifier des programmes et expliquer de nouvelles instructions. Définissez une période de planification à court terme durant laquelle toute modification nécessite une approbation. Sa durée doit tenir compte des délais réels et de la volatilité des commandes, plutôt que d’une règle arbitraire applicable à toute l’usine.
L’insertion d’une commande urgente doit s’accompagner de conséquences clairement visibles : quels réglages changent, quelle commande est décalée et si l’engagement de livraison révisé reste réalisable. Les équipes commerciales et de production disposent ainsi des mêmes éléments pour prendre leur décision.
Contrôler les lancements et l’identification avant d’ajouter de l’automatisation
Les lots mixtes deviennent difficiles à gérer lorsque les pièces perdent leur identité entre les opérations. Une étiquette ou une fiche suiveuse doit relier le composant physique à sa commande, à sa référence de pièce, à sa révision et à l’opération suivante. Si l’orientation est importante, l’information doit être sans ambiguïté. Les panneaux gauche et droit d’apparence similaire présentent un risque évident.
La lecture de codes-barres peut être utile, mais seulement si les données sous-jacentes et les pratiques en atelier sont fiables. Les étiquettes doivent rester lisibles pendant la manutention, et la méthode d’identification doit convenir aux petites pièces. Le logiciel ne peut pas compenser le fait que les opérateurs doivent deviner quelle face sert de référence.
Le contrôle des lancements est tout aussi important. Évitez de lancer la découpe dans le seul but de maintenir la scie en marche lorsque l’opération suivante n’a ni place ni capacité disponible. Définissez un tampon gérable en amont du goulot d’étranglement, en fonction de la charge de travail et pas uniquement du nombre de panneaux. Une pile de simples étagères n’équivaut pas à une pile de pièces nécessitant plusieurs passes d’usinage.
Suivez l’état complet des commandes en aval. L’assemblage doit savoir si un kit est prêt, incomplet ou retenu pour correction. La production des pièces manquantes doit suivre un circuit prioritaire contrôlé, avec les mêmes exigences d’identification et d’inspection que le lot initial.
Adapter les machines aux éléments les plus complexes de la composition des commandes
Le choix des équipements devient plus pertinent une fois le routage et la charge de travail compris. Au lieu de vous limiter à la production maximale annoncée, vérifiez comment la machine envisagée gère les causes récurrentes de retard.
- Pour la découpe, comparez le rendement matière, le tri des pièces, l’étiquetage et la manutention en aval, et pas seulement la vitesse de coupe.
- Pour le plaquage de chants, vérifiez les dimensions des panneaux concernés, les matériaux de chant, les tâches de changement de série et les exigences de finition au moyen d’essais représentatifs.
- Pour le perçage, vérifiez la préparation des programmes, le référencement, le serrage, l’accessibilité des trous et la nécessité éventuelle de repositionner le composant.
- Pour l’ensemble de la ligne, vérifiez le système d’aspiration, l’alimentation électrique, l’air comprimé si nécessaire, l’accès pour la maintenance et les responsabilités des opérateurs.
Par exemple, les scies à panneaux et les systèmes CNC d’imbrication doivent être comparés en fonction de la gamme réelle de produits et du flux de travail. Aucun des deux n’est automatiquement la meilleure solution pour les lots mixtes. L’utilisation des panneaux, les exigences d’usinage, les modalités de manutention et les ressources de programmation peuvent modifier le choix.
Une machine dédiée peut parfois convenir aux travaux répétitifs et stables, tandis qu’une machine flexible traite les exceptions. Dans d’autres cas, l’amélioration de la discipline de réglage ou l’ajout d’équipements de manutention adaptés constitue un investissement plus défendable. Le consultant doit expliquer en quoi l’option recommandée répond au goulot d’étranglement mesuré.
Qingdao Zhongding Machinery Co., Ltd. apporte à ces discussions sur les équipements plus de 20 ans d’expérience dans la fabrication et l’exportation de machines à bois. Ses machines et ses solutions complètes pour le travail du bois doivent être évaluées au regard des exigences de procédé convenues, ainsi que de l’assistance technique, de l’approvisionnement en pièces détachées et des modalités de service après-vente. Pour une installation à l’étranger, clarifiez les responsabilités relatives à la mise en service, le contenu de la formation et les procédures d’assistance avant de finaliser le calendrier du projet.
Valider le plan au moyen d’un essai de production représentatif
Un essai portant uniquement sur des pièces faciles et répétitives ne permettra pas de déterminer si le flux proposé peut gérer une production mixte. Incluez les variations normales : différentes dimensions, des changements de matériaux pertinents, des pièces avec un sens de montage précis, une révision de plan et le processus de remplacement d’une pièce rejetée. Dans la mesure du possible, utilisez les exigences réelles du projet.
Convenez des critères d’acceptation avant l’essai. Parmi les indicateurs utiles figurent le délai d’achèvement complet des commandes, la durée des changements de série, le taux d’acceptation au premier passage, le temps d’attente des travaux entre les opérations et le temps perdu en raison d’informations manquantes. La production des machines reste importante, mais elle ne doit pas primer sur la capacité à envoyer les commandes complètes à l’emballage comme prévu.
Vérifiez la qualité après les changements de réglage, et pas uniquement en régime stabilisé. L’aspect des chants, les dimensions, la position des perçages et l’ajustement à l’assemblage doivent être conformes au plan approuvé et aux spécifications du produit. Un lot produit rapidement mais nécessitant un tri ou une reprise ne démontre pas la fiabilité du procédé.
Le résultat pratique du conseil en procédés de production de meubles doit comprendre un routage exploitable, des hypothèses de capacité, des règles de séquencement, des limites de stock tampon, des exigences relatives aux équipements et des responsables désignés pour les questions non résolues. Avant d’approuver l’achat de machines supplémentaires, posez une question directe : ce changement permettra-t-il de terminer davantage de commandes à temps, ou simplement de produire davantage de pièces en attente de l’opération suivante ?
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.