


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
L’aménagement d’un atelier de menuiserie peut-il réduire la manutention des matériaux ?
Oui, une étude d’implantation d’un atelier de menuiserie peut réduire la manutention lorsqu’elle tient compte de la circulation des matériaux dans la production, de la fréquence de leurs manipulations et des endroits où ils attendent. Rapprocher les machines peut raccourcir un trajet, mais cela ne résoudra pas les tris répétés, les zones de déchargement encombrées ni l’arrivée des pièces au montage dans le mauvais ordre.
L’objectif est d’obtenir un flux opérationnel, de la réception à l’expédition, avec suffisamment d’espace pour travailler en sécurité, stocker temporairement les matériaux et assurer la maintenance. Avant de déplacer des équipements ou d’acheter une autre machine, examinez où les efforts de manutention sont concentrés et si l’implantation proposée en élimine la cause.
Repérer les manutentions qui n’apportent aucune valeur à la production
La manutention des matériaux ne se limite pas au transport du bois entre les machines. Elle comprend aussi le chargement des panneaux sur une scie, le retournement des composants pour les adapter à l’opération suivante, la recherche dans des piles mélangées, le déplacement de pièces finies pour accéder aux pièces en cours et le transfert de pièces entre des chariots inadaptés.
Certains déplacements sont inévitables. Une planche doit parvenir à la machine qui la transforme. Les opérations superflues se produisent généralement entre les étapes : une pile déposée dans une allée faute d’espace de réception, ou un lot déchargé au sol parce que son chariot de transport est utilisé ailleurs.
Pour commencer, suivez une commande représentative dans l’atelier. Notez chaque prise, dépose, transfert, emplacement d’attente et trajet de retour. Incluez les chutes, les composants rejetés, les emballages et les déchets : ces déplacements occupent le même espace que les produits destinés à la vente.
Soyez particulièrement attentif aux situations suivantes :
- Retours en arrière : les pièces passent devant un poste de travail situé en aval, se déplacent ailleurs, puis reviennent.
- Transferts répétés : les composants passent entre palettes, chariots, établis et sols sans que cela soit nécessaire à leur transformation.
- Recherche et tri : les opérateurs doivent séparer des composants mélangés avant de pouvoir commencer l’opération suivante.
- Obstacles temporaires : les encours bloquent l’accès aux machines ou imposent un itinéraire plus long.
- Rotations inutiles : les grands panneaux ou les longues planches changent plusieurs fois d’orientation parce que les positions de réception et de sortie ne sont pas alignées.
La seule distance parcourue peut masquer ces problèmes. Un itinéraire court qui nécessite plusieurs levages manuels peut demander plus d’efforts qu’un itinéraire plus long effectué avec un chariot adapté.
Cartographier les parcours de production réels avant de choisir une implantation
Un atelier de fabrication de meubles à partir de panneaux n’a pas les mêmes besoins qu’un atelier de transformation du bois massif. Même au sein d’un même atelier, les composants de meubles de cuisine, les portes et les meubles sur mesure peuvent suivre des parcours différents. Avant de déterminer l’emplacement des équipements, l’étude doit recenser les principales familles de produits et leurs séquences d’opérations.
Pour la fabrication de meubles en panneaux, la séquence courante peut comprendre le stockage des panneaux, le débit ou l’usinage en nesting, le placage de chants, le perçage, l’assemblage et l’emballage. L’ordre exact dépend de la méthode de construction et des équipements. Le travail du bois massif peut nécessiter le tronçonnage, le délignage, le rabotage, d’autres usinages, le ponçage et l’assemblage, certains composants revenant pour des opérations supplémentaires.
Dessinez ces parcours sur un plan de sol à l’échelle. Pondérez-les en fonction de la quantité de matériaux déplacés et de la fréquence des trajets. Les déplacements quotidiens de lourdes piles de panneaux méritent davantage d’attention que le transfert occasionnel d’un petit gabarit, même si les deux apparaissent sous forme de lignes similaires sur le plan.
Notez également les tailles de lots, les horaires d’équipe et les équipements partagés. Un parcours adapté au déplacement d’un chariot par un seul opérateur peut devenir encombré lorsque plusieurs machines évacuent leur production en même temps. Le plan doit tenir compte des périodes normalement chargées, et pas seulement d’un atelier vide.
Une comparaison visuelle utile montre les parcours existants à côté des parcours proposés, ainsi que les points de réception, les zones tampons, les accès piétonniers et les points de collecte des déchets. Les croisements et les transferts répétés sont ainsi plus faciles à repérer.
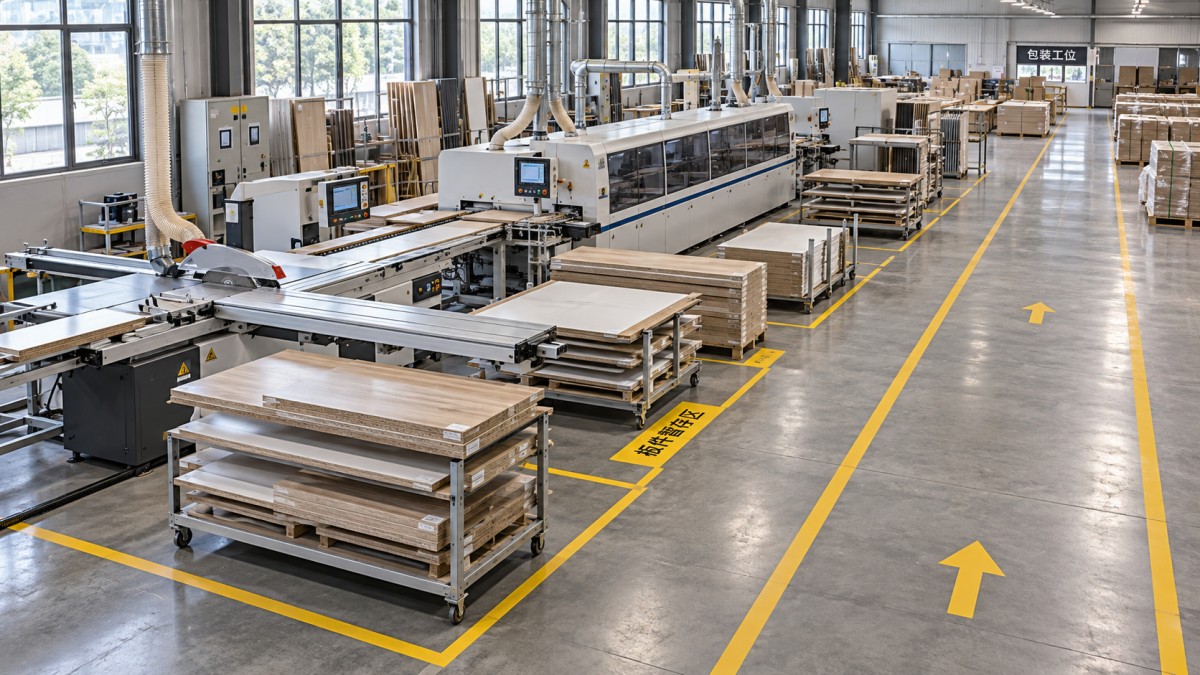
Choisir le schéma de circulation en fonction du travail
Il n’existe pas d’implantation universelle pour un atelier de menuiserie. L’accès au bâtiment, la diversité des produits, les dimensions des matériaux et le partage des machines influent tous sur le choix.
Une organisation mixte est souvent pratique. Les composants fabriqués en grande série peuvent suivre un parcours défini, tandis que les travaux sur mesure occasionnels utilisent des postes partagés. Imposer à tous les produits de passer par une seule ligne peut créer des détours ou perturber la production répétitive.
L’orientation des machines est aussi importante que leur emplacement. Installer une scie près de l’opération suivante apporte peu d’avantages si son côté de déchargement est opposé au parcours de transfert. Vérifiez comment les opérateurs chargent, déchargent, tournent et empilent les pièces réellement usinées.
Planifier l’espace autour de chaque machine
L’encombrement d’une machine ne représente qu’une partie de l’espace nécessaire. L’implantation doit également prévoir la pièce la plus longue à traiter, les déplacements des opérateurs, les équipements de chargement, l’accès pour la maintenance, les raccordements au réseau d’aspiration et les emplacements temporaires pour les matériaux.
C’est particulièrement important pour les scies à format à table coulissante, les raboteuses, les moulurières et les équipements destinés au traitement de longues planches. Une zone apparemment libre peut être nécessaire pendant l’alimentation ou l’évacuation. Y installer du stockage peut rendre la machine difficile à utiliser, même si le plan semble compact.
Pour le travail des panneaux, vérifiez tout le parcours du panneau, du dispositif de levage et du chariot de transfert. Prévoyez assez d’espace pour accéder à la position de chargement sans devoir repositionner plusieurs fois les équipements. Lorsque les matériaux sont déplacés manuellement entre les postes, des hauteurs de travail compatibles peuvent réduire les levages et les transferts contraignants, à condition que les protections et les accès restent adaptés.
Les dégagements doivent être déterminés à partir de la documentation des équipements et d’un examen des opérations prévues. Une largeur d’allée générique ne peut tenir compte de toutes les pièces, des manœuvres des véhicules ni des besoins de maintenance.
Prévoir des emplacements définis pour les matériaux en attente
Supprimer tout espace entre les machines peut rendre le flux moins fiable. Les opérations se terminent rarement au même rythme, et certaines nécessitent des changements de réglage, des inspections ou un traitement par lots. Une zone tampon contrôlée permet à une opération de se poursuivre pendant une brève interruption en aval.
La zone tampon doit avoir une fonction, un emplacement défini et une limite de capacité. Si elle déborde régulièrement, examinez les déséquilibres de production ou le calendrier de lancement des travaux. Agrandir la zone de stockage risque simplement d’accumuler davantage d’encours.
Pour la fabrication de meubles, des chariots permettant de regrouper les composants par commande peuvent réduire le tri au montage. Dans le travail du bois massif, le stockage doit parfois préserver l’identification des pièces, assurer un support adapté et tenir compte de l’état du matériau. Dans les deux cas, l’opérateur suivant doit pouvoir récupérer les pièces nécessaires sans devoir déplacer plusieurs piles.
Vérifier si les manutentions sont dues à la capacité ou à la planification
Une étude d’implantation ne peut pas résoudre tous les problèmes de déplacement des matériaux. Si le débit libère les pièces plus rapidement que le placage de chants ou l’assemblage ne peut les traiter, les encours s’accumuleront même sur un parcours court et direct.
Les manutentions qui en résultent ressemblent souvent à un problème d’espace : les opérateurs déplacent les piles pour les dégager, les déplacent à nouveau et cherchent les composants urgents. La cause sous-jacente peut être des lots trop importants, un lancement irrégulier de la production ou une opération en aval qui limite le flux.
Avant d’approuver un déplacement majeur, distinguez les solutions possibles :
- Modifier le parcours lorsque les matériaux traversent inutilement l’atelier.
- Modifier le mode de transfert lorsque des levages ou des réempilages répétés entraînent des retards.
- Modifier les quantités ou le calendrier de lancement lorsque les zones en aval reçoivent plus de travail qu’elles ne peuvent en absorber.
- Réexaminer la capacité lorsqu’une opération nécessaire est constamment surchargée.
Ces décisions ont également une incidence sur le choix des équipements. Une machine de débit plus rapide peut accroître l’encombrement si les opérations de manutention et de transformation en aval restent inchangées. Son intérêt dépend en partie de la capacité du reste de l’atelier à absorber sa production.
Inclure les déchets, l’aspiration et les produits finis dans le plan
Les chutes et les déchets nécessitent des points de collecte prévus à cet effet. Si les bennes occupent les parcours de transfert ou doivent être déplacées fréquemment dans les zones de production actives, les gains de manutention escomptés risquent de disparaître en fonctionnement normal. Les chutes réutilisables doivent également être identifiées et stockées dans un endroit accessible ; un tas de chutes non organisé entraîne des recherches et des levages répétés.
Le déplacement des machines peut avoir une incidence sur les conduits d’aspiration des poussières, les alimentations électriques, l’air comprimé et l’accès aux points de coupure. Ces raccordements influent sur le coût et la faisabilité de l’installation. Toute modification des branches du réseau d’aspiration nécessite un examen technique, car la disposition des conduits et la capacité du système affectent les performances de captage.
Le ponçage, la finition, l’assemblage et l’emballage imposent d’autres contraintes. Les activités générant de la poussière ne doivent pas compromettre les travaux de finition sensibles. Les surfaces finies doivent être soutenues et protégées de manière adaptée pendant leur transfert, tandis que les matériaux d’emballage doivent disposer d’un espace qui ne bloque pas l’expédition.
Raccourcir un parcours n’est pas utile si cela augmente les dommages aux surfaces, expose les personnes à la circulation des véhicules ou supprime un accès nécessaire à la maintenance. L’implantation doit évaluer ces conséquences en même temps que le temps de manutention.
Ce qu’une étude utile doit fournir
Une étude d’implantation d’atelier de menuiserie pertinente doit produire plus qu’une représentation attrayante des machines sur un plan. Elle doit expliquer quels déplacements seront modifiés, quels moyens permettront ces changements et sur quelles hypothèses de fonctionnement le plan repose.
Fournissez un plan coté du bâtiment indiquant les colonnes, les portes, les réseaux fixes et les restrictions d’accès. Ajoutez les plans des équipements, les dimensions habituelles des matériaux, les parcours des produits, les volumes de production, l’organisation des équipes et les points de congestion connus. Incluez les évolutions prévues des produits afin que la proposition ne tienne pas compte uniquement des commandes actuelles.
La proposition qui en résulte doit préciser l’orientation des machines, les positions de chargement et de déchargement, les modes de transfert, les emplacements des zones tampons, les accès de maintenance et les modifications des réseaux. Elle doit également distinguer les améliorations réalisables avec les équipements existants de celles qui nécessitent de nouveaux dispositifs de manutention ou de nouvelles machines.
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines à bois et possède plus de 20 ans d’expérience dans le secteur. Lorsque vous discutez de vos besoins en équipements avec l’entreprise, partager vos parcours de production et les contraintes du site, en plus de vos besoins en capacité, permet de relier le choix des machines à la circulation des matériaux dans l’atelier. L’assistance technique et l’approvisionnement en pièces de rechange sont également importants pour évaluer la faisabilité à long terme d’un changement d’équipement.
Valider la proposition avant de s’engager dans le déplacement des équipements
Mettez à l’épreuve l’implantation proposée à partir de commandes représentatives, notamment une pièce de grande taille, un produit courant fabriqué en série et un travail faisant appel à des équipements partagés. Suivez le parcours de chacun, de son arrivée à l’expédition, en passant par les périodes d’attente et les étapes de transformation. Vérifiez ce qui se passe lorsqu’une machine en aval s’arrête ou qu’une livraison arrive en cours de production.
Dans la mesure du possible, matérialisez au sol les emplacements proposés pour les machines et les zones de préparation. Faites circuler un chariot ou une charge représentative sur le parcours afin de repérer les virages serrés et les conflits d’accès difficiles à évaluer sur un plan.
Comparez la proposition à l’implantation actuelle à l’aide de mesures cohérentes : temps de manutention par lot, nombre de transferts, distance parcourue, volume d’encours en attente de traitement et dommages liés à la manutention. Lors de l’évaluation de l’investissement, tenez compte des arrêts de production liés au déplacement, des modifications des réseaux et de la formation des opérateurs.
La prochaine étape consiste à documenter un parcours de production problématique et à identifier chaque prise, dépose et déviation évitables. L’étude disposera ainsi d’un problème concret à résoudre, et les résultats de l’implantation pourront être vérifiés à la reprise de la production.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.