


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles machines à travailler le bois réduisent les reprises lors de la coupe ?
Une coupe nette et répétable commence par une machine qui maintient solidement la pièce, la guide avec précision et laisse un bord nécessitant peu de retouches avant l'opération suivante. Pour les panneaux, le bois massif, les panneaux plaqués et les panneaux stratifiés, le meilleur choix est rarement une seule scie « la plus puissante ». Les retouches diminuent lorsque la méthode de coupe correspond au matériau, à la taille de la pièce, à la tolérance requise et au processus en aval.
Parmi lesmachines à bois, les scies à panneaux, les scies à format, les scies à poutre, les scies d'optimisation de précision et les fraiseuses CNC d'imbrication réduisent chacune les retouches de différentes manières. Une machine qui produit d'excellents panneaux latéraux de meubles peut être inefficace pour de courtes traverses en bois dur ; une scie adaptée au débit de bois épais peut provoquer trop d'éclats sur un placage fini. Choisir le bon équipement de coupe implique d'identifier l'origine des retouches actuelles : dimensions imprécises, bords ébréchés, pièces non d'équerre, mauvaise répétabilité ou pièces difficiles à positionner lors de l'assemblage.
Commencez par le défaut, pas par le nom de la machine
Les « retouches de coupe » semblent souvent être un seul problème, mais elles ont plusieurs causes distinctes. Un panneau trop grand à une extrémité peut indiquer un mauvais alignement du guide, une table contaminée ou un mauvais contrôle de la pression. Un panneau aux bonnes dimensions mais ébréché le long de la ligne de coupe implique généralement le choix de la lame, l'inciseur, le sens d'avance ou un matériau insuffisamment soutenu. Une pièce dont les dimensions sont correctes mais qui ne s'assemble pas peut présenter un problème d'équerrage plutôt qu'un problème de longueur.
Avant de changer d'équipement, distinguez le défaut en observant où et quand il apparaît :
- Dérive dimensionnelle répétée au sein d'un lot : elle provient généralement d'une butée imprécise, d'un déplacement du guide, d'une erreur d'étalonnage ou d'un bord de référence instable.
- Dimensions différentes sur des pièces nominalement identiques : elles indiquent souvent un positionnement irrégulier, un déplacement du matériau pendant la coupe ou une séquence de coupe qui modifie la face de référence.
- Éclats sur la mélamine, le placage ou le stratifié : ils sont fréquemment liés à la lame et au support, bien qu'un mauvais alignement de l'inciseur puisse produire le même aspect sur les scies à panneaux.
- Marques de brûlure et chant rugueux dans le bois dur : elles peuvent résulter d'une lame émoussée ou inadaptée, d'un dégagement insuffisant entre les dents, d'un faux-rond de lame ou d'une pression d'avance qui force la pièce contre la lame.
- Pièces d'équerre sur la machine mais pas lors de l'assemblage : elles peuvent être dues à du bois voilé, à des références de chant incohérentes ou à une mauvaise séquence entre le délignage, le tronçonnage et l'usinage.
Cette distinction est importante, car remplacer une scie de base par un modèle plus automatisé ne corrigera pas une bride de lame endommagée, une surface coulissante sale ou un matériau déformé utilisé comme référence supposée droite. Le choix de la machine doit éliminer la véritable source de variation.
Scies à panneaux pour un usinage précis des panneaux
Pour les composants de meubles, les panneaux d'ameublement, les étagères, les portes et les pièces rectangulaires similaires, une scie à panneaux est souvent la solution la plus directe pour réduire les retouches. Son avantage réside dans un support contrôlé sur toute la surface d'un grand panneau et dans une référence de coupe répétable. La pièce reste stable tandis que le chariot de scie et le système de guidage définissent la coupe, réduisant ainsi la tendance des grands panneaux à se tordre, s'affaisser ou dévier pendant leur déplacement.
Une scie à poutre horizontale est particulièrement efficace lorsqu'un grand nombre de pièces rectangulaires identiques doivent être produites à partir d'aggloméré, de MDF, de contreplaqué, de panneaux mélaminés ou de panneaux stratifiés. La poutre de pression maintient la pile pendant le cycle de coupe, tandis que les dimensions programmées réduisent les mesures manuelles répétées. Cela n'est utile que lorsque les panneaux entrants sont suffisamment homogènes pour être empilés et que le plan de coupe ne nécessite pas une manipulation fréquente de pièces individuelles. Les stratifiés décoratifs minces et les surfaces très brillantes exigent toujours un bon état de lame et un réglage correct de l'inciseur ; l'automatisation ne rend pas acceptable une géométrie de denture inadaptée.
Une scie à panneaux verticale peut convenir lorsque l'espace au sol est limité ou que la coupe de panneaux est intermittente. Elle peut améliorer considérablement le contrôle par rapport à la manipulation à main levée sur une scie circulaire sur table conventionnelle, en particulier pour les grands panneaux. Ses limites deviennent importantes lorsque des tolérances serrées par lot, des listes de coupe complexes ou des volumes élevés sont en jeu. La grille de support, le système de mesure et l'état du maintien de la pièce doivent être évalués avec soin, car de petites erreurs cumulées deviennent visibles lors de l'assemblage des meubles.
Pour le travail des panneaux, l'unité d'incision mérite autant d'attention que la lame principale. Sur les panneaux revêtus, l'inciseur réalise une pré-coupe peu profonde sur la face de sortie afin que la lame principale ne soulève pas la surface décorative. Le trait de scie de l'inciseur doit être aligné avec celui de la lame principale. S'il est trop étroit, des éclats peuvent subsister sur un bord ; s'il est trop large, l'incision peut être visible au-delà de la coupe principale. Une modification de l'épaisseur, du trait de scie ou de la position de montage de la lame principale peut nécessiter un réglage correspondant de l'inciseur.
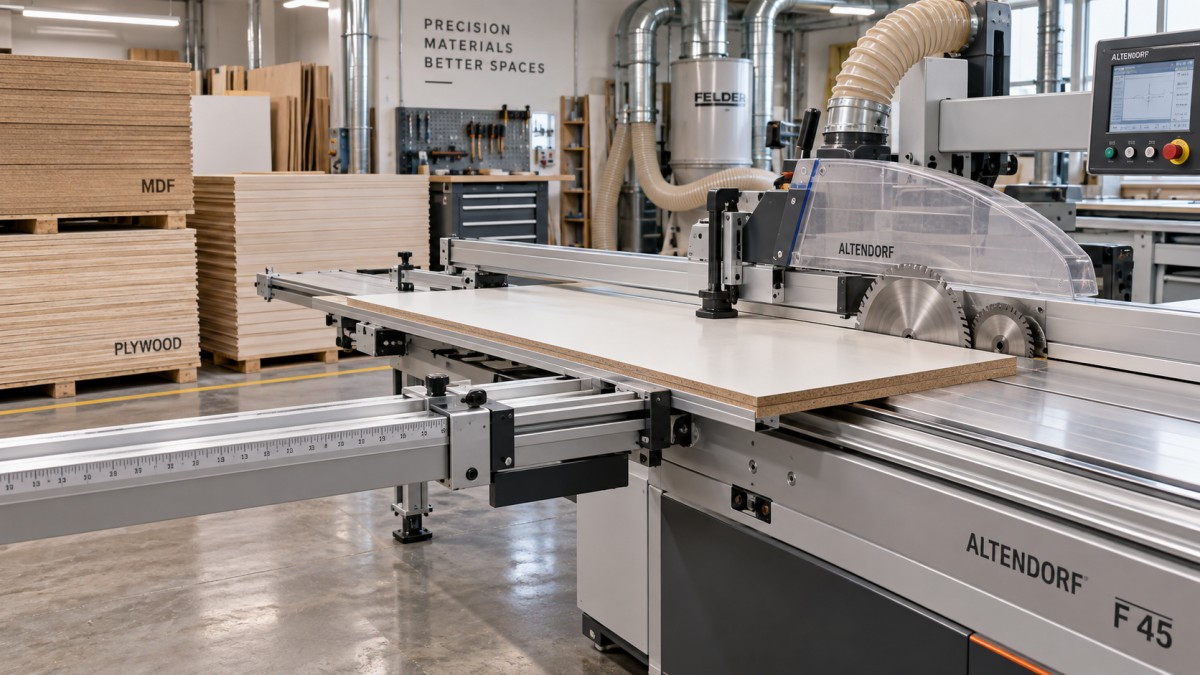
Pourquoi une scie à format reste précieuse pour les travaux mixtes
Une scie à format réduit les retouches lorsque la production comprend un assortiment variable de panneaux, de composants en bois massif, de coupes angulaires et de petites séries. Son chariot coulissant soutient la pièce tout au long de la coupe, au lieu de demander au matériau de se déplacer uniquement sur une table fixe. Ce support est particulièrement utile pour les larges feuilles de contreplaqué, les longs composants de meubles et les pièces qui doivent rester d'équerre par rapport à un guide de tronçonnage.
La machine ne fonctionne bien que lorsque le chariot, le guide de tronçonnage et le guide parallèle sont cohérents entre eux. Un guide de tronçonnage réglé avec précision à 90 degrés ne compense pas un chariot qui présente du jeu ou un guide parallèle qui n'est pas parallèle à la lame. Avant de diagnostiquer un défaut de coupe comme une limitation de la machine, vérifiez le résultat avec une planche d'essai : tronçonnez une pièce, retournez une moitié contre l'autre et inspectez la ligne de joint. Un écart qui s'élargit révèle plus clairement une erreur d'équerrage qu'une seule mesure au mètre ruban.
Les scies à format sont souvent utilisées à tort comme machines de mise à dimension brute pour chaque pièce. Cette approche peut augmenter le travail de correction si la première coupe est réalisée à partir d'un chant d'usine endommagé ou voilé. Établissez d'abord un chant de référence droit, puis utilisez-le systématiquement pour les coupes suivantes. Pour un composant étroit en bois massif, l'ordre est généralement de dresser une face ou un chant selon les besoins, de déligner à largeur en utilisant une référence stable, puis de tronçonner à longueur finale depuis une extrémité d'équerre établie. Inverser ces références peut produire des pièces qui semblent correctes individuellement mais varient lorsqu'elles sont placées ensemble.
Les scies à poutre réduisent les variations de manipulation, pas tous les types de pertes
Lorsque le problème dominant est l'incohérence des dimensions de panneaux entre des pièces de meubles répétées, une scie à poutre peut réduire les erreurs de positionnement manuel. Une liste de coupe contrôle la séquence, les serre-joints stabilisent le panneau ou la pile, et la scie se déplace selon une trajectoire définie. Le résultat est particulièrement utile pour les composants carrés ou rectangulaires qui passent directement au placage de chants, au perçage, à l'insertion de tourillons ou à l'assemblage.
Cependant, le résultat d'une scie à poutre doit être évalué au-delà de la longueur et de la largeur nominales. La qualité des chants est importante si le composant doit recevoir un chant mince, une finition apparente ou un assemblage à tolérances serrées. Un éclat qui semble mineur peut devenir visible après le placage de chant, car l'adhésif et l'affleurage révèlent le substrat endommagé. De même, une bande étroite découpée dans un grand panneau peut se déformer après sa libération. La pièce finie doit être mesurée après avoir reposé à plat, plutôt que de supposer que l'état sous serrage représente sa forme finale.
Les scies à poutre sont moins adaptées lorsque les formes des pièces sont irrégulières, lorsque le sens du fil doit être sélectionné individuellement ou lorsqu'un travail comprend de nombreux composants angulaires. Tenter de faire passer des pièces non rectangulaires par un processus de coupe rectangulaire crée des manipulations supplémentaires et des opérations de rognage secondaires. Dans cette situation, une scie à format ou un processus d'imbrication CNC peut nécessiter moins de corrections au total, même si la première coupe prend plus de temps.
Équipement de tronçonnage de précision pour une longueur constante
Pour les traverses, les montants, les éléments de cadre, les composants de revêtement de sol et les ébauches répétées en bois massif, une scie d'optimisation de précision dédiée peut éliminer une source fréquente de retouches : l'inconstance de la longueur finie. Un système de butée robuste, un support rigide du matériau et une lame conçue pour la coupe en travers du fil produisent des faces d'extrémité plus uniformes que les coupes marquées manuellement. L'avance pneumatique ou automatique peut améliorer la répétabilité des lots, mais la butée doit rester exempte de sciure et de chutes. Un petit éclat coincé contre une butée modifie chaque pièce suivante.
Le support des pièces longues n'est pas un simple élément de confort. Si le matériau tombe ou se tord à la fin de la coupe, la lame peut dévier légèrement, l'extrémité peut s'éclater et la pièce peut sembler plus courte ou plus longue car elle n'était pas complètement en appui contre la butée. Les tables d'entrée et de sortie doivent soutenir le matériau à la même hauteur pratique que la table de la machine. Les rouleaux sont utiles pour les pièces longues, mais ils ne doivent pas tirer le matériau latéralement ni lui permettre de s'éloigner du guide.
Pour les pièces de menuiserie finies, ne prévoyez une surcote de finition intentionnelle que lorsqu'une opération de précision ultérieure existe réellement. Ajouter de la longueur supplémentaire « au cas où » crée une boucle de retouche cachée si chaque pièce nécessite ensuite un second tronçonnage. Lorsque la machine, le système de butée, la référence du matériau et la lame sont stables, couper directement à la longueur finale est souvent le flux de travail le plus propre. Lorsque le bois brut présente des gerces d'extrémité, de la torsion ou des mouvements instables liés à l'humidité, une surcote de finition reste judicieuse, car la référence doit être rétablie après le conditionnement ou le dressage.
Les fraiseuses CNC d'imbrication résolvent différents problèmes de coupe
Une fraiseuse CNC d'imbrication ne remplace pas toutes les scies, mais elle réduit les retouches lorsque les pièces en panneaux comportent des courbes, des ouvertures intérieures, des motifs de perçage, des poches et des contours irréguliers. Découper la forme extérieure et usiner les éléments de positionnement dans une seule configuration programmée évite les erreurs qui surviennent lorsqu'une ébauche rectangulaire est transférée entre une scie, une perceuse à colonne, un gabarit et une table de défonçage.
La principale source de retouches sur les pièces imbriquées est souvent un mauvais maintien plutôt que la programmation. Les performances du vide varient selon la porosité du panneau, l'état du martyr, la disposition des joints, la taille des petites pièces et le nombre de zones ouvertes. Un petit composant peut se déplacer vers la fin d'une coupe de contour, même lorsque le panneau plus grand reste stable. Des attaches, des stratégies de peau d'oignon, des ponts, un séquençage d'imbrication ou une retenue mécanique complémentaire peuvent être nécessaires, mais chaque méthode impose son propre nettoyage. La meilleure approche est celle qui maintient la pièce stable sans laisser un bord endommagé nécessitant un ponçage important.
Le choix de l'outil modifie également le résultat fini. Les fraises à compression sont couramment choisies pour les panneaux stratifiés, car les sens opposés des goujures contribuent à protéger les deux faces. Leur zone de coupe efficace dépend de l'épaisseur du matériau et de l'engagement de l'outil. Si la zone de compression n'est pas correctement positionnée, une face peut encore s'ébrécher. Pour le MDF brut, les âmes de contreplaqué ou le bois massif, une géométrie différente à coupe ascendante, descendante ou à goujures droites peut être plus appropriée. La qualité de chant souhaitée, l'aspiration des poussières, la force de maintien et le sens de coupe doivent être considérés ensemble.
L'état et le réglage de la lame comptent souvent plus que la capacité nominale
Une puissance moteur supérieure aide avec les matériaux épais ou denses, mais ne produit pas automatiquement une meilleure coupe. Les retouches commencent fréquemment lorsqu'une lame est choisie uniquement selon son diamètre. Le nombre de dents, la forme des dents, l'angle d'attaque, le trait de scie, la rigidité du corps et l'état d'affûtage influencent la qualité des chants et le comportement d'avance. Une lame destinée au délignage rapide peut laisser une mauvaise finition en travers du fil. Une lame à coupe fine peut surchauffer lors d'un délignage intensif si l'avance et le dégagement des copeaux sont inadaptés.
La composition du matériau modifie la décision. Le MDF produit une poussière fine et peut émousser les arêtes différemment du bois massif. L'aggloméré nécessite un support de coupe net, car son âme se fracture facilement près d'une face revêtue. Le contreplaqué peut alterner entre des couches de placage denses et un matériau d'âme plus tendre, ce qui rend les éclats sensibles au sens du fil et au tranchant de la lame. Le bois massif présente des inversions de fil, des nœuds, de la résine, des tensions internes et des variations d'humidité. Un réglage qui produit un chant propre sur un matériau peut nécessiter un ajustement lorsque le type de panneau change.
Établissez une séquence de coupe qui protège les références
Même des machines précises créent des retouches lorsque les surfaces de référence sont perdues entre les opérations. Marquez la face et le chant qui déterminent l'orientation de la pièce, en particulier lorsque l'aspect du fil, le sens du placage ou les motifs de perçage symétriques sont importants. Les listes de coupe doivent identifier les dimensions finies, le traitement des chants et toute face qui doit rester visible. Un panneau retourné pendant la coupe peut encore respecter ses dimensions tout en devenant inutilisable pour un fil assorti ou une orientation de placage de chant.
Pour les panneaux de meubles, une séquence stable courante consiste à débiter les panneaux surdimensionnés, établir des dimensions rectangulaires précises, puis effectuer le traitement des chants et le perçage à partir de références connues. Pour le bois massif, les étapes de dégauchissage et de rabotage doivent précéder la mise à dimension finale lorsque le bois est déformé. Ne considérez pas le résultat d'une dégauchisseuse ou d'une raboteuse comme une garantie permanente de stabilité ; les tensions internes peuvent se libérer après l'enlèvement de matière. Laissez une ébauche visiblement sous tension se stabiliser avant sa coupe de précision finale lorsque la pièce le permet.
La gestion des chutes affecte également la précision. Une chute coincée peut heurter la lame, endommager un chant ou gêner la coupe suivante. Disposez les supports de sorte que la chute puisse se séparer librement sans pincer la lame, tandis que la pièce conservée reste soutenue contre la référence prévue. Cela est particulièrement important pour les bandes longues et étroites ainsi que les grandes sections de panneaux.
Maintenance prévenant les retouches récurrentes
La qualité de coupe doit être vérifiée avant qu'un défaut ne devienne un problème de lot. L'accumulation de poussière sous un chariot coulissant, la résine sur une lame, l'usure du verrouillage d'un guide ou une plaque d'insertion endommagée peuvent introduire une variation progressive facile à manquer lors d'une seule coupe. Une courte routine de vérification au début d'un changement de matériau ou après le remplacement d'une lame est plus utile que d'attendre des défauts d'assemblage.
Maintenez les surfaces de référence propres, inspectez les brides de lame pour détecter tout dommage et assurez-vous que la lame est correctement positionnée avant le serrage. Confirmez que les protections, les couteaux diviseurs et les dispositifs de maintien sont réglés sans gêner le déplacement du matériau. Remplacez ou affûtez les outils de coupe selon leur état réel, plutôt que d'attendre des brûlures évidentes ou des éclats importants. Une fois ces fondamentaux maîtrisés, le choix entre les scies à panneaux, les scies à format, les scies à poutre, les scies de tronçonnage et les fraiseuses CNC devient plus clair : sélectionnez la machine qui stabilise la pièce spécifique et préserve les références requises pour l'opération suivante.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.