

Une pression excessive peut écraser l’âme d’un panneau latté ; une pression insuffisante peut entraîner un collage fragile. Le réglage adéquat doit assurer le collage tout en limitant la compression permanente.
Pour les opérateurs utilisant une presse à chaud pour panneaux lattés, le réglage dépend de la densité de l’âme, de la régularité des lamelles, des exigences de l’adhésif et de la surface du panneau soumise à la charge.
Commencez par vérifier les spécifications approuvées de l’adhésif et du panneau, calculez la pression réelle appliquée au panneau, puis validez des panneaux d’essai après refroidissement. La seule lecture du manomètre hydraulique ne suffit pas.
Ce guide explique comment convertir la force de pressage en pression appliquée au panneau, vérifier la compression et ajuster la température et la durée de pressage afin de réduire les rebuts et de préserver la qualité.
Quelle pression permet de coller le panneau sans écraser son âme ?
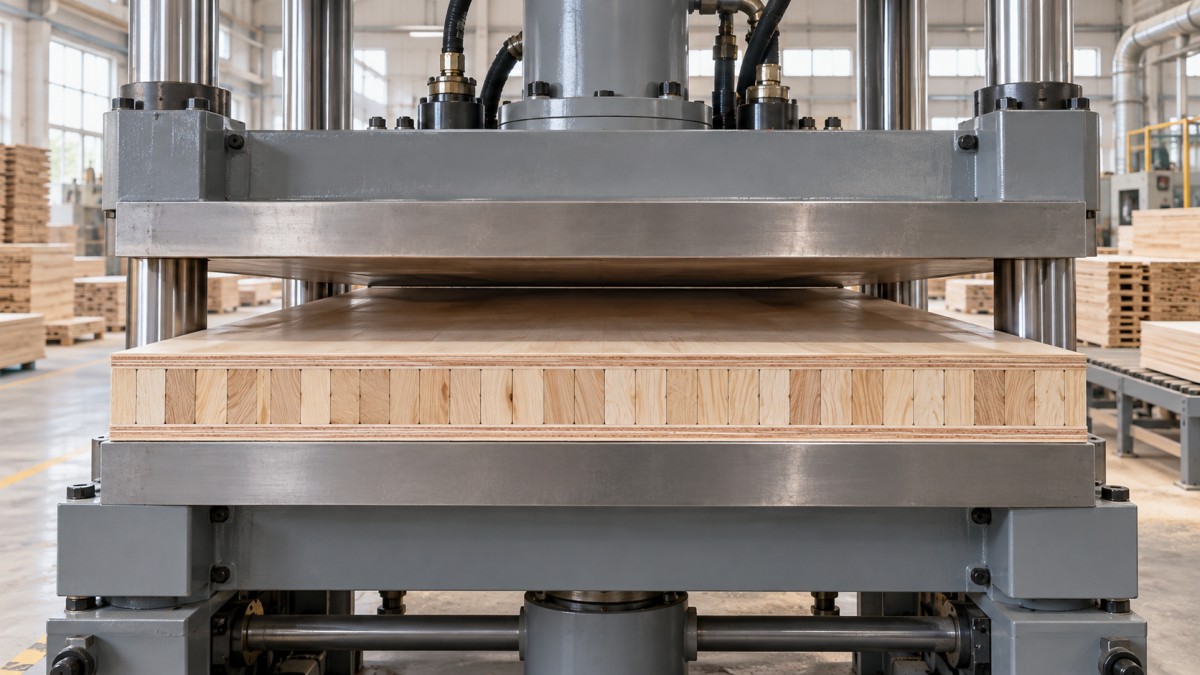
Il n’existe pas de réglage de pression universel pour toutes les constructions de panneaux lattés. Un réglage efficace pour des lamelles denses et uniformes peut comprimer de façon permanente une âme plus tendre ou irrégulière.
Votre plage de fonctionnement se situe entre deux limites : une pression suffisante pour établir le contact avec l’adhésif, mais assez faible pour préserver la structure et l’épaisseur requises de l’âme.
Commencez par consulter les recommandations du fournisseur de l’adhésif concernant la pression spécifique, la température et la durée de pressage pour l’application concernée. Vérifiez que ces recommandations s’appliquent à vos matériaux et à la construction de votre panneau.
Vérifiez ensuite les spécifications du panneau concernant l’épaisseur finale, la compression admissible et les performances du collage. Ces critères d’acceptation permettent de déterminer si un réglage d’essai convient réellement.
Si un collage adéquat exige une pression qui endommage l’âme, examinez la préparation des matériaux, l’application de l’adhésif et les conditions d’assemblage. Une augmentation supplémentaire de la pression ne permet pas de résoudre tous les problèmes de collage.
Évaluez l’ensemble du panneau, notamment les bords, le centre et les zones où les lamelles sont plus fragiles. Une épaisseur moyenne acceptable peut masquer des écrasements localisés ou des zones mal collées ailleurs.
Comment convertir la lecture du manomètre en pression appliquée au panneau ?
Le manomètre hydraulique mesure généralement la pression d’huile dans un circuit. La pression appliquée au panneau correspond à la force transmise à l’empilage divisée par la surface de son plan soumise à la charge.
Utilisez le tableau des forces ou la documentation de commande du fabricant de la machine, dans la mesure du possible. La relation entre la pression indiquée au manomètre et la force dépend de la disposition des vérins, des circuits actifs et de la configuration mécanique.
Force requise (N) = pression cible appliquée au panneau (MPa) × surface du panneau soumise à la charge (mm²)
Par exemple, un panneau de 1 200 × 2 400 millimètres présente une surface en plan de 2 880 000 millimètres carrés. Utilisez les dimensions réelles de votre empilage de production.
Avec une pression indicative appliquée au panneau de 0,50 MPa, cette surface nécessite une force de 1 440 000 newtons, soit 1 440 kilonewtons. Cela correspond à environ 147 tonnes-force métriques.
Cet exemple illustre uniquement le calcul ; il ne s’agit pas d’un réglage recommandé pour les panneaux lattés. La pression admissible doit être déterminée à partir des exigences de l’adhésif et d’essais validés.
Pour convertir cette force en réglage hydraulique, utilisez la relation indiquée par le fabricant entre la pression du circuit et la force transmise. N’entrez pas directement la pression calculée appliquée au panneau.
Vérifiez soigneusement les unités dans la documentation de la machine. Les mégapascals, les bars, les kilogrammes-force par centimètre carré, les kilonewtons et les tonnes-force désignent des grandeurs ou des échelles de mesure différentes.
Quelle surface soumise à la charge faut-il utiliser ?
Pour un panneau dans une ouverture, utilisez sa surface en plan soumise à la charge. Si plusieurs panneaux sont placés côte à côte, additionnez généralement leurs surfaces en plan soumises à la charge.
Un empilage plus petit soumis à la même force totale subit une pression moyenne plus élevée. Conserver le réglage hydraulique de la veille après avoir modifié les dimensions des panneaux peut donc écraser l’âme de la production du jour.
Ne multipliez pas automatiquement la surface du panneau par le nombre d’ouvertures de la presse. Dans de nombreuses presses à plusieurs ouvertures, la force est transmise à travers celles-ci par un chemin de charge commun.
Confirmez le calcul approprié auprès du fabricant de la machine, notamment si les ouvertures contiennent des empilages ou des constructions différents. Une charge inégale peut également entraîner des conditions de chargement inacceptables du plateau de presse.
Respectez les schémas de chargement approuvés et équilibrez les empilages conformément aux spécifications de la presse. Ne compensez pas des charges mal soutenues ou inégales en augmentant simplement la force.
Avant chaque changement de production, vérifiez les dimensions des panneaux, le nombre de panneaux par ouverture, les ouvertures occupées et le tableau des forces applicable. Consignez ces informations avec le réglage hydraulique sélectionné.
Que faut-il vérifier avant d’augmenter la pression ?
Des lamelles d’âme irrégulières entraînent une répartition inégale de la pression. Les lamelles saillantes supportent la charge en premier, tandis que les lamelles plus basses peuvent ne pas être suffisamment en contact, même si la lecture du manomètre semble correcte.
Vérifiez la régularité de l’épaisseur des lamelles, leur planéité, les joints, les espaces et la qualité de l’assemblage avant le pressage. Une pression moyenne élevée ne peut pas corriger de manière fiable d’importantes variations au sein de l’âme.
Repérez les changements d’essence, de densité et de teneur en humidité du bois entre les lots. Des matériaux mélangés peuvent se comprimer différemment et créer des creux localisés malgré une mesure d’épaisseur globale acceptable.
Mesurez l’humidité en fonction des spécifications de procédé approuvées, au lieu de supposer que l’âme est prête parce que sa surface semble sèche. Contrôlez des lamelles représentatives du lot.
Vérifiez l’étalement et la couverture de l’adhésif, son mélange et le délai d’assemblage. Des zones sèches ou un adhésif dont le délai d’assemblage utilisable est dépassé peuvent donner l’impression que la pression de pressage est insuffisante.
Vérifiez également, selon les procédures approuvées, la propreté des plateaux, la répartition de la température et l’alignement. Les dépôts ou un chauffage irrégulier peuvent produire des défauts que les ajustements de pression ne font que masquer partiellement.
Comment réaliser un essai de pression utile ?
Utilisez un empilage représentatif, dont les matériaux et les conditions d’application de l’adhésif sont connus. Définissez les critères d’acceptation avant l’essai, notamment l’épaisseur, les dommages visibles de l’âme et les performances de collage requises.
Choisissez une pression initiale comprise dans la plage de procédé approuvée pour cette construction. Si aucune plage validée n’existe, demandez conseil avant de réaliser un essai à l’échelle de la production.
Lors de la première comparaison des pressions, maintenez constants l’étalement de l’adhésif, le délai d’assemblage, la température et la durée de pressage. Modifier plusieurs variables simultanément rend les résultats difficiles à interpréter.
- Mesurez l’empilage avant pressage aux positions repérées, notamment aux coins, au milieu des bords et au centre.
- Calculez la force requise et sélectionnez le réglage de la machine correspondant à l’aide d’une documentation vérifiée.
- Exécutez la séquence approuvée de fermeture, de chauffage, de maintien et d’ouverture, en consignant les conditions réelles du procédé.
- Après la période de refroidissement ou de conditionnement spécifiée, mesurez les mêmes positions et inspectez des sections découpées représentatives.
- Effectuez les contrôles de collage requis avant d’approuver le réglage pour la production.
Utilisez un équipement de mesure cohérent et une force de contact constante pour mesurer les empilages avant pressage. Les couches libres et les irrégularités de surface peuvent fausser les comparaisons d’épaisseur avant et après pressage.
Si les résultats justifient un ajustement, modifiez la pression par étapes contrôlées et documentées, dans les limites approuvées. Répétez les mêmes contrôles et confirmez les performances sur des variations représentatives des matériaux.
Utilisez la presse avec les protecteurs et les verrouillages en état de fonctionnement, et suivez la procédure de consignation de la machine pour toute inspection ou opération de maintenance. N’entrez jamais dans la zone de fermeture pour vérifier un empilage.
Comment distinguer une consolidation normale d’un écrasement de l’âme ?
Une certaine réduction d’épaisseur peut résulter de la fermeture de petits espaces dans l’assemblage et de la consolidation de l’empilage. Une perte d’épaisseur ne prouve pas à elle seule que les fibres de l’âme ont été écrasées.
Comparez les mesures après une période de refroidissement ou de conditionnement constante, car les panneaux peuvent reprendre de l’épaisseur après déchargement. Les mesures prises immédiatement à chaud ne doivent pas constituer votre seule preuve.
Considérez ce pourcentage comme un indicateur de procédé, et non comme une limite de rejet universelle. Il inclut les effets de la consolidation et doit être interprété au regard des spécifications approuvées du panneau.
Inspectez les sections découpées afin de repérer des fibres affaissées, des lamelles aplaties, des creux localisés et une épaisseur irrégulière de l’âme. Comparez les zones suspectes aux mesures relevées avant l’essai.
Consignez la reprise d’épaisseur ainsi que la perte permanente. Un panneau qui reprend excessivement son épaisseur peut respecter immédiatement la cible d’épaisseur, tout en présentant ensuite des problèmes de collage ou de stabilité dimensionnelle.
N’approuvez le réglage que si l’épaisseur, l’aspect intérieur et les performances de collage satisfont tous aux exigences. Une face lisse ne permet pas de déterminer si l’âme sous-jacente est restée intacte.
Quels ajustements les défauts courants indiquent-ils ?
Utilisez la répartition des défauts pour orienter l’analyse avant de modifier la pression. Des symptômes de surface similaires peuvent avoir différentes causes ; vérifiez donc chaque hypothèse à l’aide des données du procédé.
Évaluez la qualité du collage selon la norme produit applicable ou une procédure approuvée de l’usine. Le cas échéant, évaluez la rupture du bois, le délaminage ou la résistance après le conditionnement spécifié.
Ne jugez pas le collage à partir du seul aspect visuel ou du débordement d’adhésif. Un panneau peut sembler satisfaisant tout en comportant des interfaces fragiles qui se révèlent lors de l’usinage ou de l’utilisation.
Comment la température et la durée de pressage agissent-elles avec la pression ?
La pression établit le contact, tandis que la température et la durée favorisent le durcissement de l’adhésif. Augmenter la pression ne compensera pas une ligne de collage qui n’atteint jamais les conditions de durcissement requises.
La température des plateaux et la température interne de la ligne de collage sont différentes. Le transfert de chaleur dépend de la construction et de l’épaisseur du panneau, de sa température initiale, de son humidité et de l’emplacement de l’interface adhésive.
Suivez les recommandations de durcissement du fournisseur de l’adhésif et validez-les pour l’empilage réel. Utilisez des méthodes de mesure adaptées pour établir un cycle destiné à des constructions de panneaux peu familières.
Si les essais révèlent des dommages de l’âme, examinez la pression ainsi que l’exposition à la chaleur et l’état des matériaux. Le bois chauffé et humide peut être plus susceptible de se déformer sous une charge prolongée.
Évitez de prolonger le cycle sans en vérifier les conséquences. Une durée supplémentaire peut améliorer le durcissement dans certaines situations, mais accentuer la déformation ou réduire la productivité dans d’autres procédés.
Utilisez uniquement les séquences approuvées de relâchement de la pression et d’ouverture. Une ouverture brusque peut contribuer à des défauts lorsque la pression interne de vapeur dépasse la résistance du collage en cours de formation.
Quelles informations les opérateurs doivent-ils enregistrer dans la recette de production ?
Une recette utile précise la construction du panneau et les limites des matériaux, le système adhésif, la quantité d’adhésif appliquée, le délai d’assemblage, la température, la durée de pressage et la pression spécifique calculée appliquée au panneau.
Indiquez les dimensions des panneaux, la configuration de chargement, la force totale requise, le réglage hydraulique correspondant et la machine utilisée. Une même valeur au manomètre peut correspondre à des forces différentes selon la presse.
Consignez les résultats d’épaisseur acceptés, les contrôles de collage et les limites d’ajustement autorisées. L’équipe suivante disposera ainsi d’une référence validée en cas de changement des matières premières ou des conditions.
Pour demander l’assistance de Qingdao Zhongding Machinery Co., Ltd., fournissez le modèle de la presse, la configuration de chargement, la lecture du manomètre, les dimensions des panneaux et des photos des défauts afin de faciliter le diagnostic.
Le meilleur réglage garantit un collage vérifié tout en respectant la limite de compression autorisée. Établissez-le au moyen de calculs précis de la force, d’une préparation constante, d’essais contrôlés et de contrôles qualité documentés.