


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Dimensionner un dépoussiéreur pour le travail du bois afin de répondre aux besoins d’atelier en matière de débit d’air et de sécurité
Commencez par l’air réellement requis par chaque machine
Un collecteur de poussière est correctement dimensionné lorsqu’il capte la poussière à chaque source machine, transporte cette matière dans le réseau de gaines sans dépôt, filtre l’air évacué de manière appropriée et continue de le faire lorsque l’atelier fonctionne comme prévu. Un collecteur sélectionné uniquement en fonction de son débit d’air indiqué au catalogue peut sembler adéquat sur le papier tout en laissant de la poussière sur les sols, une brume dans la zone de travail, une mauvaise captation aux machines ou un réseau de gaines qui se bouche aux coudes et aux ramifications.
Pour les responsables qualité et sécurité, la première décision consiste à déterminer si le collecteur doit desservir une seule machine à la fois, un groupe défini de machines ou une zone de production où plusieurs procédés peuvent fonctionner simultanément. La réponse détermine presque tous les calculs ultérieurs. Additionner les débits d’air indiqués pour toutes les machines d’un bâtiment est généralement excessif ; supposer qu’une seule machine fonctionnera toujours peut être tout aussi dangereux si les pratiques de travail changent ou si les opérateurs contournent un verrouillage.
Le débit d’air de fonctionnement cible doit être fondé sur les équipements raccordés dans les conditions de fonctionnement crédibles les plus exigeantes. Cette condition peut correspondre à une scie à panneaux et une ponceuse de chants fonctionnant ensemble, à plusieurs postes CNC en production planifiée ou à un système central desservant une ligne à séquencement automatique. Il doit refléter le plan d’exploitation réel, et non l’hypothèse informelle selon laquelle les utilisateurs penseront à fermer les clapets de dérivation.
Établissez le calcul du débit d’air à partir des besoins des machines
Chaque machine à bois nécessite un mouvement d’air suffisant à sa hotte de captation pour extraire les copeaux et les poussières fines de la zone de coupe. Le volume requis dépend de la conception de la machine, de l’ouverture de la hotte, de la charge de copeaux et du matériau traité. Une ponceuse à bande large, par exemple, produit un grand volume de poussières fines et nécessite souvent une capacité d’aspiration importante. Une dégauchisseuse ou une raboteuse peut générer des copeaux plus lourds qui exigent une vitesse de transport fiable ainsi qu’un volume adéquat. Le fraisage CNC peut poser un défi différent : de fines poussières peuvent s’échapper autour de l’outil si la buse d’aspiration est mal conçue, même lorsque le collecteur central est de grande capacité.
Les manuels des machines et les spécifications des hottes doivent constituer le point de départ chaque fois qu’ils sont disponibles. Consignez le débit d’air recommandé, le diamètre des orifices, le nombre d’orifices et si l’exigence indiquée s’applique à un seul orifice ou à tous les orifices fonctionnant ensemble. Une machine dotée de deux orifices d’aspiration est fréquemment insuffisamment desservie lorsque les deux sont raccordés à une dérivation sous-dimensionnée ou qu’un orifice est obturé sans confirmer que la hotte capte toujours efficacement.
Pour un système à utilisation simultanée, calculez le débit d’air de conception en additionnant le débit requis pour chaque machine susceptible de fonctionner au même moment. Examinez ensuite la séquence de fonctionnement. Si un centre d’usinage, une scie et un poste de ponçage peuvent tous fonctionner durant la production normale, leurs besoins doivent être inclus dans le cas de conception. Si les équipements sont réellement verrouillés de façon à ce qu’un seul parmi plusieurs postes puisse fonctionner, le collecteur peut être dimensionné autour de cette combinaison contrôlée plutôt que sur la somme de toutes les machines raccordées.
Les clapets de dérivation ne peuvent réduire le débit d’air inutile que s’ils sont systématiquement fermés, clairement attribués et compatibles avec la manière dont le travail est effectué. Les clapets manuels sont souvent moins fiables dans les ateliers très actifs, car ils dépendent du comportement des opérateurs. Les clapets automatisés reliés aux commandes des machines constituent une base plus défendable pour les hypothèses de foisonnement, à condition que leur séquence d’ouverture, leur position de sécurité et les responsabilités de maintenance soient définies.
- Listez chaque machine, ses orifices de dépoussiérage et son exigence documentée en matière de débit d’air.
- Identifiez les machines pouvant fonctionner ensemble pendant la production normale et de pointe.
- Incluez les sources secondaires telles que les tables aspirantes descendantes, les raccordements de balayage de sol, les évents de bacs ou les cabines de ponçage s’ils sont raccordés au même système.
- Distinguez l’extension future de la demande actuelle, puis déterminez si la capacité sera réservée dès maintenant ou ajoutée ultérieurement au moyen d’une extension planifiée du système.
Une erreur courante consiste à considérer une grande gaine principale comme la preuve qu’un débit d’air suffisant est disponible. Le diamètre de la gaine affecte la résistance et la vitesse de transport, mais ne crée pas de volume d’air. Le ventilateur, l’état du filtre, les pertes dans les gaines et les dérivations ouvertes déterminent le débit réellement délivré à la machine.
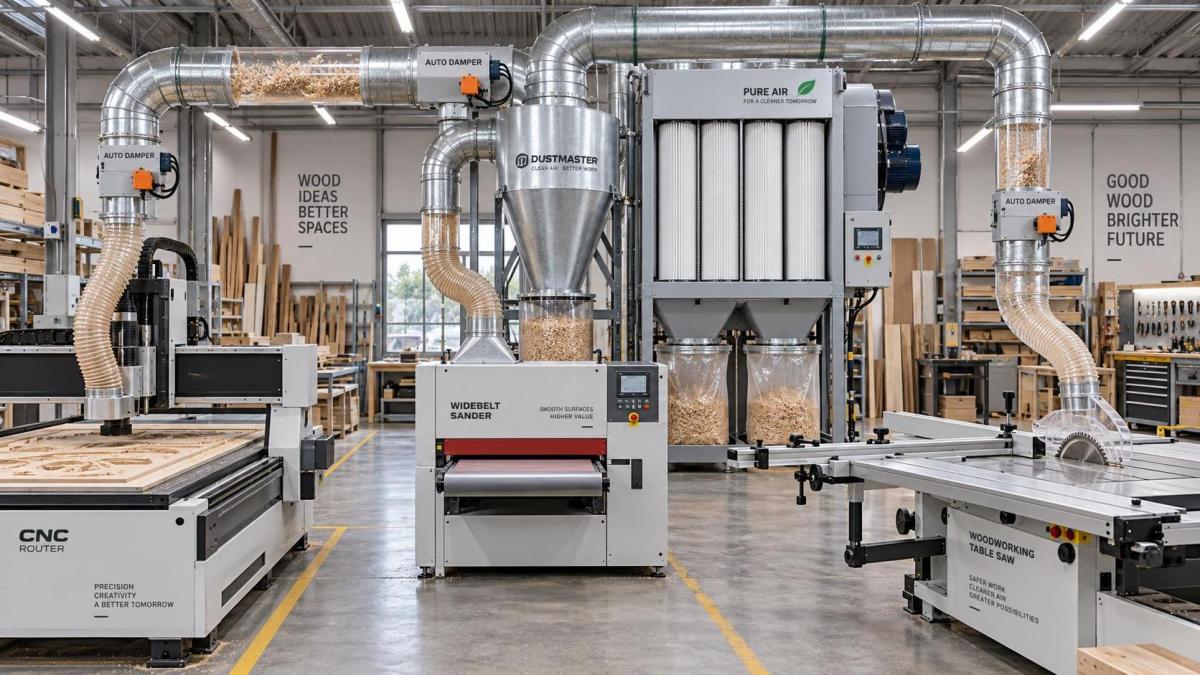
Le débit d’air seul ne détermine pas le dimensionnement du collecteur
Une fois le volume requis établi, le système doit être évalué en fonction de la pression statique. La pression statique est la résistance que le ventilateur doit surmonter pour déplacer l’air requis à travers les hottes, les dérivations, les raccords, la gaine principale, le séparateur, le média filtrant et le circuit d’évacuation. Les performances du ventilateur changent à mesure que la résistance augmente. Un collecteur peut être annoncé avec un débit d’air élevé à l’air libre, tout en délivrant beaucoup moins une fois raccordé à un véritable réseau de gaines et à un filtre chargé.
Le calcul de conception doit suivre le chemin d’écoulement le plus exigeant : généralement le trajet entre le collecteur et la machine ou le groupe de machines qui combine les pertes les plus élevées avec le débit requis à ce point. Ce trajet peut comprendre une hotte restrictive, un flexible sous-dimensionné, plusieurs coudes, une longue dérivation, un séparateur et un filtre dont la résistance augmente en service. Ce n’est pas toujours la machine physiquement la plus éloignée. Une ponceuse proche dotée d’un dispositif de captation restrictif peut imposer davantage de résistance qu’une raboteuse plus éloignée reliée par une gaine rectiligne.
Chaque composant compte. Les longues sections de tuyau flexible annelé, les coudes à faible rayon, les réductions brusques, les raccords en Y mal conçus et les clapets de dérivation partiellement fermés peuvent consommer une part disproportionnée de la pression disponible du ventilateur. Le tuyau flexible est utile pour l’isolation des vibrations et les courtes connexions aux machines, mais il ne doit pas devenir discrètement le réseau principal de gaines. Lorsqu’une longue connexion flexible est inévitable, elle mérite d’être explicitement prise en compte dans le calcul de pression.
L’état du filtre doit également être pris en compte dans le dimensionnement. Un filtre propre et un filtre supportant une charge normale de poussière n’ont pas la même perte de charge. Les systèmes acceptables immédiatement après le nettoyage peuvent devenir limites avant le prochain intervalle de maintenance. Si la production ne peut tolérer une diminution de la captation, la conception doit prévoir une pression de ventilateur adéquate à la résistance de fonctionnement attendue du filtre, ainsi qu’une méthode de nettoyage qui maintient le filtre dans sa plage prévue.
La courbe du ventilateur est donc plus utile qu’une simple indication de débit d’air. Confirmez que le ventilateur sélectionné peut fournir le volume d’air calculé à la pression statique totale calculée. Cette vérification doit utiliser la configuration réelle du ventilateur, la puissance du moteur, la configuration de la roue et l’alimentation électrique prévue. Modifier les gaines, ajouter un filtre fin ou installer un séparateur cyclonique après la sélection initiale peut déplacer suffisamment le point de fonctionnement pour réduire sensiblement les performances de collecte.
Distinguez la vitesse de transport de la captation par hotte
Deux questions relatives au débit d’air sont souvent confondues : la hotte captera-t-elle la poussière, et la gaine la transportera-t-elle jusqu’au collecteur ? Les deux exigences doivent être satisfaites, mais elles ne relèvent pas du même calcul.
À la machine, le débit d’air doit être suffisant pour aspirer la poussière dans la hotte avant qu’elle ne se disperse dans l’atelier. La géométrie de la hotte, la qualité du confinement et l’emplacement de la source influencent tous ce résultat. Une opération de ponçage ouverte peut nécessiter une approche de contrôle différente de celle d’un orifice de machine bien confiné. Augmenter la taille du ventilateur ne corrigera pas entièrement une hotte qui laisse la zone de génération de poussière exposée.
À l’intérieur de la gaine, l’air doit se déplacer suffisamment vite pour maintenir les copeaux de bois et la poussière en suspension. Si la vitesse est trop faible, le matériau peut se déposer dans les sections horizontales, s’accumuler dans les coudes et provoquer des obstructions récurrentes. Si le diamètre de la gaine est augmenté sans revoir le débit d’air, la vitesse diminue. Si trop de dérivations restent ouvertes, l’air disponible pour chaque machine active peut également tomber sous son niveau de captation requis.
C’est pourquoi l’affirmation selon laquelle « une gaine plus grande est toujours préférable » est incomplète. Une gaine principale plus grande peut réduire la résistance et accepter un débit total plus élevé, mais elle doit être adaptée au volume de fonctionnement du système. De même, une gaine très petite peut produire une vitesse élevée tout en privant la hotte de machine du volume d’air dont elle a besoin. Le diamètre approprié résulte à la fois du débit d’air prévu et de la nécessité de maintenir un transport fiable des matériaux.
La filtration est une décision liée à l’exposition sur le lieu de travail et au contrôle du procédé
La capacité du collecteur ne doit pas être évaluée uniquement selon la quantité de poussière visible qui atteint le bac. Les poussières fines de bois peuvent rester en suspension longtemps après la captation des copeaux, et un système qui fuit au niveau des joints, utilise un média endommagé ou renvoie dans la zone de travail un air insuffisamment filtré peut compromettre l’objectif de l’aspiration.
Le choix de la filtration dépend du fait que l’air soit renvoyé à l’intérieur ou rejeté à l’extérieur, des essences de bois et des revêtements traités, des conditions d’entretien de l’atelier et des exigences locales applicables. La recirculation de l’air exige généralement une attention plus rigoureuse à l’intégrité du filtre, aux performances du média, à l’étanchéité des joints, à l’efficacité du nettoyage et à la discipline de maintenance. Le rendement indiqué d’un filtre ne suffit pas à lui seul ; les fuites de contournement, les manches ou cartouches déchirées, de mauvaises performances de nettoyage par impulsions et les médias surchargés peuvent tous affecter les conditions réelles dans l’atelier.
Pour les équipes de sécurité et de qualité, un indicateur de pression différentielle est souvent l’un des contrôles les plus pratiques. Il fournit un signal répétable indiquant que les filtres se chargent ou que les performances de nettoyage ont changé. Il doit être utilisé avec une réponse documentée : inspection, nettoyage, remplacement ou investigation d’un changement de pression inattendu. Une valeur très basse peut également nécessiter une attention si elle indique un filtre endommagé, une porte d’accès ouverte ou une autre perte de résistance du système.
Le contrôle des poussières fines affecte également la qualité des produits. Les dépôts de poussière peuvent nuire à la préparation des revêtements, contaminer les zones d’assemblage, masquer les protections des machines et augmenter le temps de nettoyage. Ces effets peuvent apparaître avant que les mesures de poussières en suspension ou les plaintes des employés ne révèlent une dégradation des performances d’aspiration.
Concevez en fonction du risque de poussières combustibles, et pas seulement de la propreté
La poussière de bois peut présenter un risque de poussières combustibles lorsque des particules fines s’accumulent, sont mises en suspension et rencontrent une source d’inflammation dans les conditions appropriées. Un système de collecte de poussière doit donc être examiné dans le cadre de l’évaluation plus large des risques d’incendie et d’explosion de l’installation, plutôt que comme un simple accessoire d’entretien.
Les mesures de contrôle requises varient selon le matériau, le procédé, la réglementation locale, l’emplacement de l’équipement et selon que le collecteur est installé à l’intérieur ou à l’extérieur. L’évaluation peut devoir traiter du contrôle des sources d’inflammation, de la mise à la terre et de la liaison équipotentielle, de la détection ou de la suppression des étincelles lorsque cela est approprié, de la protection contre les explosions, de l’isolement entre les équipements raccordés, des dispositions d’évacuation sûres et de l’intervention d’urgence. Les exigences légales et techniques applicables dépendent de la juridiction ; une conception doit donc être vérifiée par rapport aux normes et aux exigences des autorités régissant le lieu d’installation.
Une idée reçue consiste à croire qu’un collecteur installé à l’extérieur de la zone de travail principale élimine automatiquement le risque. Une installation extérieure peut modifier l’exposition des personnes et des intérieurs de bâtiment, mais elle n’élimine pas les risques dans les gaines, les bacs, les filtres, les points de décharge ou les machines raccordées. Une autre idée reçue est qu’un atelier propre ne présente aucun risque lié à la poussière. Les accumulations cachées au-dessus des plafonds, sur les éléments structurels, à l’intérieur des gaines et autour des collecteurs peuvent être plus importantes que la poussière visible près d’une machine.
Un programme d’inspection robuste va au-delà de la trémie du collecteur. Il vérifie les joints de gaines, les portes d’accès, les raccords flexibles, les clapets de dérivation, les carters de filtres, les joints des bacs à poussière, les vibrations du ventilateur, les bruits inhabituels et les signes de dépôt de matériau dans les dérivations. Les constatations d’inspection doivent alimenter le plan de débit d’air et de maintenance. Une accumulation répétée de copeaux, par exemple, est un signal de performance du système, et non simplement un problème de nettoyage.
Prévoyez l’extension sans surdimensionner aveuglément
La capacité future mérite d’être prise en compte, en particulier lorsqu’un atelier prévoit d’ajouter une défonceuse CNC, un équipement de ponçage ou une autre cellule de production. Toutefois, sélectionner un collecteur surdimensionné sans stratégie de gaines ni d’exploitation peut créer des conditions de faible vitesse lorsque seule une partie du système est active. La meilleure approche consiste à identifier les ajouts probables, à réserver de l’espace physique et des points de raccordement lorsque cela est utile, puis à déterminer si le ventilateur, les gaines principales, la surface filtrante et l’infrastructure électrique peuvent prendre en charge une étape d’extension définie.
La commande de ventilateur à vitesse variable peut aider un système central à répondre à une demande changeante, mais elle doit être mise en service en fonction des limites de débit d’air minimales et maximales. Réduire la vitesse du ventilateur pour économiser de l’énergie n’est bénéfique que si les dérivations actives reçoivent toujours un débit de captation suffisant et que les vitesses dans les gaines restent adaptées au matériau transporté. Les commandes doivent refléter le comportement mesuré du système, et non uniquement la charge du moteur.
La mise en service doit inclure la vérification du débit d’air sur des machines représentatives, la confirmation du fonctionnement des clapets de dérivation et des verrouillages, l’inspection des fuites et l’enregistrement de la pression statique ou de la pression différentielle de référence. Ces valeurs fournissent au personnel de sécurité et de qualité un point de référence pour le dépannage futur. Sans référence, une perte progressive d’aspiration peut passer inaperçue jusqu’à ce que la poussière s’échappe de la machine ou que les conditions de production se soient déjà dégradées.
La décision de dimensionnement la plus défendable relie quatre éléments : les machines qui fonctionneront ensemble, le débit d’air requis par chaque source, les pertes de pression imposées par le réseau réel de gaines et de filtration, et les mesures de sécurité requises pour le matériau et le lieu. Lorsque ces éléments sont documentés avant la commande de l’équipement, un collecteur de poussière pour le travail du bois devient une partie vérifiable du contrôle de l’atelier plutôt qu’un grand ventilateur censé résoudre tous les problèmes de poussière.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.