


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les machines de brossage du veinage du bois créent une texture uniforme sur les panneaux plaqués
Comment les machines de brossage du grain du bois créent une texture homogène sur les panneaux plaqués
Un panneau plaqué peut paraître plat même lorsque l’essence de bois présente un veinage attrayant. Cela est particulièrement fréquent après le ponçage, le pressage ou l’application d’une feuille de placage dense sur du MDF, du contreplaqué ou des panneaux de particules. Le motif visuel est présent, mais le contraste tactile entre le bois initial et le bois final a été réduit. Une machine de brossage du grain du bois restaure ce contraste en éliminant sélectivement les fibres plus tendres tout en laissant la structure du grain plus dense davantage apparente.
Pour les usines de meubles et les ateliers de transformation de panneaux, l’objectif n’est pas simplement de rendre la surface plus rugueuse. Il s’agit de produire une texture contrôlée et reproductible qui paraît naturelle après teinture, peinture, huilage ou laminage. Un bon panneau brossé doit présenter une profondeur de grain visible sans fibres déchirées, stries foncées, zones irrégulières ni marques de brosse devenant évidentes sous un éclairage latéral.
C’est dans cet équilibre que le réglage de la machine est essentiel. Le placage est moins tolérant que le bois massif. Sa couche de parement peut être mince, sa densité peut varier d’une feuille à l’autre, et les irrégularités de colle ou de ponçage sous le placage peuvent affecter l’aspect final. Les opérateurs doivent comprendre la relation entre le type de brosse, la pression de contact, la vitesse d’avance, le support du panneau et l’état de la surface entrante. Si l’une de ces variables dérive, l’uniformité de la texture dérive généralement avec elle.
Ce que fait réellement le processus de brossage
Le brossage du grain du bois est parfois décrit comme une méthode permettant « d’ouvrir le grain », mais cette expression peut être trompeuse. La machine ne crée pas de grain de bois qui n’était pas déjà présent. Elle suit la différence naturelle de densité du matériau. Le bois initial plus tendre est abrasé plus facilement, tandis que le bois final plus dur reste relativement en relief. Sur les essences à structure ouverte bien définie, cela crée une surface texturée pouvant rappeler le bois patiné, le chêne brossé à la brosse métallique, le frêne vieilli ou les panneaux décoratifs à grain profond.
Le résultat dépend fortement de l’essence et de la coupe du placage. Les placages de chêne, de frêne, d’orme, de châtaignier et de certains bois résineux présentent souvent des effets de brossage plus marqués, car leur contraste de grain est plus évident. Les essences à grain fin, dense ou fermé peuvent produire un résultat plus subtil. Il ne s’agit pas d’un problème de machine, mais d’une caractéristique du matériau. Une erreur de production fréquente consiste à essayer de forcer une texture spectaculaire sur un placage qui ne réagit pas naturellement bien à un brossage agressif. Le résultat peut être un arrachement de fibres plutôt qu’un effet de grain raffiné.
Dans une ligne correctement configurée, le panneau passe sous une ou plusieurs têtes de brossage rotatives. Selon la finition souhaitée, il peut s’agir de brosses métalliques en acier, de brosses en nylon abrasif, de brosses de ponçage ou de combinaisons de différents matériaux de brosse. La première station peut créer la texture, tandis qu’une station ultérieure élimine les fibres détachées, adoucit les arêtes vives du grain ou uniformise l’aspect visuel avant la finition.
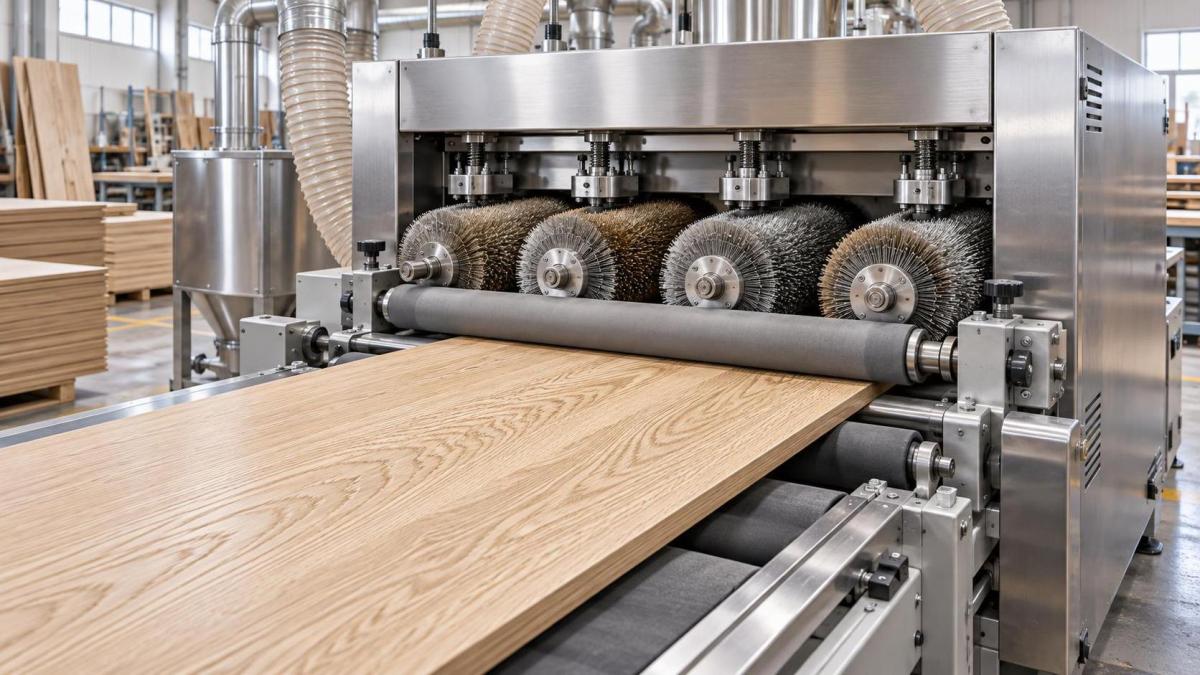
Pourquoi les panneaux plaqués nécessitent davantage de contrôle que le bois massif
Le bois massif offre une marge de ponçage plus importante. Le placage, non. Dès qu’un opérateur brosse à travers la couche de parement, le panneau peut devenir inutilisable ou nécessiter une reprise coûteuse. C’est pourquoi une machine de brossage du grain du bois destinée au traitement des placages doit assurer un support stable de la pièce et un contact prévisible avec la brosse, plutôt qu’une abrasion brutale.
La planéité du panneau est l’un des premiers points à vérifier. Un panneau légèrement cintré peut recevoir un brossage excessif aux points hauts et insuffisant sur les bords ou au centre, selon la configuration du convoyeur et du système de maintien. De même, un panneau dont le placage est mal collé peut présenter des soulèvements localisés lorsque la brosse accroche des fibres détachées. Le brossage ne corrigera pas une faible adhérence du placage ; il la révèle souvent.
La préparation de surface est tout aussi importante. Si le panneau entrant présente encore des rayures de ponçage transversales au grain, des contaminations de colle, un enduit irrégulier ou des traces de ponçage inconstantes, l’étape de brossage peut rendre ces défauts plus visibles. Le brossage accentue le caractère de surface, y compris les caractéristiques indésirables. C’est pourquoi les équipes de production doivent inspecter le panneau après le pré-ponçage plutôt que de supposer que la machine de brossage masquera les variations en amont.
Cela est particulièrement important pour les panneaux décoratifs destinés à recevoir une teinture transparente ou une finition à l’huile foncée. Un pigment couvrant peut dissimuler certaines irrégularités, tandis qu’un revêtement transparent ou semi-transparent tend à révéler chaque variation de profondeur du grain. Le service de finition doit donc participer à la définition des normes de brossage, et non intervenir seulement après le traitement du premier lot.
Les réglages qui déterminent l’uniformité de la texture
Il n’existe pas de recette universelle pour le placage brossé. Les mêmes réglages peuvent produire des résultats différents sur deux lots de placage de chêne, car l’épaisseur du placage, son état d’humidité, l’orientation du grain et sa densité ne sont pas identiques. Toutefois, plusieurs variables de fonctionnement méritent systématiquement une attention particulière.
L’approche la plus fiable consiste à modifier une seule variable à la fois lors des essais. Si la vitesse d’avance, la hauteur de la brosse et la vitesse de rotation sont toutes ajustées simultanément, il devient difficile d’identifier la raison du changement observé sur le panneau. Cela semble élémentaire, mais c’est à ce stade que de nombreux essais de réglage perdent des informations utiles. Conservez un panneau échantillon près de la machine, indiquez les réglages utilisés et évaluez-le après l’application de la finition prévue lorsque cela est possible.
Le choix de la brosse ne dépend pas uniquement de son agressivité
Les brosses métalliques en acier sont couramment utilisées lorsqu’une texture rustique plus prononcée est requise. Elles peuvent éliminer efficacement le grain tendre, mais elles exigent un réglage soigneux sur le placage. Le diamètre des fils métalliques, leur configuration et la manière dont la brosse entre en contact avec la surface influencent tous le résultat final. Un réglage adapté au chêne massif peut être trop sévère pour une fine couche de parement en chêne.
Les brosses en nylon abrasif offrent un autre type de contrôle. Elles peuvent combiner le brossage et une légère action de ponçage, ce qui les rend utiles pour affiner la surface après un premier passage plus agressif ou pour produire une texture plus douce. En production réelle, le meilleur résultat n’est souvent pas obtenu avec une seule brosse. Une brosse principale crée le relief ; une brosse secondaire nettoie, homogénéise ou réduit les fibres relevées qui pourraient autrement absorber la teinture de manière irrégulière.
Le sens du brossage mérite également une attention particulière. La plupart des opérations de brossage suivent le sens du grain, notamment sur les longs composants de mobilier et les panneaux muraux décoratifs. Travailler à contre-fil peut donner à la surface un aspect pelucheux et peut arracher des fibres dans les zones vulnérables du placage. Le brossage transversal est parfois utilisé pour des effets spéciaux, mais il doit être considéré comme un choix de finition délibéré, et non comme une conséquence accidentelle de l’orientation du panneau sur le convoyeur.
La stabilité de l’avance est souvent plus importante que le rendement maximal
Lorsqu’une ligne fonctionne bien, les opérateurs peuvent être tentés d’augmenter le débit en accroissant la vitesse du convoyeur ou en réduisant le nombre de passages de brossage. Cela peut convenir à une texture relativement tolérante, mais les panneaux plaqués exigent une homogénéité visuelle du premier au dernier panneau. Un système d’avance qui glisse, hésite ou permet aux panneaux de se déplacer peut laisser des bandes visibles ou des marques de brossage irrégulières. Ces défauts peuvent ne pas être apparents avant l’application de la teinture.
La stabilité de l’alimentation dépend de plus que du moteur du convoyeur. L’état des rouleaux, les réglages de pression, l’accumulation de poussière, les dimensions des panneaux et l’adhérence de la surface de transport influencent tous la fluidité du déplacement du panneau. Les composants très légers ou étroits peuvent être plus difficiles à contrôler que les panneaux de dimensions standard. Dans ces situations, des dispositifs de support, des systèmes de maintien adaptés ou des méthodes de production ajustées peuvent être nécessaires.
L’opérateur doit également surveiller la transition entre les panneaux. Si la tête de brossage réagit différemment aux bords d’entrée et de sortie, la texture des bords peut ne pas correspondre à celle du centre. Cela n’est pas toujours évitable, en particulier sur les pièces courtes, mais doit être vérifié lors de l’approbation des échantillons. Un panneau qui semble acceptable à première vue peut néanmoins présenter une variation entre les bords et le centre une fois assemblé dans une porte d’armoire ou un système mural.
Une routine d’inspection pratique avant la finition
L’inspection visuelle ne doit pas reposer uniquement sur l’éclairage zénithal de l’usine. Un éclairage à faible angle est utile, car il révèle le relief, les stries et les marques directionnelles difficiles à voir directement d’en haut. Les opérateurs doivent inspecter à la fois le centre et les bords du panneau, puis comparer les panneaux du début et de la fin d’une série. L’uniformité au sein d’un lot est plus précieuse que de rendre un seul panneau échantillon spectaculaire.
Un contrôle pratique comprend les éléments suivants :
- La profondeur de texture paraît uniforme sur toute la surface utile du parement.
- Aucune fibre détachée, écharde, déchirure de placage ou substrat exposé n’est visible.
- Les marques de brosse suivent le sens du grain prévu.
- Les bords du panneau ne sont pas sensiblement plus ou moins texturés que le centre.
- La surface est suffisamment propre pour l’étape de finition suivante, avec une extraction correcte de la poussière.
- Des échantillons de référence approuvés restent disponibles près de la machine pour comparaison.
L’extraction de poussière n’est pas un simple détail facultatif d’entretien. Les poussières fines peuvent se déposer dans les creux du grain, gêner l’absorption de la teinture et rendre plus difficile l’évaluation de la véritable surface. Elles accélèrent également l’usure des composants mobiles lorsque le nettoyage de la machine est négligé. Une ligne de brossage doit être entretenue comme faisant partie du processus de finition, et non considérée comme une station distincte de traitement grossier.
Les causes habituelles de perte d’uniformité chez les opérateurs
Un problème fréquent consiste à continuer d’utiliser une brosse après que son comportement de coupe a changé. Les brosses ne cessent pas de fonctionner uniquement lorsqu’elles se cassent. Elles perdent progressivement leur uniformité, s’encrassent de résidus ou s’usent de façon irrégulière sur leur largeur. La machine peut continuer à fonctionner, mais la surface ne correspond plus à la norme approuvée. Un programme régulier d’inspection et de remplacement des brosses coûte moins cher que de découvrir une non-conformité de finition après le revêtement.
Un autre problème consiste à considérer chaque lot de placage comme identique. Même lorsque le nom de l’essence est le même, le motif du grain et la densité peuvent varier. Un nouveau lot de placage doit faire l’objet d’un essai de brossage avant la production complète. Il peut nécessiter un léger ajustement du contact de la brosse ou de la vitesse d’avance, en particulier lorsque le revêtement final est transparent. L’ajustement doit être documenté afin que les opérateurs n’aient pas à le redécouvrir lors de la prochaine production.
Les fournisseurs de machines peuvent aider à établir ces conditions de fonctionnement, mais la norme de texture finale relève du processus de l’usine. Qingdao Zhongding Machinery Co., Ltd., fort de plus de deux décennies d’expérience dans la fabrication et l’exportation de machines pour le travail du bois, aborde ce type d’équipement comme un élément d’une ligne de traitement plus large plutôt que comme une machine isolée. Pour les utilisateurs, cette perspective est importante : les performances de brossage sont liées au pré-ponçage, à la manutention des panneaux, à l’extraction de poussière, aux exigences de finition, à la disponibilité des pièces de rechange et à la possibilité d’obtenir une assistance technique lorsque les conditions de production changent.
L’uniformité résulte d’un processus maîtrisé, et non d’un seul réglage
Une machine de brossage du grain du bois peut rendre les panneaux plaqués plus tactiles, plus distinctifs visuellement et plus faciles à positionner dans des gammes de meubles ou de panneaux décoratifs haut de gamme. Mais la machine seule ne garantit pas un bon résultat. Une qualité de panneau stable, un choix de brosse approprié, des ajustements mesurés, une alimentation propre et une inspection sous un éclairage réaliste contribuent tous à la surface finale.
Pour les opérateurs, l’habitude la plus utile est de préserver la norme de texture approuvée. Conservez des échantillons physiques, consignez les changements, inspectez l’usure des brosses avant l’apparition de réclamations qualité et testez les nouveaux lots de placage avant d’engager un lot complet. Sur le placage, c’est généralement la rigueur subtile du processus qui distingue un effet de grain naturel convaincant d’une surface qui paraît trop travaillée.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.