


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Commandes à écran tactile pour presses à chaud pour le bois : ce que les opérateurs doivent surveiller à chaque cycle
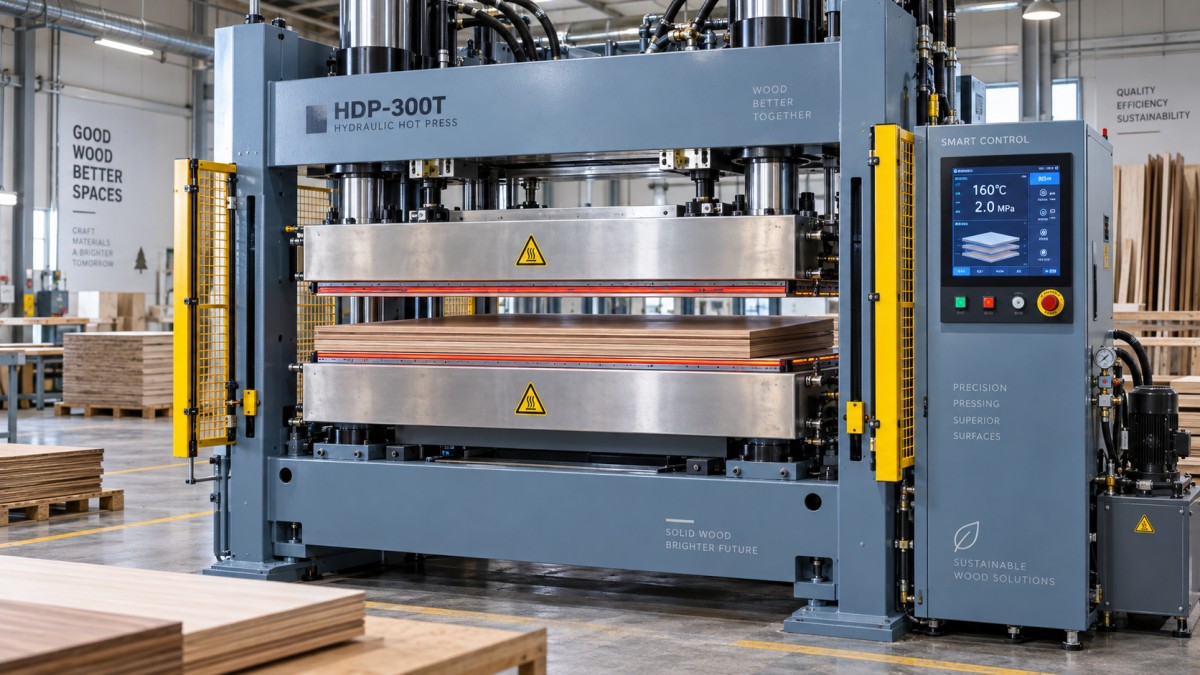
Une presse à chaud pour bois avec commande à écran tactile peut afficher les informations nécessaires à l'exécution d'un cycle de pressage stable, mais l'écran ne garantit pas à lui seul un résultat stable. Les opérateurs doivent toujours savoir quelles valeurs nécessitent une attention particulière, quelles variations sont normales et quels signaux indiquent un problème avant que des panneaux défectueux ne quittent la presse.
Pour la plupart des applications de travail du bois, le contrôle pratique est simple : vérifier que la presse a atteint la température et la pression prévues, qu'elle a maintenu ces deux valeurs de manière constante pendant la durée requise et que le cycle s'est terminé sans déplacement de matériau, interruption de sécurité ni alarmes inexpliquées. Ces vérifications sont directement liées à la qualité du collage, à l'épaisseur du panneau, à l'aspect de la surface et à la disponibilité de la machine.
Les commandes à écran tactile facilitent ce travail, car les consignes, les valeurs réelles, les recettes et les messages de défaut sont disponibles au même endroit. Elles sont particulièrement utiles lorsque les opérateurs les considèrent comme un outil de surveillance du procédé plutôt que comme un bouton de démarrage avec affichage.
Commencez par la recette sélectionnée, et non par le bouton de démarrage du cycle
Avant de charger le matériau, vérifiez que l'écran tactile affiche le bon programme ou la bonne recette. Une recette enregistrée peut inclure la température des plateaux, la pression cible, les phases de pression, le temps de pressage, la vitesse de fermeture et d'autres réglages spécifiques à la machine. Il ne suffit pas de sélectionner un nom de recette familier si plusieurs matériaux, types de placage, adhésifs ou épaisseurs de panneaux sont produits sur la même presse.
Une recette adaptée à un panneau stratifié peut ne pas convenir à un autre. Les assemblages plus épais nécessitent davantage de temps pour que la chaleur atteigne la ligne de collage. Une surface en placage peut nécessiter une manipulation différente de celle d'un panneau revêtu. Les systèmes adhésifs réagissent également différemment à la chaleur et au temps ouvert. La commande de la presse peut répéter avec précision un cycle programmé, mais elle ne peut pas déterminer si le programme sélectionné correspond au matériau présent dans la zone de chargement.
Vérifiez les informations de production par rapport à l'empilage réel avant chaque lancement de production et à nouveau après un changement de recette. Cela est particulièrement important après les relèves d'équipe, les travaux de maintenance ou une courte série de panneaux inhabituels. Une recette incorrecte peut produire des panneaux qui paraissent initialement acceptables, mais échouent plus tard en raison d'une faible adhérence, d'une compression excessive, d'un marquage par transparence ou de dommages de surface.
Température des plateaux : surveillez la valeur réelle et son comportement
La température des plateaux est l'une des premières valeurs examinées par les opérateurs, mais la valeur cible seule ne donne pas toute l'information. L'écran doit afficher à la fois la température programmée et la température réelle. La question utile est de savoir si le plateau a atteint la condition de fonctionnement prévue et s'il la maintient avec une stabilité suffisante pour l'opération.
Démarrer un cycle alors que le plateau chauffe encore peut entraîner des résultats irréguliers entre les premiers panneaux et les suivants. Cela est particulièrement visible lorsque l'activation thermique ou le durcissement contribue au collage. Si l'affichage indique qu'une zone de chauffe se comporte différemment d'une autre, ne supposez pas que le panneau recevra une chaleur uniforme simplement parce que la température moyenne des plateaux semble correcte.
L'instabilité de la température peut provenir d'un problème de régulation du chauffage, d'une erreur de capteur, d'un problème d'alimentation électrique ou d'une machine qui n'a pas encore atteint son équilibre thermique. Un écart soudain ou persistant par rapport au comportement de fonctionnement normal doit être enregistré et examiné. Ajuster à plusieurs reprises la consigne de la recette afin de compenser un problème inexpliqué de température réelle peut masquer le défaut et compliquer le diagnostic.
Les opérateurs doivent également comprendre la différence entre la température des plateaux et la température de la ligne de collage. Le plateau est la source de chaleur ; le centre d'un panneau épais chauffera plus lentement. Augmenter la température des plateaux ou raccourcir le cycle sans tenir compte du matériau peut modifier le résultat de surface avant d'améliorer le collage au cœur du panneau.
La pression est plus qu'un chiffre à l'écran
La pression doit être suffisante pour mettre les couches en contact et répartir correctement l'adhésif, mais une pression plus élevée n'est pas automatiquement meilleure. Une pression excessive peut expulser trop d'adhésif de la ligne de collage, marquer une surface délicate, écraser un matériau de faible densité ou réduire l'épaisseur finale du panneau au-delà du résultat prévu.
Sur l'écran tactile, comparez la pression réelle à la consigne lorsque la presse se ferme et pendant la période de maintien. La valeur réelle doit atteindre le niveau programmé de manière contrôlée et rester stable. Si elle augmente lentement, fluctue ou ne peut pas maintenir la pression, le problème peut concerner les performances hydrauliques, des fuites, le comportement des vannes, la répartition de la charge ou une obstruction mécanique.
La pression doit aussi être interprétée en fonction de la disposition des matériaux. Une presse peut atteindre sa pression hydraulique cible alors que la pièce subit toujours une charge inégale parce que l'empilage est mal positionné, que la plaque de calage est endommagée, que l'épaisseur du panneau varie ou que des débris sont coincés entre les surfaces. Le système de commande confirme ce que fait la machine ; il ne remplace pas un contrôle visuel de l'agencement de chargement.
Les phases de pression exigent une attention particulière dans les cycles à plusieurs étapes
Certains procédés de pressage à chaud utilisent plus d'une phase de pression. Une phase initiale à pression réduite peut permettre au matériau de se stabiliser avant l'application de la pleine pression. Une phase ultérieure peut maintenir l'assemblage à un niveau différent pendant que la chaleur et l'action de l'adhésif se développent. Lorsque la recette comprend des phases, les opérateurs doivent vérifier que l'affichage les parcourt dans l'ordre prévu.
Un cycle qui atteint la pression finale trop rapidement peut contribuer au déplacement du matériau ou à un manque d'adhésif dans certaines configurations. Un cycle qui ne dépasse jamais la première phase peut laisser un collage faible ou incomplet. La chronologie ou l'affichage d'état de l'écran tactile est utile ici, car il rend la transition visible au lieu de laisser l'opérateur la déduire du mouvement de la machine.
Le temps de pressage doit correspondre au cycle réel, et pas seulement à la valeur programmée
Le temps de pressage est souvent considéré comme le réglage le plus simple : sélectionner la valeur et attendre que la presse s'ouvre. En pratique, les opérateurs doivent surveiller le début de la période de maintien chronométrée. Selon la conception de la commande, le chronométrage peut commencer après la fermeture de la presse, après l'atteinte de la pression cible ou après qu'une autre condition programmée est satisfaite. Ces points de procédé ne sont pas équivalents.
Pour une production constante, la même recette doit suivre la même logique de temporisation à chaque cycle. Surveillez les retards inhabituels avant l'atteinte de la pression, les pauses de temporisation causées par des interverrouillages ou un cycle qui se termine plus tôt que prévu après la réinitialisation d'une alarme. Un décompte terminé ne prouve pas que toutes les conditions de procédé ont été remplies, sauf si la séquence de commande est configurée pour les vérifier.
Ne compensez pas les défauts récurrents en prolongeant chaque cycle sans en identifier la cause. Un pressage plus long peut réduire la production sans résoudre un problème dû à une mauvaise application de l'adhésif, à une condition d'humidité incorrecte, à une chaleur inégale ou à une perte de pression. Le temps est une partie de la recette de pressage, et non une correction universelle.
La position du matériau reste une responsabilité de l'opérateur
Un écran tactile ne peut pas voir si un panneau est d'équerre, centré, propre et correctement soutenu, à moins que la machine ne dispose de capteurs dédiés à ces conditions. Avant de fermer la presse, inspectez l'empilage afin de vérifier l'alignement des bords, les placages décollés, les copeaux coincés, l'excès de colle, les composants déformés et les objets laissés sur le plateau ou la plaque de calage.
Un mauvais alignement crée plus qu'un problème d'aspect. Lorsqu'un assemblage se déplace pendant la fermeture, la répartition de la pression peut changer et le bord peut recevoir un collage insuffisant. Un matériau mal positionné peut aussi endommager la pièce, gêner le mouvement de la presse ou créer un risque de sécurité. Si la presse comprend un repère de chargement, un rideau lumineux ou une aide à l'alignement, vérifiez son bon fonctionnement au lieu de le considérer comme un substitut à un chargement soigneux.
L'épaisseur du panneau doit être raisonnablement uniforme dans tout l'empilage. Une surépaisseur localisée concentre la charge, tandis qu'une zone basse peut recevoir une compression insuffisante. Si des panneaux répétés présentent la même marque localisée ou la même zone faible, inspectez les surfaces de pressage et la configuration de support avant de modifier les réglages de l'écran tactile.
Les alarmes doivent être lues comme des informations de procédé
Les messages d'alarme sont souvent considérés comme des interruptions, surtout lorsque la machine peut être réinitialisée et redémarrée. Cette approche transforme un système d'avertissement utile en nuisance. Le message, l'heure d'apparition et l'étape du cycle peuvent permettre de préciser la cause d'un problème de production.
Une alarme d'écart de température pendant la montée en température conduit à une investigation différente d'une alarme de maintien de pression au milieu du pressage. Une alarme du circuit de sécurité peut être liée à une protection, un capteur, un circuit d'arrêt d'urgence ou à l'état de la zone de chargement. Des alarmes répétées de communication ou de capteur peuvent entraîner des valeurs peu fiables même lorsque la presse continue de se déplacer normalement.
Lorsqu'une alarme se produit, enregistrez le message affiché et la recette active avant de la réinitialiser. Vérifiez si la machine a terminé le cycle, s'est arrêtée avant que la pression soit atteinte ou a libéré le panneau de manière inattendue. Redémarrer sans ces informations peut rendre les défauts intermittents difficiles à localiser et permettre à des panneaux suspects de se mélanger à une production acceptable.
Utilisez les écrans de tendance et l'historique des cycles lorsqu'ils sont disponibles
De nombreuses presses à chaud commandées par écran tactile peuvent afficher un historique de la température, de la pression, de la durée du cycle, des alarmes ou des comptages de production. Ces enregistrements sont particulièrement utiles pour comparer un cycle anormal à un cycle normal. Un défaut de panneau est plus facile à examiner lorsque l'opérateur peut voir si la pression a chuté, si la chaleur était instable ou si un retard s'est produit pendant la fermeture.
Les données de tendance doivent soutenir les décisions de routine et non créer une documentation inutile. Pour une production stable, un examen rapide au début d'une série, après un changement de recette et chaque fois que la qualité évolue est souvent plus utile que l'étude de chaque cycle terminé. Lorsque la commande permet d'ajouter des notes ou une identification de lot, relier un panneau rejeté à l'enregistrement de cycle concerné peut améliorer la communication entre les équipes de production, de qualité et de maintenance.
Ne confondez pas répétabilité et contrôle qualité automatique
Un écran tactile facilite la répétition des réglages, ce qui est précieux pour les composants de meubles courants, les panneaux plaqués, les stratifiés et d'autres assemblages de bois pressés. Toutefois, la répétabilité n'est utile que lorsque les matériaux entrants sont également maîtrisés. Les changements dans l'état des panneaux, l'épaisseur du placage, l'application de l'adhésif, la température de l'atelier ou le temps de stockage peuvent modifier le résultat, même lorsque l'écran affiche la même recette.
C'est pourquoi un contrôle pratique du cycle comprend à la fois l'affichage de commande et le panneau fini. Après l'ouverture de la presse, inspectez le panneau afin de détecter les soulèvements de bord, les bulles, les marques de surface, les épaisseurs inégales, les déplacements visibles et les écoulements anormaux de colle. Un défaut observé immédiatement doit être isolé avant de devenir un problème de lot plus important. Certaines défaillances de collage peuvent ne pas être visibles immédiatement ; la rigueur du procédé avant le pressage reste donc essentielle.
Une routine de contrôle efficace pour chaque cycle
La routine ne doit pas ralentir la production. Elle doit concentrer l'attention sur les points où une erreur peut encore être corrigée.
- Confirmez la recette sélectionnée avant de charger la pièce.
- Vérifiez que la température réelle des plateaux est prête et se comporte normalement.
- Inspectez la propreté et l'alignement des surfaces des plateaux, des plaques de calage et de l'empilage de matériaux.
- Pendant la fermeture, observez si la presse se déplace sans à-coups et si la pression augmente comme prévu.
- Pendant le maintien, vérifiez la stabilité de la pression, le bon état de phase et la progression normale de la temporisation.
- Après l'ouverture, inspectez le panneau et lisez tout message affiché avant de commencer le cycle suivant.
Pour une nouvelle production, un matériau modifié ou une machine récemment entretenue, les premiers cycles nécessitent une attention plus soutenue qu'une série éprouvée et stable. Une petite modification du procédé est plus facile à isoler lorsqu'elle est détectée au début plutôt qu'après la production d'un empilage complet de panneaux.
Lorsque l'écran indique des valeurs normales mais que les panneaux restent de mauvaise qualité
Si la température, la pression et le temps semblent tous normaux, mais que les défauts persistent, regardez au-delà de l'écran tactile. L'application de l'adhésif est une source fréquente de variation : une quantité insuffisante, une couverture inégale, un temps ouvert excessif, une contamination ou une manipulation inadaptée de l'adhésif peuvent tous affecter le collage. L'humidité et l'état de surface des matériaux peuvent également avoir une incidence, en particulier pour les composants à base de bois stockés différemment du stock de production habituel.
Inspectez également les surfaces de la presse et la méthode de chargement. Des défauts répétés dans une zone du panneau peuvent indiquer un plateau endommagé, un support inégal, une plaque de calage usée ou une disposition de chargement qui concentre la force. La bonne réponse consiste à comparer le schéma des défauts avec les données du cycle et la configuration physique, plutôt qu'à modifier plusieurs réglages simultanément.
Lors du choix ou de l'utilisation d'une presse à chaud, une assistance technique réactive et l'accès à des pièces de rechange adaptées peuvent être aussi importants que l'interface à écran tactile. Des fabricants tels que Qingdao Zhongding Machinery Co., Ltd., qui fournit des machines pour le travail du bois et une assistance technique continue, peuvent constituer un interlocuteur utile lorsque les opérateurs ont besoin d'aide pour interpréter le comportement de la machine, entretenir les composants de commande ou rétablir des performances de pressage constantes.
FAQ
Les opérateurs doivent-ils ajuster la température et la pression pendant une production normale ?
Pas de manière systématique. Si la recette approuvée produit des panneaux stables, des ajustements non planifiés peuvent introduire des variations. Lorsque la qualité change, examinez d'abord l'état du matériau, la méthode de chargement et l'historique des alarmes.
Une lecture de pression prouve-t-elle que le panneau est pressé uniformément ?
Non. L'affichage confirme la pression de la machine, mais une épaisseur de matériau inégale, des débris, un mauvais alignement ou des surfaces de presse endommagées peuvent toujours créer une pression inégale sur la pièce.
Pourquoi le premier panneau après le démarrage diffère-t-il parfois des panneaux suivants ?
La presse n'est peut-être pas encore thermiquement stable, ou le matériau peut avoir une température différente de celle du reste de la production. Confirmez les conditions réelles des plateaux avant de vous appuyer sur le premier cycle comme référence de qualité.
Que faut-il enregistrer lorsqu'une alarme de presse apparaît ?
Enregistrez le message d'alarme, la recette sélectionnée, l'étape du cycle et si la presse a terminé la période de maintien. Ces détails aident à distinguer une interruption ponctuelle d'un problème récurrent de procédé ou de maintenance.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.