


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelle capacité de presse à bois est rentable pour les lignes de collage de panneaux à grand volume ?
La capacité d’une presse à bois peut faire toute la différence dans un collage de panneaux à haut volume. Découvrez comment dimensionner le plateau, la pression et le temps de cycle afin de réduire le coût par panneau et d’éviter des reprises coûteuses.
Sur une ligne de collage à haut volume, la presse est rarement la machine la plus rapide de l’atelier, et c’est précisément là que réside le problème. Les scies, les moulurières et les encolleuses avancent à leur propre rythme, mais chaque panneau doit malgré tout s’arrêter, rester sous pression pendant une durée déterminée, puis ressortir plan avant de pouvoir passer à l’opération suivante. Si la presse ne suit pas la cadence, les panneaux s’accumulent devant elle et les lignes de colle restent ouvertes plus longtemps que nécessaire. Si elle est surdimensionnée, l’argent est immobilisé dans une capacité inutilisée au lieu d’être investi dans l’outillage, les équipements de manutention ou une deuxième équipe.
La vraie question n’est donc pas de savoir quelle taille de presse à bois vous pouvez vous permettre. Il s’agit de déterminer quelle capacité est réellement rentable : quelle surface de plateau, quelle pression et quelle durée de cycle vous permettront d’atteindre votre objectif quotidien de panneaux au coût le plus bas par panneau conforme. Ces trois chiffres interagissent, et une erreur sur l’un d’eux peut discrètement annuler les avantages des deux autres.
La capacité se mesure à l’aide de trois chiffres, pas d’un seul
Les catalogues de presses mettent en avant le tonnage, car c’est le chiffre le plus facile à afficher. Pourtant, le tonnage seul ne vous apprend presque rien sur la production. Une presse est rentable grâce à la combinaison de trois éléments : la surface utile du plateau, qui détermine la quantité de panneaux par charge ; la pression appliquée uniformément sur cette surface, qui détermine la solidité de la ligne de colle ; et le temps de cycle, qui détermine le nombre de charges traitées par équipe. Multipliez la surface par le nombre de charges par heure et vous obtenez le débit. Si la pression est insuffisante, une partie de ce débit se traduit par des panneaux délaminés et des reprises.
Partez des panneaux, pas du catalogue
Tout exercice de dimensionnement doit commencer par vos propres chiffres de production. Notez les dimensions des panneaux qui représentent la majeure partie de votre volume, et non celles du plus grand panneau que vous ayez jamais fabriqué. Une ligne qui traite toute la semaine des panneaux standard de 2440 × 1220 mm, avec à l’occasion un panneau de porte hors format, nécessite une presse différente de celle conçue pour des commandes occasionnelles. Notez également la plage d’épaisseurs : les panneaux minces et épais réagissent différemment à la pression et nécessitent des temps de cycle différents. Fixez ensuite un objectif réaliste : le nombre de panneaux par équipe pendant une semaine représentative de forte activité.
Divisez cet objectif par les heures de travail pour obtenir le débit horaire que la presse doit maintenir, en tenant compte des retards de chargement, des problèmes de colle et des pauses. Si le calcul indique 40 panneaux par heure et qu’une charge en contient huit, il faut effectuer cinq cycles sans accroc par heure, chaque heure. Ce calcul réduit plus rapidement le nombre de choix qu’une conversation commerciale, car la capacité devient un chiffre auquel une machine peut répondre ou non.
Dimensions du plateau : la capacité réellement exploitable
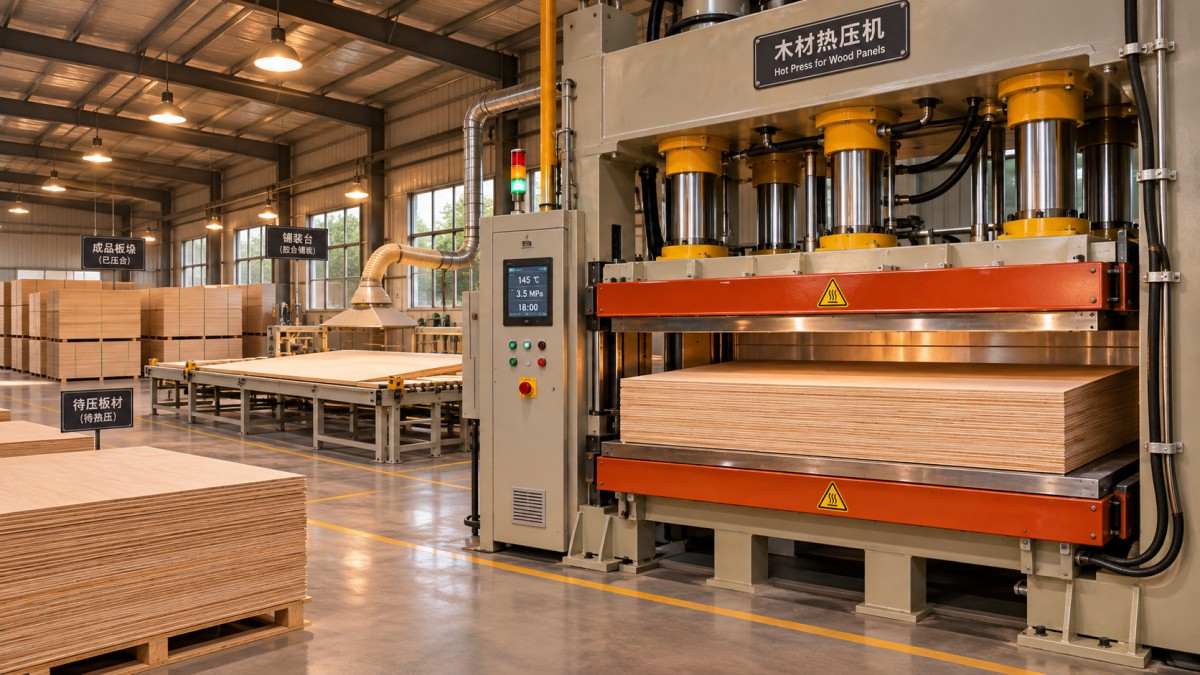
La dimension nominale du plateau correspond à la taille de la plaque. La capacité utile est ce qui reste après la prise en compte des contraintes réelles de chargement. Il faut prévoir une marge entre les panneaux et le bord du plateau pour maintenir une pression uniforme, des espaces entre les panneaux pour les positionner, ainsi qu’une disposition que l’opérateur peut reproduire rapidement. Un plateau qui semble généreux sur le papier peut perdre un cinquième de sa surface en marges et en espaces avant même le pressage du premier panneau.
Surface utile et disposition des panneaux
Avant de comparer les machines, dessinez à l’échelle, sur papier, la disposition de vos panneaux standard sur le plateau de chaque modèle envisagé. Comptez les panneaux qui peuvent être placés avec des marges raisonnables et vérifiez les formats difficiles de votre gamme, pas seulement le format standard. Parfois, un plateau légèrement plus large permet de passer de six à huit panneaux par charge. Répété sur des milliers de cycles, cet écart vaut davantage qu’un tonnage nominal supérieur. Parfois, il ne change rien, car vos formats laissent la même bande inutilisée, quelle que soit la découpe du plateau.
Hauteur de pile et ouverture entre les plateaux
Pour le pressage à froid et le collage en pile, l’ouverture entre les plateaux détermine la hauteur de pile possible, et cette hauteur contribue elle aussi à la capacité. Une pile plus haute permet de presser davantage de panneaux par cycle, mais elle rallonge le chargement, complique l’application uniforme de la pression dans toute la pile et aggrave les conséquences d’un mauvais alignement d’un panneau. Les calles, ces planches plates placées entre les couches, réduisent également l’ouverture : n’oubliez pas d’en tenir compte. Avec les calles, les feuilles de protection et les équipements de levage, la pile réelle est moins haute que celle prévue sur le papier.
Pression : la force totale ne correspond pas à la pression qui colle le panneau
Ce qui assure le collage d’un panneau, ce n’est pas le tonnage total de la presse, mais la pression exercée sur la ligne de colle : la force divisée par la surface sur laquelle elle est répartie. C’est là qu’un plateau surdimensionné peut jouer en votre défaveur. Si la force d’une presse de 100 tonnes est répartie sur une charge complète couvrant environ 6 mètres carrés, la pression spécifique sur chaque panneau est bien inférieure à celle exercée par la même presse sur une demi-charge. Si la fiche technique de votre fournisseur de colle indique une plage de pression donnée, la presse doit pouvoir la fournir pour la taille réelle de votre charge, et pas seulement dans les conditions les plus favorables.
Effectuez le calcul dans l’autre sens. Prenez la surface totale maximale des panneaux que vous prévoyez de presser en une charge, multipliez-la par la pression spécifique requise pour votre colle et vos matériaux, et vous obtiendrez la force que la presse doit réellement fournir. Vérifiez ensuite comment cette force est générée. Des vérins concentrés au centre peuvent afficher un tonnage total élevé alors que les coins d’une charge large reçoivent beaucoup moins de pression. Le problème se manifeste plus tard par des bords décollés sur les panneaux extérieurs. Pour les charges larges, une pression uniforme compte davantage qu’un chiffre nominal plus élevé. Une pression excessive entraîne également des dommages : lignes de colle affamées, âmes écrasées et défauts visibles à travers les faces minces.
Temps de cycle : c’est là que se décide réellement le débit
Le temps de pressage, c’est-à-dire le nombre de minutes pendant lesquelles un panneau reste sous pression, dépend de la colle, du matériau et, dans le cas d’une presse à chaud, de la température et de l’épaisseur. La chimie de la colle ne se négocie pas. En revanche, vous pouvez maîtriser tout ce qui l’entoure : le temps de chargement, la vitesse de fermeture de la presse et de montée en pression, la vitesse d’ouverture et le temps de déchargement. Sur de nombreuses lignes en conditions réelles, la manutention prend autant de temps que le pressage. Payer cher pour accélérer le cycle peut donc n’apporter qu’un faible gain de production.
Le chargement et le déchargement font partie du cycle
Avant tout achat, chronométrez un cycle complet et observez où passent les minutes. Si les opérateurs transportent les panneaux un par un, les alignent à l’œil et nettoient les débordements de colle entre les charges, des aides au chargement, une meilleure disposition des postes d’entrée et de sortie et des tables élévatrices à ciseaux à hauteur de travail peuvent souvent augmenter davantage la capacité qu’une presse plus grande. Des plateaux chauffants et une fermeture rapide et contrôlée permettent de gagner des minutes par cycle, mais ils ne résolvent pas le problème d’une ligne qui n’a nulle part où placer les panneaux finis. Le temps ouvert de la colle relie tous ces éléments : les panneaux qui attendent trop longtemps entre l’encollage et le pressage risquent de mal adhérer. La cadence en amont doit donc correspondre à la capacité de la presse, et non la dépasser.
Les calculs : panneaux par équipe et coût par panneau
Le tableau ci-dessous combine les trois chiffres dans un exemple illustratif : des panneaux standard, huit par charge et une équipe productive de sept heures. Les chiffres sont simplifiés pour montrer la méthode ; effectuez les mêmes calculs avec vos propres données.
Deux enseignements ressortent de ces calculs. Premièrement, l’augmentation de capacité la moins coûteuse provenait des aides au chargement, et non d’une machine plus grande : la réduction de trois minutes de manutention a augmenté la production de plus d’un quart. Deuxièmement, le plateau plus grand n’était rentable que si la ligne pouvait le remplir. Lorsqu’il était sous-chargé, il produisait à peine plus que la presse plus petite, tout en coûtant davantage à l’achat, au chauffage et à l’entretien. C’est dans le coût par panneau que cela se traduit financièrement : divisez le coût total de l’équipe par le nombre de panneaux conformes, et non par le nombre de panneaux pressés.
Quand une presse plus grande cesse d’être rentable
Sur chaque ligne, il existe un point au-delà duquel une capacité de pressage supplémentaire ne se transforme plus en ventes supplémentaires. Ce point est atteint lorsque la presse n’est plus le goulot d’étranglement : lorsque les opérations de détourage, de ponçage ou d’inspection ne peuvent pas absorber davantage de panneaux, lorsque l’espace de stockage pour le durcissement vient à manquer, ou lorsque les commandes ne permettent pas de remplir les charges supplémentaires. Une presse achetée pour faire face à un pic d’activité qui survient six semaines par an passe les quarante-six autres semaines à fonctionner en charge partielle, ce qui fait grimper le coût par panneau. Le chauffage d’un grand plateau coûte à peu près autant qu’il soit chargé à moitié ou entièrement : une capacité chauffée sous-utilisée grève donc le coût de chaque panneau.
Colle, chaleur et limites qu’on ne peut pas dépasser en achetant une machine
Certaines limites sont totalement indépendantes de la machine. Le grammage d’encollage, le temps ouvert et le temps de pressage minimal dépendent des données du fournisseur de colle et de vos matériaux ; aucune spécification de presse ne peut y déroger. Avec une presse à chaud, les panneaux épais nécessitent du temps pour que la chaleur atteigne la ligne de colle la plus profonde, et ce temps augmente plus rapidement que l’épaisseur. Les placages et les stratifiés ont leurs propres limites de pression, et la teneur en humidité influe à la fois sur le collage et sur la planéité après pressage. Un plan de capacité qui ignore ces chiffres promet une production que la chimie ne peut pas fournir.
C’est également là que les reprises prennent naissance. Les panneaux pressés à la bonne pression et pendant la bonne durée, sur un plateau propre et plat, ressortent plats et le restent. Les panneaux pressés trop vite au cours d’un cycle court, ou sur un plateau usé, semblent acceptables, mais se déforment plus tard, dans l’entrepôt ou chez le client. Ces reprises — refabrications, avoirs et atteinte à la réputation — doivent être intégrées à tout calcul de capacité réaliste. Une presse qui fonctionne un peu plus lentement, mais produit des panneaux qui restent vendus, est la machine la moins coûteuse.
Avant de commander : les vérifications de dimensionnement essentielles
- Calculez le nombre de panneaux par heure dont vous avez besoin pendant une semaine représentative de forte activité, puis le nombre de cycles par heure correspondant à la taille réelle de vos charges.
- Dessinez la disposition de vos panneaux standard et de vos formats difficiles sur le plateau, en indiquant les marges, puis comptez le nombre de panneaux que vous pourrez réellement mettre par charge.
- Calculez la force nécessaire à partir de la surface de la charge la plus importante et de la pression spécifique indiquée par votre fournisseur de colle ; vérifiez la disposition des vérins pour obtenir une pression uniforme jusqu’aux bords.
- Chronométrez un cycle complet, chargement et déchargement compris, et évaluez séparément le coût des améliorations de la manutention et celui de la machine.
- Vérifiez que l’ouverture entre les plateaux convient à votre pile réelle la plus haute, calles et équipements de levage compris.
- Vérifiez l’alimentation électrique, la charge admissible du sol et l’aspiration à l’emplacement prévu pour la presse, ainsi que l’espace nécessaire pour manipuler le plus grand panneau.
- Renseignez-vous sur la tolérance de planéité des plateaux, le remplacement des joints et des tuyaux, la disponibilité des pièces détachées et le service après-vente dans votre région.
Maintenir une capacité réelle après l’installation
La capacité calculée sur papier correspond à une presse neuve, propre et correctement réglée. La maintenir nécessite de petites interventions régulières. Nettoyez les surfaces des plateaux avant que les débordements de colle ne forment des points hauts. Entretenez l’huile hydraulique, les joints et les tuyaux avant qu’une montée en pression lente ne rallonge progressivement les cycles, minute après minute. Vérifiez la pression à l’aide d’un manomètre fiable et contrôlez la planéité des plateaux lorsque les panneaux présentent un défaut récurrent au même endroit. Tenez un registre simple des cycles par équipe et des rebuts par semaine : il permet de déterminer si la production a diminué parce que la machine a ralenti ou parce que la gamme de produits a changé.
Qingdao Zhongding Machinery Co., Ltd. fournit des machines pour le travail du bois aux fabricants de meubles, aux ateliers de panneaux et aux lignes de production industrielles depuis plus de 20 ans. Les presses les plus rentables sont dimensionnées à partir des formats de panneaux et des objectifs par équipe du client, et non d’un chiffre mis en avant dans un catalogue. Un fournisseur avec lequel il vaut la peine de travailler vous demandera les dimensions de vos panneaux, le type de colle et votre objectif quotidien avant de recommander un modèle, vous présentera les calculs qui justifient sa recommandation et continuera à fournir des joints, des tuyaux et des conseils des années plus tard.
La capacité d’une presse à bois est rentable lorsqu’elle correspond au travail à réaliser : un plateau suffisamment grand pour remplir chaque charge avec vos formats réels, une pression uniformément répartie suffisante pour répondre aux exigences de la colle et un cycle compatible avec votre capacité de manutention. Pour prendre la décision finale, fiez-vous au coût par panneau conforme, et non au tonnage.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.