


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Éléments à vérifier avant de soumettre une demande de devis pour une machine CNC de travail du bois
Avant d’envoyer une demande de devis pour machine CNC de travail du bois, votre évaluation technique ne consiste pas seulement à énumérer les spécifications : elle doit permettre d’adapter la machine à ce que votre atelier réalise réellement, jour après jour. Un devis basé sur des informations incomplètes ou mal alignées entraîne des capacités inadaptées, des difficultés d’intégration imprévues ou des modernisations coûteuses par la suite. Chez Qingdao Zhongding Machinery Co., Ltd., nous avons examiné des milliers de demandes de devis en plus de 20 ans — et les retards, révisions et complications après commande les plus fréquents ne proviennent pas de désaccords sur les prix, mais de réalités opérationnelles négligées.
Le comportement du matériau — et pas seulement son type — détermine les performances réelles
Il est courant de voir des demandes indiquant « bois massif et MDF » sans plus de précisions. Mais cela ne représente que la moitié du tableau. Ce qui importe davantage est la manière dont ces matériaux se comportent dans vos conditions spécifiques : votre bois massif est-il séché au four à une teneur en humidité de 6 à 8 % ou stocké dans un entrepôt non contrôlé ? Vos panneaux MDF sont-ils de densité standard ou d’ultra-haute densité (UHD), et comportent-ils des stratifiés en mélamine, PVC ou HPL ? Une fraiseuse CNC optimisée pour le bois tendre peut rencontrer des difficultés avec des bois durs denses comme le teck ou le wengé, à moins que la puissance de broche, le contrôle de la vitesse d’avance et la stratégie d’usinage ne soient adaptés en conséquence. De même, l’usinage de panneaux stratifiés nécessite un maintien sous vide stable et des systèmes d’évacuation des copeaux empêchant le délaminage — un détail souvent omis dans les premières fiches techniques. Si votre atelier traite régulièrement du bois de récupération comportant des clous, des nœuds ou un fil irrégulier, la rigidité de la machine, la détection de rupture d’outil et la compatibilité avec le système de dépoussiérage deviennent indispensables, et non des options.
Ce que signifie réellement la « précision » dans votre flux de travail
Une « précision de ±0.1 mm » paraît claire sur une fiche technique, mais elle n’indique pas si cette tolérance est maintenue sur une table de travail de 3,000 mm, après 12 heures de fonctionnement continu, avec des variations de température ambiante de ±5°C. La précision réelle dépend de la stabilité thermique du bâti, de la qualité des guidages linéaires, du réglage des servomoteurs et même du nivellement et de l’ancrage du sol de votre atelier. Si votre production comprend des portes d’armoires imbriquées ou de la marqueterie complexe, pour lesquelles l’alignement bord à bord est essentiel, la répétabilité sur plusieurs réglages compte davantage que la précision statique en un seul point. C’est pourquoi nous demandons à nos clients de partager des plans de pièces échantillons — pas seulement les dimensions, mais aussi les indications GD&T, les exigences de finition de surface et la précision quant à savoir si les tolérances s’appliquent au matériau brut ou aux pièces finies. Une machine calibrée à ±0.05 mm sur l’aluminium ne fournira pas automatiquement le même résultat sur un panneau de particules de 18 mm, à moins que la dynamique de son axe Z, la planéité de la table martyre et les routines de compensation par palpeur soient vérifiées pour les substrats poreux.
Le volume de production change tout — en particulier pour l’établissement d’un devis
Un atelier fonctionnant 40 heures/semaine en deux équipes a des besoins fondamentalement différents de ceux d’un atelier fonctionnant 16 heures/semaine avec des séries intermittentes. Le volume détermine si vous avez besoin d’un chargement à double poste, de changeurs d’outils automatiques avec >12 postes ou d’un logiciel d’imbrication intégré avec optimisation des matériaux en temps réel. Plus important encore, il influe sur la structure des coûts à long terme : une machine moins coûteuse avec changements d’outils manuels peut sembler économique pour les ateliers à faible volume, jusqu’à ce que vous preniez en compte la fatigue des opérateurs, le temps de réglage par travail et les taux de rebut dus à une usure irrégulière des outils. À l’inverse, investir dans des broches à grande vitesse et des moteurs linéaires de haute précision n’a de sens que si la durée moyenne de vos travaux dépasse 30 minutes et si votre nombre annuel de pièces dépasse 15,000 unités. Nous n’établissons pas nos devis sur la base d’un débit théorique : nous modélisons les temps de cycle à partir de votre assortiment réel de pièces, y compris le chargement/déchargement, les changements d’outils et les ralentissements dans les angles. C’est pourquoi nous demandons des fichiers de travail représentatifs, et pas seulement des objectifs de production horaire.
L’intégration ne se résume pas à « dispose-t-elle d’Ethernet ? »
De nombreux évaluateurs supposent que la connectivité réseau équivaut à une intégration fluide. En pratique, l’intégration signifie : votre ERP existant peut-il transmettre directement les ordres de fabrication au planificateur de la CNC ? Votre logiciel d’imbrication génère-t-il un code G compatible avec les limites cinématiques et la syntaxe de bibliothèque d’outils de notre contrôleur ? Votre système de dépoussiérage peut-il s’interfacer avec les capteurs de débit d’air de la machine afin de déclencher un arrêt automatique en cas de colmatage des filtres ? Et, point essentiel, votre équipe de maintenance a-t-elle accès à la documentation de niveau service, aux schémas de logique Ladder et aux protocoles de mise à jour du firmware ? Les machines qui « se branchent » au niveau réseau se bloquent souvent au niveau applicatif. Si votre atelier utilise des macros personnalisées, des formats CAD/CAM anciens (comme .dxf avec calques intégrés) ou des processus d’étiquetage propriétaires, ceux-ci doivent être testés, et non supposés. Nous élaborons notre devis pour machine CNC de travail du bois autour de points d’interopérabilité vérifiés, et non de listes génériques de ports.
L’infrastructure de service — et pas seulement les spécifications de la machine — définit la valeur à long terme
Le prix du matériel n’est que le premier chiffre. Le second est le coût des temps d’arrêt : chaque heure pendant laquelle une machine reste inactive en attendant un réducteur de remplacement, un module PLC reprogrammé ou un technicien parlant votre langue et comprenant les fluctuations de tension locales s’accumule rapidement. C’est pourquoi notre devis inclut des informations transparentes sur les délais d’approvisionnement des pièces de rechange (par exemple, « moteur de broche : 7–10 jours ouvrables départ usine ; stock du distributeur local disponible pour les 12 consommables les plus courants »), le statut de certification des techniciens dans votre région et la nécessité éventuelle d’exceptions de pare-feu par votre équipe informatique pour les diagnostics à distance. Nous n’affichons pas « assistance 24/7 » comme slogan marketing : nous précisons les délais de réponse par niveau de gravité (par exemple, « défaut critique d’axe : diagnostic à distance sous 2 heures ouvrables ; intervention sur site programmée sous 72 heures pour les marchés de niveau 1 »). Pour les évaluateurs techniques, ce n’est pas un simple avantage : c’est une donnée directe pour la modélisation du coût total de possession.
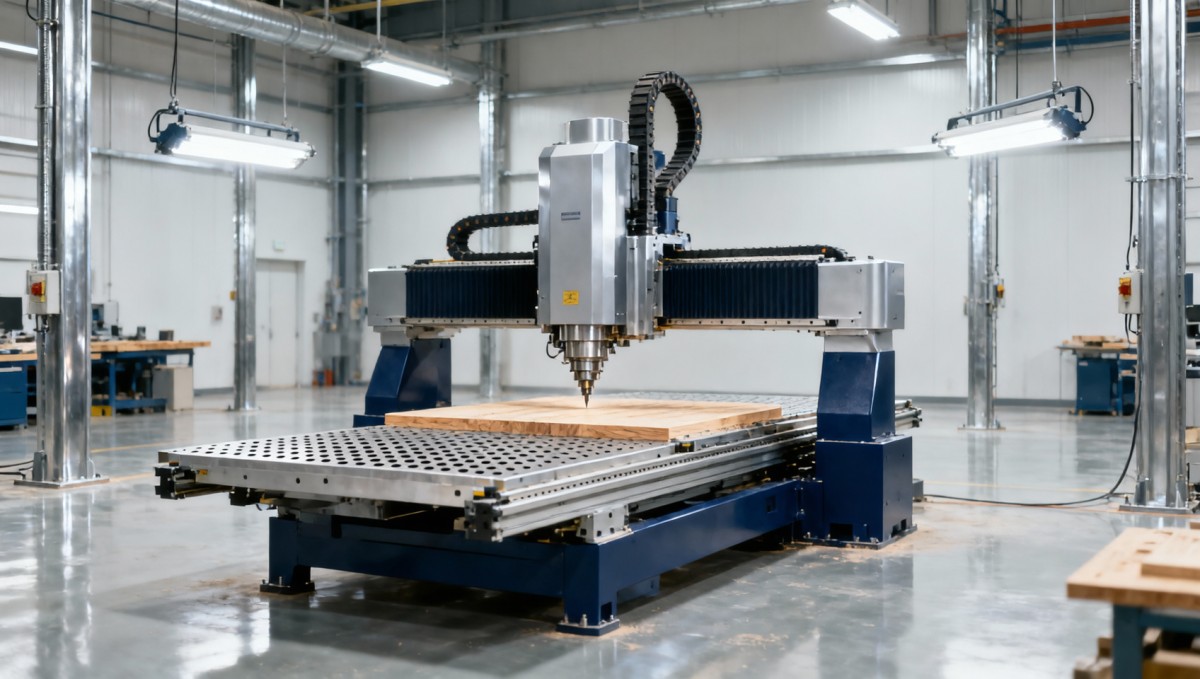
Ne négligez pas le facteur humain — les compétences des opérateurs influencent le choix de la machine
Certains ateliers supposent que des fonctionnalités avancées telles que la mesure automatique de longueur d’outil ou le contrôle adaptatif de l’avance sont universellement bénéfiques. Ce n’est pas le cas : si vos opérateurs ne sont pas formés au réglage des paramètres CAM ou n’ont jamais utilisé de routines de palpage, ces fonctions peuvent ralentir la production au lieu de l’accélérer. Nous avons vu des cas où une machine 5 axes entièrement automatisée est restée sous-utilisée pendant des mois parce que l’atelier s’appuyait sur un usinage manuel basé sur des gabarits et n’avait pas prévu de budget pour le perfectionnement de son personnel CAM. À l’inverse, une machine 3 axes bien conçue avec une IHM intuitive, des codes d’alarme visuels et une simulation hors ligne peut offrir une disponibilité effective plus élevée dans des équipes ayant des niveaux d’expérience variés. Lors de l’évaluation, demandez-vous : qui programme les travaux ? Qui assure la maintenance quotidienne ? Qui résout les problèmes d’une broche arrêtée ? Votre réponse doit influencer le choix du contrôleur, les options linguistiques de l’IHM et l’inclusion ou non de modules de formation embarqués ou d’un accompagnement à distance dans le périmètre fourni.
Liste de vérification finale — avant de cliquer sur « envoyer »
Avant de soumettre votre demande de devis pour machine CNC de travail du bois, confirmez en interne les cinq éléments suivants :
- Vos trois principales familles de pièces récurrentes — avec des fichiers DXF/DWG réels, et non de simples descriptions ;
- La méthode de stockage et de manutention des matériaux — y compris les relevés d’humidité, la hauteur d’empilage et le mécanisme de chargement (chariot élévateur, transpalette, manuel) ;
- Le goulot d’étranglement actuel — s’agit-il de l’efficacité d’imbrication, de la préparation pour le placage de chants, de la précision de perçage ou du temps de changement de série ?
- L’environnement logiciel existant — version CAM, nom de l’ERP et niveau d’accès API, ainsi que l’utilisation d’un hébergement cloud ou sur site ;
- Les attentes en matière de service local — délai de réponse minimal acceptable pour les pannes critiques, langue préférée pour les manuels et la formation, et présence ou non d’électriciens qualifiés dans votre installation pour les raccordements 380V/3-phase.
Chez Qingdao Zhongding Machinery Co., Ltd., nous considérons chaque demande de devis comme le début d’un partenariat technique, et non comme une transaction. Nos plus de 20 ans d’expérience dans la fabrication mondiale de machines pour le travail du bois nous permettent de savoir quels détails font réellement la différence en matière de performance, de fiabilité et de véritable ROI. Un devis précis ne commence pas par une liste de prix, mais par une compréhension partagée du fonctionnement actuel de votre atelier et de ses besoins futurs.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.