


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Lors du choix d'une presse à panneaux de bois pour contreplaqué, pourquoi la planéité des plateaux importe davantage que la pression nominale
Pourquoi la planéité des plateaux détermine l’intégrité du collage du contreplaqué — et pas seulement la pression nominale
La pression nominale est souvent la première spécification citée — et examinée — lors du choix d’unepresse à panneaux bois pour contreplaqué. Une pression nominale de 120 bar ou 150 bar paraît impressionnante sur le papier. Mais en production réelle, ce chiffre ne raconte que la moitié de l’histoire. Ce qui importe davantage, c’est l’uniformité avec laquelle cette force est transférée sur toute la surface du plateau. Si le plateau présente un écart de seulement 0,15 mm sur une surface de 1 300 × 2 700 mm, la pression localisée descend sous le seuil minimal requis pour le durcissement de l’adhésif — en particulier avec les résines phénol-formaldéhyde ou mélamine-urée modernes à faibles émissions. Il en résulte non seulement une épaisseur irrégulière, mais aussi une micro-délamination irréversible aux interfaces des placages, qui ne devient visible qu’après le ponçage ou le fraisage des chants.
La physique de la répartition de la force — pas seulement son intensité
La pression (mesurée en bar ou en MPa) est définie comme une force par unité de surface. Mais le pressage en conditions réelles fait intervenir trois variables interdépendantes : la charge appliquée, la rigidité du plateau et la conformité du substrat. Les placages de contreplaqué varient en teneur en humidité (8–12 % typiquement), en densité (380–520 kg/m³ pour une âme en peuplier ou en bouleau) et en compressibilité. Un plateau rigide et légèrement convexe peut compenser un léger gondolage du placage, tandis qu’un plateau nominalement plat mais flexible — notamment près des angles sous un tonnage élevé — crée une zone d’« ombre de pression » où la pression effective chute de 30–45 % sous la valeur nominale. Ce n’est pas théorique : l’imagerie thermographique lors du pressage à chaud montre des gradients de température dépassant 8°C sur un seul panneau lorsque la tolérance de planéité excède ±0,08 mm/m. Comme la réticulation de la résine dépend de façon exponentielle de la température, ces zones plus froides entraînent une polymérisation incomplète — même à la pression hydraulique nominale maximale.
Tolérance de planéité : quand les millimètres deviennent des défauts
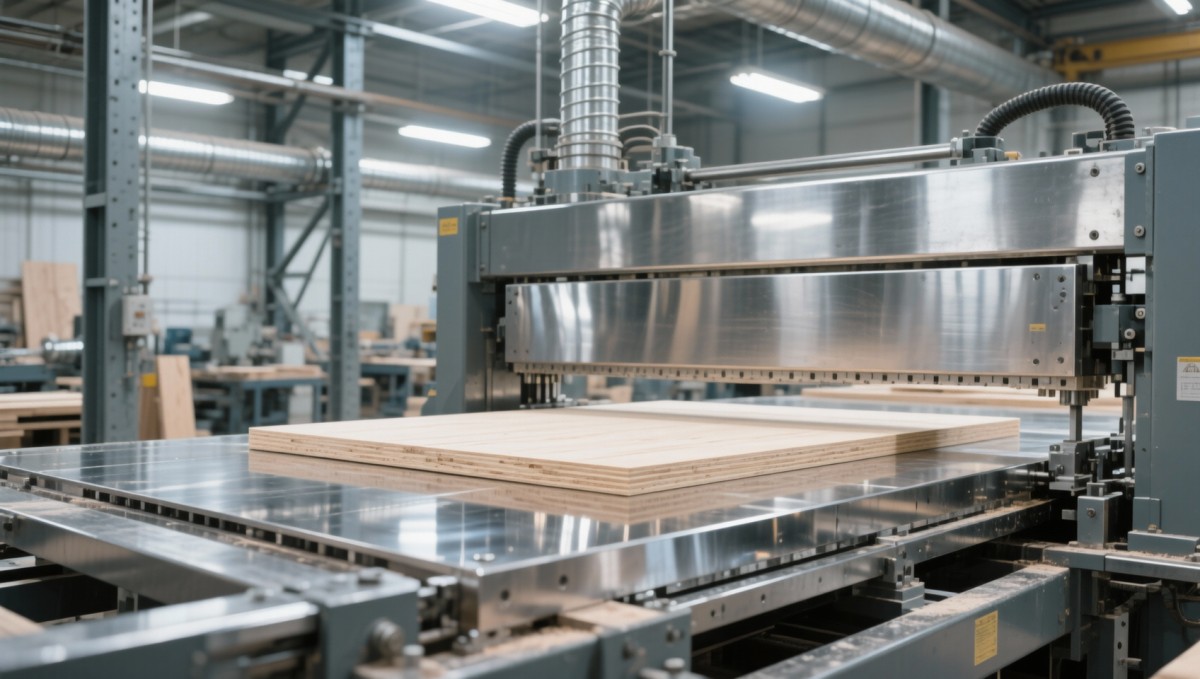
Les références de planéité standard de l’industrie sont rarement précisées dans les documents d’approvisionnement — mais elles devraient l’être. Pour le contreplaqué de qualité industrielle (par exemple, de qualité marine ou structurelle B/BB), l’ISO 19906 recommande un écart du plateau ne dépassant pas ±0,05 mm par mètre de longueur, mesuré sous charge de fonctionnement — et non uniquement au repos. Cela signifie qu’un plateau de 2,7 m doit maintenir une planéité de ±0,135 mm sur toute sa portée *tout en* exerçant sa force nominale maximale. Pour y parvenir, l’usinage de précision ne suffit pas : cela exige un positionnement symétrique des vérins hydrauliques, un contreventement transversal renforcé du bâti et une compensation thermique dans les plateaux chauffants. Sans cela, un amincissement des bords se produit systématiquement aux angles des panneaux, imposant des surcotes de rognage après pressage pouvant atteindre 12 mm — ce qui gaspille 4–6 % de matière première à chaque cycle.
Comment les défaillances de planéité se manifestent en production
Contrairement aux défaillances liées à la pression — qui provoquent généralement un gauchissement important ou une défaillance totale du collage — les défauts induits par la planéité sont subtils, cumulatifs et souvent mal diagnostiqués :
- Télégraphie du placage : Les irrégularités de la couche d’âme deviennent visibles à travers les placages de parement après le ponçage, car seules les zones à haute pression ont entièrement comprimé le joint de colle — laissant les zones adjacentes légèrement « élastiques ».
- Biais de migration de l’humidité : Une compression inégale limite les voies d’évacuation de la vapeur lors du pressage à chaud, provoquant une ébullition localisée de la résine dans les zones à faible pression et des joints de colle appauvris dans les zones à haute pression.
- Vitesses de durcissement différentielles : Les panneaux adjacents dans les presses à ouvertures multiples affichent des résultats incohérents aux essais de résistance au cisaillement — non pas en raison de variations entre lots d’adhésif, mais parce qu’une légère torsion du bâti modifie la répartition de la charge entre les ouvertures.
Vérification au-delà de la fiche technique
Ne vous fiez pas uniquement aux affirmations du fabricant concernant la planéité. Demandez des rapports de vérification par des tiers — non seulement l’étalonnage initial, mais aussi la validation des cycles de charge. Un rapport crédible comprend des mesures effectuées à quatre niveaux de charge (25 %, 50 %, 75 % et 100 % de la pression nominale) au moyen d’interférométrie laser ou d’un balayage par machine à mesurer tridimensionnelle (CMM). Demandez également des données sur la stabilité à long terme : les plateaux fabriqués à partir de plaques d’acier soudées sans traitement thermique de détente des contraintes peuvent dériver jusqu’à 0,03 mm/an en raison des contraintes internes résiduelles. Les plateaux en fonte offrent une meilleure stabilité dimensionnelle, mais nécessitent des délais d’usinage plus longs et des fondations à amortissement des vibrations plus strictes.
Interactions entre matériaux et procédés à ne pas négliger
Les exigences de planéité se renforcent considérablement avec certaines combinaisons de matériaux :
- Placages minces obtenus par déroulage (<0,6 mm) : Ils se compriment facilement sous une charge inégale, entraînant un effondrement irréversible des fibres dans les zones à haute pression et une faible adhérence inter-couches ailleurs.
- Âme reconstituée (LVL ou stratifiés de panneaux de particules) : Présente un comportement de compression non linéaire ; une légère courbure du plateau peut améliorer le contact, mais un écart excessif entraîne l’écrasement des bords avant que le collage au centre ne soit terminé.
- Préchauffage haute fréquence : Réduit l’humidité initiale des placages, ce qui augmente leur rigidité — et rend l’empilage moins tolérant aux irrégularités du plateau pendant les 30 premières secondes critiques du pressage.
Ces interactions signifient qu’une presse optimisée pour du contreplaqué commercial de 2,7 mm peut produire des résultats inférieurs aux normes avec des placages de parement décoratifs de 0,4 mm — même si la pression nominale est identique.
Réalités opérationnelles qui amplifient la sensibilité à la planéité
Les conditions d’installation et de maintenance affectent directement la planéité utilisable. Un tassement de fondation de seulement 0,2 mm sur six mois peut introduire une torsion dans le bâti de la presse — annulant de fait l’alignement des plateaux étalonné en usine. De même, des colonnes de guidage usées ou des joints hydrauliques dégradés entraînent une extension asymétrique du vérin, déplaçant l’axe effectif de la force. Une vérification régulière n’est pas facultative : les installations de premier plan effectuent des contrôles CMM semestriels et recalibrent les vérins de mise à niveau lors de tout déplacement de la machine ou remplacement de composants hydrauliques majeurs.
La précision d’ingénierie plutôt que les indicateurs marketing
Lors de l’évaluation d’une presse à panneaux bois pour contreplaqué, déplacez l’attention des chiffres de pression maximale vers une intégrité mécanique vérifiable. Privilégiez les fournisseurs qui communiquent les tolérances de planéité sous charge, fournissent une méthodologie de mesure traçable et conçoivent leurs machines pour la stabilité thermique et mécanique — et non uniquement pour les performances initiales. Car dans la production continue de contreplaqué, une qualité de collage constante n’est pas assurée par une force maximale. Elle est maintenue par une force uniforme — millimètre après millimètre, cycle après cycle.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.