


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand les machines de traitement des placages nécessitent un contrôle synchronisé de l’alimentation
Une commande d'alimentation synchronisée est nécessaire lorsqu'une ligne de placage ne peut plus tolérer que chaque poste fonctionne comme une machine isolée. Dans les machines de transformation du placage, elle devient particulièrement importante lorsque des feuilles minces doivent passer par des opérations de rognage, d'assemblage, de séchage, de ponçage, de classement, d'empilage ou de pressage à un pas régulier et sans perdre leur orientation.
Le facteur déclencheur pratique n'est pas simplement une vitesse de ligne plus élevée. Une ligne lente traitant des placages courts, uniformes et secs peut fonctionner de manière acceptable avec des entraînements réglés indépendamment. Une ligne plus rapide, ou une ligne traitant des placages à teneur en humidité variable, des bandes étroites, des placages réparés ou des matériaux de qualité parement, peut générer des défauts même lorsque chaque machine individuelle semble fonctionner correctement. Le problème se situe souvent au transfert entre les machines : un convoyeur tire légèrement plus tôt, un rouleau maintient légèrement plus longtemps, ou un poste en aval reçoit une feuille avant qu'elle ne soit complètement libérée en amont.
Lorsque ces différences de synchronisation affectent le rendement, la qualité de surface, la précision des joints collés ou les arrêts imprévus, l'alimentation synchronisée doit être considérée comme une exigence de procédé plutôt que comme une fonction d'automatisation optionnelle.
Ce que contrôle réellement l'alimentation synchronisée
L'alimentation synchronisée ne se limite pas à faire correspondre les vitesses des moteurs. Elle coordonne le déplacement du matériau à travers des sections reliées afin que le placage avance à une vitesse linéaire contrôlée, atteigne chaque point de transfert au moment prévu et conserve un écart prévisible avec la feuille qui le précède.
Un système correctement conçu relie généralement les rouleaux d'alimentation, les courroies, les convoyeurs à chaînes, les dispositifs de pression et les équipements de réception en aval au moyen d'une logique de commande commune. Les références de vitesse peuvent être partagées électroniquement, tandis que des capteurs confirment la présence et la position des feuilles. Selon le procédé, la ligne peut également nécessiter une accélération, une décélération, une gestion des écarts et une réponse contrôlées à un arrêt temporaire d'un poste en aval.
L'objectif est d'empêcher une section de créer une tension ou une compression dans une feuille qu'une autre section contrôle encore. Le placage offre peu de résistance à ce conflit. Un panneau massif peut tolérer un léger écart de vitesse ; un placage mince peut se froisser, se fendre dans le sens d'un fil fragile, se mettre de travers sur le convoyeur ou se déformer avant que l'opérateur ne remarque le problème.
Il est utile de distinguer l'alimentation synchronisée d'un simple réglage de vitesse. Une ligne équipée de variateurs de fréquence peut permettre aux opérateurs de définir des vitesses nominales similaires sur plusieurs machines. Cela ne garantit pas que les machines réagissent ensemble lors du démarrage, des commandes d'arrêt, des changements de cadence de production ou d'une interruption du flux de feuilles. Une véritable synchronisation tient compte des conditions dynamiques, et pas seulement de la vitesse affichée sur des panneaux de commande séparés.
Conditions rendant la synchronisation nécessaire
Toutes les opérations de placage ne nécessitent pas le même niveau de commande coordonnée. Le besoin augmente fortement lorsque le matériau, la séquence de procédé ou l'objectif de qualité laisse peu de marge de variation.
La variation de largeur du placage est un autre facteur important. Un système traitant des feuilles de dimensions constantes peut s'appuyer sur un guidage latéral simple et un contact stable avec les rouleaux. Des dimensions mixtes, des bandes étroites et des bords irréguliers augmentent le risque qu'un côté entre dans une zone de transfert avant l'autre. La synchronisation ne peut pas corriger tous les problèmes de guidage, mais elle évite qu'un conflit de vitesse évitable n'aggrave le problème.
L'état d'humidité est également important. Un placage fraîchement déroulé ou insuffisamment conditionné peut être plus souple, tandis qu'un matériau trop séché peut devenir cassant. Ces deux états sont sensibles aux changements brusques de traction. Lorsqu'un procédé inclut différentes essences, épaisseurs ou plages d'humidité de placage, les commandes doivent proposer des recettes utilisables ou des plages de fonctionnement réglables plutôt que de s'appuyer sur un seul réglage fixe d'entraînement.
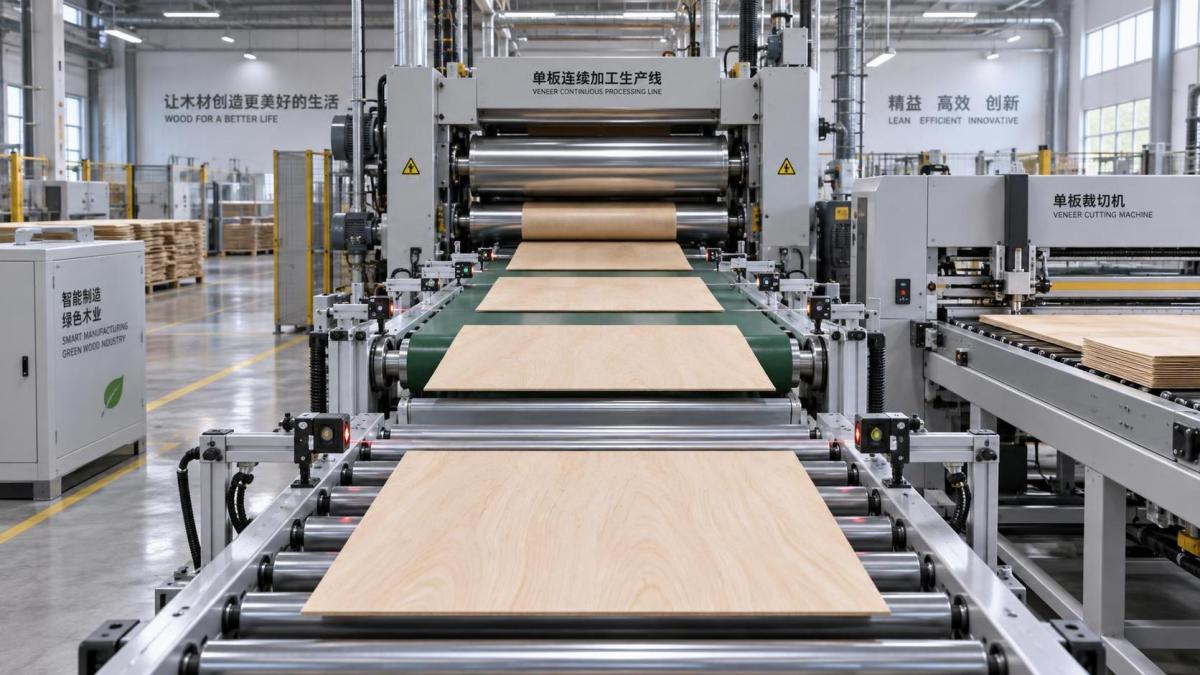
Examiner les points de transfert, pas seulement les spécifications des machines
Une erreur d'évaluation fréquente consiste à comparer la vitesse d'alimentation nominale des machines individuelles et à supposer que des valeurs compatibles signifient un fonctionnement compatible. La vitesse nominale n'est qu'une partie de la question. Le point le plus révélateur est ce qui se produit à chaque transfert.
Prenons l'exemple d'une cisaille à placage alimentant une assembleuse ou d'un convoyeur recevant des feuilles depuis un séchoir. Lors de la transition, la machine en amont peut encore retenir le bord arrière tandis que le rouleau en aval a déjà saisi le bord avant. Si la section en aval fonctionne plus vite, le placage est mis sous tension. Si elle fonctionne plus lentement, la feuille peut se comprimer et former une ondulation. L'une ou l'autre situation peut affecter une opération ultérieure de coupe, d'assemblage ou d'empilage.
L'examen technique doit donc cartographier le parcours du matériau et identifier chaque zone où deux dispositifs peuvent influencer la même feuille. Pour chaque zone, il convient d'établir :
- Quelle machine ou quel convoyeur constitue la référence de vitesse maître.
- Comment la section adjacente suit cette référence pendant le fonctionnement normal.
- Si la vitesse périphérique des rouleaux, la vitesse du convoyeur et la vitesse de ligne commandée sont cohérentes au point de transfert.
- Comment le système gère le démarrage, la décélération, les arrêts d'urgence et le redémarrage après un bourrage.
- Quels capteurs confirment l'arrivée de la feuille, sa libération, l'écart, le défaut d'alignement ou l'absence de matériau.
- Si une commande manuelle peut être utilisée en toute sécurité pour le réglage et la récupération après défaut.
Cet examen révèle souvent une faiblesse invisible dans une liste d'équipements standard : les machines peuvent être capables individuellement, mais leurs interfaces de commande peuvent ne pas assurer une relation stable à l'échelle de la ligne. L'ajout ultérieur de cette relation peut impliquer des modifications d'entraînement, l'installation d'encodeurs, l'ajout de capteurs, l'examen de la logique de sécurité et la modification de l'architecture de commande de la ligne.
Applications où l'alimentation synchronisée apporte la plus grande valeur de production
Les lignes continues de séchage du placage constituent un exemple typique. Le matériau sort du séchoir dans des conditions pouvant varier au sein d'un lot, et la manutention en aval doit accepter les feuilles à la cadence de sortie du séchoir sans créer d'accumulation ni tirer contre le convoyeur de sortie. Si la ligne comprend le refroidissement, le rognage, le classement ou l'empilage, la relation de vitesse doit rester stable à mesure que la cadence de procédé évolue. Sinon, les opérateurs en aval peuvent compenser en ralentissant la ligne plus souvent que nécessaire.
Les opérations de composition et d'assemblage de placage bénéficient également de cette synchronisation lorsque les bandes entrantes doivent se rejoindre à une position contrôlée. Une bande étroite de placage entrant avec un léger angle ou un écart irrégulier peut produire un chevauchement inégal, un mauvais alignement ou un joint créant ensuite des défauts visuels sur les panneaux de parement. L'équipement d'assemblage peut être fabriqué avec précision, mais un assemblage précis dépend toujours de la régularité avec laquelle le matériau lui est présenté.
Dans la production de panneaux pour meubles, l'alimentation synchronisée devient plus utile lorsque la qualité du placage de parement est un critère d'acceptation principal. Les défauts de surface, les bords endommagés et l'inadéquation du fil peuvent entraîner une perte de matériau disproportionnée par rapport au coût du système de commande. Cela est particulièrement pertinent lorsque les procédés en aval sont automatisés et disposent d'une capacité limitée pour récupérer une feuille arrivée de travers ou trop près de la feuille suivante.
À l'inverse, une machine autonome traitant de petits lots avec de fréquentes manipulations manuelles peut ne pas justifier une ligne synchronisée complexe. Si l'opérateur sépare intentionnellement les feuilles, ajuste leur direction entre les pièces ou travaille avec des matériaux de récupération irréguliers, des commandes locales indépendantes peuvent offrir davantage de flexibilité. La décision doit reposer sur la répétabilité du flux de matériau et le risque qualité, et non sur l'hypothèse qu'une automatisation accrue est toujours préférable.
Fonctions de commande à spécifier
L'expression « entraînement synchronisé » peut désigner des capacités très différentes. Les documents d'approvisionnement doivent définir le comportement requis plutôt que d'accepter cette seule expression.
Référence de vitesse et retour d'information communs
La ligne doit disposer d'une référence maître claire, généralement basée sur un entraînement contrôlé ou un signal d'encodeur. Les entraînements suiveurs nécessitent un retour d'information leur permettant de maintenir le rapport prévu lorsque la charge change. Une correspondance en boucle ouverte peut suffire pour des applications tolérantes, mais un retour d'information en boucle fermée est plus approprié lorsque la position et la tension du placage sont sensibles.
Commande par zones
Les lignes longues ne doivent pas être considérées comme un seul convoyeur ininterrompu. Chaque zone présente son propre comportement de transfert, ses besoins de détection des feuilles et son mode de défaillance potentiel. La commande par zones permet au système de gérer une accumulation locale ou une séparation contrôlée lorsque le procédé le permet, tout en évitant une compression incontrôlée du placage entre les sections.
Stratégie de capteurs associée à une action réelle
Les capteurs photoélectriques ou autres capteurs de présence ne sont utiles que lorsque leurs signaux déclenchent une réponse définie. Un capteur placé à un point de transfert peut confirmer l'arrivée du bord avant ; un autre peut confirmer que la section en amont peut libérer la feuille. Les capteurs doivent être placés de manière à détecter le matériau de façon fiable malgré la poussière, les variations de surface et les changements de couleur du placage. Un nombre excessif de capteurs ne remplace pas une séquence de commande logique.
Récupération coordonnée après défaut
Une ligne qui s'arrête en toute sécurité mais redémarre de manière imprévisible génère toujours des pertes. La conception de la commande doit définir ce qui arrive au placage déjà présent dans chaque zone après un arrêt. Dans certains procédés, l'action correcte consiste à vider manuellement la ligne. Dans d'autres, un redémarrage contrôlé à vitesse réduite peut préserver le matériau. Ce point doit être discuté avant l'achat, car il affecte à la fois la conception de l'automatisation et les procédures des opérateurs.
Ne pas confondre synchronisation et contrôle de la traction
La synchronisation gère la relation entre les sections de machines. Elle ne supprime pas la nécessité d'une bonne manutention mécanique. Des rouleaux usés, des courroies contaminées, une pression mal réglée, un revêtement de rouleau inadapté, des guides latéraux insuffisants ou un support par vide irrégulier peuvent toujours provoquer des glissements et des erreurs de guidage. Si la vitesse de surface est correcte mais que le placage glisse sur un rouleau, la commande électronique indiquera une consigne correcte alors que le matériau se déplace de manière incorrecte.
C'est pourquoi une ligne de placage adaptée associe la coordination des commandes à un contact mécanique stable. La pression des rouleaux doit être suffisante pour entraîner la feuille sans la marquer ni écraser ses bords fragiles. Les surfaces des convoyeurs doivent assurer une traction reproductible tout en restant nettoyables. Les guides doivent corriger les légères dérives sans forcer le placage à suivre une trajectoire déformée. La meilleure architecture de commande ne peut pas compenser une conception de transfert qui endommage physiquement le matériau.
Une séquence de spécification pratique
Avant de comparer les propositions d'équipement, définissez les conditions de production que le système d'alimentation doit gérer. Commencez par la plage d'épaisseurs du placage, les essences, les dimensions des feuilles, l'état d'humidité, les défauts attendus et la qualité de surface requise. Documentez ensuite la séquence de ligne, y compris tous les équipements en aval existants ou prévus. L'exigence de commande doit découler de cette cartographie du matériau et du procédé.
Demandez ensuite aux fournisseurs de décrire la logique de transfert du matériau en production normale et lors des exceptions. Une proposition utile identifie les sections maîtres et suiveuses, confirme les plages de vitesse disponibles, indique comment les écarts entre feuilles sont gérés et explique la séquence d'arrêt et de redémarrage. Elle doit également préciser quelles parties de la ligne sont incluses dans le périmètre de commande. « Préparé pour le raccordement » ne signifie pas qu'un système synchronisé intégré est livré.
Le support d'intégration mérite une attention particulière lorsque plusieurs machines doivent fonctionner comme une seule ligne. Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines pour le travail du bois et présente l'assistance technique, la fourniture de pièces de rechange et la réactivité du service après-vente comme éléments de son approche de service à long terme. Pour un projet intégré de manutention du placage, la discussion pertinente ne porte pas uniquement sur la fabrication de la machine ; elle concerne également la capacité du fournisseur à définir les interfaces, à assister la mise en service et à prendre en charge les composants de commande qui maintiennent la ligne en fonctionnement après l'installation.
Les critères d'acceptation finaux doivent être fondés sur le procédé. Au lieu d'accepter la ligne uniquement parce que les moteurs atteignent une vitesse indiquée, observez le déplacement du placage lors des transferts aux réglages de production normaux. Vérifiez l'absence de défaut d'alignement, de flottement, de chevauchement, de marques de tension, de dommages aux bords, de détections manquées et de formation irrégulière des piles. Incluez, lorsque cela est possible, des conditions de matériau représentatives, car une ligne qui ne traite que des placages plats et uniformes durant le réglage peut ne pas refléter l'exploitation quotidienne.
Quand l'investissement dans la commande est justifié
La commande d'alimentation synchronisée est justifiée lorsque des mouvements de matériau irréguliers provoquent des défauts qui ne peuvent pas être corrigés économiquement en aval, ou lorsque des interventions manuelles fréquentes limitent la valeur d'une ligne par ailleurs automatisée. Elle est particulièrement pertinente lorsque le cadencement des feuilles affecte la précision de la coupe, de l'assemblage, de l'inspection, du tri ou de l'empilage ; lorsque le placage fragile est sujet aux dommages ; et lorsque plusieurs machines doivent modifier leur vitesse simultanément.
Elle est moins essentielle pour des postes isolés, à cadence manuelle, présentant une faible continuité de production et une large tolérance aux variations. Même dans ce cas, prévoir une synchronisation future peut être judicieux lorsqu'un atelier envisage d'ajouter ultérieurement des convoyeurs, un tri automatisé ou des traitements en aval.
La décision doit se conclure par une question simple : chaque poste peut-il recevoir, contrôler et libérer chaque feuille de placage sans entrer en conflit avec le poste précédent ou suivant ? Lorsque la réponse dépend de l'intervention de l'opérateur, de réglages de vitesse par essais et erreurs ou d'arrêts répétés de la ligne, la commande coordonnée de l'alimentation n'est plus un perfectionnement. Elle fait partie de la capacité du procédé.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.