


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Les plaqueuses de chants pour panneaux alvéolaires en aluminium peuvent-elles répondre aux exigences de certification de sécurité de l’UE ?
Oui — les machines de placage de chants pour panneaux sandwich en nid d’abeilles d’aluminium peuvent satisfaire aux exigences de certification de sécurité de l’UE, mais la conformité n’est pas automatique. Elle dépend de la conception de la machine, des composants intégrés, de la manière dont les fonctions de sécurité sont mises en œuvre et vérifiées, ainsi que de l’alignement de la documentation sur les exigences essentielles de santé et de sécurité (EESS) de la Directive Machines 2006/42/CE. Contrairement aux plaqueuses de chants pour le travail du bois à usage général, les machines traitant des panneaux sandwich en nid d’abeilles d’aluminium présentent des dangers opérationnels spécifiques : vitesses d’avance plus élevées pour des substrats légers mais rigides, risque accru de fléchissement ou de glissement des panneaux lors de l’application de colle et du rognage, et possibilité de fragments à arêtes vives lors du rognage des extrémités ou de la finition des angles. Ces risques exigent une intégration ciblée de la sécurité — et non de simples protections ajoutées.
Pourquoi la certification standard des plaqueuses de chants ne suffit pas
De nombreux fabricants supposent que si un modèle de base porte le marquage CE pour le bois massif ou le MDF, il est automatiquement qualifié pour les panneaux sandwich en nid d’abeilles d’aluminium. Cette hypothèse est techniquement invalide. La Directive Machines exige que l’évaluation des risques soit réalisée pour l’utilisation prévue — et les panneaux sandwich en nid d’abeilles d’aluminium se comportent fondamentalement différemment sous les forces d’usinage. Leur faible rapport masse/surface signifie qu’ils accélèrent plus rapidement sous les rouleaux d’entraînement, ce qui accroît le risque d’éjection en cas de défaillance du serrage ou du guidage. Leur âme cellulaire crée également des schémas de rupture imprévisibles lors du fraisage ou du rainurage, générant des débris à grande vitesse que les protections standard en polycarbonate peuvent ne pas contenir entièrement. Une machine certifiée uniquement pour du MDF de 18 mm ne satisfait pas, par défaut, à l’EESS 1.2.3 (protection contre les dangers mécaniques) lors de l’alimentation de panneaux sandwich en nid d’abeilles d’aluminium de 30 mm d’épaisseur à 22 m/min.
Les trois niveaux incontournables de conformité UE
Le respect des exigences de l’UE repose sur trois niveaux interdépendants — chacun doit être validé et non supposé :
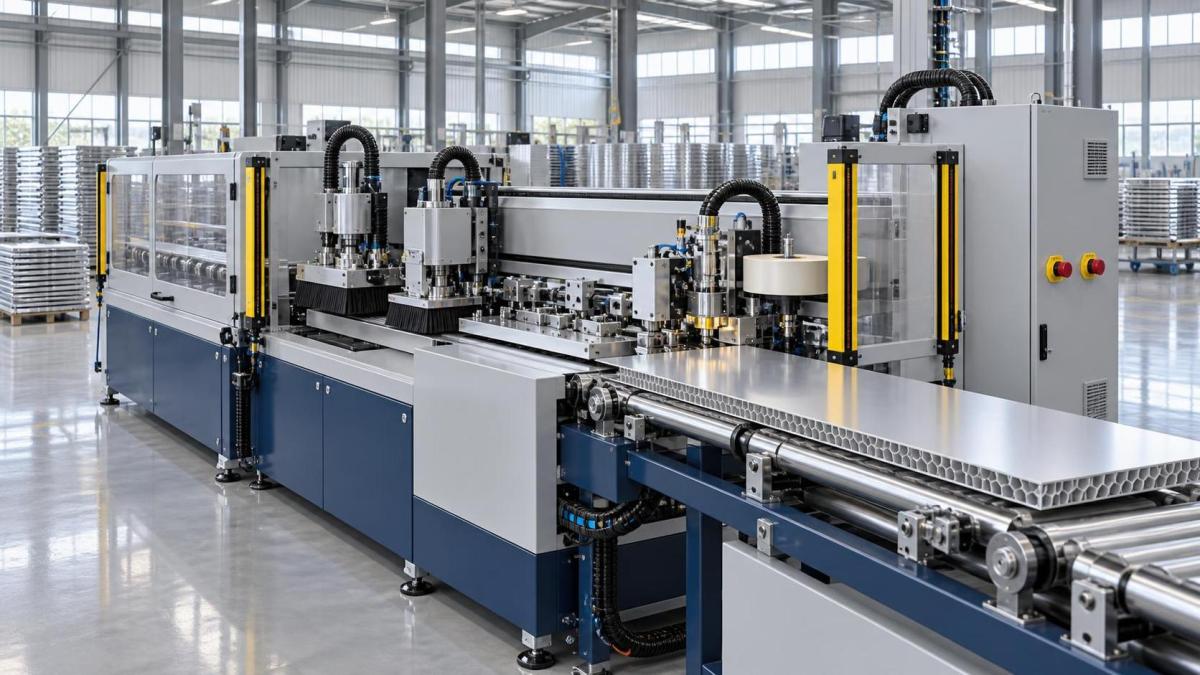
- Intégration au niveau de la conception : La sécurité doit être intégrée à l’architecture de la machine — et non ajoutée ultérieurement. Cela comprend des circuits d’arrêt d’urgence redondants, surveillés et à deux canaux (EN ISO 13850), des rideaux lumineux avec une résolution minimale ≤ 30 mm (EN ISO 13855) couvrant tous les points de pincement entre les courroies d’avance et les unités de préfraisage, ainsi que des entraînements de rouleaux à couple limité pour empêcher une accélération soudaine lorsqu’un panneau se bloque en cours de traitement.
- Traçabilité des composants : Chaque composant critique pour la sécurité — du module de sécurité de l’automate programmable (EN 62061 SIL2 ou EN ISO 13849-1 PLd) aux vannes de serrage pneumatiques — doit disposer de déclarations CE de conformité valides. L’utilisation d’un servomoteur non certifié pour l’unité de rognage des extrémités, même si le bâti principal est certifié, invalide l’ensemble de la déclaration.
- Documentation spécifique à l’application : Le dossier technique doit inclure des rapports d’essai pour la configuration exacte utilisée avec des panneaux sandwich en nid d’abeilles d’aluminium : vérification de la stabilité de température du bac à colle pendant un fonctionnement continu de 8 heures (afin d’éviter l’emballement thermique), mesure des émissions sonores à la position de l’opérateur (les limites EN ISO 7010:2014 s’appliquent), et validation des performances de l’interface d’extraction des poussières lors de la captation de fines particules d’aluminium (et pas uniquement de poussières de bois).
Points de non-conformité fréquents
Trois lacunes pratiques compromettent fréquemment les efforts de certification :
Premièrement, la dynamique d’alimentation du matériau. Les panneaux sandwich en nid d’abeilles d’aluminium nécessitent souvent un support inférieur assisté par vide afin d’éviter les vibrations lors de l’application de colle sur les chants. Si le système de vide ne dispose pas de capteurs de pression surveillés et d’un arrêt automatique de l’avance en cas de perte de vide, il enfreint l’EESS 1.2.1 (stabilité et résistance au renversement). Deuxièmement, la géométrie de rognage. Les unités de rognage des extrémités utilisant des couteaux oscillants génèrent des profils d’énergie cinétique différents de ceux des fraises rotatives. Les organismes de certification demandent désormais régulièrement des calculs de forces dynamiques pour le mouvement du chariot porte-couteau — en particulier lors du rognage de tôles de parement en aluminium de 3 mm sur des âmes en nid d’abeilles. Troisièmement, la continuité de mise à la terre électrique. Les panneaux en aluminium conduisent l’électricité. Si le bâti de la machine n’est pas relié à la terre avec une résistance ≤ 0.1 Ω (vérifiée selon EN 60204-1 §8.2.3), des décharges statiques ou des courants de défaut peuvent former un arc entre les rails de guidage, créant des risques d’inflammation dans les environnements chargés de brouillard de colle.
Des protocoles d’essai qui comptent — pas seulement des documents
La vérification par un tiers n’a de sens que si elle reflète les conditions réelles d’utilisation. Une séquence d’essai conforme comprend :
- Essais de charge dynamique : alimentation de 10 panneaux sandwich en nid d’abeilles d’aluminium consécutifs de 1200 × 2400 mm à la vitesse nominale maximale, tout en surveillant la variation du couple des rouleaux (qui doit rester dans une plage de ±7% de la valeur nominale).
- Validation de l’intégrité des protections : projection d’un projectile en acier de 1.2 g à 12 m/s sur les protections d’accès latérales — la résistance aux chocs doit dépasser les exigences de l’Annexe D de l’EN 1010-1 pour les machines à « risque moyen ».
- Mesure du temps de réponse de l’arrêt d’urgence : depuis l’appui sur le bouton jusqu’à l’engagement complet du frein mécanique, mesuré à la fois aux postes d’entrée et de sortie de rognage — doit être ≤ 200 ms (EN ISO 13850).
- Cartographie thermique : balayages infrarouges du bac à colle, des moteurs d’entraînement et de l’armoire de commande sous charge continue — aucun point chaud ne doit dépasser 65 °C au-dessus de la température ambiante.
Ces essais ne sont pas des options supplémentaires. Ils constituent le socle probant de la Déclaration UE de conformité. En omettre un seul — ou les réaliser uniquement sur des unités prototypes sans revalidation après des mises à jour logicielles ou des révisions matérielles — invalide l’allégation CE.
Conditions d’exploitation déclenchant une réévaluation
La certification n’est pas un événement ponctuel. Des changements dans l’utilisation de la machine peuvent nécessiter une réévaluation partielle ou complète. Par exemple :
- Le passage d’une colle polyuréthane (PUR) à une colle thermofusible modifie la répartition de la charge thermique et nécessite une analyse actualisée des risques thermiques.
- L’ajout d’un module automatisé d’arrondissage des angles introduit de nouvelles pièces mobiles, exigeant une nouvelle évaluation des risques conformément à l’EN ISO 12100:2018, Clause 6.
- Le déplacement de la machine vers une installation où les températures ambiantes sont inférieures à 5 °C affecte le temps de réponse des vannes pneumatiques et la viscosité de l’adhésif — ces deux éléments relèvent de l’EESS 1.1.5 (conditions environnementales).
Les fabricants négligent souvent le fait que le manuel d’utilisation lui-même fait partie de la certification. Il doit préciser l’épaisseur minimale des panneaux (par exemple, « non adapté aux panneaux < 12 mm en raison d’une force de serrage insuffisante »), répertorier les types de colle compatibles avec les données de point d’éclair, et définir le débit d’air d’extraction requis (m³/h) au poste de rognage — et non se limiter à une instruction générique du type « raccorder au système d’aspiration des poussières ».
Ce que signifie réellement une « conception conforme » en pratique
Cela signifie que les décisions d’ingénierie prises dès la phase de conception reflètent les attentes de l’UE — et ne résultent pas d’une adaptation ultérieure. Citons notamment : le positionnement de la buse d’application de colle de sorte que son élément chauffant soit physiquement inaccessible sans retirer deux fixations indépendantes ; la conception de l’unité de préfraisage afin que le réglage de profondeur nécessite un outil dédié (empêchant une surcoupe accidentelle) ; et le cheminement séparé de tout le câblage de commande 24 V DC des câbles moteurs 400 V AC afin d’éviter les interférences électromagnétiques susceptibles de désactiver les relais de sécurité. Il ne s’agit pas de choix esthétiques — mais de réponses directes aux clauses de l’EN 60204-1 et de l’EN ISO 13857.
En définitive, la certification de sécurité UE des machines de placage de chants pour panneaux sandwich en nid d’abeilles d’aluminium est réalisable — mais uniquement lorsque la sécurité est traitée comme une exigence fonctionnelle intégrée à la conception mécanique, à l’architecture électrique, à la logique de commande et à la documentation — et non comme une étape administrative finale.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.