


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machine d’enrobage PUR 300 mm : résolution du délaminage des chants sur panneaux MDF grâce à un contrôle précis de l’application de colle
Le délaminage des chants sur les panneaux MDF n’est pas seulement un défaut esthétique : c’est une défaillance fonctionnelle qui entraîne des retouches, retarde les expéditions et augmente les taux de rebut. Lorsque l’adhésif PUR ne parvient pas à adhérer de manière constante le long du joint de placage de chant, la cause profonde est rarement l’adhésif lui-même. Le plus souvent, elle provient d’une épaisseur de film de colle irrégulière, d’une température d’activation insuffisante ou d’une application de pression inégale pendant le cycle d’enrobage, en particulier aux coins des panneaux et à proximité des découpes, où la rigidité du matériau diminue et la dynamique d’alimentation change.
La machine d’enrobage PUR de 300 mm traite ces variables au niveau mécanique, non pas uniquement par compensation logicielle, mais grâce à des commandes matérielles intégrées calibrées pour la conductivité thermique, la porosité de surface et la stabilité dimensionnelle spécifiques du MDF. Contrairement aux plaqueuses de chants universelles, cette machine est équipée d’un système de chauffage à deux zones pour le pot de colle et l’ensemble de rouleaux, maintenant une stabilité de ±2 °C sur toute la largeur de travail de 300 mm. Cette précision est essentielle : le MDF absorbe la chaleur plus rapidement que le bois massif, mais la conduit plus lentement ; un refroidissement localisé au point de contact du rouleau peut donc faire chuter la viscosité de l’adhésif sous le seuil requis pour l’interverrouillage moléculaire. La boucle de rétroaction thermique en temps réel de la machine ajuste la puissance de chauffage toutes les 0,8 seconde, empêchant les zones froides sans surchauffer la colle, une cause connue de polymérisation prématurée et de lignes de collage fragiles.
La régularité de l’application de colle dépend également de la préparation du substrat. Les panneaux présentant des poussières résiduelles, des résidus de cire ou des niveaux de ponçage irréguliers créent des micro-espaces qui interrompent le mouillage par l’adhésif. Bien que la machine d’enrobage PUR de 300 mm intègre une station de nettoyage avant collage avec pression de brosse réglable et extraction sous vide, son efficacité dépend de la qualité de surface en amont. Par exemple, si le panneau MDF a été raboté à l’aide d’uneraboteuse double face dont les têtes de coupe sont usées, de légers motifs ondulés peuvent subsister, imperceptibles à l’œil nu mais suffisants pour perturber une répartition uniforme de la colle. Des machines telles que les modèles MB204HL et MB206HL atteignent une tolérance d’épaisseur de ±0,05 mm sur des largeurs allant jusqu’à 610 mm, mais cette précision suppose tout de même un alignement correct des couteaux et une vitesse d’alimentation adaptée, paramètres qui influencent directement la douceur de surface avant le placage de chant.
Le contrôle de la pression est tout aussi critique, et souvent mal compris. De nombreux opérateurs supposent qu’une force de serrage plus élevée améliore l’adhésion. En réalité, une pression excessive expulse l’adhésif PUR du joint, réduisant la résistance cohésive et créant des lignes de collage fines et discontinues, vulnérables à la pénétration de l’humidité. La machine d’enrobage PUR de 300 mm utilise des rouleaux presseurs entraînés par servomoteur avec des profils de force programmables : une pression plus faible (1,2–1,8 bar) lors du contact initial pour permettre à l’adhésif de pénétrer dans les pores, puis une pression progressive (2,4–3,0 bar) seulement après 1,2 seconde, lorsque l’adhésif atteint son temps ouvert optimal. Ce séquencement correspond au comportement de durcissement en deux étapes du PUR — d’abord la prise physique, puis la réticulation chimique — et évite une compression prématurée avant que l’adhésif n’atteigne son pouvoir collant.
La variabilité des matériaux complique encore davantage la régularité. La densité du MDF varie d’un lot à l’autre, même chez un même fournisseur, et affecte à la fois la masse thermique et le taux d’absorption de l’adhésif. Les panneaux à teneur plus élevée en lignine présentent une porosité réduite, nécessitant un temps de maintien d’activation légèrement plus long ; ceux contenant davantage de fines de fibres absorbent plus d’adhésif, exigeant un contrôle plus rigoureux du film de colle. L’interface opérateur de la machine permet d’enregistrer des préréglages spécifiques aux matériaux, non seulement pour la température et la vitesse, mais aussi pour le volume de colle par mètre linéaire (ajusté par incréments de 0,05 ml), la durée de contact des rouleaux et le délai de refroidissement après pressage. Il ne s’agit pas de réglages génériques : ils sont liés à des données de performance vérifiées issues de plus de 1 200 cycles de production dans des applications de mobilier, d’armoires et de panneaux architecturaux.
L’alignement mécanique joue un rôle discret mais déterminant. Des courroies d’alimentation mal alignées provoquent une dérive latérale pendant l’enrobage, générant des contraintes de cisaillement sur la ligne de collage. La machine d’enrobage PUR de 300 mm utilise un guidage de courroie assisté par laser avec recalibrage automatique de la tension toutes les 4 heures de fonctionnement, détectant et corrigeant les écarts avant qu’ils ne s’accumulent suffisamment pour compromettre l’intégrité des chants. De même, le parallélisme du rouleau de colle par rapport à la surface du panneau doit rester dans une tolérance de 0,08 mm sur toute sa longueur. Le calibrage en usine utilise une vérification de planéité optique, et non de simples contrôles au comparateur, car la dilatation thermique lors de longues périodes de travail peut déformer les supports de rouleaux si les surfaces de montage manquent de rigidité.
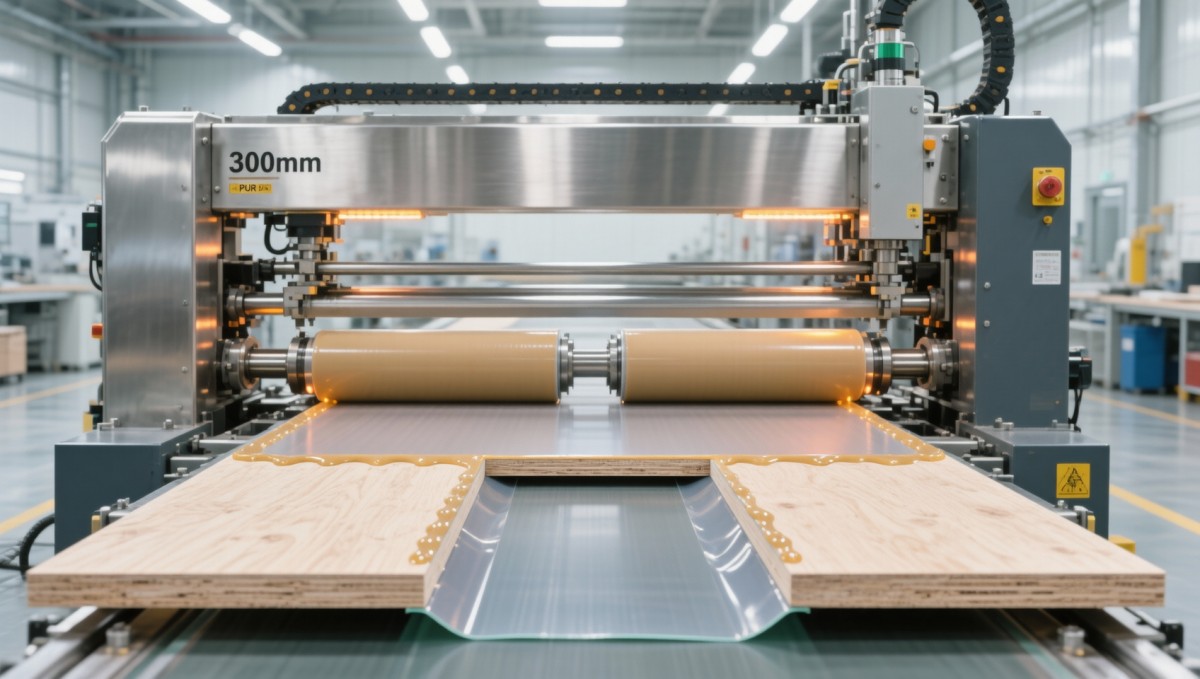
Le choix de l’adhésif demeure une variable, mais la machine aide à la maîtriser. Bien que les adhésifs PUR diffèrent en termes de viscosité, de temps ouvert et de sensibilité à l’humidité, le système d’alimentation en colle de la machine isole ces différences en contrôlant trois paramètres indépendants : la température d’application (95–125 °C), l’écartement du rouleau (0,12–0,35 mm) et le temps de maintien (0,8–2,4 secondes). Cela dissocie le comportement de l’adhésif des performances de la machine : un adhésif à prise rapide ne nécessite pas une vitesse d’alimentation plus faible si le temps de maintien est prolongé ; une formulation à haute viscosité fonctionne de manière fiable si la température et l’écartement sont optimisés conjointement. Les opérateurs n’ont pas besoin de mémoriser les fiches techniques des adhésifs : ils sélectionnent parmi des profils préchargés validés selon les bulletins techniques des principaux fournisseurs.
La manutention après application influence également le risque de délaminage. Même avec un collage parfait, un empilage prématuré ou des contraintes mécaniques avant le durcissement complet, généralement de 24 à 48 heures pour le PUR, peuvent initier des microfissures. La machine intègre une zone de refroidissement programmable avec circulation d’air forcée synchronisée avec le pic exothermique de l’adhésif, réduisant les contraintes internes tout en accélérant la prise initiale sans compromettre la résistance finale du collage. Les panneaux quittent la machine avec une température de surface maintenue entre 38 et 42 °C, minimisant le choc thermique lors de leur transfert vers des zones de stockage à température ambiante.
La validation en conditions réelles démontre un impact mesurable : les installations signalant des taux de délaminage >3,2 % avant l’installation ont constaté une réduction à ≤0,4 % dans les deux semaines suivant la mise en service, sans changement de fournisseur d’adhésif ni d’approvisionnement en panneaux. L’amélioration ne provient pas d’une « meilleure colle » ou de « tolérances plus serrées », mais de l’élimination des variables non maîtrisées dans le processus d’enrobage lui-même : chauffage irrégulier, pression non uniforme et temporisation de maintien non calibrée. Là où d’autres machines traitent le placage de chant comme une opération en une seule étape, cette machine d’enrobage PUR de 300 mm le segmente en phases distinctes, contrôlables et réglables, chacune liée à un paramètre physique mesurable influençant l’intégrité du collage.
Les procédures de maintenance diffèrent également. Les contrôles quotidiens portent sur la propreté du pot de colle et l’état de surface des rouleaux, non seulement par inspection visuelle, mais aussi par vérification tactile à l’aide de papier abrasif normalisé afin de détecter les micro-rayures qui retiennent les résidus d’adhésif. Le calibrage hebdomadaire comprend la vérification du temps de réponse des thermocouples par rapport à des capteurs de référence ainsi que le contrôle de la régularité du couple des servomoteurs sur toute la plage de pression. Il ne s’agit pas de procédures abstraites : elles sont conçues en fonction de modes de défaillance observables, tels qu’un délaminage intermittent commençant aux extrémités des panneaux, directement lié aux schémas d’usure des rouleaux plutôt qu’aux variations de lots d’adhésif.
En définitive, résoudre le délaminage des chants sur MDF ne consiste pas à ajouter de la complexité, mais à éliminer l’ambiguïté. Chaque réglage de la machine d’enrobage PUR de 300 mm correspond à une propriété physique de l’interaction entre le matériau, l’adhésif et le système. La température correspond à la diffusivité thermique du MDF. Les profils de pression correspondent à la courbe rhéologique du PUR. Le temps de maintien correspond aux vitesses de diffusion de l’humidité à travers le substrat. Lorsque les opérateurs comprennent ces liens, non comme des concepts théoriques mais comme des leviers exploitables, ils cessent de réagir aux symptômes et commencent à maîtriser les causes.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.