


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Plaqueuses de chants pour la production de portes : créer une ligne stable à haut volume
Une ligne de production de portes stable ne se crée pas en achetant la machine la plus rapide d’un catalogue. Elle se met en place lorsque la préparation des panneaux, la manutention des matériaux, l’application des bandes de chant, la finition, l’inspection et la maintenance fonctionnent toutes à des vitesses compatibles. Pour les projets impliquant une plaqueuse de chants à haut rendement destinée à la production de portes, la première question n’est donc pas : « Combien de panneaux par heure peut-elle traiter ? » Mais plutôt : « L’ensemble de la ligne peut-il l’alimenter avec précision sans générer de retouches ni de retards en aval ? »
La production de portes rend cette question plus exigeante que l’usinage standard de pièces de caisson. Les panneaux de porte sont souvent plus longs, plus lourds et plus visibles après l’installation. Un petit jour au niveau du chant, une finition d’angle irrégulière, un joint de colle ou une marque de manutention sur le panneau peut devenir un motif de réclamation client. À des volumes plus élevés, ces défauts sont coûteux, car ils se répètent sur tout un lot avant que la cause sous-jacente ne soit détectée.
Commencez par le programme de portes, et non par la configuration de la machine
Une plaqueuse de chants doit être sélectionnée en fonction de la gamme réelle de portes que la ligne produira. Cela comprend les dimensions des panneaux, les matériaux d’âme, les matériaux de chant, l’épaisseur des chants, la finition de surface et le nombre de changements de production par poste. Une ligne produisant une gamme limitée de portes planes stratifiées a des besoins très différents d’une ligne fabriquant des portes MDF peintes, des portes revêtues de PVC, des portes à cadre en bois massif ou de fréquentes commandes sur mesure.
Avant de comparer les équipements, établissez un profil de production opérationnel. Indiquez la porte la plus courte et la plus longue, le panneau le plus étroit et le plus large, la plage d’épaisseurs ainsi que la surface la plus exigeante susceptible d’entrer dans la machine. Incluez les matériaux de chant prévus : ruban mélaminé ou PVC fin, ABS plus épais, placage, bandes de bois massif ou chants décoratifs spéciaux. La machine doit fonctionner de manière constante sur les combinaisons difficiles, et non uniquement sur le panneau le plus courant.
L’état des panneaux mérite une attention égale. Le placage de chants ne peut pas corriger un mauvais équerrage, une épaisseur de panneau instable, des chants préusinés ébréchés ou des déformations liées à l’humidité. Si les ébauches varient avant d’atteindre la plaqueuse, les opérateurs ont tendance à compenser en modifiant les réglages de colle, de pression ou de rognage. Cela peut réduire temporairement les défauts visibles, mais rend le processus moins reproductible.
Le débit est limité par le processus stable le plus lent
Les projets à haut volume surestiment souvent la valeur d’une vitesse d’avance élevée tout en sous-estimant le chargement, l’espacement, le transfert et l’évacuation. Une machine peut être capable de traiter rapidement les panneaux, mais une ligne perd son avantage lorsque les opérateurs ne peuvent pas positionner régulièrement des portes lourdes, que la découpe en amont ne peut pas maintenir le flux requis ou que les portes finies s’accumulent en sortie.
Une conception de ligne pratique considère chaque étape comme un système connecté :
- La préparation des ébauches doit fournir des panneaux d’équerre, aux chants propres et aux dimensions prévisibles.
- La manutention à l’entrée doit soutenir les portes longues ou lourdes sans les désaligner, rayer les faces finies ni créer des écarts irréguliers entre les panneaux.
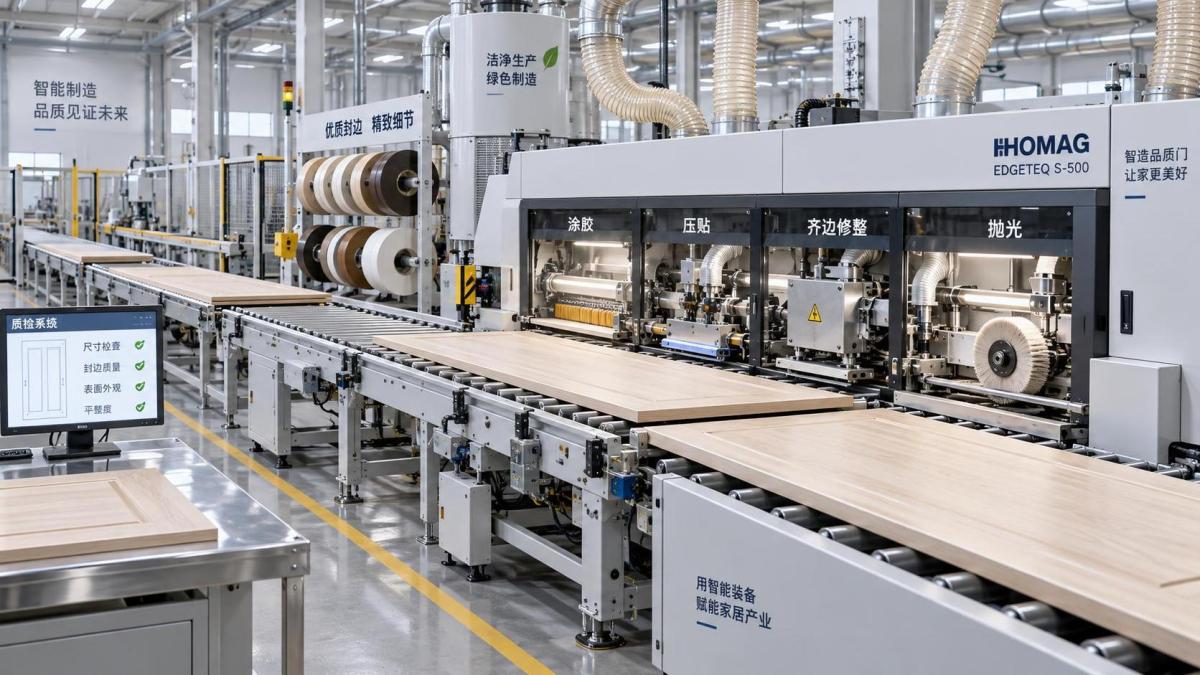
- La plaqueuse de chants doit appliquer l’adhésif, presser le chant, rogner le matériau excédentaire, racler et polir à une vitesse qui préserve la qualité de finition.
- La manutention en sortie doit protéger le chant fini et fournir suffisamment d’espace pour l’inspection, l’empilage ou le transfert vers les opérations de perçage et de quincaillerie.
Au lieu de dimensionner la machine selon un débit de pointe optimiste, planifiez selon le débit soutenu qui permet le réapprovisionnement normal en matériaux, les changements d’outils, les contrôles qualité et les ajustements mineurs. Cela fournit une estimation de capacité plus utile et réduit la tendance à faire fonctionner la machine au-delà du point où la qualité de finition reste stable.
Ce que le processus de placage de chants doit maîtriser
Pour les panneaux de porte, le chant visible est une surface finie, et non un détail de construction dissimulé. Une configuration adaptée doit maîtriser toute la séquence : référence du panneau, préparation du chant, application de l’adhésif, pression, rognage des extrémités, rognage supérieur et inférieur, traitement des angles si nécessaire, raclage et polissage.
La stabilité de référence vient en premier. Le panneau doit traverser la machine sans dériver. Les portes longues rendent les petites erreurs d’alignement plus visibles, en particulier lorsque le motif, le sens du fil ou le profil de chant doivent rester visuellement cohérents. Des systèmes de pression fiables, le support des panneaux et des guides correctement réglés comptent autant que le nombre de postes d’usinage.
Le pré-fraisage est souvent justifié lorsque la qualité des chants de panneau varie. Cette opération élimine les légères marques de scie et crée une surface neuve et droite avant l’application de la colle. Elle est particulièrement utile pour le MDF, les panneaux de particules et les panneaux stratifiés, lorsqu’un chant rugueux peut entraîner un joint de colle visible ou une faible adhérence. Elle ne remplace pas une mauvaise précision de découpe, mais elle assure une surface de collage plus constante lorsque les variations en amont restent dans une plage maîtrisable.
Le choix de l’adhésif doit correspondre au matériau de la porte et au rythme de production. La décision ne se limite pas à choisir entre une colle « forte » et une colle « faible ». Les responsables doivent tenir compte du temps ouvert, du comportement à la chaleur, de l’exposition à l’humidité, du matériau de chant, des exigences de nettoyage et de la fréquence des changements de couleur. Des réglages d’adhésif efficaces pour une construction de panneau peuvent provoquer des débordements de colle, des joints insuffisamment collés ou une faible adhérence sur une autre. L’objectif est d’obtenir un film de colle maîtrisé et une pression constante, et non un volume maximal de colle.
Les postes de finition déterminent si le chant paraît intégré à la face. Le rognage des extrémités, le rognage de profil, le raclage et le polissage doivent correspondre à l’épaisseur et à la finition du chant. Une porte avec des faces décoratives très brillantes ou foncées est moins tolérante : les rayures légères, les résidus d’adhésif et les transitions d’angle irrégulières sont immédiatement visibles. La ligne doit comporter un point d’inspection défini après la plaqueuse de chants, avant que le perçage de quincaillerie ou l’emballage ne rende la correction plus difficile.
Choisissez l’automatisation là où elle élimine une source réelle de variation
Le réglage automatique, le stockage de recettes, la configuration pilotée par code-barres et les convoyeurs de retour peuvent tous améliorer une ligne de portes, mais leur valeur dépend de la gamme de produits. Pour un programme de longues séries avec peu de changements de dimensions, des réglages simples et robustes ainsi qu’une gestion rigoureuse de la configuration peuvent être plus utiles qu’une automatisation complexe. Pour une usine produisant chaque jour de nombreuses dimensions, couleurs et spécifications de chants, le changement automatique réduit la dépendance aux réglages et diminue le risque qu’un opérateur utilise les paramètres de la commande précédente.
La gestion des recettes est particulièrement utile lorsqu’elle mémorise plus que les dimensions des panneaux. Une recette complète doit différencier l’épaisseur du chant, les réglages d’adhésif, les positions des outils de rognage, la vitesse d’avance, les réglages de pression et les exigences de finition. Toutefois, les recettes ne fonctionnent que si le matériau réel des panneaux et le matériau de chant sont maîtrisés. Un programme ne peut pas compenser le remplacement par un rouleau de chant différent ou le changement de fournisseur de panneaux sans validation de la nouvelle combinaison.
La manutention de retour nécessite également une décision réaliste. Un convoyeur de retour peut réduire la main-d’œuvre lorsqu’un opérateur doit traiter plusieurs côtés d’un panneau, mais il augmente les besoins en espace et introduit un point de transfert supplémentaire. Pour les portes très grandes ou délicates, la manutention manuelle ou un équipement de transfert dédié peut être plus sûr et plus facile à maîtriser que de faire passer chaque produit dans un parcours de retour compact.
Ne considérez pas la construction de la porte comme une question isolée en amont
La plaqueuse de chants fonctionne au mieux lorsqu’elle reçoit une ébauche stable. Dans les programmes de portes en bois massif, cette stabilité peut dépendre de l’usinage des traverses, montants et composants de cadre avant l’assemblage du panneau. Lorsque les deux extrémités de composants en bois massif nécessitent des tenons, rainures, perçages ou assemblages inclinés précis, un processus à double extrémité peut favoriser une préparation répétable des cadres. Unetenonneuse CNC à double extrémité est pertinente à cette étape du processus, car elle usine simultanément les deux extrémités d’un composant sous commande CNC.
Cet équipement ne remplace pas une plaqueuse de chants et ne doit pas être spécifié pour le placage des chants de portes planes. Son rôle est en amont, où une géométrie de cadre constante influence la précision de l’assemblage. Cette distinction est importante lors de la planification du projet : une plaqueuse de chants bien spécifiée ne peut pas résoudre les problèmes de joints de cadre lâches, de composants déformés ou de longueurs de traverses irrégulières. Chaque machine doit traiter les variations relevant de sa propre étape de processus.
Décisions d’implantation qui évitent les arrêts évitables
L’implantation au sol est souvent finalisée trop tard. L’encombrement de la machine installée ne représente qu’une partie de la surface nécessaire. Les lignes de portes ont également besoin d’espace pour le chargement, la mise en tampon des panneaux, le stockage des rouleaux de chant, l’accès pour l’entretien de l’adhésif, le remplacement des outils, l’inspection, les retouches et le déplacement sécurisé des pièces longues.
Maintenez un accès dégagé du côté maintenance. Si les unités d’adhésif, les outils de rognage ou les composants électriques sont difficiles d’accès, l’entretien courant prend plus de temps et les opérateurs reportent les vérifications nécessaires. Ce retard se manifeste souvent plus tard par une baisse de la qualité des chants ou des arrêts imprévus. L’aspiration des poussières doit être conçue avec le même sérieux que le flux de production. Les poussières fines autour des postes de rognage et de raclage peuvent affecter la propreté, la visibilité et la fiabilité des composants si l’aspiration est insuffisante.
L’implantation doit également séparer les produits acceptés des produits suspects. Une zone de quarantaine clairement définie près de l’inspection empêche les panneaux présentant des joints de colle douteux, des éclats ou des marques de finition d’être transférés par erreur vers le perçage, la peinture ou l’emballage. Les retouches sont inévitables en production réelle ; ce sont les retouches non maîtrisées qui nuisent au respect des délais.
La mise en service doit prouver la répétabilité, et non seulement le fonctionnement
Un processus de réception de machine doit utiliser les panneaux, chants et finitions réellement prévus pour la production. Testez une gamme représentative, comprenant des portes longues, des pièces étroites lorsque cela est pertinent, des chants plus épais et les finitions les plus sensibles à l’apparence. Inspectez les premières pièces après réglage, puis inspectez des échantillons après un fonctionnement soutenu. Le second contrôle est important, car la chaleur, le comportement de l’adhésif, l’état des outils et l’accumulation de poussière peuvent évoluer pendant le fonctionnement de la machine.
Enregistrez les réglages approuvés comme normes de production. Les opérateurs doivent savoir quelles observations exigent un ajustement, lesquelles nécessitent un contrôle de l’outil ou de l’adhésif, et lesquelles indiquent un problème de panneau en amont. Sans cette distinction, la plaqueuse de chants devient le point de dépannage par défaut pour chaque défaut de la ligne.
La planification de l’assistance fait également partie du périmètre du projet. Qingdao Zhongding Machinery Co., Ltd. associe la fourniture de machines à bois à l’assistance technique et au service de pièces détachées, une approche pertinente pour les lignes de portes, car les pièces d’usure, les conseils de réglage et la gestion réactive des défauts influencent la disponibilité bien après l’installation. Lors de la comparaison des fournisseurs, évaluez la disponibilité des consommables et des pièces de rechange critiques en parallèle des spécifications de la machine.
Questions à résoudre avant l’émission du bon de commande
- Quelles dimensions, quels matériaux, quelles finitions et quels types de chants de portes représenteront la production normale et la production la plus exigeante ?
- La découpe et la manutention en amont peuvent-elles fournir des panneaux avec la qualité et au rythme soutenu requis ?
- Quelles opérations sont essentielles pour obtenir la finition requise : pré-fraisage, arrondi des angles, raclage, polissage, systèmes de colle spéciaux ou usinage des deux côtés ?
- Comment les portes longues, lourdes ou très brillantes seront-elles chargées, soutenues, retournées et empilées sans dommage ?
- Où seront effectués l’inspection qualité, les retouches, la maintenance de l’adhésif, les changements d’outils et l’aspiration des poussières ?
- Quelles pièces et quelles ressources d’assistance technique sont nécessaires pour maintenir la ligne en fonctionnement malgré l’usure normale et les pannes occasionnelles ?
La meilleure spécification n’est pas celle qui comporte le plus de postes ou la vitesse annoncée la plus élevée. C’est celle qui correspond au programme réel de portes, accepte des entrées stables, protège les surfaces visibles et reste facile à entretenir pendant la production quotidienne. C’est ainsi qu’une opération de placage de chants devient un élément fiable d’une ligne de portes à haut volume plutôt que son goulot d’étranglement récurrent.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.