


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Réglage de la machine à plaquer les chants ABS : contrôle de la vitesse d’avance, de la chaleur et de la finition des chants
Un chant ABS propre ne s’obtient pas en augmentant tous les réglages. Une avance rapide avec une activation insuffisante de l’adhésif produit un collage faible ; une chaleur excessive peut foncer la colle, augmenter les débordements et laisser une ligne visible. Un affleurage agressif peut masquer temporairement un problème de collage tout en créant des coins ébréchés ou un bord ondulé. Des résultats fiables proviennent de l’adaptation de la vitesse d’avance, de la température de la colle, de la pression et des réglages des outils de finition au panneau, au ruban, à l’adhésif et aux conditions réelles de l’atelier.
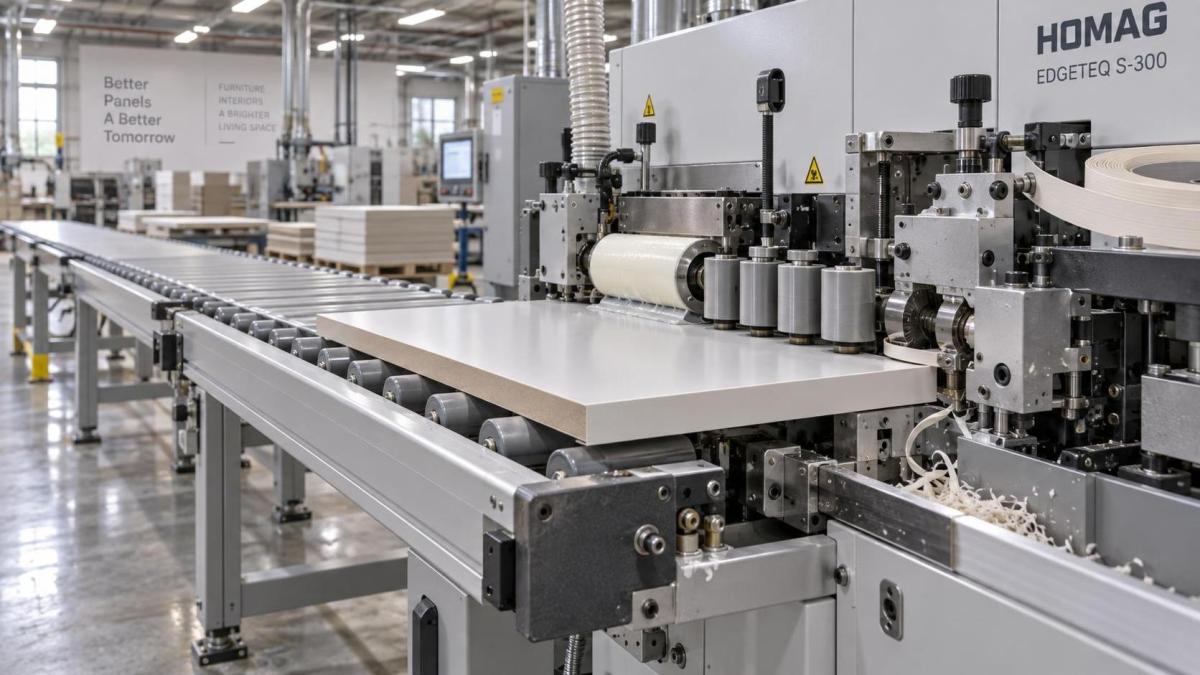
Sur une machine à plaquer les chants ABS, la finition du chant doit être évaluée comme une séquence : alimentation du ruban, transfert de colle, pressage par rouleaux, coupe des extrémités, affleurage supérieur et inférieur, raclage et polissage. Un défaut constaté au contrôle final peut avoir commencé bien plus tôt. Les opérateurs qui isolent l’étape à l’origine du défaut effectueront des corrections plus rapides et gaspilleront moins de panneaux que ceux qui règlent toutes les unités simultanément.
Commencez par le panneau et le chant, et non par le panneau de commande
Avant de modifier les réglages de la machine, inspectez les matériaux entrants. Le ruban ABS doit être stocké à plat, protégé de la poussière et amené à la température de la zone de travail avant utilisation. Un ruban très froid peut résister au formage autour du bord du panneau et sembler moins souple lors de l’étape de coupe des extrémités. Un ruban stocké sous tension, exposé à la chaleur ou endommagé au bord du rouleau peut entraîner des problèmes d’alimentation et d’alignement qu’aucun réglage des rouleaux presseurs ne pourra entièrement résoudre.
Le bord du panneau est tout aussi important. Le MDF, le panneau de particules, le contreplaqué et les panneaux stratifiés n’acceptent pas l’adhésif de la même manière. Un bord de MDF fraîchement usiné est généralement plus uniforme qu’un bord poreux ou endommagé, tandis qu’une surface mélaminée ébréchée peut créer des espaces visibles sous forme de lignes de colle. La poussière est particulièrement nuisible : elle forme une barrière entre l’adhésif et le support, réduit le transfert de chaleur et peut provoquer des décollements localisés après la sortie du panneau de la machine.
Une unité de pré-fraisage est utile lorsque les bords des panneaux sont irréguliers, mais elle n’est efficace que si les fraises sont affûtées et correctement positionnées. Un outil émoussé peut comprimer le panneau de particules ou déchirer le stratifié au lieu de créer une surface de collage propre. L’opérateur doit vérifier que le pré-fraisage enlève uniquement la quantité minimale de matière nécessaire pour obtenir un bord propre et d’équerre. Un enlèvement excessif modifie les dimensions du panneau et peut exposer le matériau du cœur au-delà du profil de bord prévu.
- Confirmez que les bords des panneaux sont secs, exempts de poussière de ponçage et non écrasés.
- Vérifiez que le rouleau d’ABS ne présente pas de courbure, de décalage télescopique, de bords endommagés ou de largeur irrégulière.
- Adaptez l’épaisseur et la largeur du ruban au programme d’affleurage et à la capacité des fraises.
- Vérifiez que la qualité d’adhésif convient à l’ABS, au type de panneau et aux conditions de service prévues.
Ces contrôles sont particulièrement importants lorsqu’une production passe d’un fournisseur de panneaux, d’une surface décorative ou d’une épaisseur de ruban à un autre. Un réglage efficace sur un panneau dense et lisse ne doit pas être automatiquement reproduit sur un support plus poreux.
La vitesse d’avance contrôle la fenêtre de collage
La vitesse d’avance n’est pas simplement un réglage de productivité. Elle détermine combien de temps le bord du panneau reste en contact avec l’adhésif et les rouleaux presseurs, ainsi que le temps disponible avant le refroidissement de l’adhésif. Lorsque la vitesse augmente, le système de colle, l’alimentation du ruban, la zone de pression et les unités d’affleurage doivent tous suivre le rythme. Dans le cas contraire, des défauts apparaissent souvent sous forme de collage incomplet, de ligne de colle apparente ou de déplacement du ruban aux extrémités d’entrée et de sortie.
Une méthode de réglage pratique consiste à établir une qualité stable à une vitesse d’avance modérée avant d’augmenter la production. Faites passer plusieurs panneaux d’essai plutôt que de vous fier à un seul échantillon. Inspectez séparément l’extrémité d’entrée, la section centrale et l’extrémité de sortie. Un collage qui paraît acceptable au milieu mais s’ouvre à une extrémité indique plutôt un problème de synchronisation, de pression, de guidage du panneau ou de synchronisation de la coupe du ruban qu’un simple problème de température d’adhésif.
Lorsque la vitesse d’avance est réduite, les opérateurs ne doivent pas supposer que le résultat s’améliorera automatiquement. Un déplacement plus lent peut augmenter le temps d’exposition de la colle chaude avant compression et entraîner davantage de débordement si la pression reste inchangée. Il peut également modifier la relation entre le déplacement du panneau et les positions programmées des unités d’affleurage, de raclage ou d’arrondissage des angles. Tout ajustement majeur de vitesse doit donc être suivi d’un contrôle de l’encollage, de l’action des rouleaux et de la qualité de finition.
Les signes indiquant que la vitesse d’avance est trop élevée pour le réglage actuel comprennent :
- Un décollement du chant plus visible près des extrémités du panneau.
- Une couverture de colle irrégulière ou des sections sèches le long du bord du panneau.
- Un ruban ABS qui dévie avant d’atteindre les rouleaux presseurs.
- Des coupes d’extrémité rugueuses causées par la vibration du ruban ou une stabilité de serrage insuffisante.
- Des marques d’affleurage qui deviennent plus prononcées à mesure que la vitesse de production augmente.
Il n’existe pas de vitesse « correcte » universelle pour chaque machine à plaquer les chants ABS. Le réglage utilisable dépend du type de colle, de l’état du bac à colle, de la température ambiante, des dimensions du panneau, du matériau de chant, de la configuration de la machine et de l’état de chaque unité de traitement. La meilleure vitesse de production est la vitesse la plus élevée à laquelle la machine produit encore un collage reproductible et une finition stable sur l’ensemble du lot — et non le chiffre le plus élevé affiché sur le contrôleur.
La chaleur de l’adhésif doit être mesurée comme un processus, et non déduite d’un affichage
La température de la colle est souvent incriminée en premier lorsque le placage de chant ABS échoue, mais la valeur affichée sur la machine ne constitue qu’une partie des conditions thermiques. L’adhésif doit être chauffé dans la plage spécifiée par son fournisseur, rester suffisamment longtemps dans cette plage pour s’écouler correctement et atteindre le bord du panneau avant de refroidir excessivement. La température dans le bac à colle, la température au rouleau d’application, la température du panneau et la température ambiante influencent toutes le collage réel.
Pour les adhésifs thermofusibles EVA, les plages de fonctionnement sont généralement définies selon la fiche technique du fabricant d’adhésif, souvent dans une plage de température relativement élevée. La valeur correcte varie selon la formulation et ne doit pas être remplacée par un réglage générique de machine. Les thermofusibles PUR exigent une approche de manipulation différente, incluant le contrôle de l’humidité et un nettoyage rigoureux, car les résidus de PUR durci ne peuvent pas être traités comme une colle EVA ordinaire refondable.
La surchauffe ne crée pas un collage plus résistant. Un adhésif maintenu trop longtemps à une température trop élevée peut se dégrader, se décolorer, former des particules carbonisées ou changer de viscosité. Ces particules peuvent apparaître sous forme de taches sombres dans la ligne de colle ou provoquer un schéma d’application irrégulier. Si le bac à colle a été maintenu à température de fonctionnement pendant de longues périodes d’arrêt, inspectez l’état de l’adhésif avant de reprendre la production. Suivez les recommandations du fournisseur d’adhésif concernant la température de veille et le temps ouvert admissible.
Une chaleur insuffisante crée le problème inverse : la colle peut ne pas mouiller adéquatement le bord du panneau ou le dos de l’ABS avant l’application de la pression. Le ruban peut sembler fixé à la sortie de la machine, mais peut être décollé après refroidissement. Un collage faible qui survient uniquement lors des matinées froides ou après le stockage des panneaux dans une zone non chauffée indique souvent des matériaux froids plutôt qu’un réglage incorrect du bac à colle.
Les contrôles utiles consistent notamment à observer si le film d’adhésif est continu sur le bord du panneau, si sa répartition est uniforme du haut vers le bas et si la colle est transférée plutôt que de s’accumuler sur le rouleau d’application. Évitez de tester la résistance du collage sur un panneau encore chaud. Laissez l’adhésif prendre, puis vérifiez la fixation continue le long du bord. Lorsque les procédures qualité internes le permettent, un essai de pelage contrôlé sur une chute peut révéler si la rupture se produit à l’interface colle-panneau, à l’interface colle-ABS ou dans la surface du panneau elle-même.
Les rouleaux presseurs doivent plaquer le ruban, et non expulser tout le film de colle
Les rouleaux presseurs finalisent le collage en pressant le ruban ABS dans la couche d’adhésif tant qu’elle reste malléable. Une pression insuffisante laisse des poches d’air et un contact faible. Une pression excessive peut expulser trop d’adhésif du joint, rendre une ligne de colle visible et créer localement un collage appauvri. Sur les composants étroits, une force excessive des rouleaux peut également affecter le guidage du panneau.
Les rouleaux doivent entrer en contact avec le ruban selon une séquence contrôlée, le premier rouleau établissant l’adhésion et les rouleaux suivants consolidant le contact. Vérifiez que leurs surfaces sont propres, qu’ils tournent librement et qu’ils ne sont ni durcis, ni fissurés, ni recouverts de colle durcie. Un rouleau contaminé peut marquer la face du ruban ou créer des bandes de pression irrégulières.
Le positionnement des rouleaux doit correspondre à l’épaisseur du ruban. Passer d’un ABS fin à un chant plus épais sans recalibrer le système de pression peut provoquer une marche visible, un débordement de colle ou une mauvaise assise du ruban. Observez le chant directement après la zone de pression. Le ruban doit être plaqué à fleur contre le panneau, sans oscillation, tandis que les débordements de colle doivent être limités et réguliers plutôt qu’importants ou intermittents.
Une ligne de colle visible n’est pas toujours un problème de colle
Les opérateurs réagissent souvent à une ligne visible en augmentant la température de l’adhésif ou le volume d’application. Cela peut aggraver la ligne. La ligne apparente peut être causée par une différence entre la couleur du ruban et le décor du panneau, un bord de panneau irrégulier, un mauvais pré-fraisage, une compression insuffisante du ruban, un enlèvement excessif lors de l’affleurage ou un racloir réglé de manière trop agressive.
Distinguez d’abord un véritable espace d’adhésif d’un contraste de couleur au niveau du joint. Un véritable espace peut se présenter comme une ombre sombre intermittente, un vide ou une ouverture lorsqu’il est observé sous un éclairage latéral. Si la ligne reste parfaitement régulière sur toute la longueur du bord et que le ruban est entièrement collé, le problème peut relever de l’harmonisation visuelle plutôt que de la qualité du collage. Cela nécessite une décision concernant la couleur du ruban, la texture de surface, le décor du panneau ou la méthode de finition — et non un bac à colle plus chaud.
La visibilité de la ligne de colle varie également selon l’angle d’éclairage. Inspectez les panneaux d’essai dans les mêmes conditions d’éclairage que celles utilisées pour le contrôle qualité final. Une surface brillante peut révéler de petites différences géométriques qui seraient invisibles sur un panneau texturé ou mat.
Le réglage de l’affleurage détermine si un bon collage conserve un bel aspect de chant
Les unités de coupe des extrémités et d’affleurage de contour doivent enlever proprement l’excédent de ruban sans tirer sur la ligne de collage. Si les fraises sont émoussées, contaminées ou tournent à une vitesse inadaptée, elles peuvent ébrécher l’ABS, faire fondre localement le chant ou laisser de la matière effilochée. Un ruban proprement collé peut alors sembler défectueux même si les étapes de pression et d’adhésif étaient correctes.
Réglez la position des fraises afin que la machine enlève le dépassement prévu sans entamer la surface du panneau. Cela est particulièrement important sur les panneaux mélaminés ou plaqués à parement mince, où une légère erreur d’alignement peut exposer le support. Lors du passage d’une épaisseur de ruban à une autre, vérifiez la géométrie des fraises et les décalages de programme associés avant de traiter un lot complet.
Les racloirs doivent affiner le chant plutôt que compenser un mauvais affleurage. Un racloir trop avancé peut créer une ligne brillante, enlever trop de matière au coin ou laisser des marques répétitives. Un racloir réglé trop légèrement peut laisser une arête vive ou de légères traces de fraisage. Le résultat approprié dépend du profil et de la finition du ruban : un chant droit, un petit rayon et un profil softform n’utilisent pas la même relation entre l’affleurage et le raclage.
Les roues de polissage constituent la dernière étape esthétique, et non une station de réparation. Elles peuvent éliminer de légers résidus et améliorer l’aspect de la surface, mais un polissage intensif peut générer de la chaleur et étaler les résidus d’adhésif sur la face du panneau. Si les résidus sont excessifs, recherchez leur origine dans l’application de colle, la pression ou l’affleurage avant d’augmenter l’intensité du polissage.
Modifiez une seule variable à la fois lorsque des défauts apparaissent
Plusieurs réglages simultanés rendent le dépannage peu fiable. Si la vitesse d’avance, la température de colle, la pression des rouleaux et la position d’affleurage sont tous modifiés en même temps, il devient impossible d’identifier quelle action a amélioré ou détérioré le résultat. Utilisez une courte séquence contrôlée : notez le défaut, inspectez l’étape correspondante de la machine, effectuez un réglage et faites passer suffisamment d’échantillons pour confirmer que la modification est reproductible.
Conservez des enregistrements de réglage liés aux matériaux, et pas seulement aux noms de produits
Un enregistrement de réglage utile identifie la construction du panneau, la finition de surface, l’épaisseur du panneau, l’épaisseur et la largeur de l’ABS, le type d’adhésif, la vitesse d’avance, les réglages de température, la position des rouleaux presseurs, le programme de fraise et les conditions de la pièce lorsque cela est pertinent. Enregistrer uniquement le modèle de meuble ou le numéro de commande ne suffit pas, car le même modèle peut être produit ultérieurement avec des lots de panneaux ou de rubans différents.
Ces enregistrements réduisent le temps de redémarrage après la maintenance, les changements d’équipe ou les commandes répétées. Ils aident également à distinguer les problèmes récurrents de matériaux de la dérive de la machine. Si un réglage auparavant stable produit soudainement une adhésion faible, vérifiez les changements de lot d’adhésif, de dos de ruban, de stockage des panneaux, de qualité de pré-fraisage et de conditions ambiantes avant de modifier la recette de référence.
La qualité du placage de chant doit être considérée avec le reste du processus de finition des panneaux. Par exemple, la production de portes de meubles peut utiliser à la fois le placage de chant sur des composants droits et le pressage par membrane sur des surfaces profilées. Unemachine de laminage sous membrane sous vide utilise la pression du vide et un chauffage contrôlé pour appliquer des films en PVC, PET, placage ou décoratifs sur des panneaux façonnés ; elle ne remplace pas les étapes mécaniques d’affleurage et de contrôle de l’adhésif nécessaires au placage de chant ABS. Considérer ces procédés comme des opérations de finition distinctes évite des comparaisons incorrectes concernant l’aspect du collage ou les réglages de chaleur.
Le réglage le plus stable d’une machine à plaquer les chants ABS est donc un équilibre contrôlé plutôt qu’un réglage au maximum. La vitesse d’avance doit laisser suffisamment de temps pour le transfert de l’adhésif et la consolidation par pression. La chaleur doit assurer une bonne fluidité sans dégrader la colle. La pression doit plaquer le ruban sans appauvrir le joint. L’affleurage et le raclage doivent préserver le profil créé en amont. Lorsque ces conditions sont vérifiées dans l’ordre, des chants propres deviennent reproductibles au lieu de dépendre d’ajustements répétés par essais et erreurs.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.