


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Assistance à l’installation de machines à bois : une liste de contrôle de mise en service pour les lignes de fabrication de meubles
Une ligne de fabrication de meubles peut être mécaniquement complète et pourtant échouer dès sa première semaine de production. Les causes habituelles ne sont pas des défaillances spectaculaires des machines : un système d’aspiration inachevé, un air comprimé instable, des matériaux manquants pour l’étalonnage, une transition précipitée entre les monteurs et les techniciens, ou des opérateurs à qui l’on demande d’exécuter des recettes qu’ils n’ont pas encore vérifiées. Pour un chef de projet, l’assistance à l’installation des machines à bois doit être considérée comme un processus de mise en service maîtrisé, et non comme une prestation le jour de la livraison.
Le test pratique est simple : la ligne peut-elle produire des pièces représentatives au rythme prévu, avec un flux de matériaux sûr, une qualité acceptable, des réglages enregistrés et une équipe capable de gérer les interruptions courantes ? Si la réponse est non, le projet est encore en phase de mise en service, même si toutes les machines ont été mises sous tension.
Les lignes de fabrication de meubles créent des interdépendances faciles à sous-estimer. Une cellule CNC d’imbrication influence le débit du placage de chants ; la qualité de coupe d’une scie à panneaux affecte l’équerrage en aval ; les performances de ponçage peuvent révéler des problèmes apparus lors de la préparation des panneaux. L’assistance à l’installation est plus efficace lorsqu’elle suit ce flux de production plutôt que de traiter chaque machine comme un équipement isolé.
Commencez avec un responsable de mise en service et un plan d’acceptation partagé
Avant l’arrivée des équipements, désignez une personne côté acheteur pour coordonner les décisions relatives aux travaux de génie civil, aux utilités, à la production, à la maintenance, à la sécurité, à l’informatique lorsque cela est pertinent, et au fournisseur d’équipements. Cela ne signifie pas qu’un seul responsable doit résoudre chaque problème technique. Cela signifie qu’il existe un responsable clairement identifié pour les priorités, les points en suspens, les échéances et les escalades.
Le plan de mise en service doit définir plus qu’une date d’installation. Il doit préciser ce qui constitue l’achèvement mécanique, quelles conditions autorisent la mise sous tension électrique, quels produits échantillons seront utilisés pour les essais, qui peut approuver les modifications et quelles preuves sont requises avant la réception. Sans cet accord, les équipes déclarent souvent la réussite à des étapes différentes : l’installateur peut considérer la machine comme positionnée et raccordée, tandis que la production attend des composants de meubles commercialisables.
Pour une ligne de meubles, les critères d’acceptation doivent être liés à la gamme de produits prévue. Une ligne destinée, par exemple, à la fabrication de caissons d’armoires doit être testée avec les dimensions de panneaux, matériaux, types de chants, schémas de perçage et tolérances qui comptent dans le travail quotidien. Un panneau d’essai générique prouve seulement que le mouvement est possible. Il ne prouve pas que les réglages de la machine, l’outillage, l’aspiration des poussières, la manutention des matériaux et le flux de travail des opérateurs sont prêts pour la production.
Un dossier de mise en service utile comprend généralement :
- Des plans d’implantation indiquant les positions des machines, les dégagements de service, les chemins d’entrée et de sortie, les zones opérateurs et les accès de maintenance.
- Une matrice de responsabilités couvrant le déchargement, le positionnement, les travaux électriques, les raccordements d’air et d’aspiration, l’ancrage, la saisie des logiciels, les contrôles de sécurité et la présence des opérateurs.
- Un calendrier des utilités précisant les points de raccordement requis et la partie responsable de la vérification de chacun d’eux.
- Un processus de liste de réserves avec un responsable, une date d’échéance, un statut et un impact sur la mise en service pour chaque élément non résolu.
- Un plan d’essai basé sur des pièces de production représentatives plutôt que sur un échantillon de démonstration pratique.
- Un dossier de réception couvrant les manuels, schémas de câblage, sauvegardes des paramètres, informations sur les pièces de rechange, exigences de maintenance et enregistrements de formation.
Maintenez ce dossier actif pendant le projet. Un classeur constitué après le démarrage peut documenter l’installation, mais il ne peut pas la gérer.
Vérifiez le site avant l’arrivée des techniciens
La préparation du site est l’étape où de nombreux calendriers de mise en service sont perdus. Les techniciens des machines peuvent régler une machine, mais ils ne devraient pas attendre que les sols sèchent, que les ouvertures soient élargies, que les armoires électriques soient terminées ou que les gaines d’aspiration soient fabriquées. Chaque retard réduit le temps disponible pour l’étalonnage et les essais de production, qui sont généralement les phases révélant les problèmes importants.
Les conditions du sol méritent une attention particulière. Les équipements lourds de transformation de panneaux, les chargeurs automatisés, les convoyeurs de retour et les ponceuses nécessitent la planéité et la capacité portante prévues sur toute leur emprise de travail, et non simplement un sol paraissant plat à l’œil nu. Un support inégal peut compliquer l’alignement et contribuer à des problèmes de répétabilité. Confirmez les emplacements des ancrages, les réseaux encastrés, les caniveaux de drainage et les joints de dilatation avant le positionnement final. Une machine déplacée après alignement peut nécessiter la répétition du processus.
Le déplacement des matériaux doit être examiné avec autant de sérieux que l’implantation des machines. Vérifiez le trajet du déchargement à la zone de stockage temporaire, de cette zone à la première machine, ainsi qu’entre chaque processus majeur. Tenez compte de l’espace de manœuvre des chariots élévateurs, chariots à panneaux, palonniers à ventouses et de la collecte des déchets. Une implantation peut respecter les dimensions tout en obligeant les opérateurs à traverser les trajets des convoyeurs, à transporter des panneaux autour des protections ou à empiler des encours dans une zone de sécurité.
L’accès comprend également l’espace en hauteur. Les gaines, chemins de câbles, éclairages, systèmes de sprinklers et la couverture des ponts roulants peuvent entrer en conflit avec les cadres de chargement, portes de maintenance, points de levage et équipements de manutention de feuilles. Résolvez ces conflits à l’aide des plans d’installation du fournisseur avant l’expédition lorsque cela est possible. Corriger un conflit en hauteur après l’installation des machines est souvent plus lent et plus perturbant que prévu.
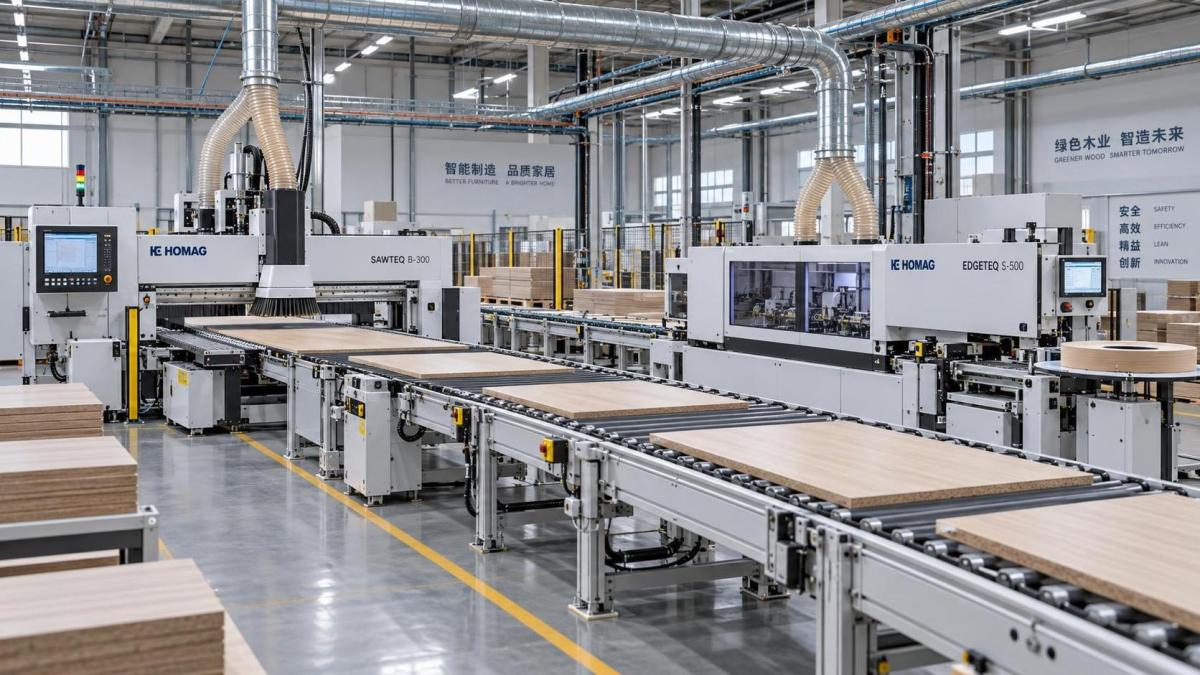
Les utilités sont des intrants de production, et non des éléments de clôture des travaux
L’alimentation électrique, l’air comprimé, l’aspiration des poussières et parfois la connectivité réseau doivent être mis en service comme des systèmes. Raccorder une machine à un service disponible ne suffit pas. Le service doit rester conforme aux exigences de fonctionnement de la machine dans les conditions créant la demande maximale.
Alimentation électrique
Confirmez la tension, la fréquence, la configuration des phases, les dispositifs de protection, le dimensionnement des câbles, la mise à la terre et le dispositif d’isolement requis par rapport à la documentation de la machine. Vérifiez le sens de rotation avant de faire fonctionner les moteurs qui en dépendent. Les armoires électriques doivent être accessibles, correctement étiquetées et exemptes de poussière de construction et d’humidité. Lorsque plusieurs machines démarrent sous une commande centralisée, examinez les séquences de démarrage et les effets de charge avec l’équipe électrique responsable.
Les problèmes de qualité d’alimentation peuvent se manifester par des entraînements intermittents, des défauts de communication, des déclenchements intempestifs ou des performances irrégulières. Ces symptômes peuvent facilement être classés à tort comme des défauts de machine. En cas de dépannage, enregistrez rapidement les conditions d’alimentation plutôt que de vous fier à une mesure unique effectuée lorsque l’équipement est au repos.
Air comprimé
La demande d’air est souvent sous-estimée parce que chaque actionneur paraît petit pris isolément. Sur une ligne de meubles, les serre-joints, butées pneumatiques, changeurs d’outils, jets de nettoyage et dispositifs de manutention peuvent créer des variations rapides de demande. Confirmez la pression à l’entrée de la machine pendant les cycles actifs, et non uniquement dans la salle des compresseurs. Inspectez la filtration, l’élimination de l’humidité, le cheminement des flexibles, les fuites et l’accès aux vannes d’arrêt. La contamination par l’eau ou l’huile peut ne pas interrompre immédiatement la mise en service, mais elle peut réduire la durée de vie des vannes et affecter la régularité du fonctionnement.
Aspiration des poussières
L’aspiration doit être testée pendant que la ligne coupe, usine, traite les chants ou ponce les matériaux qu’elle traitera réellement. Le diamètre des gaines, la conception des dérivations, la logique des registres, l’équilibrage du débit d’air, la capacité de collecte et l’évacuation des copeaux influencent tous les performances. Une aspiration insuffisante ne relève pas seulement de la propreté. Elle peut nuire à la qualité de coupe, à la fiabilité des capteurs, à la visibilité des opérateurs, à la gestion du risque d’incendie et à la capacité de faire fonctionner une ligne sans arrêts répétés pour le nettoyage.
N’acceptez pas « le ventilateur fonctionne » comme test d’aspiration. Observez l’accumulation autour des capots de machine, à l’intérieur des armoires lorsque cela est autorisé, aux points de transfert et sur les composants finis. Confirmez que la collecte des poussières reste efficace lorsque plusieurs machines raccordées fonctionnent simultanément.
Installez dans l’ordre, puis alignez selon le flux de production
Les grandes machines sont généralement mises en place en premier, suivies des convoyeurs, raccordements d’aspiration, protections, services électriques et mise à niveau finale. La séquence doit refléter les dépendances physiques de la ligne. Un convoyeur de retour ne peut pas être aligné de manière significative si la plaqueuse de chants raccordée est encore déplacée. Un système de chargement ne peut pas être étalonné tant que ses positions de référence, zones de sécurité et hauteur de transfert en aval ne sont pas stables.
L’installation mécanique doit inclure des contrôles souvent laissés implicites : orientation de la machine, niveau, état des ancrages, alignement des jonctions, hauteur des convoyeurs, jeu de transfert, position des capteurs, dégagement des protections, soulagement des contraintes sur câbles et flexibles, points de lubrification et accès aux pièces d’usure. Pour les machines reliées, vérifiez le transfert des pièces dans les conditions prévues de pièce les plus basse, haute, étroite et large. Un transfert qui fonctionne avec un panneau d’essai peut bloquer ou désaligner un autre format.
Prévoyez suffisamment de temps pour les réglages de précision. Sur les scies à panneaux, fraiseuses d’imbrication, centres de perçage, plaqueuses de chants, ponceuses à large bande et systèmes de manutention automatisés, la qualité de l’installation affecte la qualité de sortie et la capacité de récupération. Précipiter l’alignement pour commencer la production d’essai peut créer une fausse impression de progrès : la ligne fonctionne, mais les opérateurs compensent par des réglages manuels qui deviennent ensuite une pratique courante non documentée.
À ce stade, demandez aux techniciens et à l’équipe interne de maintenance d’identifier les tâches de service nécessaires après la réception. Ils doivent pouvoir localiser les points de lubrification, remplacer les composants d’usure, réinitialiser les alarmes ordinaires, isoler l’énergie en toute sécurité, nettoyer les zones accessibles et distinguer un réglage normal d’un problème nécessitant l’assistance du fournisseur. L’assistance à l’installation a une valeur limitée lorsque ces connaissances repartent avec l’équipe de mise en service.
Effectuez les essais par étapes au lieu de rechercher immédiatement la vitesse de ligne complète
La mise en service devient plus fiable lorsque les essais progressent de fonctions individuelles stables vers une production connectée. Commencez par les circuits de sécurité, les axes, les capteurs, le transfert des matériaux et les mouvements manuels. Testez ensuite chaque machine avec le matériau et l’outillage prévus. Ce n’est qu’une fois les équipements individuels stabilisés que l’équipe doit tenter le flux de ligne complet et les temps de cycle prévus.
Cette approche par étapes facilite l’isolement des défauts. Si un panneau entre correctement dans une machine CNC mais arrive désaligné à une plaqueuse de chants, l’équipe peut inspecter l’interface de transfert, les réglages du convoyeur, la logique d’orientation des pièces et le comportement du matériau sans remettre simultanément en question l’ensemble de la ligne.
Les pièces d’essai doivent représenter les conditions difficiles de la gamme prévue, et non seulement les plus simples. Incluez, lorsque pertinent, des panneaux petits et grands, des bandes étroites, des pièces avec schémas de perçage, différents matériaux de chants, les épaisseurs de panneaux courantes et des composants nécessitant une finition visuelle soignée. Utilisez autant que possible des panneaux, revêtements, adhésifs et outillages de qualité production. Le remplacement par un matériau plus facile peut masquer les problèmes d’éclats, de collage des chants, de marques de ponçage, de captation des poussières ou de stabilité d’avance.
Recueillez des preuves pendant les essais. Enregistrez les programmes sélectionnés, identifiants d’outils, décalages, réglages de pression, réglages de température le cas échéant, vitesses d’avance, événements d’alarme, motifs de rejet et interventions manuelles. Une approbation de première pièce doit inclure les contrôles dimensionnels et visuels adaptés au produit, mais elle doit aussi documenter la manière dont le résultat approuvé a été obtenu. Sinon, la première équipe après le départ des techniciens risque de passer des heures à recréer une configuration qui fonctionnait déjà.
Formez aux décisions, au rétablissement et à la maintenance
La formation des opérateurs ne doit pas se terminer par les fonctions de démarrage, d’arrêt et d’arrêt d’urgence. La production de meubles implique des variations fréquentes des dimensions des panneaux, matériaux, état des outils, recettes et exigences de chants. Les opérateurs doivent comprendre à quoi ressemble une configuration normale, quels contrôles doivent être effectués avant un cycle et quand un résultat anormal doit déclencher une révision de la maintenance ou du processus.
Séparez la formation selon les rôles. Les opérateurs ont besoin de connaître les séquences de fonctionnement, contrôles qualité, chargement et déchargement sûrs, routines de nettoyage et réponse de base aux alarmes. Le personnel de maintenance a besoin d’instructions plus approfondies sur la lubrification, les limites de réglage, le diagnostic des défauts, les sauvegardes, l’isolement électrique et pneumatique, ainsi que les pièces de rechange recommandées. Les superviseurs doivent comprendre les contraintes de production qui déterminent si un planning est réaliste : temps de préchauffage ou de réglage, pratiques de changement d’outils, intervalles de nettoyage, maintenance planifiée et procédure de reprise après un arrêt.
La formation est plus efficace lorsqu’elle utilise les propres pièces et programmes de production de l’acheteur. Demandez aux opérateurs d’effectuer une configuration complète, d’usiner la pièce, de l’inspecter et de se remettre d’une interruption contrôlée pendant que le technicien est présent. La simple observation peut masquer les incertitudes. Un essai pratique supervisé révèle les points nécessitant une amélioration dans les instructions, le nommage des programmes, la préparation des matériaux ou la communication entre équipes.
Clôturez la mise en service en gardant les problèmes ouverts visibles
Une réception pratique n’exige pas que chaque élément mineur disparaisse avant le début de la production. Elle exige que les éléments restants soient compris, attribués et séparés des problèmes affectant la sécurité, la qualité, la capacité ou la fiabilité des équipements. Ne laissez pas des défauts graves être enfouis dans une longue liste générale de réserves.
Avant de clôturer la phase d’installation, confirmez que les réglages de fonctionnement approuvés sont enregistrés, que les sauvegardes des logiciels et paramètres sont stockées dans un emplacement accessible, que les schémas électriques et pneumatiques correspondent à l’état installé et que le programme de maintenance a un responsable désigné. Examinez les consommables initiaux et les pièces de rechange critiques par rapport à la charge de travail prévue de la ligne et au délai de réapprovisionnement. L’absence d’une fraise, d’une bande, d’un capteur ou d’un composant pneumatique peut transformer un petit problème après démarrage en un arrêt prolongé.
Le meilleur indicateur d’une assistance efficace à l’installation de machines à bois n’est pas une réception cérémonielle. C’est une équipe de production capable de démarrer la ligne en toute sécurité, de produire régulièrement des composants de meubles définis, de diagnostiquer les écarts ordinaires et de fournir au fournisseur des informations précises lorsqu’une assistance plus approfondie est nécessaire. Ce résultat dépend de la préparation avant la livraison, d’essais rigoureux pendant la mise en service et d’une réception organisée autour de la manière dont la ligne fonctionnera réellement.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.