


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines CNC automatiques d’imbrication : quelles fonctionnalités réduisent les chutes de panneaux à grande échelle ?
Le rendement des panneaux se décide avant le démarrage de la fraise
Pour une usine qui transforme de grands volumes de MDF, de panneaux de particules, de contreplaqué, de panneaux stratifiés ou de panneaux compacts, une machine CNC automatique d’imbrication peut réduire considérablement les déchets, mais uniquement si son logiciel, la manutention des matériaux et la précision de coupe fonctionnent comme un système intégré. Une puissance de broche élevée ou une table de chargement automatique peut améliorer le rendement, mais aucune de ces caractéristiques ne garantit à elle seule une meilleure utilisation des panneaux.
Les caractéristiques qui ont le plus d’impact sur les déchets sont généralement moins visibles dans une salle d’exposition : la gestion du fil du bois et des chutes par le moteur d’imbrication, la capacité de la machine à maintenir un panneau entier à plat et immobile, la répétabilité de son système de référence, ainsi que la fiabilité du chargement et du déchargement automatiques. Les évaluateurs techniques devraient examiner ces éléments comme les étapes d’un processus intégré. Une machine qui génère une imbrication efficace, mais perd en précision de positionnement pendant l’usinage, peut transformer un rendement théorique en pièces à refaire. À l’inverse, une défonceuse rigide et précise dotée d’une logique d’imbrication médiocre peut réaliser des coupes nettes tout en laissant du matériau utilisable sur la table.
La première question à poser lors de l’achat n’est donc pas : « Quel taux d’imbrication la machine peut-elle atteindre ? » mais plutôt : « Cette machine peut-elle produire des pièces utilisables, des chutes réutilisables et des temps de cycle prévisibles à partir de notre véritable assortiment de commandes ? »
Une imbrication intelligente exige des règles de production, pas seulement une promesse d’optimisation
Les logiciels d’imbrication sont souvent présentés comme le principal outil de réduction des déchets, et ils sont importants. Leur valeur dépend des règles qu’ils peuvent appliquer sans créer de problèmes en aval. Une disposition qui minimise les espaces vides peut être inadaptée si elle ne tient pas compte du fil du bois des panneaux, de l’orientation des faces, du sens de perçage, des marges pour le placage de chants, des exigences d’étiquetage ou de l’ordre des pièces pour l’assemblage.
Pour les composants d’armoires et les panneaux de meubles, les évaluateurs devraient vérifier si le logiciel distingue les pièces qui peuvent être pivotées de celles qui ne le peuvent pas. Les façades de portes, les panneaux plaqués assortis et les surfaces en mélaminé texturé présentent souvent un sens visuel. Faire pivoter ces composants peut produire une imbrication efficace d’un point de vue mathématique, mais un produit inacceptable sur le plan commercial. Le moteur d’imbrication devrait permettre de définir des contraintes de fil au niveau des pièces, tout en continuant à optimiser la disposition des autres composants.
Les bibliothèques de matériaux sont importantes pour la même raison. Le système devrait conserver des définitions précises des dimensions des panneaux, de l’épaisseur, de la largeur de coupe, de la marge de délignage, de la surface de coupe utilisable, du sens du fil et de l’identification du matériau. Si les opérateurs doivent recréer manuellement ces informations pour chaque tâche, la régularité du rendement dépendra trop de leur rigueur individuelle. Une base de données de matériaux contrôlée réduit également le risque d’imbriquer un ensemble de pièces sur un panneau d’épaisseur ou de finition incorrecte.
La gestion des chutes mérite une attention particulière. De nombreuses machines peuvent afficher à l’écran les zones restantes d’un panneau. Cela ne signifie pas qu’elles gèrent les chutes réutilisables. Un système utile enregistre les dimensions de la chute, le code du matériau, le sens du fil, l’état de la surface et l’emplacement de stockage, puis la rend disponible pour des tâches ultérieures. Il devrait également appliquer une taille minimale raisonnable pour les chutes. Conserver chaque bande étroite peut améliorer le taux d’utilisation apparent dans un rapport, tout en augmentant les tâches de manutention et la confusion dans l’entrepôt.
Demandez aux fournisseurs de démontrer comment le logiciel d’imbrication gère les situations suivantes à partir de données de production représentatives :
- des pièces d’armoire mixtes, avec un sens du fil imposé et des quantités variables ;
- des commandes comprenant à la fois des composants standard et des dimensions personnalisées uniques ;
- des pièces nécessitant différents diamètres d’outils, schémas de perçage ou traitements de chants ;
- une commande répartie entre des panneaux entiers et des chutes répertoriées ;
- une commande prioritaire ajoutée après la préparation du plan d’imbrication initial.
L’objectif de cet exercice n’est pas d’obtenir le rendement le plus élevé possible lors d’une démonstration. Il s’agit de voir si la logique d’optimisation reste exploitable lorsque de véritables contraintes de production sont introduites. Une machine CNC automatique d’imbrication qui prend en charge des règles contrôlées, le suivi des chutes et les modifications de tâches adaptées à l’atelier a généralement plus de valeur qu’une machine qui n’obtient un résultat impressionnant qu’avec une liste d’échantillons parfaitement simple.
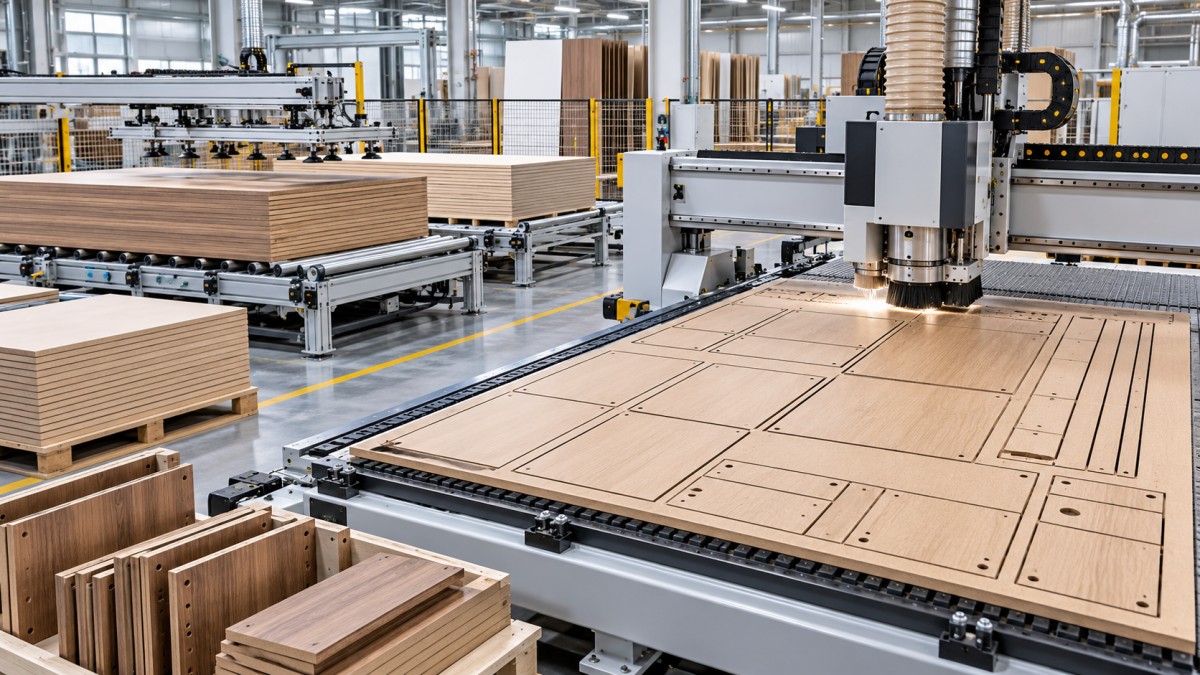
Le zonage du vide et la stabilité des panneaux préservent le rendement promis par l’imbrication
Une imbrication n’a de valeur que si chaque pièce reste en place jusqu’à la fin de l’opération. C’est là que les performances du vide, la conception de la plaque martyr, la commande des zones et la stratégie d’usinage influent directement sur les pertes de matériau.
L’usinage par imbrication crée des composants petits ou étroits en fin de cycle, surtout lorsque la disposition est fortement optimisée. Ces pièces peuvent bouger si le maintien par le vide diminue, si de l’air fuit par les lignes de coupe ouvertes ou si la surface de la plaque martyr est irrégulière. Une pièce déplacée peut être endommagée par la fraise, coupée à une dimension inférieure à celle prévue ou entrer en collision avec l’outil. Même la défaillance d’un seul composant peut nécessiter la fabrication d’une pièce de remplacement et, dans le cas d’ensembles assortis, celle d’une nouvelle face de panneau, voire d’un groupe complet de pièces assemblées.
L’évaluation technique ne devrait pas se limiter à la capacité annoncée de la pompe à vide. La taille de la pompe est importante, mais le résultat en fonctionnement dépend de l’ensemble du système de maintien : technologie de la pompe, zones de vide, vannes, état des joints, porosité de la plaque martyr, planéité de la table, état du panneau et séquence de coupe de la machine. Une grande pompe ne peut pas compenser entièrement les fuites non maîtrisées ou une plaque martyr usée.
Les zones de vide indépendantes sont particulièrement utiles lorsque la production comprend des panneaux de différentes dimensions ou des panneaux partiels. Elles permettent à la machine de concentrer la force de maintien sous la zone active du matériau plutôt que d’aspirer de l’air à travers les zones inutilisées. Les commandes devraient être suffisamment simples pour que les opérateurs puissent les régler correctement et, dans l’idéal, être reliées au programme d’imbrication ou à la disposition de la table. Un zonage manuel complexe peut devenir une source d’erreurs de réglage pendant les périodes de forte activité.
Examinez attentivement la stratégie de la machine pour les coupes traversantes finales. Les méthodes courantes consistent à laisser de petits ponts de matière, à utiliser l’usinage avec pelliculage résiduel ou à contrôler la séquence de manière à ce que les parties de matériau les plus grandes soutiennent les pièces plus petites jusqu’à une étape tardive du programme. Chaque méthode comporte des compromis. Les ponts de matière entraînent une opération secondaire d’ébavurage. Les techniques de pelliculage résiduel dépendent de la régularité de l’épaisseur du matériau et de l’état de la plaque martyr. La coupe séquencée peut accroître la complexité de la programmation. Le choix approprié dépend de la géométrie des pièces, du type de matériau, de la sensibilité de la finition et de la capacité de main-d’œuvre en aval.
Pour les panneaux revêtus à forte valeur, évaluez la qualité de coupe sur les faces supérieure et inférieure. Un mauvais choix d’outil, une vitesse d’avance excessive, une vitesse de broche incorrecte ou un soutien insuffisant peuvent provoquer des éclats et transformer une pièce de dimensions pourtant correctes en rebut. La machine devrait permettre un processus pratique de gestion des outils : fiches d’outils définies, compensation si nécessaire, suivi de l’usure et remplacement facile sans perte de contrôle de la production. Une mauvaise qualité de chant entraîne une baisse du rendement tout autant que les espaces vides entre les pièces.
La précision et l’étalonnage évitent les rebuts cachés
Lorsqu’on parle des pertes de panneaux, l’attention se porte souvent sur les matériaux inutilisés. En production, les pertes cachées peuvent coûter tout autant : des pièces qui correspondent à l’imbrication, mais ne s’ajustent pas lors de l’assemblage. Une machine d’imbrication doit assurer un positionnement stable depuis le chargement du panneau jusqu’au fraisage, au perçage, au déchargement et à l’étiquetage.
La question pertinente porte sur la répétabilité dans les conditions de production, et pas uniquement sur la précision de positionnement nominale indiquée dans une fiche technique. La structure de la machine, la rigidité du portique, les systèmes d’entraînement, la qualité de la crémaillère ou de la vis, le réglage des servomoteurs et la réactivité de la commande influent tous sur la répétabilité. Les conditions de l’atelier, les routines de maintenance et la capacité de la machine à rester étalonnée au fil du temps jouent également un rôle.
Les méthodes de référencement sont particulièrement importantes lorsque les panneaux sont chargés automatiquement. Un panneau qui entre dans la machine de travers ou n’atteint pas sa position de butée prévue peut affecter toutes les pièces de l’imbrication. Vérifiez si le système de chargement utilise des dispositifs d’alignement fiables, si la commande détecte la position du panneau et comment la machine réagit en cas de désalignement ou d’absence de panneau. L’objectif n’est pas simplement d’automatiser le déplacement, mais d’obtenir un référencement fiable du matériau sans corrections répétées de la part de l’opérateur.
Le référencement par vision ou caméra peut être utile pour les panneaux imprimés, les panneaux prétraités et les applications où il faut reconnaître des éléments existants. Il devrait être évalué en fonction du flux de travail réel, plutôt que considéré comme une amélioration universelle. Pour l’imbrication standard de panneaux bruts, un référencement mécanique cohérent et une discipline rigoureuse de chargement peuvent offrir un avantage plus direct. Pour les travaux complexes sur panneaux imprimés ou pré-marqués, la technologie de référencement peut éviter des erreurs qui consommeraient autrement un matériau coûteux.
La précision de perçage influe également sur le rendement. La production d’armoires combine souvent le fraisage avec le perçage vertical, le perçage horizontal ou l’usinage de trous de tourillons. Si la plateforme d’imbrication ne maintient pas une relation fiable entre ces opérations, les pièces peuvent devoir être reprises ou être mises au rebut lors de l’assemblage. Évaluez l’ensemble de la séquence d’usinage ainsi que le transfert vers les équipements distincts de perçage ou de placage de chants. Un faible taux de perte de panneaux a peu de valeur si les défauts d’ajustement en aval augmentent.
L’automatisation améliore l’utilisation des matériaux lorsqu’elle rend la production plus régulière
Le chargement, le déchargement, l’étiquetage et le tri automatiques des pièces sont souvent justifiés par les économies de main-d’œuvre. Leur effet sur les pertes peut être tout aussi important. Ces systèmes réduisent les variations dans l’alimentation des panneaux, l’identification des pièces et la rapidité avec laquelle les composants finis quittent la zone de coupe.
Un système de chargement devrait être évalué en fonction de la gamme de panneaux qu’il devra réellement traiter : dimensions, épaisseur, poids, finition de surface, gauchissement et conditions de poussière. Les panneaux plats et lisses se comportent différemment des panneaux de particules cintrés ou des panneaux recouverts d’un film protecteur. Le système doit séparer les panneaux de manière fiable. Le chargement simultané de deux panneaux peut perturber le maintien par le vide, endommager les outils ou provoquer un arrêt coûteux.
Le déchargement et l’étiquetage devraient être envisagés ensemble. Si une machine coupe efficacement, mais que les opérateurs doivent identifier manuellement des centaines de pièces imbriquées, des erreurs de tri peuvent entraîner des fabrications à refaire et annuler les économies de matériau. Un processus d’étiquetage qui associe chaque composant à sa commande, à son armoire, à son état d’usinage et à son parcours en aval contribue à préserver la valeur créée par l’imbrication. Les étiquettes doivent être lisibles, suffisamment résistantes pour l’opération suivante et appliquées sans ralentir excessivement la cellule.
Dans les usines qui fabriquent une grande variété de produits, l’automatisation la plus utile est parfois celle qui réduit la dépendance aux réglages. Le chargement des tâches par code-barres, la confirmation du matériau, la vérification des outils et la sélection automatique du programme peuvent empêcher un opérateur d’exécuter le bon fichier sur le mauvais panneau. Ces fonctionnalités peuvent sembler secondaires par rapport aux caractéristiques de débit, mais elles s’attaquent à une cause courante de rebuts évitables : une inadéquation de processus plutôt qu’une géométrie de coupe défectueuse.
L’automatisation ne devrait pas être choisie uniquement parce qu’elle réduit le nombre de personnes autour de la défonceuse. Une cellule fortement automatisée nécessite un espace suffisant, une organisation rigoureuse du stockage des panneaux, une maintenance préventive, une capacité adéquate d’aspiration des poussières et une procédure de reprise après incident. Si des arrêts fréquents laissent des panneaux partiellement usinés ou obligent les opérateurs à contourner les commandes, le rendement réel peut diminuer. Le niveau d’automatisation à privilégier est celui que l’usine peut assurer de façon régulière, sur tous les postes.
Évaluez les pertes au niveau de la cellule, et non de la défonceuse
Le rendement matière devrait être mesuré entre le panneau brut et la pièce finie acceptée. Cela comprend les pertes de délignage, les pertes dues au trait de coupe, les pièces endommagées, les surfaces rejetées, les usinages réalisés avec un matériau incorrect, les pièces à refaire à la suite d’erreurs d’usinage et les chutes qui ne peuvent pas être réellement utilisées. Une démonstration fournisseur qui ne rapporte que la surface vide restante sur un plan d’imbrication ne donne qu’une vision partielle du résultat.
Avant de choisir un équipement, préparez un échantillon de commandes récentes représentatif de la production réelle. Incluez des caissons d’armoire récurrents, des composants personnalisés irréguliers, des portes sensibles au sens du fil, des pièces nécessitant un usinage sur les deux faces lorsque cela s’applique, ainsi que des types de matériaux difficiles à maintenir ou à couper proprement. Traitez les mêmes données avec le logiciel d’imbrication de chaque machine candidate, selon des règles de production identiques. Examinez ensuite les plans obtenus avec le personnel de production, d’ingénierie, des achats et de l’assemblage en aval.
Lors de l’évaluation de la machine, demandez des preuves de sa capacité à gérer les variations normales de fonctionnement : changements d’outils, resurfaçage de la plaque martyr, fuites de vide, alignement des panneaux, réutilisation des chutes, impression des étiquettes et redémarrage après une interruption. Ces détails déterminent si l’équipement peut maintenir le rendement attendu après son installation, et pas seulement lors de sa première journée de fonctionnement.
Une machine CNC automatique d’imbrication bien choisie réduit les pertes parce qu’elle génère moins d’espaces inutilisables, moins de pièces instables, moins d’erreurs de réglage et moins de reprises. La meilleure configuration ne se définit que rarement par une seule caractéristique mise en avant. C’est celle dont les règles d’imbrication, les performances de maintien, la précision des déplacements et le flux des matériaux correspondent à l’assortiment de panneaux de l’usine et peuvent être entretenus par les personnes qui l’utilisent chaque jour.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.