


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une ponceuse de portes d’armoire peut-elle poncer les creux sans arrondir les arêtes ?
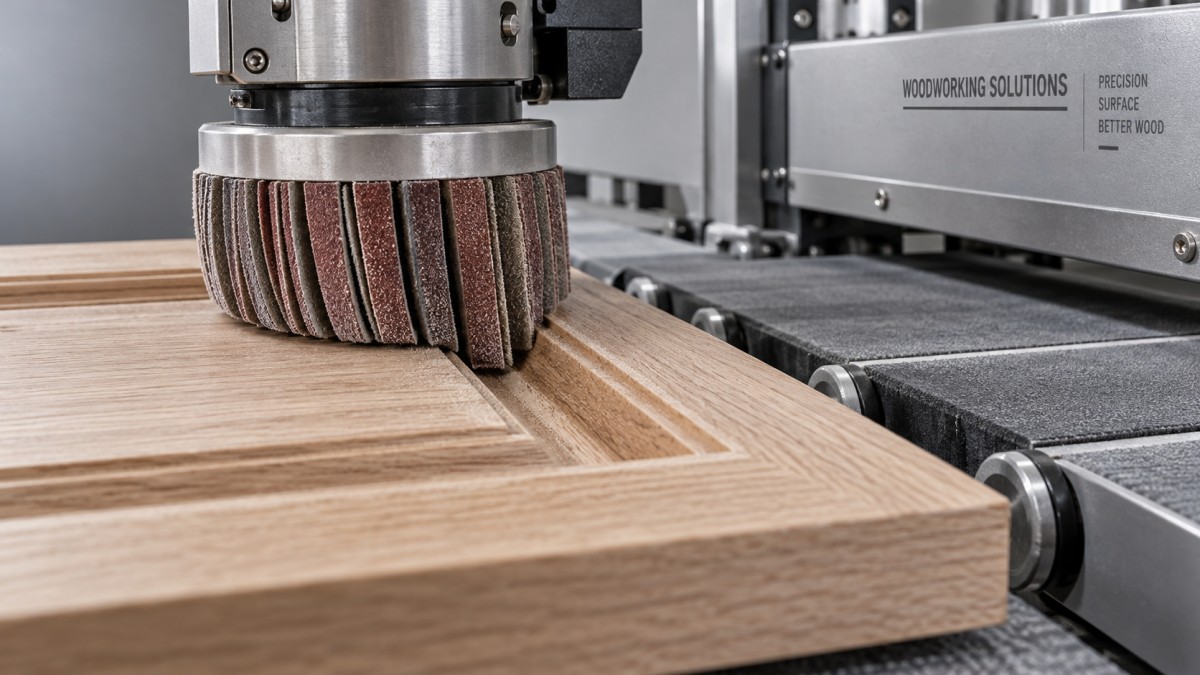
Une ponceuse de portes de meubles peut poncer des profils en creux tout en préservant des arêtes nettes, mais seulement si ses outils abrasifs, ses réglages de contact et ses directions de travail sont adaptés à la géométrie de la porte. Une machine qui produit une finition uniforme sur un panneau peu profond usiné par fraisage peut laisser des rainures profondes intactes ou arrondir les épaulements d’un profil plus complexe.
Pour les évaluateurs techniques, la distinction importante est entre atteindre un creux et le poncer efficacement sans en modifier la forme. Les abrasifs flexibles peuvent pénétrer dans une rainure tout en exerçant une action abrasive plus importante sur les arêtes exposées situées au-dessus. Avant d’investir, vous devez obtenir la preuve que la machine peut répondre à ces deux exigences à la cadence de production visée.
« Sans arrondir les arêtes » doit être défini de manière mesurable
Aucun procédé abrasif n’enlève de matière sans le moindre effet sur la géométrie. L’objectif pratique est de maintenir les modifications du profil dans les tolérances convenues tout en obtenant la préparation de surface requise. Cela diffère de la promesse que chaque angle vif restera totalement intact.
Un léger adoucissement des arêtes peut même être intentionnel. Les spécifications de revêtement exigent parfois un cassage contrôlé des arêtes afin de favoriser la couverture de finition et de réduire la fragilité des angles. Le problème est l’arrondissement incontrôlé : un épaulement perd sa définition, une moulure décorative devient irrégulière ou des portes assorties ne présentent plus un aspect uniforme.
Définissez les critères d’acceptation avant de discuter des réglages de la machine :
- Conservation du profil : Quelle modification du rayon d’arête, de la position de l’épaulement ou de la forme de la rainure est acceptable ?
- Préparation de surface : Éliminez-vous des fibres relevées, de légères marques d’usinage ou des aspérités de revêtement durci ?
- Couverture des creux : Le fond de la rainure, ses parois latérales et ses angles internes doivent-ils tous être en contact avec l’abrasif ?
- Aspect : La porte recevra-t-elle une peinture opaque, une teinture transparente ou une autre finition qui révèle les rayures différemment ?
Une porte en MDF peinte et une porte en bois massif teintée peuvent avoir un profil similaire tout en exigeant des recettes de ponçage différentes. Évaluez-les séparément au lieu de considérer les « portes de meubles » comme une seule application uniforme.
Pourquoi les profils en creux sont difficiles à poncer uniformément
Un épaulement saillant entre en contact avec l’abrasif avant le fond de la rainure. Lorsque les bandes abrasives flexibles épousent cet épaulement, leur force de contact et leur temps de présence peuvent se concentrer sur l’arête exposée. Augmenter la pénétration pour atteindre plus profondément le creux peut donc accroître l’usure des arêtes plus rapidement que cela n’améliore le ponçage du fond de la rainure.
L’accès de l’outil est également limité par la géométrie. Une ouverture étroite peut empêcher les bandes abrasives d’entrer selon un angle efficace. Les angles internes serrés et les détails en contre-dépouille peuvent rester inaccessibles, même si la surface environnante semble poncée uniformément.
La direction compte également. Une brosse qui aborde un épaulement usiné par fraisage dans un sens peut traiter un côté plus agressivement que l’autre. Sur une porte à cadre et panneau, l’orientation du fil du bois, les traverses et les profils qui se croisent ajoutent encore des variations.
Un dessin utile pour l’évaluation doit indiquer l’ouverture et la profondeur de la rainure, l’angle des parois latérales, la forme de l’épaulement et le plus petit rayon interne. Ces détails renseignent bien davantage le fournisseur que la largeur et l’épaisseur hors tout de la porte.
Quelle configuration de ponceuse de portes de meubles convient au profil ?
Les différentes têtes de ponçage répondent à des problèmes différents. Le meilleur choix n’est pas nécessairement la machine qui possède le plus de têtes, mais celle dont la configuration permet un accès adapté sans nécessiter une pression excessive sur la pièce.
Le ponçage à brosses flexibles convient souvent à une préparation légère de surface et à l’élimination des aspérités. Il ne faut pas pour autant s’attendre à ce qu’il élimine des marques de fraise importantes dans un creux profond tout en laissant les arêtes adjacentes intactes. L’élimination de défauts importants et la préservation délicate du profil sont des exigences concurrentes.
Un outillage adapté au profil peut offrir un meilleur contrôle pour les formes répétitives, à condition de correspondre précisément au profil visé. Toutefois, une modification de la géométrie de fraisage, l’usure de l’outil ou le positionnement des composants peuvent changer le schéma de contact. Demandez des essais sur le profil réellement produit, et non sur un échantillon d’apparence similaire.
Les réglages qui déterminent la préservation des arêtes
Construction de l’abrasif : la flexibilité ne suffit pas
Des bandes plus longues et plus flexibles peuvent pénétrer plus facilement dans les contours, mais leur longueur ne suffit pas à établir qu’elles conviennent. La largeur des bandes, la rigidité du support, l’exposition de l’abrasif, la disposition des poils de soutien et la granulométrie influencent toutes la manière dont l’outil pénètre dans le creux et l’usine.
Une granulométrie plus fine ne garantit pas d’éviter l’arrondissement. Si elle nécessite davantage de passes ou un temps de contact plus long pour éliminer un défaut, l’usure cumulée des arêtes peut rester inacceptable. Choisissez l’abrasif en fonction de la quantité de matière à enlever, puis évaluez la modification du profil.
Engagement de la tête : une pénétration plus profonde n’est pas toujours préférable
Sur de nombreuses ponceuses à brosses, le contact est réglé par la position ou la pénétration de la tête, plutôt que par une pression mesurée directement. La pression pneumatique, lorsqu’elle est utilisée, ne constitue qu’un élément du système de contact. Demandez comment l’engagement est réglé, affiché et reproduit.
Une pénétration excessive courbe davantage l’abrasif autour des détails saillants. Un essai raisonnable commence par un engagement léger, augmenté progressivement tout en vérifiant la couverture des creux et la géométrie des arêtes. Si le fond de la rainure reste insuffisamment préparé avant que l’épaulement n’atteigne sa limite d’usure, l’outillage ou le procédé doit être modifié.
Vitesse d’avance, vitesse de tête et passes répétées
Une vitesse d’avance plus faible augmente généralement l’exposition à l’abrasif, tandis que la vitesse de rotation modifie le comportement de coupe et la déflexion des bandes. Ces variables interagissent : « plus lent, c’est mieux » n’est pas une règle fiable pour choisir un procédé.
Plusieurs passes légères peuvent parfois améliorer le contrôle, mais elles cumulent également l’enlèvement de matière. Évaluez la séquence de production complète, y compris toute passe en sens inverse, au lieu d’approuver chaque passe isolément. Consignez la vitesse d’avance, la vitesse de tête, l’engagement, les caractéristiques de l’abrasif et le nombre de passes comme une seule recette.
Maintien de la pièce et aspiration des poussières
Une porte qui se soulève, bascule ou glisse subit un contact irrégulier, même si les têtes de ponçage sont correctement réglées. Vérifiez l’état du convoyeur, le dispositif de maintien, les variations d’épaisseur et le soutien des portes les plus petites de votre gamme.
L’aspiration influe aussi sur la régularité du résultat, et pas seulement sur la propreté. Des abrasifs encrassés et des accumulations de poussière peuvent modifier l’action de coupe ou contribuer aux rayures. Vérifiez les exigences d’aspiration du fournisseur et évaluez les performances dans les conditions d’utilisation prévues, avec des protections et des mesures de maîtrise des poussières adaptées.
Le matériau et la qualité des opérations en amont peuvent déterminer le résultat
Les profils fraisés dans le MDF peuvent présenter des fibres exposées et une densité de surface variable, en particulier lorsque l’outil coupe à différentes profondeurs. Un brossage agressif peut donner à une arête un aspect pelucheux ou usé plutôt que proprement préparé. Le bois massif présente des changements d’orientation du fil et des variations locales de dureté. Les composants plaqués présentent le risque de traverser le mince parement, notamment aux arêtes vulnérables.
Inspectez la porte avant le ponçage. Un procédé destiné à éliminer de légères fibres relevées ne doit pas être jugé sur sa capacité à effacer de fortes marques de broutage dues au fraisage. Des outils usés, un mauvais maintien de la pièce ou une profondeur d’usinage irrégulière peuvent obliger le poste de ponçage à enlever plus de matière que le profil ne le permet sans risque.
La préparation des panneaux en amont mérite également attention. Par exemple, la scie à table coulissante CNC de Qingdao Zhongding Machinery, modèle ZD400T-AD, est conçue pour couper du MDF, du contreplaqué, du bois massif et des matériaux en panneaux, avec une longueur de coupe maximale de 3200 mm et un angle de lame affiché à l’écran. Son rôle est la préparation des ébauches, et non le ponçage des creux. Distinguer ces fonctions permet d’éviter d’attendre d’une ponceuse en aval qu’elle compense toutes les variations des opérations précédentes.
Un essai sur échantillons qui révèle les véritables limites
Une porte de démonstration lisse est rassurante, mais elle ne suffit pas à justifier une décision d’achat. Constituez un jeu d’échantillons couvrant les éléments les plus difficiles de votre gamme réelle : le creux le plus profond, la rainure la plus étroite, l’épaulement décoratif le plus vif et le matériau le plus vulnérable.
- Établissez une référence initiale. Photographiez et inspectez chaque profil avant le ponçage. Consignez les défauts existants, l’état d’humidité lorsque cela est pertinent et les dimensions critiques.
- Définissez des critères d’acceptation distincts. Précisez le niveau de préparation de surface acceptable et la modification de profil acceptable. L’un ne doit pas masquer l’échec de l’autre.
- Procédez à des réglages contrôlés. Ne modifiez qu’une variable à la fois pendant la mise au point, puis consignez la recette finale combinée.
- Vérifiez toutes les orientations. Inspectez les épaulements d’entrée et de sortie, les deux parois latérales, les fonds de rainure, les zones à contre-fil et les détails qui se croisent.
- Appliquez la finition prévue. Examinez des échantillons représentatifs revêtus, car les surfaces brutes peuvent masquer des rayures, des fibres ou une préparation irrégulière.
- Répétez l’essai sur plusieurs portes. Vérifiez la régularité entre plusieurs pièces et évaluez l’incidence de l’usure de l’abrasif sur les résultats.
Utilisez une lumière rasante et un grossissement pour repérer les défauts visuels. Lorsque les tolérances l’exigent, comparez les sections transversales du profil ou utilisez un système de mesure optique adapté. Un gabarit de profil permet un contrôle rapide en production, mais peut ne pas révéler de petites variations importantes au regard de la spécification.
Conservez un échantillon de référence approuvé avec les réglages consignés. Une surface validée et signée est plus utile lorsque les équipes de production et de qualité peuvent comparer les résultats futurs au même étalon physique.
Évaluez le procédé de production, et pas seulement la démonstration de la machine
Le chiffre décisif est le nombre acceptable de portes produites par heure, et non la vitesse du convoyeur à elle seule. Tenez compte du chargement, des passes supplémentaires, des changements d’abrasif, des réglages entre familles de profils, de l’inspection et des retouches manuelles éventuelles. Une machine plus rapide qui nécessite toujours un important ponçage manuel dans chaque creux risque de ne pas produire les économies de main-d’œuvre attendues.
Avant l’achat, demandez au fournisseur d’indiquer quelles surfaces l’outillage proposé poncera, lesquelles pourraient nécessiter une opération secondaire et comment les réglages sont rétablis après le remplacement de l’abrasif. Clarifiez également la disponibilité des consommables, les procédures de remplacement, l’accès pour la maintenance et l’assistance technique.
Qingdao Zhongding Machinery Co., Ltd. possède plus de 20 ans d’expérience dans les machines pour le travail du bois et propose une assistance technique, la fourniture de pièces détachées et un service après-vente. Dans le cadre d’une évaluation technique, ces ressources sont particulièrement utiles lorsqu’elles servent à examiner des échantillons réels de portes et à documenter un procédé reproductible, et non lorsqu’elles remplacent des essais d’application.
La règle de sélection est simple : choisissez une ponceuse de portes de meubles uniquement après avoir vérifié qu’elle prépare suffisamment les creux et préserve les arêtes de façon acceptable, et ce à une cadence de production réaliste. Si l’augmentation du contact permet d’atteindre la rainure uniquement au prix de l’arrondissement de l’épaulement, cessez d’essayer de compenser cette limite par des réglages. Envisagez un autre outillage, une opération supplémentaire contrôlée, une amélioration de l’usinage en amont ou une modification du profil. Le bon investissement préserve le design tout en réduisant le travail, au lieu de simplement donner un aspect fini aux surfaces planes visibles.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.