


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une ponceuse à contreplaqué pour le calibrage de l’épaisseur
Choisir une ponceuse à contreplaqué pour le calibrage en épaisseur
Choisir une ponceuse à contreplaqué pour le calibrage en épaisseur exige davantage que de comparer les largeurs de travail et les puissances des moteurs. La véritable question est de savoir si la machine peut amener vos panneaux réels dans la plage d’épaisseur requise, à la cadence de production prévue, sans endommager le placage de parement. Cela dépend autant du matériau entrant que de l’équipement de ponçage.
Une machine qui produit une surface esthétique peut néanmoins laisser une variation d’épaisseur inacceptable. À l’inverse, un réglage qui élimine efficacement les points hauts peut être trop agressif pour les faces décoratives minces. L’évaluation technique doit donc distinguer le contrôle dimensionnel de la finition de surface, puis déterminer comment les deux seront obtenus dans le processus de production proposé.
Définir le problème d’épaisseur avant de spécifier la machine
« Calibrer à l’épaisseur nominale » ne constitue pas une exigence d’achat complète. Précisez la plage d’épaisseur finie acceptable, la variation au sein d’un même panneau et la variation entre les panneaux. Il s’agit de mesures différentes, et la précision annoncée par un fournisseur peut ne concerner que l’une d’entre elles.
Distinguez également la variation d’épaisseur du cintrage ou du gauchissement. Un panneau cintré peut présenter une épaisseur relativement uniforme, tandis qu’un panneau visuellement plat peut comporter des zones localement plus épaisses ou plus minces. Les rouleaux presseurs peuvent aplanir temporairement une feuille cintrée pendant le ponçage ; une fois sortie de la machine, elle peut reprendre son cintrage. Le calibrage en épaisseur ne permet pas de corriger de façon fiable un contreplaqué instable ou fortement déformé.
Avant de demander des devis, relevez les caractéristiques suivantes sur un échantillon représentatif du stock entrant :
- Mesures d’épaisseur sur la largeur et la longueur, y compris près des bords.
- Épaisseur du placage de parement et épaisseur minimale acceptable de la couche de parement restante.
- Dimensions, structure, état de surface et défauts visibles des panneaux.
- Cintrage, gauchissement, état hygrométrique et conditions de stockage, si ces informations sont disponibles.
- Production requise et indication précisant si une ou deux faces doivent être usinées.
Une règle simple permet d’écarter rapidement les cas impossibles : le ponçage ne peut pas ajouter de matière à un panneau sous-dimensionné. Si les feuilles entrantes sont déjà en dessous de la limite inférieure de l’épaisseur finie, un meilleur contrôle de la machine ne suffira pas à rendre ce stock acceptable.
Déterminer une marge d’enlèvement de matière sûre
La marge de ponçage disponible est déterminée par le placage de parement le plus mince et le plus vulnérable, et pas seulement par l’épaisseur moyenne du panneau. Les variations locales du placage, les réparations, les chevauchements et les zones en relief peuvent consommer cette marge de manière inégale. Demandez au fournisseur de contreplaqué les détails de construction, puis vérifiez des échantillons représentatifs au lieu de supposer que l’épaisseur nominale du parement peut être entièrement poncée.
Ce point devient particulièrement important lorsqu’un panneau nécessite un calibrage important tout en étant recouvert d’un placage décoratif mince. Il peut être préférable de calibrer le support avant le placage décoratif, d’améliorer le contrôle du contreplaqué à la réception ou de rejeter les feuilles inadaptées. Acheter une ponceuse plus puissante ne résout pas l’absence de marge d’enlèvement de matière.
Pour un usinage des deux côtés, définissez l’enlèvement par face ainsi que l’enlèvement total. Un enlèvement égal n’est pas automatiquement adapté à toutes les constructions, mais concentrer toute la correction sur une seule face peut altérer l’aspect ou l’équilibre du panneau. Confirmez la séquence prévue à partir des spécifications du panneau et examinez le résultat une fois la feuille libérée de la pression de la machine.
Choisir les têtes de ponçage en fonction du travail, et non de la brochure
Pour le calibrage en épaisseur, recherchez une référence dimensionnelle clairement définie entre la surface abrasive et le panneau soutenu. Un rouleau de contact relativement dur est couramment utilisé pour un enlèvement de matière contrôlé. Un patin de finition souple épouse plus facilement les contours de la surface et remplit une autre fonction ; il ne doit pas être considéré comme un dispositif de calibrage équivalent.
Une combinaison rouleau-patin peut assurer le calibrage, puis l’affinage des rayures, mais les détails sont importants. Demandez quelle tête détermine l’épaisseur, comment chaque tête se règle et si la pression de finition modifie la dimension finale. Le diamètre et la dureté du rouleau de contact, la spécification de l’abrasif et la rigidité de la machine doivent être pris en compte ensemble.
Les systèmes de pression flottants ou segmentés peuvent contribuer à protéger les surfaces sensibles lors de la finition. Toutefois, un système conçu pour s’adapter aux variations du panneau peut suivre les différences d’épaisseur au lieu de les éliminer. Demandez au fournisseur d’expliquer le mode de fonctionnement proposé et de démontrer ses performances de calibrage.
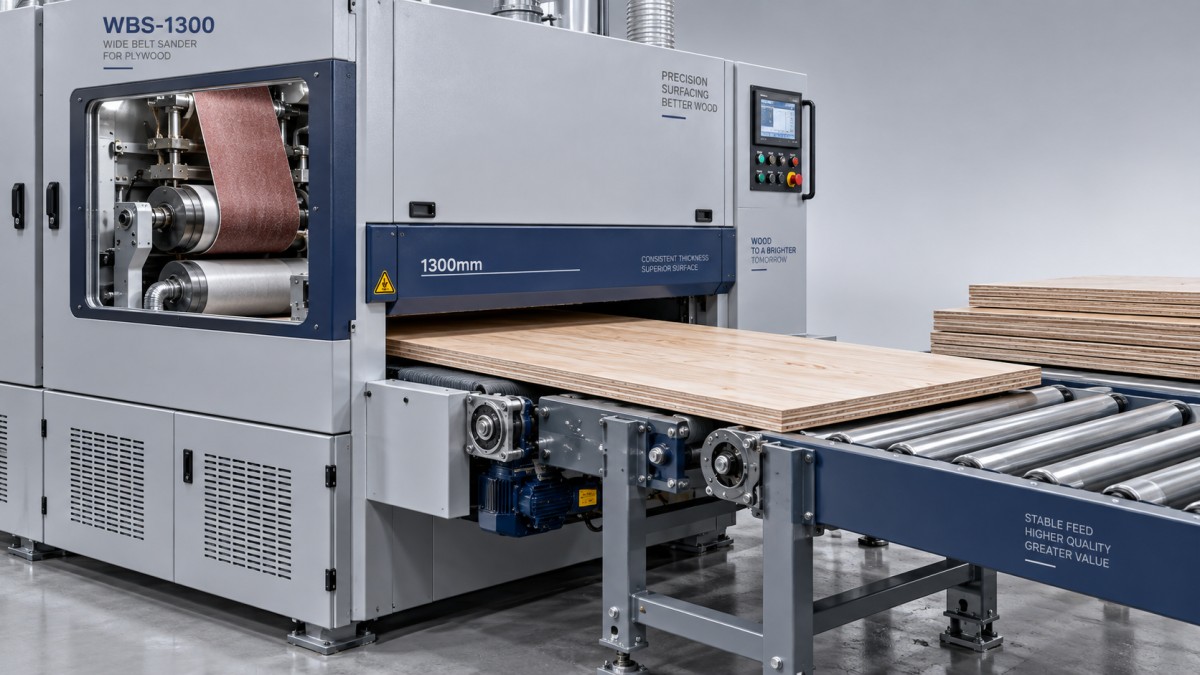
Les configurations pour un ou deux côtés impliquent un autre compromis. Un système double face peut réduire les manipulations et traiter les deux faces en un seul passage, mais il exige une coordination rigoureuse de l’enlèvement de matière et du soutien du panneau. Une machine simple face peut convenir à un atelier plus flexible, à condition que le retournement, les passages répétés et la manutention par l’opérateur soient pris en compte dans le calcul de capacité.
La puissance du moteur ne représente qu’une partie de la capacité d’enlèvement
Un moteur puissant ne permet pas, à lui seul, de déterminer la quantité de matière pouvant être retirée sans risque de votre contreplaqué. La capacité utile dépend également de la largeur de travail, de la vitesse d’avance, de l’état de l’abrasif, de l’essence de bois, des lignes de colle, de l’aspiration et de la qualité de finition acceptable. Demandez une démonstration du taux d’enlèvement sur le matériau prévu, et non une valeur maximale dénuée de conditions de fonctionnement.
La séquence d’abrasifs doit faire partie de cette démonstration. Les bandes à gros grain peuvent retirer la matière efficacement, mais laisser des rayures nécessitant une marge de ponçage supplémentaire. Un grain trop fin dès le départ peut accroître l’encrassement et l’échauffement. La bonne séquence est celle qui répond aux exigences d’épaisseur et de surface sans épuiser le placage de parement.
La stabilité de l’avance détermine souvent le résultat
Une tête de ponçage rigide ne peut pas compenser un panneau qui glisse, se soulève ou change d’appui pendant le passage. Vérifiez l’état du convoyeur, le guidage de la bande, le soutien du plateau, le dispositif de maintien et le réglage de la pression. Un maintien insuffisant permet les mouvements ; une pression excessive peut comprimer le panneau ou plaquer temporairement une feuille déformée.
Portez une attention particulière aux bords d’attaque et de fuite. Un ponçage local excessif près d’une extrémité peut résulter de changements de soutien ou de pression lorsque le panneau entre dans la machine ou en sort. Incluez ces zones dans le plan de contrôle au lieu de ne mesurer que le centre, plus facilement accessible.
Il convient également de vérifier les dimensions minimales des panneaux. Une machine peut accepter la largeur requise tout en traitant mal les pièces courtes en raison de l’espacement des rouleaux ou de la géométrie du soutien. Si l’usine traite à la fois des feuilles entières et des pièces découpées, testez les deux. Ne supposez pas que des essais réussis sur des feuilles entières démontrent l’aptitude au traitement de pièces courtes.
Effectuer un essai de réception qui révèle les variations
Envoyez un lot représentatif comprenant les variations normales de production ainsi que les panneaux les plus difficiles encore conformes à votre spécification d’entrée. Quelques feuilles exceptionnellement plates ne prouvent pas grand-chose. Identifiez chaque panneau et marquez des points de mesure reproductibles afin de comparer les relevés avant et après traitement.
Utilisez un instrument de mesure d’épaisseur étalonné, doté d’une résolution adaptée et appliquant une pression de mesure constante. Consignez l’état hygrométrique et convenez du moment où les mesures seront prises après le ponçage. L’incertitude de mesure doit être suffisamment faible pour distinguer un panneau acceptable d’un panneau rejeté.
- Fixez les conditions de fonctionnement : consignez le type et le grain de la bande, la vitesse d’avance, les réglages des têtes, l’objectif d’enlèvement de matière et les conditions d’aspiration.
- Mesurez l’ensemble du panneau : contrôlez une grille définie, y compris les bords et les extrémités, au lieu de vous fier à une moyenne.
- Vérifiez l’intégrité de la surface : recherchez les percées du placage, la colle exposée, les rayures persistantes, les creux localisés et les réparations endommagées.
- Vérifiez la répétabilité : traitez des panneaux consécutifs et répétez l’évaluation une fois que la machine a atteint sa température normale de fonctionnement.
- Testez le retour au réglage initial : modifiez les réglages d’épaisseur, puis revenez à la recette initiale afin d’évaluer la répétabilité de la mise au point.
Dans la mesure du possible, prévoyez une série plus longue pour observer l’encrassement de l’abrasif et la dérive dimensionnelle. Une bande neuve sur une machine propre constitue un bon point de départ, mais pas un essai de production complet. Convenez des résultats acceptables avant l’essai afin que des échantillons esthétiques ne se substituent pas à des critères d’acceptation mesurables.
Vérifier le processus en aval sans confondre les spécifications
Les objectifs de calibrage doivent tenir compte des opérations suivantes : stratification, usinage, assemblage ou plaquage de chants. Une épaisseur inégale des panneaux peut compliquer les réglages de pression et d’usinage, mais la plage d’épaisseur autorisée par la machine en aval n’équivaut pas à une tolérance d’épaisseur acceptable.
Par exemple, la plaqueuse de chants automatique en ligne droite ZD450C indique une plage d’épaisseur de travail de 10–60 mm et des vitesses d’avance de 12–23 m/min, avec alimentation, encollage, rognage et polissage automatiques. Ces chiffres permettent d’évaluer la compatibilité des composants et la planification de la production. Ils ne définissent pas la variation d’épaisseur au sein d’un panneau que peut tolérer un meuble ou un élément de mobilier fini.
La vitesse d’avance de cette machine ne doit pas non plus être simplement reprise comme objectif de vitesse de ponçage. La capacité de ponçage doit tenir compte de l’espacement des feuilles, des retournements, des passages répétés et des contrôles. Comparez le nombre de panneaux conformes achevés par équipe, et pas seulement les vitesses des convoyeurs.
Acheter un processus facile à maintenir, pas seulement un échantillon conforme
Demandez les exigences d’aspiration pour les conditions de fonctionnement prévues, notamment le débit d’air et les détails de raccordement. Une mauvaise évacuation des poussières peut encrasser les abrasifs et dégrader la régularité de coupe. La collecte des poussières de bois et les précautions contre l’incendie doivent également être évaluées en fonction de l’installation et des exigences locales applicables.
Demandez quelles opérations d’entretien permettent de préserver le calibrage : inspection du convoyeur, alignement du plateau, entretien des rouleaux, vérification du réglage d’épaisseur et remplacement des abrasifs. Vérifiez la disponibilité des bandes de rechange, les délais d’approvisionnement des pièces d’usure, la formation des opérateurs et l’accès à l’assistance technique. Ces éléments deviennent particulièrement importants après le départ de l’équipe d’installation.
Qingdao Zhongding Machinery Co., Ltd. possède plus de 20 ans d’expérience dans les machines à bois et propose une assistance technique, la fourniture de pièces de rechange et un service après-vente. Lors de l’évaluation de son offre, transformez ces prestations en engagements précis : périmètre de la mise en service, pièces de rechange recommandées, procédures de dépannage et responsabilité de la confirmation des résultats de réception.
La meilleure spécification d’achat relie les limites du contreplaqué entrant, l’enlèvement de matière sans risque, l’épaisseur finie, la qualité de surface et le maintien de la production. Choisissez la ponceuse à contreplaqué qui démontre le respect de ces exigences sur un matériau représentatif, et consignez les réglages et les conditions d’entretien nécessaires pour continuer à les satisfaire.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.