


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles machines à bois massif peuvent fabriquer des mains courantes courbes pour escaliers ?
Les centres d’usinage CNC, les défonceuses à copier et les machines dédiées au profilage de mains courantes peuvent produire des mains courantes courbes en bois pour escaliers, mais elles ne permettent pas de traiter les mêmes géométries. Une fraiseuse CNC à trois axes peut usiner de nombreux éléments courbes plans avec des montages adaptés ; un centre d’usinage à cinq axes convient souvent mieux aux mains courantes inclinées et torsadées ainsi qu’aux transitions complexes. Les défonceuses à copier et les toupies peuvent également être pratiques lorsque les gabarits, le maintien de la pièce et l’accès de l’outil sont adaptés à la conception.
Le choix de la machine devient généralement problématique lorsque le dessin de la main courante dépasse le cadre d’une simple courbe : la main courante s’élève autour d’une cage d’escalier, change d’inclinaison au niveau d’un palier ou présente un profil asymétrique dont l’orientation doit être conservée. Choisir l’équipement uniquement en fonction de la puissance de la broche ou de la longueur utile peut rendre certaines surfaces inaccessibles ou désaligner les assemblages. Déterminez d’abord si la machine doit créer l’ébauche courbe, profiler une ébauche déjà courbe ou effectuer les deux opérations.
Définir la courbe avant de comparer les machines
L’expression « main courante courbe » peut désigner plusieurs opérations d’usinage très différentes. Une main courante courbe dans un seul plan n’est pas équivalente à une main courante hélicoïdale, même si leur vue en plan semble similaire. Les distinctions suivantes déterminent les axes, les montages et le processus nécessaires.
- Courbe plane : L’axe de la main courante se trouve dans un seul plan. Les mains courantes courbes planes de palier et certains raccords courbes appartiennent à cette catégorie. Leur contour est souvent accessible avec des méthodes de fraisage conventionnelles.
- Courbe montante ou hélicoïdale : La main courante tourne horizontalement tout en prenant de la hauteur. L’orientation de l’outil et le dégagement deviennent plus exigeants, en particulier autour de la face inférieure et du rayon intérieur.
- Raccord de transition : Un raccord en hélice, un départ ou une liaison avec changement d’inclinaison relie des sections de main courante orientées différemment ou présentant des pentes différentes. Ces éléments courts peuvent être plus difficiles à usiner qu’une longue courbe régulière.
- Orientation variable de la section transversale : Un profil non circulaire doit conserver une orientation définie tout au long de la main courante. Cela nécessite davantage de contrôle que le simple balayage d’une section ronde le long d’un axe.
Fournissez si possible un modèle tridimensionnel indiquant le profil fini, les faces d’assemblage, les détails de raccordement et l’orientation prévue. Un dessin en plan seulement peut masquer des changements d’inclinaison ou de torsion. Distinguez les dimensions de la main courante finie de celles de l’ébauche plus grande nécessaire au serrage et aux surépaisseurs d’usinage.
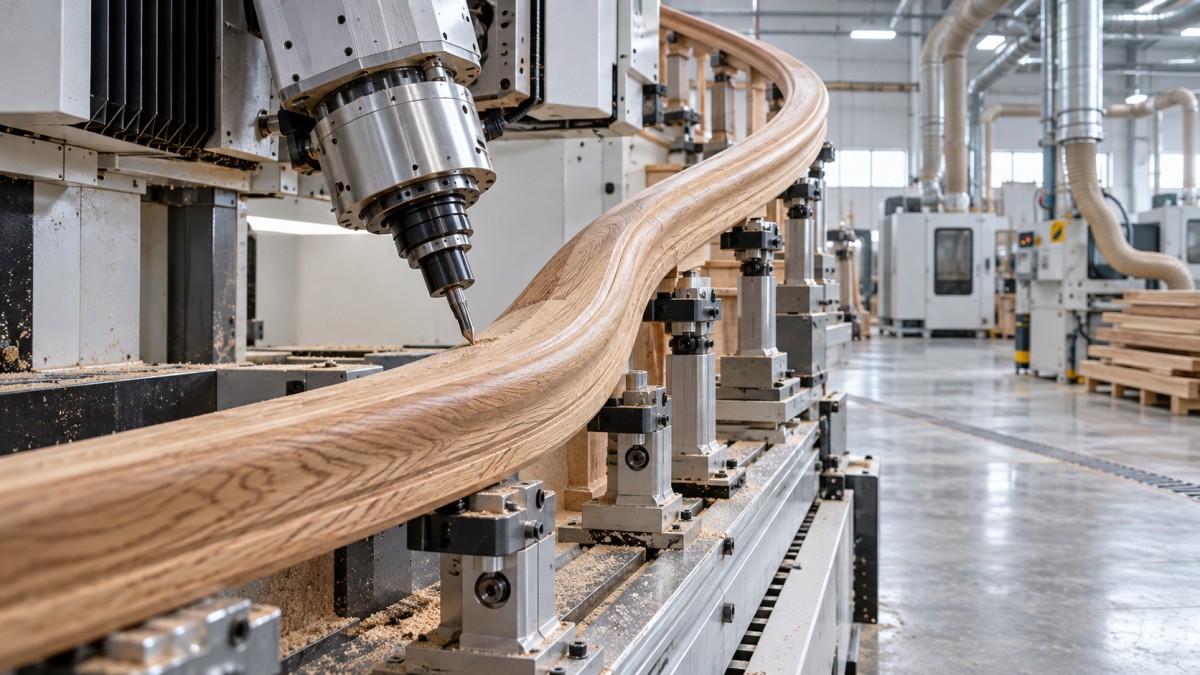
Quelle machine convient à chaque opération sur une main courante ?
CNC à trois axes : utile lorsque l’accès est simple
Une machine à trois axes peut découper un contour courbe dans une ébauche épaisse, dégrossir la face supérieure et usiner les détails de profil accessibles. Le retournement de la pièce dans un montage indexé peut permettre d’accéder aux surfaces restantes. Pour les mains courantes planes et les raccords simples, cette méthode peut convenir sans investir dans une machine à cinq axes.
Son point faible est le repositionnement. Chaque mise en position supplémentaire crée un risque d’erreur de référence, en particulier pour une pièce longue et flexible. Demandez au fournisseur comment sera définie la référence de la seconde mise en position et comment les surfaces usinées seront raccordées. Un dispositif de quatrième axe peut étendre les capacités, mais un diviseur rotatif standard conçu pour les pièces droites ne peut pas nécessairement accueillir une main courante courbe et sinueuse.
CNC à cinq axes : de meilleures capacités pour les géométries spatiales
L’usinage à cinq axes permet à l’outil d’aborder les surfaces sous différents angles. Il peut réduire les repositionnements et faciliter l’accès aux courbes montantes, aux profils torsadés et aux raccords complexes. Toutefois, le seul nombre d’axes ne suffit pas à prouver que la machine convient.
Certaines conceptions peuvent être réalisées par usinage indexé, ou 3+2, où la tête est positionnée avant une opération d’usinage à trois axes. D’autres bénéficient de trajectoires d’outil simultanées sur cinq axes. Demandez une démonstration du processus proposé afin de déterminer quelle méthode est nécessaire. Vérifiez les risques de collision impliquant le carter de broche, le porte-outil, les brides de serrage et la pièce, et pas seulement la pointe de l’outil.
La portée des outils longs constitue une autre contrainte. Une machine peut atteindre géométriquement la surface tout en nécessitant une sortie d’outil excessive, ce qui réduit la rigidité et la qualité de surface. Évaluez l’ensemble outil réel et la stratégie de coupe dans le montage proposé.
Équipements de copiage et de profilage dédiés
Les défonceuses à copier sont intéressantes lorsqu’un atelier produit régulièrement le même raccord ou la même famille de courbes. Leur précision dépend du modèle, du dispositif de palpage, de la géométrie de l’outil et du maintien de la pièce. Il ne faut pas supposer qu’une machine qui reproduit un contour dans un seul plan peut également usiner un raccord en hélice tridimensionnel.
Les profileuses dédiées aux mains courantes peuvent être efficaces lorsque l’ébauche courbe existe déjà et doit recevoir une section transversale uniforme. Leurs capacités varient considérablement. Certains montages conviennent aux courbes planes ; d’autres acceptent certaines formes spatiales. Demandez une confirmation à partir du rayon le plus serré et de la transition la plus difficile de la gamme de produits prévue.
Une toupie reste une option pour les ébauches courbes adaptées, mais elle ne constitue pas un substitut universel à la CNC. Les montages de guidage, les dispositifs presseurs, les protecteurs et les supports doivent être conçus pour l’opération. Pour des raccords courts et irréguliers ou des changements importants de direction du fil, un autre processus peut être préférable.
Usiner une courbe n’est pas la même chose que cintrer le bois
Lors de la comparaison de machines à bois pour la fabrication d’escaliers, distinguez la fabrication de l’ébauche du façonnage final. Une fraiseuse enlève de la matière ; elle ne transforme pas une main courante droite en une courbe stable par cintrage. Le mode de fabrication de l’ébauche influe sur le rendement matière, le sens du fil, la surépaisseur d’usinage et l’équipement requis en amont.
L’usinage dans une pièce de forte épaisseur peut convenir aux raccords courts et à certaines courbes larges. Toutefois, le découpage dans une ébauche peut créer des zones de fil court, en particulier au niveau des changements de direction serrés. La précision géométrique ne garantit pas l’aptitude structurelle. La continuité du fil et la conception des assemblages doivent être évaluées en fonction des charges prévues sur la main courante.
Le lamellé-collé cintré consiste à fabriquer une ébauche courbe à partir de fines lamelles de bois massif collées autour d’un moule. Cette méthode nécessite la préparation des lamelles, un adhésif adapté, un serrage contrôlé et un moule stable. Elle est distincte de l’usinage d’une seule ébauche en bois massif, même si le composant obtenu est généralement transformé à l’aide de machines à bois. Vérifiez si la construction en lamellé-collé est conforme au cahier des charges.
Le cintrage à la vapeur est une autre méthode possible pour les essences et les géométries adaptées. La réussite dépend de l’essence, de la qualité du bois, de la section, de l’humidité, de l’outillage et du contrôle du séchage. Le retour élastique et les variations dimensionnelles doivent être pris en compte avant le profilage final. Quelle que soit la méthode de cintrage, il reste nécessaire de définir les références d’usinage une fois l’ébauche stabilisée.
Le montage détermine souvent si la machine peut fournir le résultat attendu
Une longue main courante courbe peut fléchir sous l’effet des efforts de coupe, même si la machine elle-même est rigide. Un soutien limité aux extrémités peut provoquer des vibrations, du broutage ou des erreurs dimensionnelles localisées. Les supports doivent épouser suffisamment la pièce pour limiter ses mouvements sans bloquer l’accès de l’outil.
Le maintien par le vide n’est pas systématiquement suffisant. Des sections étroites, un bois poreux, des faces inférieures irrégulières ou l’usinage à travers une zone étanche peuvent réduire la force de maintien. Des brides mécaniques, des nids dédiés, des éléments de positionnement sacrificiels ou des systèmes combinés peuvent être nécessaires. Leur position doit être vérifiée sur toute la trajectoire d’outil.
Abordez les points suivants avant d’accepter une proposition de machine :
- Références : Identifiez les surfaces de référence ou les éléments de positionnement utilisés du dégrossissage jusqu’à l’usinage final des assemblages.
- Séquence de dégagement : Déterminez à quel moment les attaches temporaires, les rallonges ou les surépaisseurs de serrage sont retirées et comment la main courante presque terminée reste soutenue.
- Enveloppe de travail : Vérifiez l’ébauche courbe complète, les montages, l’ensemble outil et les mouvements de la tête au lieu de comparer la longueur de la main courante à celle de la table.
- Fabrication en plusieurs sections : Si la main courante dépasse les capacités pratiques de la machine, définissez l’emplacement des assemblages et la manière d’aligner les sections adjacentes.
Les faces d’assemblage méritent une attention particulière. Deux sections de main courante usinées avec précision peuvent tout de même présenter un décalage visible si leurs profils ont été référencés différemment. L’usinage des éléments d’assemblage à partir de références de modèle cohérentes réduit le besoin de corrections manuelles lors du montage.
L’outillage, le bois et la finition influent sur le résultat de production
Les mains courantes courbes présentent des changements de direction du fil le long d’une même trajectoire d’outil. Une stratégie qui coupe proprement une partie peut arracher les fibres sur une autre. L’affûtage de l’outil, le sens de coupe, l’engagement et le soutien en sortie influent sur le résultat. Les avances et les réglages de broche doivent être déterminés pour l’essence, l’outil et la machine utilisés, plutôt que repris d’une recommandation générique.
Les outils de profilage peuvent produire efficacement une section uniforme lorsque l’accès le permet. Les fraises hémisphériques ou d’autres outils de contournage offrent davantage de flexibilité pour les formes spatiales, mais peuvent laisser des facettes qui nécessitent un ponçage. L’espacement des trajectoires, le diamètre de l’outil et la courbure locale déterminent le travail de finition nécessaire. Une surface usinée visuellement acceptable n’est pas nécessairement prête à recevoir un revêtement.
Évaluez le taux d’humidité avant l’usinage et la stabilité après le desserrage. Le mouvement du bois peut modifier l’alignement des assemblages ou les dimensions du profil après un cycle machine apparemment réussi. Les ébauches en lamellé-collé doivent également bénéficier d’un durcissement de l’adhésif et d’un conditionnement appropriés avant les passes de finition.
Le système d’aspiration des poussières doit atteindre la zone de coupe quelles que soient les positions de la tête. Pour les machines CNC carénées, vérifiez que l’aspiration et les protections restent efficaces avec les montages proposés. Pour le façonnage guidé manuellement, vérifiez que la pièce courbe peut être avancée et soutenue sans exposition dangereuse à l’outil de coupe.
Réaliser un essai de réception représentatif, et non une simple pièce de démonstration
Un échantillon de main courante droite ou une courbe plane large ne permet pas de valider une machine destinée aux escaliers hélicoïdaux. Fournissez une pièce d’essai comprenant le rayon le plus petit prévu, la transition d’inclinaison la plus exigeante, le profil réel et un bois représentatif. Ajoutez une section complémentaire si la continuité de l’assemblage est importante.
- Confirmez le processus complet. Consignez la préparation de l’ébauche, le chargement du montage, le dégrossissage, les repositionnements, la finition et l’usinage des assemblages.
- Vérifiez la géométrie après le desserrage. Mesurez l’axe, l’orientation de la section transversale, les rayons critiques et les faces d’assemblage par rapport aux tolérances convenues sur le dessin, après le desserrage.
- Examinez les surfaces difficiles. Inspectez le rayon intérieur, la face inférieure, les changements de direction du fil et les limites de mise en position afin de repérer les arrachements, le broutage ou les marques de raccordement.
- Consignez le travail restant. Tenez compte du ponçage, de l’ajustage, de la préparation des gabarits et des corrections manuelles lorsque vous comparez les efforts de production.
- Démontrez la répétabilité. Des opérations répétées de chargement et d’usinage doivent confirmer que le montage positionne la pièce de manière constante, et pas seulement qu’une pièce soigneusement réglée est acceptable.
Pour des mains courantes tridimensionnelles variées et des raccords de transition, privilégiez un processus cinq axes performant, avec des logiciels de FAO et des montages éprouvés. Pour des courbes essentiellement planes, évaluez l’usinage trois axes avant d’ajouter de la complexité. Les ébauches courbes répétitives aux profils stables peuvent se prêter davantage à des équipements dédiés de profilage ou de copiage. La preuve déterminante est l’existence d’un processus complet et répétable pour la pièce la plus difficile à fabriquer, et non une étiquette de machine ou une démonstration de coupe à vide.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.