


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand une plaqueuse de chants pour meubles a-t-elle besoin d’un groupe d’arrondissement des angles ?
Quand une plaqueuse de chants pour meubles a-t-elle besoin d’un arrondissage des angles ?
Une plaqueuse de chants pour meubles a besoin d’un arrondissage des angles lorsque les portes et les panneaux plaqués exigent des transitions lisses et arrondies au niveau de leurs angles avant et arrière, et pas simplement des chants arasés. La décision dépend de l’épaisseur du chant, de la géométrie du panneau, des exigences de finition et du volume de production. L’affleurage des extrémités et le fraisage des chants supérieur et inférieur peuvent laisser des raccords qui nécessitent encore une finition manuelle. Un groupe dédié à l’arrondissage des angles devient intéressant lorsque ces angles inachevés entraînent un problème de qualité ou un goulot d’étranglement récurrent en production.
La question importante n’est pas de savoir si une machine comporte davantage de postes d’usinage. Il s’agit de déterminer si ses outils et ses mouvements permettent de reproduire la finition d’angle approuvée sur toute la gamme réelle de panneaux, au débit requis, sans endommager la surface décorative.
L’arrondissage des angles remplit une fonction différente du fraisage classique
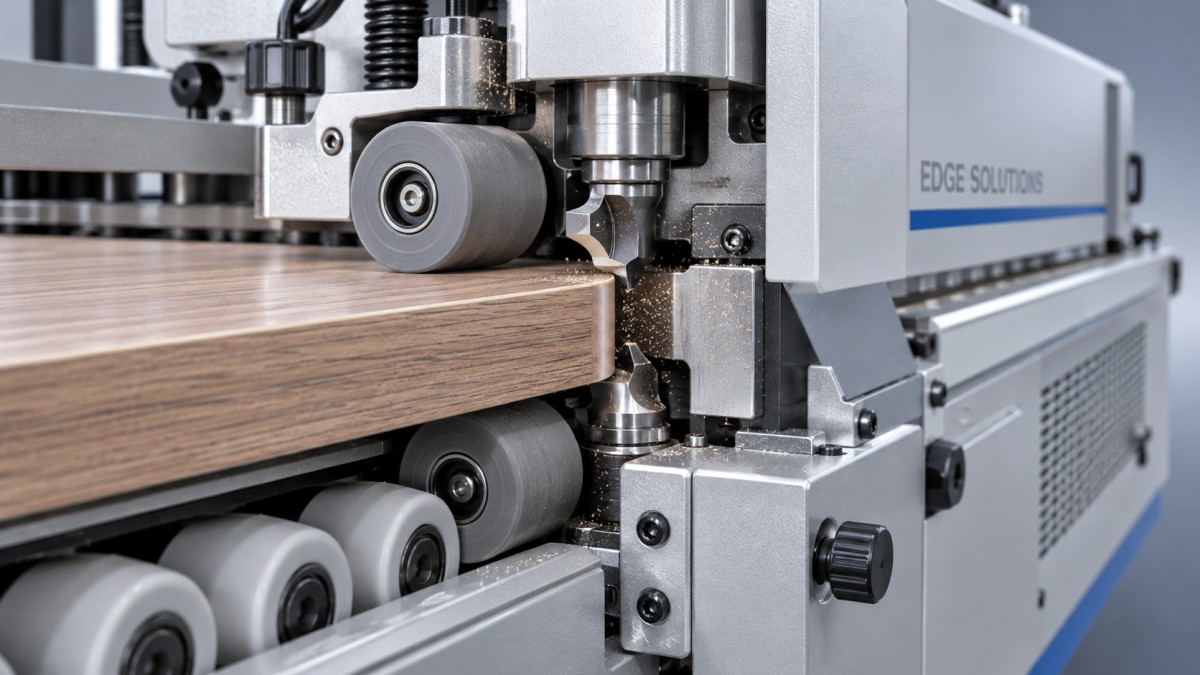
L’affleurage des extrémités élimine le surplus de chant qui dépasse à l’avant et à l’arrière du panneau. Le fraisage des chants supérieur et inférieur élimine le débord au-dessus et au-dessous des faces du panneau, afin d’obtenir un chant longitudinal affleurant, chanfreiné ou arrondi, selon l’outillage. Aucune de ces opérations ne garantit automatiquement une finition harmonieuse à la jonction de ces surfaces, aux extrémités du panneau.
Un groupe d’arrondissage des angles utilise des mouvements d’outils contrôlés et le suivi du panneau pour usiner ces raccords d’extrémité. Il vise à prolonger le profil du chant autour des angles concernés plutôt qu’à laisser une intersection abrupte entre des surfaces fraisées séparément. Le nombre de moteurs ne suffit pas à déterminer les capacités : la disposition du système de suivi, l’accès de la fraise, la logique de commande et les limites des pièces comptent également.
Il existe aussi un piège terminologique. Sur une plaqueuse de chants rectiligne, l’arrondissage des angles ne signifie généralement pas que le contour carré d’un panneau est transformé en un panneau incurvé de grand rayon. Une porte dont les angles sont arrondis en vue de dessus peut nécessiter un usinage de contour et un procédé de plaquage de chants adapté aux formes. Vérifiez la géométrie requise par le plan avant de comparer les devis des machines.
Dans quels cas le groupe supplémentaire est-il justifié ?
Les portes de meuble apparentes, les façades de tiroir et les panneaux fréquemment manipulés sont les meilleurs candidats. Ces angles sont remarqués visuellement et au toucher. Un panneau peut sembler acceptable le long de son chant droit, tout en donnant une impression d’inachevé à la jonction entre l’affleurage d’extrémité et le profil supérieur ou inférieur.
Les chants en plastique plus épais rendent souvent cette transition plus visible, car il y a davantage de matière à façonner. Toutefois, l’épaisseur ne constitue pas un seuil d’achat universel. Un chant mince peut nécessiter une finition soignée des angles, tandis qu’un chant plus épais peut volontairement conserver un profil différent. Spécifiez la géométrie finale au lieu de supposer que tout chant dépassant une certaine épaisseur exige la même opération.
Les distinctions suivantes permettent de différencier les besoins réels des options facultatives :
- Éléments apparents produits en série : Un groupe intégré mérite d’être étudié lorsque la même finition d’angle doit être reproduite sur l’ensemble d’une production régulière de meubles.
- Éléments intérieurs dissimulés : Si la finition approuvée est obtenue par un simple fraisage, l’arrondissage des angles peut apporter peu d’avantages pratiques.
- Petites séries variées : Un poste de finition séparé peut suffire lorsque le travail sur les angles est peu fréquent et que la manutention reste gérable.
- Détails volontairement carrés ou chanfreinés : L’arrondissage automatique peut être incompatible avec la conception. Vérifiez que le groupe peut être contourné ou configuré de manière appropriée.
Un angle adouci peut améliorer le confort de manipulation, mais cela ne prouve pas que les exigences de sécurité applicables au mobilier sont respectées. Tout rayon, toute méthode d’essai ou tout critère d’acceptation spécifié doit toujours être vérifié au regard des documents de projet applicables.
Adaptez le groupe au matériau, pas seulement à la brochure
Les chants en ABS, en PVC, en placage et en bois massif ne réagissent pas de la même façon à la coupe. La rigidité du matériau, le sens du fil le cas échéant, l’affûtage de la fraise, la température et le support peuvent influer sur le résultat. Une démonstration réussie sur un chant en plastique ne suffit pas à valider automatiquement tous les matériaux de chant prévus dans votre programme de production.
Le profil de la fraise doit également correspondre au rayon souhaité et à la matière disponible. Une combinaison inadaptée peut laisser une marche, enlever trop de chant ou exposer le support. Lorsque le chant comporte une surface décorative sur une âme de couleur différente, un profilage agressif peut révéler un changement de couleur visible, même si l’usinage est géométriquement régulier.
Vérifiez le système de contact avec le panneau aussi attentivement que la fraise. Les palpeurs, les rouleaux et les réglages de pression doivent suivre la pièce sans marquer les faces sensibles. Les surfaces très brillantes et texturées doivent faire l’objet d’essais distincts. Une démonstration sur un panneau mat peu sensible aux marques ne permet pas de valider les performances sur une finition qui se marque plus facilement.
Une mauvaise qualité d’angle n’est pas toujours un problème d’arrondissage. Des ébauches non équerrées, des supports ébréchés, une adhérence irrégulière du chant et un fraisage en amont incorrect peuvent tous affecter le raccord final. L’ajout d’un poste d’usinage ne compensera pas de façon fiable une préparation instable des panneaux ou un joint de colle insuffisant.
Vérifiez la plage de fonctionnement à la cadence de production
Une fiche technique peut indiquer une large plage d’épaisseurs de panneau, alors que la fonction d’arrondissage des angles est soumise à des limites plus étroites. Demandez la plage de fonctionnement pour le processus complet avec l’arrondissage activé, et pas seulement les dimensions maximales pouvant passer sur le convoyeur.
Les questions les plus utiles portent sur les limites qui interagissent entre elles :
- Quelles sont les longueurs et largeurs minimales de panneau autorisées lorsque ce groupe est en service ?
- Quelles combinaisons d’épaisseur de panneau, d’épaisseur de chant et de rayon de fraise sont prises en charge ?
- Quelle vitesse d’avance et quel espacement entre les panneaux sont nécessaires pour assurer un suivi fiable ?
- Quels raccords d’angle avant et arrière sont usinés à chaque passage ?
- Le changement d’épaisseur ou de profil nécessite-t-il un réglage manuel, un remplacement d’outillage ou le rappel d’une recette enregistrée ?
- Le groupe peut-il être contourné sans perturber les autres opérations de finition ?
L’espacement des panneaux est facile à négliger. Une ligne peut disposer d’une vitesse de convoyage suffisante tout en nécessitant des intervalles plus grands pour que le mécanisme d’arrondissage puisse terminer son mouvement et se réinitialiser. Comparez le nombre de pièces conformes par poste, plutôt que de vous fier uniquement à la vitesse d’avance annoncée.
Pour les pièces courtes et les lots de dimensions variées, demandez une séquence de production représentative. Le traitement lent d’un grand panneau est beaucoup moins probant qu’une série comprenant les plus petites pièces admissibles, les espacements habituels et les changements de dimensions courants.
Comparez l’arrondissage intégré à la véritable solution de remplacement
La finition manuelle des angles n’est pas nécessairement un procédé inadapté. Pour des travaux occasionnels, un opérateur qualifié équipé de manière appropriée peut respecter les spécifications à un coût raisonnable. Une machine d’arrondissage des angles séparée peut aussi convenir lorsque seule une partie de la gamme de produits nécessite cette opération.
L’arrondissage intégré devient plus intéressant lorsque les manutentions secondaires sont fréquentes. Évaluez le temps nécessaire pour retirer les panneaux de la ligne, les empiler, les transporter jusqu’à un autre poste, finir les angles, les inspecter et les remettre en production. Ne mesurer que le temps de contact avec l’outil sous-estime la charge de travail actuelle.
Pour établir une comparaison pratique, calculez le coût annuel de finition manuelle évitable à partir de vos propres relevés de production, puis soustrayez les coûts supplémentaires d’outillage, de maintenance, d’énergie et de réglage liés à l’arrondissage automatique. Comparez l’économie annuelle restante à l’investissement installé supplémentaire. Ne supposez pas que chaque minute gagnée se traduit par une économie financière : elle peut plutôt libérer de la capacité ou réduire les heures supplémentaires.
Une modernisation mérite une attention particulière. Une plaqueuse de chants pour meubles existante peut ne pas disposer de l’espace de banc, des commandes, des protections, de la capacité d’aspiration ou des mouvements synchronisés nécessaires à l’ajout d’un groupe. Demandez au fabricant d’origine de confirmer la faisabilité avant d’envisager une modernisation comme solution moins coûteuse.
Rendez l’essai de réception suffisamment exigeant pour être utile
Dans la mesure du possible, fournissez des panneaux, des chants et un système adhésif représentatifs de votre production réelle. Incluez les combinaisons les plus exigeantes dans les spécifications proposées, et pas seulement les matériaux les plus faciles à usiner. Un échantillon de référence approuvé fournit aux deux parties un objectif plus précis qu’une simple demande d’« angles lisses ».
Inspectez les raccords finis à la recherche de crêtes, de débords non usinés, d’entailles, d’éclats dans le décor, de supports visibles et d’incohérences de profil entre les extrémités avant et arrière. Examinez les panneaux une fois tous les chants prévus posés : l’ordre des opérations et les chants qui se rejoignent peuvent influer sur l’aspect final. Séparez l’inspection de réception de toute retouche manuelle non documentée.
Demandez des pièces répétées et une démonstration de changement de série. La régularité après réglage est plus révélatrice qu’un seul échantillon préparé avec soin. Consignez les caractéristiques des fraises, les réglages, la vitesse d’avance, l’espacement des panneaux ainsi que toute opération de raclage ou de polissage en aval utilisée pour obtenir le résultat approuvé.
L’accès pour la maintenance doit également faire partie de cet essai. Vérifiez comment les fraises sont remplacées, comment les éléments de palpage sont nettoyés et comment les réglages sont rétablis. Demandez la liste des pièces d’usure et précisez quels remplacements nécessitent un réglage spécialisé. À long terme, ces éléments influent autant sur la facilité d’utilisation que la finition initiale.
Concentrez les spécifications sur l’ensemble du processus
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines pour le travail du bois et s’appuie sur plus de 20 ans d’expérience dans le secteur. Pour évaluer une plaqueuse de chants, la discussion doit porter sur la configuration proposée, les essais sur échantillons, l’assistance technique, l’approvisionnement en pièces détachées et les modalités du service après-vente, et pas simplement sur la présence de l’arrondissage des angles dans une liste d’options.
Les autres opérations de travail du bois doivent rester clairement distinctes dans cette discussion. Par exemple, lapresse à entures multiples MH1525A assemble des pièces de bois courtes pour en faire des éléments plus longs destinés à la production de pièces aboutées et de bois lamellé. Sa longueur de travail maximale annoncée est de 2500 mm. Elle répond à une opération d’assemblage de matériaux en amont, et non à la finition des chants ; elle ne remplace donc pas un groupe d’arrondissage des angles.
Spécifiez l’arrondissage des angles lorsque le raccord d’extrémité requis ne peut pas être obtenu de façon régulière et économique par un autre procédé. Avant d’approuver la machine, vérifiez lors d’un essai documenté la plus petite pièce, le matériau de chant le plus exigeant, le profil requis et la cadence de production réaliste. Si un simple fraisage permet déjà d’obtenir la finition convenue sans travail secondaire récurrent, omettre ce groupe peut être le choix technique le plus rigoureux.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.