

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles pièces de rechange entraînent les arrêts les plus longs des machines à bois ?
Une machine à bois peut fonctionner mécaniquement correctement un jour et devenir le lendemain un goulet d’étranglement de production à cause d’un seul composant indisponible. Une scie à panneaux qui ne peut pas démarrer, une plaqueuse de chants sans mouvement pneumatique ou une défonceuse CNC qui perd la précision de sa broche peuvent laisser les opérateurs dans l’attente tandis que le travail inachevé s’accumule. Les retards les plus longs ne proviennent généralement pas des consommables à faible coût ; ils sont causés par des pièces spécifiques à la machine, nécessitant des paramètres techniques correspondants ou une installation et un calibrage minutieux.
Quelles pièces détachées entraînent les arrêts les plus longs des machines à bois ? Les éléments présentant le plus de risques sont généralement les moteurs de broche et leurs variateurs, les cartes de commande CNC et composants servo, les roulements de précision, les réducteurs, les ensembles de coupe, les pièces de commande pneumatique et de vide, ainsi que les composants électriques spécifiques à un modèle. Leur impact sur l’arrêt dépend non seulement de leur fréquence de défaillance, mais aussi de la disponibilité d’un remplacement correct, de la nécessité de programmer ou d’aligner la pièce, et de la possibilité pour la machine de fonctionner en toute sécurité avec des fonctionnalités réduites.
L’arrêt est souvent déterminé par la difficulté de remplacement, et non par le prix de la pièce
Une courroie d’entraînement peut coûter beaucoup moins cher qu’une carte de commande, mais les deux peuvent arrêter une machine. La différence est qu’une courroie est souvent disponible dans des dimensions standard et peut être installée rapidement, tandis qu’une carte de commande peut nécessiter une version matérielle exacte, des paramètres logiciels compatibles et des contrôles électriques avant que la machine puisse redémarrer. La planification de la maintenance doit donc classer les pièces selon le temps de remise en service plutôt que selon leur seule valeur d’achat.
Trois conditions tendent à transformer une réparation normale en un arrêt prolongé :
- Le composant est propriétaire ou adapté à un modèle de machine, une plage de numéros de série, une spécification moteur ou une génération de contrôleur particulière.
- Le remplacement exige des travaux de réglage, tels que l’ajustement du faux-rond de la broche, le référencement des axes, la configuration de l’onduleur ou le réglage de la pression pneumatique.
- La pièce défaillante a endommagé ou sollicité des composants associés, de sorte que le remplacement d’un seul élément ne rétablit pas immédiatement le fonctionnement.
Par exemple, une défaillance de roulement de broche peut d’abord se manifester par du bruit ou de la chaleur. Si le fonctionnement se poursuit, une détérioration du cône de broche, des rayures sur l’arbre, des vibrations de l’outil de coupe et une mauvaise qualité de finition peuvent s’ensuivre. À ce stade, la réparation ne se limite plus à un simple changement de roulement.
Moteurs de broche, cartouches de broche et roulements de précision
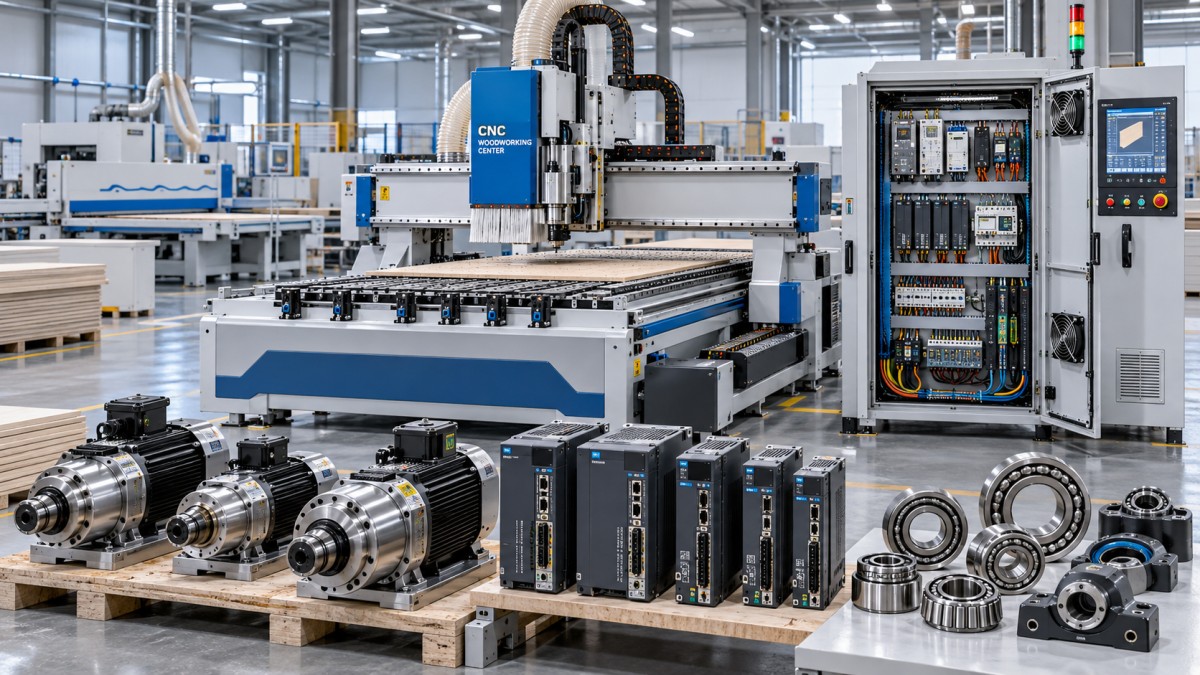
Les défauts liés à la broche comptent parmi les problèmes les plus perturbateurs sur les défonceuses CNC, centres d’usinage, perceuses et certains équipements de traitement des chants. La broche détermine la vitesse de coupe, la précision du maintien de l’outil, la finition de surface et la capacité d’avance. En cas de défaillance, la production peut s’arrêter complètement, car il n’existe pas de solution pratique pour la contourner.
L’approvisionnement d’un moteur de broche complet ou d’une cartouche peut prendre du temps, car le remplacement doit correspondre à la puissance nominale, à la plage de vitesse, à la méthode de refroidissement, aux dimensions de montage, au système de cône ou de pince, à la configuration des capteurs et à la compatibilité avec l’entraînement. Une broche apparemment similaire physiquement peut néanmoins ne pas convenir si son codeur, son capteur thermique, sa méthode de lubrification ou ses exigences d’onduleur diffèrent.
Les roulements peuvent entraîner un arrêt tout aussi long lorsque leur configuration exacte n’est pas identifiée rapidement. Les roulements de broche à grande vitesse ne sont pas des roulements ordinaires à usage général. Leur précharge, leur angle de contact, leur classe de précision, leurs exigences de lubrification et leur orientation de montage influent sur les performances. Un montage incorrect peut provoquer une chaleur excessive, des vibrations, une défaillance prématurée ou des marques d’outil sur le panneau.
Surveillez l’augmentation du bruit de la broche, une température anormale, le broutage de l’outil, la dégradation de la qualité des chants ou le besoin répété de réduire la vitesse d’avance. Ces signes ne prouvent pas automatiquement que la broche est défaillante, mais ils justifient une inspection rapide avant que la machine ne subisse un arrêt imprévu.
Cartes de commande, modules PLC, variateurs servo et dispositifs de retour d’axe
Les pièces électriques et électroniques entraînent souvent les délais de diagnostic les plus longs, car le symptôme visible peut ne pas identifier le véritable élément défaillant. Une CNC peut afficher une alarme d’axe, ne pas terminer le référencement, perdre la communication avec un variateur ou refuser de démarrer un cycle d’usinage. Le problème peut provenir d’une carte de commande, d’un amplificateur servo, d’un câble de codeur, d’une alimentation électrique, d’un module d’entrées-sorties, d’un relais, d’une corruption de paramètres ou d’un connecteur intermittent.
Les cartes de commande et les modules PLC sont particulièrement sensibles aux temps d’arrêt, car les remplacements ne sont pas toujours interchangeables. Les numéros de révision, le firmware, la disposition des connecteurs, le mappage des entrées-sorties et les paramètres logiciels peuvent différer même au sein d’une série de produits similaire. L’installation d’un substitut non vérifié peut créer davantage de défauts qu’elle n’en résout.
Les variateurs servo et les moteurs exigent la même prudence. Le type de retour moteur, la configuration du frein, le courant nominal, la résolution du codeur et les paramètres du variateur doivent correspondre. Même un variateur de rechange correct peut nécessiter des étapes de mise en service, notamment la restauration des paramètres, le contrôle du sens de rotation, la vérification des fins de course et la confirmation de la course de l’axe.
Avant de déclarer une carte ou un variateur défaillant, le personnel de maintenance doit relever tous les codes d’alarme, inspecter la tension d’alimentation, examiner les fiches pour détecter les broches desserrées ou l’humidité, et vérifier les câbles aux endroits où ils se plient de manière répétée dans les chaînes porte-câbles. Remplacer un contrôleur coûteux sans vérifier ces éléments de base peut faire perdre du temps et laisser le défaut initial non résolu.
Conservez les informations de configuration avec la pièce de rechange
Un composant de commande stocké sans les informations associées à la machine peut ne pas réduire les temps d’arrêt autant que prévu. Chaque pièce électronique critique de rechange doit être étiquetée avec le modèle de machine, la version du contrôleur, la référence de la pièce, les détails du logiciel ou du firmware le cas échéant, ainsi que l’emplacement de toute sauvegarde de paramètres. Conservez les paramètres CNC actuels, les réglages de l’onduleur, les réglages du variateur servo et les sauvegardes de programmes PLC sous accès contrôlé. Une carte de remplacement arrivée rapidement n’est utile que si la machine peut être restaurée dans sa configuration de fonctionnement correcte.
Réducteurs, entraînements d’avance et ensembles de transmission
Les réducteurs et pièces de transmission d’avance peuvent immobiliser les ponceuses à large bande, raboteuses, moulurières, plaqueuses de chants, perceuses et sections de manutention. Le symptôme immédiat peut être une vitesse d’avance irrégulière, un patinage, un bruit de grincement, une surchauffe, un convoyeur bloqué ou un mouvement irrégulier de la pièce. Comme ces machines dépendent d’un mouvement mécanique synchronisé, un réducteur endommagé peut affecter à la fois la productivité et la régularité de l’usinage.
Un arrêt prolongé survient lorsque le réducteur est intégré à un moteur, une bride, un frein, un codeur ou un arbre d’entraînement spécial. Une incompatibilité apparemment mineure dans le rapport ou la géométrie de l’arbre de sortie peut modifier la vitesse d’avance et perturber les résultats de traitement. Sur les équipements dotés de plusieurs zones d’avance, la remise en état d’une seule unité endommagée peut aussi exiger de vérifier la synchronisation avec les rouleaux ou convoyeurs adjacents.
Les courroies, chaînes, pignons, poulies et accouplements sont généralement plus faciles à remplacer, mais ne doivent pas être considérés comme présentant un faible risque par défaut. Une courroie au profil, à la largeur, à la longueur ou à la résistance thermique incorrects peut convenir temporairement mais patiner sous charge. Une défaillance d’accouplement peut également indiquer un désalignement, des roulements grippés, une surcharge ou une accélération brutale, plutôt qu’un accouplement usé seul.
Vannes pneumatiques, vérins, composants de vide et unités de préparation d’air
Les défauts pneumatiques peuvent arrêter une plaqueuse de chants, une scie à poutre, une perceuse, une presse ou un dispositif de chargement automatisé, même si le composant défaillant est relativement petit. Les électrovannes commandent le levage, le serrage, le pressage, l’affleurage, le mouvement des outils et le positionnement des matériaux. Une vanne grippée, un vérin fuyard, un tube d’air endommagé ou un ensemble filtre-régulateur contaminé peut créer des mouvements irréguliers avant de provoquer un arrêt complet.
Le délai s’allonge lorsqu’un collecteur de vannes utilise une tension, une disposition des orifices, une connexion de bobine ou une interface de communication spécifiques. Remplacer une vanne par une configuration incorrecte peut inverser une fonction, ne pas assurer correctement l’étanchéité ou entraîner un mouvement dangereux. Les vérins doivent également correspondre à la longueur de course, à l’alésage, au style de montage, au filetage de tige, au dispositif d’amortissement et à l’environnement de travail.
Les systèmes de vide nécessitent une attention similaire sur les équipements CNC de nesting et de manutention de panneaux. Une défaillance de pompe à vide, une vanne de vide endommagée, un filtre obstrué, un joint fuyard, un flexible cassé ou un pressostat défaillant peut réduire la force de maintien. La machine peut encore fonctionner, mais une pièce peut se déplacer pendant la coupe, entraînant des panneaux endommagés, des outils cassés ou des risques pour la sécurité. Ne considérez pas un vide faible comme un simple problème de qualité ; déterminez si la machine peut poursuivre son fonctionnement en toute sécurité.
Purgez l’eau des unités de préparation d’air conformément aux exigences de l’équipement, surveillez la stabilité de la pression et recherchez les causes de contamination répétée des vannes. La qualité de l’air comprimé a un effet direct sur la durée de vie des joints, des vannes et des actionneurs pneumatiques.
Unités de coupe et composants de maintien d’outils nécessitant un réglage
Les arbres de scie, unités d’inciseur, têtes de coupe, mandrins à pince, porte-outils, têtes de perçage et ensembles presseurs peuvent provoquer un arrêt prolongé lorsque l’usure ou les dommages dus à une collision sont détectés tardivement. Ces pièces ne tombent peut-être pas en panne électriquement, mais elles peuvent empêcher la machine de produire un travail acceptable. Un arbre de scie endommagé peut provoquer un voile de lame ; une pince usée peut réduire le serrage de l’outil ; une unité d’inciseur désalignée peut laisser des bords de stratifié ébréchés.
Le point critique n’est souvent pas seulement d’obtenir une pièce de remplacement. Les ensembles de coupe de précision nécessitent un réglage correct après l’installation. La saillie de la lame, l’alignement de l’inciseur, l’équilibrage de l’outil de coupe, le couple de serrage, la mesure de longueur d’outil et le faux-rond influent tous sur le résultat final. Redémarrer rapidement sans vérifier ces réglages peut transformer une réparation en problème de rebuts.
Maintenez une routine d’inspection des surfaces coniques, des pinces, des filetages d’arbre, des faces de bride, des pièces de serrage et des capots de protection. Ne mélangez pas des porte-outils endommagés ou fortement usés avec des outils de coupe neufs en espérant obtenir des résultats stables. Un défaut de maintien d’outil peut être moins évident qu’un moteur cassé, mais il peut consommer continuellement du temps de production par les reprises et les changements de réglage répétés.
Quelles pièces doivent être stockées ?
Tous les composants coûteux ne doivent pas rester sur une étagère. Un plan pratique de pièces détachées sépare les articles de maintenance à rotation rapide des pièces critiques à long délai d’approvisionnement. Les décisions de stockage doivent prendre en compte l’importance de la machine, les conséquences d’une panne, la disponibilité locale, la durée de stockage et la possibilité qu’une pièce serve à plusieurs machines.
Les articles qu’il est généralement utile de conserver sur site comprennent des courroies correctement spécifiées, des roulements courants, des fusibles, des contacteurs, des capteurs, des relais, des raccords pneumatiques, des filtres, des joints, des bobines de vanne, des joints de vide et certains interrupteurs. Ils sont souvent peu coûteux par rapport au temps de production perdu pendant l’attente de livraison. Protégez-les de la poussière, de l’humidité, des vibrations et des températures inadaptées.
Pour les pièces de grande valeur telles que les broches, les variateurs servo, les réducteurs et les modules de commande, une solution alternative peut consister à maintenir des délais fournisseur confirmés, des dossiers techniques et un processus d’approbation clair pour les commandes urgentes. Lorsqu’une machine est essentielle et qu’aucun équipement de secours n’existe, la détention d’une pièce critique vérifiée peut être justifiée. La décision doit être fondée sur le coût d’une ligne arrêtée et sur le temps réaliste nécessaire pour approvisionner, installer et mettre en service la pièce.
Établissez un dossier de pièces avant l’arrêt de la machine
Le document de maintenance le plus utile n’est pas une vaste liste d’inventaire ; c’est un dossier des pièces critiques spécifique à chaque machine. Pour chaque composant à fort impact, consignez la référence fabricant, la référence de série de la machine, des photographies des étiquettes et connecteurs, les détails de tension ou de puissance, les dimensions le cas échéant, les alternatives compatibles approuvées par le fournisseur de l’équipement et les notes d’installation. Lors d’une réparation urgente, la photo d’une ancienne étiquette a souvent plus de valeur qu’une description vague telle que « variateur de broche » ou « vanne d’air ».
Distinguez également les pièces interchangeables de celles qui ne font que se ressembler. Deux capteurs de proximité peuvent partager un filetage de montage tout en différant par la distance de détection, le type de sortie, le câblage du connecteur ou la tension. Deux roulements peuvent avoir les mêmes dimensions de base mais des jeux ou des classes de précision différents. De petites erreurs de spécification peuvent retarder les réparations, endommager l’équipement ou provoquer des défauts intermittents difficiles à identifier.
Questions fréquemment posées sur les arrêts liés aux pièces détachées des machines à bois
Les roulements sont-ils réellement une cause majeure d’arrêt prolongé ?
Ils peuvent l’être, en particulier dans les applications de broche, de tête de coupe et d’avance à grande vitesse. Les roulements standard peuvent être rapidement disponibles, mais les roulements de précision exigent une spécification correcte et une installation contrôlée. Si la défaillance du roulement a endommagé l’arbre, le logement ou le cône de broche, le temps de réparation augmente considérablement.
Un atelier doit-il conserver un onduleur ou un variateur servo de rechange ?
Cela dépend du caractère critique de la machine et du fait que le variateur soit un modèle standard, facilement disponible. Avant d’en stocker un, confirmez la puissance nominale exacte, la compatibilité logicielle, les exigences de retour moteur et les paramètres enregistrés. Un variateur incompatible sur une étagère ne constitue pas une protection significative contre les temps d’arrêt.
Une carte de commande peut-elle être remplacée uniquement en faisant correspondre le numéro de pièce visible ?
Pas toujours. Vérifiez la référence complète, la révision, les exigences de firmware ou de programme, la disposition des connecteurs et la configuration de la machine. Sauvegardez les réglages avant qu’une panne ne survienne chaque fois que le contrôleur le permet, et vérifiez les conditions de l’alimentation électrique et du câblage avant de remplacer la carte.
Quelle est la première action à entreprendre après la défaillance d’une pièce critique ?
Mettez la machine en sécurité, conservez les informations d’alarme, identifiez le composant exact à partir de son étiquette et de la documentation de la machine, puis examinez les causes associées avant de commander. Un fusible, un variateur, un roulement ou une vanne défaillant est souvent le symptôme d’un autre problème. Confirmer la cause première permet d’éviter que la pièce de remplacement ne tombe en panne immédiatement après son installation.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.