


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles tâches de maintenance des machines à bois permettent d’éviter les temps d’arrêt
Les arrêts imprévus sont généralement précédés de changements mineurs : une broche qui chauffe plus que d'habitude, une coupe de scie qui commence à dévier, un rouleau d'entraînement qui glisse sur une essence de panneau mais pas sur une autre, ou de la poussière qui s'accumule là où elle aurait dû être extraite. Les opérations de maintenance qui préviennent les temps d'arrêt sont celles qui détectent et corrigent ces changements avant qu'ils ne se transforment en roulement cassé, moteur brûlé, pièce endommagée ou condition dangereuse de la machine.
Unemaintenance efficace des machines à bois doit suivre le cycle de service réel de la machine, le mélange de matériaux et l'environnement. Une scie à panneaux traitant du bois tendre résineux génère des besoins de maintenance différents de ceux d'une plaqueuse de chants travaillant des panneaux enduits d'adhésif, tandis qu'une ponceuse à bande large produit une poussière abrasive qui affecte les pièces mobiles et les armoires électriques différemment d'une toupie. Les intervalles fondés sur le calendrier restent utiles, mais les résultats des inspections doivent déterminer si un intervalle doit être raccourci, maintenu ou prolongé.
Commencez par les défaillances qui arrêtent d'abord la production
Les lames, outils de coupe, courroies, roulements, systèmes d'entraînement, circuits pneumatiques et raccords d'extraction des poussières doivent être prioritaires, car leurs défaillances affectent rapidement la qualité d'usinage ou empêchent la machine de fonctionner. Les connexions électriques et les dispositifs de sécurité nécessitent la même attention, même lorsque leur état ne modifie pas immédiatement la surface finie.
Une approche utile consiste à distinguer l'usure normale d'un défaut en développement. L'usure normale est prévisible et se corrige par le nettoyage, le réglage, l'affûtage ou le remplacement programmé. Un défaut en développement produit une tendance : vibration croissante, augmentation de l'intensité absorbée, correction répétée du centrage de la courroie, diminution du vide, pression d'entraînement irrégulière ou réglage qui ne tient plus. Répéter le même réglage mineur sans identifier la raison de sa modification conduit fréquemment à des temps d'arrêt évitables.
Éliminez la poussière là où elle provoque des dommages mécaniques et électriques
La poussière n'est pas seulement une question de propreté. Les particules fines se mélangent au lubrifiant autour des roulements et des glissières pour former une pâte abrasive. La poussière compactée à l'intérieur du rail de chariot d'une scie augmente la résistance et peut être confondue avec un problème d'entraînement. L'accumulation près des ailettes de refroidissement du moteur augmente la température de fonctionnement, tandis que la poussière dans les coffrets électriques peut réduire le refroidissement et perturber les contacteurs, les capteurs et les connexions de bornes.
Nettoyez les surfaces de la machine, les protecteurs, les guides, les mécanismes d'entraînement et les hottes d'extraction à la fin du poste ou à une fréquence adaptée au matériau et au processus. Accordez une attention particulière aux zones cachées : sous l'insert de table d'une scie à panneaux, à l'intérieur de la zone de patin de ponçage, autour des unités de pression d'une plaqueuse de chants et sous les chaînes de convoyeur. Le nettoyage par aspiration est préférable lorsque l'air comprimé risquerait de forcer la poussière dans les roulements, interrupteurs, armoires de commande ou ensembles de machine voisins.
Les performances d'extraction doivent être vérifiées au point de captage plutôt que jugées uniquement au bruit du ventilateur. Une hotte peut sembler dégagée alors qu'une obstruction partielle dans la tuyauterie permet aux copeaux de se déposer dans la machine. Inspectez les flexibles pour détecter tout écrasement, abrasion, collier desserré et accumulation interne. Les fuites près d'une hotte réduisent la vitesse de captage et permettent à la poussière d'atteindre des composants qui ne sont pas conçus pour fonctionner dans cet environnement.
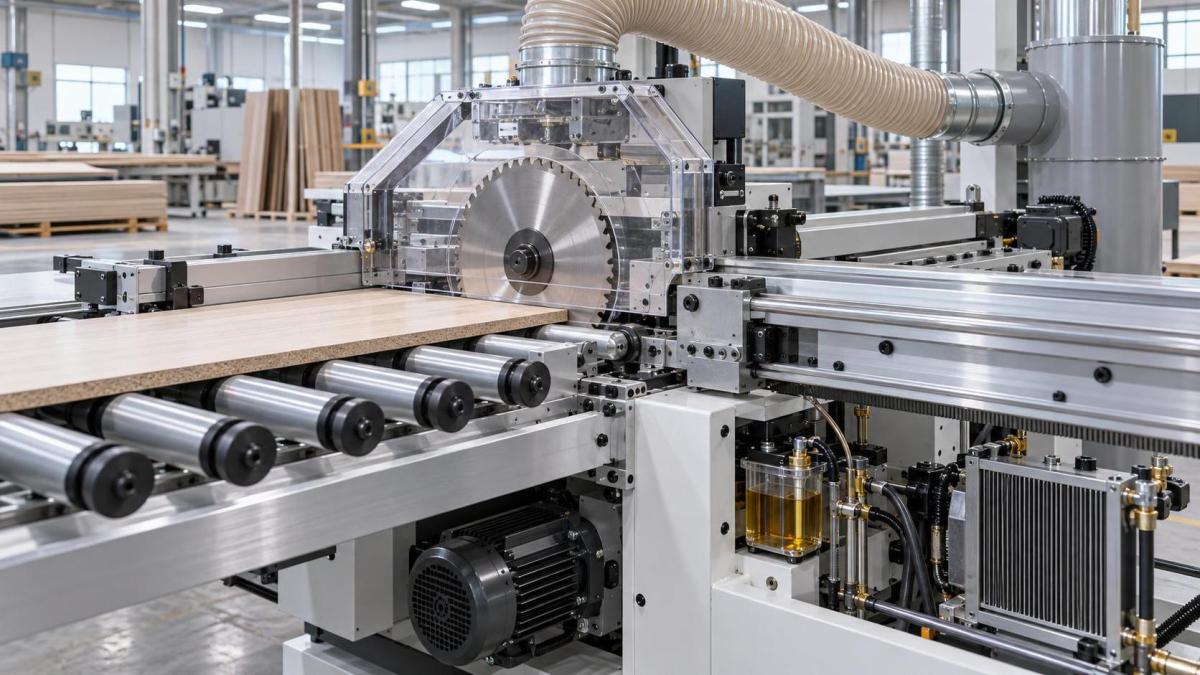
Lubrifiez avec précision, non avec générosité
La lubrification empêche le grippage et réduit la friction uniquement lorsque le bon lubrifiant atteint le point prévu dans la quantité correcte. La surlubrification est particulièrement nuisible aux équipements de travail du bois, car l'excès de graisse attire la poussière. La contamination qui en résulte peut endommager les guidages linéaires, les transmissions à crémaillère et pignon et les points de pivot plus rapidement qu'un intervalle de lubrification maîtrisé.
Suivez la documentation de la machine concernant le type et l'intervalle de lubrifiant, particulièrement lorsque des systèmes de lubrification automatique sont installés. Un réservoir rempli ne prouve pas que le lubrifiant atteint chaque point. Inspectez les conduites d'alimentation afin de détecter les fissures, pliures, unités de dosage obstruées et raccords desserrés. Sur les points de lubrification manuels, essuyez l'ancienne graisse contaminée autour du raccord avant d'appliquer du lubrifiant neuf. Pour les glissières et chemins de roulement, nettoyez d'abord la surface, puis appliquez un film léger et uniforme adapté à la conception du guidage.
N'appliquez pas de graisse ordinaire sur un composant simplement parce qu'il est mobile. Certains roulements sont étanches et lubrifiés à vie, certaines chaînes nécessitent une huile spécifique, et certains systèmes de guidage exposés exigent un lubrifiant à film sec ou peu collant en environnement poussiéreux. Le mélange de produits incompatibles peut réduire les performances du lubrifiant ou endommager les joints. Lorsque le lubrifiant approuvé n'est pas disponible, confirmez une spécification équivalente plutôt que de choisir selon l'apparence ou la viscosité seule.
Maintenez les systèmes de coupe affûtés, équilibrés et correctement montés
Une lame ou une tête de coupe émoussée ne réduit pas seulement la qualité de finition. Elle augmente l'effort de coupe, la charge du moteur, génère de la chaleur et peut introduire des vibrations qui accélèrent l'usure des arbres, roulements, courroies et pièces de maintien de la pièce. L'accumulation de résine provoque des symptômes similaires ; un outil qui semble émoussé doit donc être nettoyé et inspecté avant de conclure que l'affûtage est la seule solution.
Avant d'installer une lame, inspectez l'arbre porte-outil, les faces des flasques, les alésages, les surfaces de serrage et les goupilles de positionnement. Des copeaux ou de la résine piégés entre ces surfaces peuvent créer un faux-rond même si la lame elle-même est plane. Un faux-rond excessif entraîne une mauvaise qualité de coupe, des marques de brûlure, une largeur de trait irrégulière et une contrainte prématurée sur les roulements. Serrez les éléments de fixation conformément à la méthode spécifiée ; un serrage inégal ou excessif peut déformer une lame ou endommager les filetages.
Le remplacement des outils de coupe exige la même rigueur. Les couteaux rapportés doivent avoir la même saillie et être fixés avec la quincaillerie appropriée. Sur les têtes de raboteuse et de moulurière, une saillie inégale des couteaux produit des vibrations et une surface irrégulière qui peut être attribuée à tort à la vitesse d'avance ou à l'humidité du bois. Après un changement d'outil, vérifiez le sens de rotation, la position du protecteur, le dégagement et testez la machine avec un matériau approprié avant de reprendre la production à pleine capacité.
Les contrôles d'alignement doivent suivre le symptôme, pas uniquement l'habitude
L'alignement est souvent contrôlé après l'apparition d'un problème de qualité visible, mais une routine limitée de vérification de référence évite ensuite de longues séances de dépannage. Une scie à panneaux qui produit à répétition une coupe conique peut présenter un déplacement du guide, un jeu du chariot, un faux-rond de lame ou un système d'inciseur mal aligné. Régler le guide sans vérifier les autres conditions peut masquer temporairement la cause et créer une erreur différente.
Pour les scies, inspectez la relation entre la lame, le guide, la table, la lame inciseur et le déplacement du chariot. Sur les raboteuses d'épaisseur et les ponceuses à bande large, vérifiez que l'élévation de table et les éléments de pression restent parallèles au trajet de coupe ou de ponçage. Pour les routeurs CNC, examinez la planéité du martyr, la perpendicularité de la broche, l'état de la pince, le faux-rond de l'outil et la rigidité du maintien par vide ou mécanique. Une mauvaise finition dans une zone de la table peut indiquer un problème localisé du martyr ou du support plutôt qu'un problème global de broche.
Enregistrez les écarts mesurés et le réglage effectué. Sans enregistrement, il est difficile de distinguer un déplacement progressif d'une perturbation isolée après une collision, un incident d'outillage, un déplacement de la machine ou une charge de matériau importante. Les mesures protègent également contre les réglages excessifs : les valeurs d'alignement ne sont significatives que lorsqu'elles sont contrôlées sur une machine propre, avec un équipement de mesure approprié et des surfaces de référence stables.
Protégez les roulements, les courroies et les composants de transmission
Les roulements tombent rarement en panne sans avertissement. La chaleur, le bruit, une rotation irrégulière, les fuites de graisse, les vibrations et les dommages répétés aux courroies adjacentes sont des indicateurs utiles. Comparez les ensembles similaires lorsque cela est possible, tels que les roulements des rouleaux d'entraînement gauche et droit ou des unités de broche appariées. Une différence de température est plus significative après que la machine a fonctionné sous une charge comparable qu'immédiatement après le démarrage.
L'inspection des courroies doit inclure la tension, le centrage, l'usure des bords, le glaçage, les fissures et l'état des poulies. Une courroie qui grince pendant l'accélération peut être desserrée, contaminée, surchargée ou fonctionner sur des poulies mal alignées. Augmenter la tension sans examiner l'alignement des poulies ou la charge de la machine peut transférer le problème aux roulements du moteur et de la broche. Remplacez les courroies par jeux appariés lorsqu'une transmission utilise plusieurs courroies, car le mélange d'une courroie neuve avec des courroies étirées produit une répartition inégale de la charge.
Les chaînes, engrenages et transmissions à crémaillère nécessitent une inspection de l'engrènement correct, des débris et du jeu anormal. Une chaîne réglée trop tendue peut d'abord fonctionner silencieusement, mais surcharger les arbres et les roulements. À l'inverse, un jeu excessif peut entraîner des sauts, des charges par impact et un positionnement imprécis. Le réglage correct est déterminé par la spécification pertinente de la machine, non par l'élimination de tout mouvement visible.
Entretenez les systèmes d'avance, de serrage et pneumatiques comme des contrôles qualité
Les problèmes d'avance sont fréquemment diagnostiqués à tort comme des défauts d'outil de coupe ou de matériau. Des rouleaux en caoutchouc usés, des rouleaux recouverts de résine, des ressorts faibles, une pression incorrecte et des composants pneumatiques contaminés peuvent tous provoquer du glissement, un espacement irrégulier des panneaux, des creux en entrée ou sortie, un mauvais positionnement des chants ou un ponçage instable. Nettoyez les rouleaux d'entraînement avec un produit compatible avec le matériau qui n'endommage pas la surface du rouleau. Les solvants qui durcissent ou font gonfler le caoutchouc donnent un résultat de nettoyage à court terme et un problème d'adhérence à plus long terme.
Sur les machines pneumatiques, évacuez l'eau des unités de préparation d'air selon la qualité locale de l'air et les heures de fonctionnement. Inspectez les filtres, régulateurs, lubrificateurs lorsqu'ils sont présents, vérins, raccords et flexibles afin de détecter les fuites ou une réponse lente. Un vérin qui atteint sa position finale de manière intermittente peut manquer de pression d'alimentation, présenter un régulateur de débit obstrué, une usure interne des joints ou une obstruction mécanique. Remplacer le vérin avant de vérifier le circuit pneumatique et la tringlerie peut laisser le véritable défaut non résolu.
Pour les plaqueuses de chants, inspectez les rouleaux de pression, les unités d'affleurage, les composants d'application de colle et les ensembles de racleurs comme une seule chaîne de traitement. Une pression insuffisante peut ressembler à une défaillance de l'adhésif ; une accumulation excessive d'adhésif peut ressembler à un mauvais affleurage. Les bacs à colle et les zones d'application doivent être nettoyés avant que les dépôts ne durcissent suffisamment pour modifier l'épaisseur du revêtement ou entraver le mouvement.
N'attendez pas une défaillance pour effectuer l'inspection électrique
La chaleur et les vibrations desserrent progressivement les bornes électriques, dégradent les supports de câbles et sollicitent les connecteurs. Lorsque l'alimentation est isolée en toute sécurité conformément à la procédure de la machine, inspectez les bornes, presse-étoupes, chaînes porte-câbles flexibles, connexions de mise à la terre et état de l'isolation. Recherchez les décolorations, isolations cassantes, conduits endommagés, infiltrations d'humidité et frottements répétés au niveau des axes mobiles ou des protecteurs articulés.
Les surcharges moteur et les alarmes d'entraînement doivent être considérées comme des informations de diagnostic. Réarmer une surcharge rétablit le fonctionnement, mais n'explique pas si la cause était un outil émoussé, une avance surchargée, une extraction obstruée, une tension incorrecte, un grippage mécanique, un roulement défaillant ou un problème de refroidissement. Enregistrez la condition d'alarme, le matériau traité, l'état de la machine et tout bruit inhabituel avant que les preuves ne disparaissent.
Les interrupteurs de sécurité, arrêts d'urgence, interverrouillages, fonctions de freinage et positions des protecteurs exigent également des essais fonctionnels à intervalles programmés. Un interrupteur de protecteur mal aligné peut provoquer un arrêt intermittent, tandis que son contournement crée un problème beaucoup plus grave. Le nettoyage, le réglage, la fixation sécurisée et le remplacement des actionneurs endommagés sont des tâches de maintenance, et non des interruptions de production à reporter.
Utilisez les relevés d'état pour transformer les défauts récurrents en travaux planifiés
Un relevé de maintenance est particulièrement utile lorsqu'il enregistre les changements, et non lorsqu'il indique simplement qu'une routine a été effectuée. Notez la date, les heures de fonctionnement de la machine lorsqu'elles sont disponibles, les valeurs mesurées, les références des pièces remplacées, les symptômes observés et l'action corrective. Incluez des détails tels que l'état de la lame, le réglage du centrage de la courroie, la comparaison de température des roulements, la pression d'air à la machine ou les observations relatives à l'extraction. De courtes notes liées à des constatations réelles sont plus précieuses qu'une longue liste de contrôle générique.
Les défaillances récurrentes ont souvent une cause en amont. L'écaillage répété des outils de coupe peut résulter de métal caché dans des panneaux récupérés, d'un mauvais maintien de la pièce, de paramètres de coupe incorrects ou d'une broche présentant un faux-rond excessif. Les hottes d'extraction fréquemment obstruées peuvent révéler un problème de cheminement des conduits, de débit d'air insuffisant, de matériau humide ou de position de hotte inadaptée. Les déclenchements répétés de fusibles ou de surcharges peuvent provenir d'une résistance mécanique plutôt que du composant électrique qui se déclenche.
Planifiez le remplacement des consommables et des pièces d'usure en fonction de leur état et du délai d'approvisionnement. Conservez les éléments critiques identifiés par modèle de machine et spécification vérifiée, y compris les courroies, roulements, contacteurs, capteurs, joints pneumatiques, fusibles, lubrifiants approuvés et quincaillerie d'outillage courante. Une pièce de rechange non étiquetée qui paraît similaire n'est pas nécessairement adaptée ; le diamètre de l'arbre, le jeu du roulement, la tension nominale, le type de connecteur, le profil de courroie et la tolérance à la température influencent tous la compatibilité.
La prévention des temps d'arrêt repose sur une attention rigoureuse aux points où la poussière, la friction, la chaleur, les vibrations, la dérive d'alignement et une avance irrégulière commencent à affecter la machine. Lorsque le travail de routine est lié à un état visible et à des tendances enregistrées, la maintenance permet de planifier les corrections avant que la production n'en impose le moment.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.