


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Prévenir le désalignement des mortaises sur une machine à mortaiser les serrures de porte pour le travail du bois
Une mortaise même légèrement décalée peut empêcher le coffre de serrure de reposer à plat, désaligner le carré de poignée ou laisser trop peu de matière au bord de la porte. Le problème n’est généralement découvert qu’au moment du montage, lorsque la correction est plus lente et plus coûteuse. Sur une machine à mortaiser les serrures de porte pour le travail du bois, éviter ce problème dépend moins d’un réglage unique que de la maîtrise de l’ensemble de la chaîne de références : la porte doit être soutenue de manière constante, la machine doit prendre comme référence la face et le chant corrects, et l’unité de coupe doit se déplacer sans jeu.
Lorsque les mortaises sont régulièrement mal alignées, les opérateurs commencent souvent par modifier le programme ou déplacer le guide. Cela peut aider, mais peut aussi masquer la véritable cause. Un diagnostic pratique commence par déterminer si chaque mortaise présente un défaut dans la même direction, si l’erreur varie d’une porte à l’autre ou si la cavité elle-même est irrégulière. Chaque schéma indique une partie différente du réglage.
Commencez par identifier le type de désalignement
Avant tout réglage, réalisez plusieurs mortaises d’essai dans des chutes de matériau ou des ébauches de portes rebutées ayant la même épaisseur. Mesurez à partir des mêmes points de référence que ceux utilisés en production : le chant de serrure, la face de référence, l’extrémité supérieure ou inférieure, ainsi que l’axe de la poignée ou du cylindre. Ne jugez pas l’alignement uniquement en insérant un coffre de serrure dans la cavité. Une serrure peut sembler s’adapter alors que sa têtière, son carré ou le perçage du cylindre est encore mal positionné.
Cette distinction est importante. Un décalage fixe exige un réétalonnage. Des erreurs variables exigent un meilleur maintien de la pièce ou un meilleur contrôle du matériau. Les problèmes liés à l’outillage peuvent ressembler à des erreurs de positionnement, mais déplacer un guide ne corrigera pas une fraise qui dévie sous charge.
Établissez une référence fiable avant de régler la machine
Une mortaise de serrure de porte doit être positionnée à partir d’une face et d’un chant de référence clairement définis. Dans la plupart des configurations de production, l’opérateur choisit une face de la porte comme référence principale et un chant du montant de serrure comme référence secondaire. Toutes les opérations associées, y compris la cavité de serrure, le logement de têtière, le perçage de poignée et le perçage de cylindre, doivent suivre cette même logique.
Une erreur fréquente consiste à prendre la mortaise comme référence depuis le centre de la porte alors que la quincaillerie de serrure finie doit s’aligner sur une face spécifique. Cela est particulièrement risqué lorsque l’épaisseur de la porte varie, lorsque les placages diffèrent d’une face à l’autre ou lorsque le sens d’ouverture de la porte est ensuite inversé. Le référencement au centre peut convenir à une quincaillerie conçue autour de l’axe central de l’épaisseur de la porte, mais il doit être volontaire et cohérent pour chaque opération.
Marquez la face de référence prévue lors du réglage, même si les portes semblent identiques. Un simple repère visuel évite qu’un lot soit chargé face vers le haut pour certaines pièces et face vers le bas pour d’autres. Sur une machine CNC ou une machine à serrures de porte programmable, vérifiez que le programme actif utilise la même référence que les butées physiques et le dispositif de serrage. Un programme correct avec une mauvaise orientation de chargement répétera efficacement un mauvais résultat.
Vérifiez l’ébauche de porte, pas seulement la machine
Les ébauches de porte ne sont pas toujours parfaitement planes, parallèles ou uniformes. Le cintrage, le vrillage, les dommages sur les chants et les variations d’épaisseur affectent la manière dont la pièce repose contre un guide ou une table. Si une porte cintrée est forcée en position par les serre-joints, elle peut reprendre sa forme après l’usinage ou reposer différemment lorsqu’elle est retournée. La mortaise peut alors être correctement positionnée par rapport à la forme serrée, mais incorrecte par rapport à la porte finie.
Inspectez le montant de serrure avant l’usinage. Retirez les copeaux, les bavures de colle, les fragments de film protecteur et le placage décollé aux points de contact. Un petit débris sous la porte ou contre le guide latéral peut déplacer suffisamment la pièce pour affecter le montage de la serrure. Pour les portes présentant un gauchissement important, corrigez d’abord la qualité de l’ébauche ; augmenter la pression de serrage n’est pas une solution fiable et peut laisser des marques ou déformer la pièce.
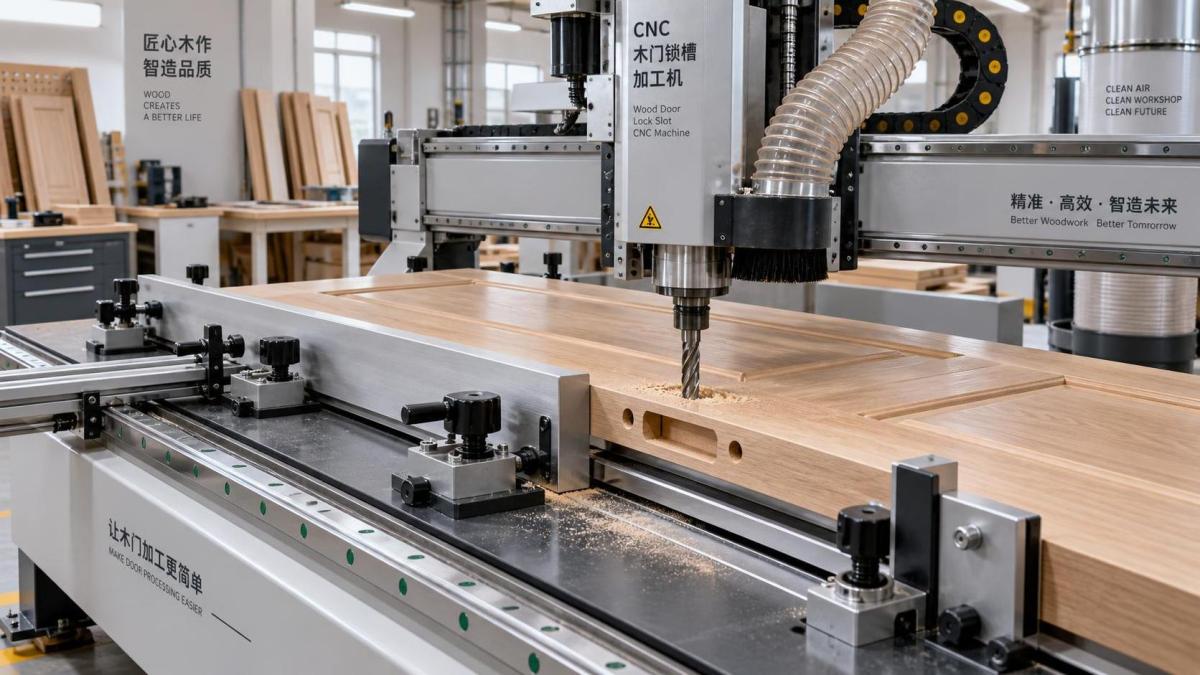
Le maintien de la pièce est déterminant pour la répétabilité
La porte doit être maintenue contre les surfaces de positionnement avant que les serre-joints n’appliquent leur pleine pression. Les serre-joints sont conçus pour immobiliser une pièce correctement positionnée, et non pour tirer une pièce mal placée à sa position. Si un serre-joint pneumatique ou manuel déplace latéralement la porte lors de sa fermeture, chaque cycle peut présenter un décalage différent selon le frottement de surface, le poids de la porte et le chargement effectué par l’opérateur.
Vérifiez que le guide latéral est droit, solidement fixé et exempt de dommages. Assurez-vous que les butées d’extrémité prennent appui sur une zone saine et d’équerre de la porte, plutôt que sur un coin ébréché ou une zone profilée. Les points de support doivent maintenir une longue porte de manière stable sans lui permettre de basculer. Si la table comporte des supports réglables, réglez-les de façon à ce qu’ils touchent la pièce sans forcer une porte vrillée à prendre une nouvelle forme.
Pour une production répétitive, rendez le chargement reproductible. L’opérateur doit pouvoir placer la même face contre la même référence, faire coulisser la porte jusqu’à une butée positive, confirmer le contact complet, puis serrer. Évitez de vous fier à un alignement visuel avec un repère de règle pour chaque porte. Un repère peut aider à identifier l’orientation, mais des butées physiques et des références définies assurent une meilleure constance.
Sur les machines traitant différentes dimensions de portes, consignez la position des butées et la disposition des supports pour chaque type de porte récurrent. Revenir à un réglage antérieur de mémoire est une source fréquente d’erreur de configuration. Une simple fiche de réglage peut indiquer l’épaisseur de la porte, la face de référence, le chant de serrure, la position de la butée, les spécifications de l’outil, l’emplacement de serrage et les points d’inspection de la première pièce.
Réglez la fraise pour la cavité, et pas seulement pour la taille nominale de la serrure
La précision de la mortaise est influencée par la relation entre la fraise et le coffre de serrure. Une fraise usée ou sous-dimensionnée peut laisser un excès de matière qui incite l’opérateur à forcer le corps de serrure dans la cavité. Une fraise surdimensionnée peut créer un jeu latéral qui rend une erreur de positionnement plus difficile à détecter jusqu’à la pose de la têtière.
Utilisez une fraise adaptée à la géométrie de cavité prévue et vérifiez qu’elle est solidement installée. Contrôlez la queue, la pince et le porte-outil afin de détecter toute accumulation de résine, usure ou détérioration. Une fraise mal emboîtée peut avoir un faux-rond, produisant une cavité irrégulière même lorsque les axes de la machine sont correctement positionnés. Si l’outil produit une dimension nette à faible profondeur mais une coupe plus large ou décalée à pleine profondeur, il convient d’examiner la déflexion ou l’état de la broche.
La vitesse d’avance est également importante. Une avance trop agressive dans du bois dense, des âmes techniques, des chants en bois dur ou des lignes de colle peut faire dévier la fraise. La cavité résultante peut être plus large d’un côté, arrondie aux extrémités ou visiblement déportée par rapport à sa trajectoire prévue. Réduire la charge de coupe, utiliser un outil affûté et effectuer des passes adaptées sont de meilleures solutions que de compenser dans le programme un schéma de déflexion.
Ne supposez pas qu’une fraise neuve améliore automatiquement la précision. Vérifiez son diamètre réel et sa longueur de coupe par rapport aux exigences d’usinage. Les remplacements d’outils doivent être considérés comme des modifications de réglage, en particulier lorsqu’un programme a été précédemment ajusté autour d’une fraise spécifique.
Étalonnez la séquence en fonction de la quincaillerie de serrure
La mortaise n’est qu’un élément de la préparation de la serrure. La têtière de serrure, le carré de poignée, le cylindre de clé, l’écusson et la relation avec la gâche doivent être cohérents. Une porte peut avoir une mortaise centrée, mais échouer au montage parce que la cavité ne correspond pas au schéma de perçage ou au logement de têtière.
Le contrôle de première pièce le plus utile est un contrôle d’assemblage avec la quincaillerie réelle prévue pour le travail. Placez le coffre de serrure dans la mortaise sans le forcer. Vérifiez qu’il repose à la profondeur requise, que la zone de têtière peut être finie proprement et que les perçages concernés s’alignent avec le corps de serrure. Vérifiez ensuite depuis les deux faces de la porte. Cela permet de détecter une face de référence inversée ou un axe central incorrect avant l’usinage d’un lot complet.
Lorsque le modèle de quincaillerie change, ne réutilisez pas un réglage existant uniquement sur la base de dimensions générales similaires. Les coffres de serrure peuvent différer par leur entrée, leur profondeur de coffre, la taille de la têtière, la hauteur du carré, la position du cylindre et l’emplacement des trous de fixation. Considérez un changement de quincaillerie comme un nouveau réglage d’usinage. Enregistrez les réglages vérifiés par modèle de quincaillerie et construction de porte, et non sous une désignation vague telle que « serrure standard » .
Effectuez un seul réglage à la fois
Lorsqu’une pièce d’essai échoue, ajustez une variable, réalisez un autre essai et consignez le résultat. Modifier simultanément la butée, le guide, le décalage de programme, le réglage de profondeur et l’outil empêche de savoir ce qui a corrigé le problème. Cela est particulièrement important sur une machine à serrures de porte pour le travail du bois comportant plusieurs axes ou des fonctions combinées de perçage et de mortaisage, où une erreur visible peut avoir plusieurs causes.
Si chaque serrure est décalée de la même distance mesurée, corrigez la coordonnée concernée ou la référence physique et vérifiez avec un autre échantillon. Si l’erreur varie entre les échantillons, ne compensez pas au moyen d’un décalage de coordonnées. Examinez d’abord le serrage, le support de la porte, les montages desserrés et le chargement par l’opérateur.
Contrôles mécaniques qui ne doivent pas attendre une panne
Des problèmes d’alignement répétitifs peuvent indiquer une usure plutôt qu’un réglage incorrect. Examinez les guides, les butées, les patins de serrage, les mécanismes de guidage, les supports de broche et les ensembles mobiles afin de détecter tout jeu. Vérifiez si une butée peut être déplacée à la main après serrage, si les patins de serrage sont usés de manière inégale et si le chariot présente un jeu perceptible lors d’un changement de direction.
Le jeu mécanique peut être particulièrement trompeur. La machine peut se positionner avec précision en approchant d’une direction et manquer sa position en approchant de l’autre. Lorsque le système de commande le permet, utilisez une direction d’approche constante pour le mouvement final de positionnement. Si la machine ne peut pas répéter la même coordonnée en fonctionnement normal, un entretien mécanique est plus approprié que des compensations logicielles répétées.
L’aspiration des poussières contribue également à la précision. Les copeaux coincés contre un guide, sous une porte ou dans une zone de positionnement modifient la position de la pièce. Maintenez la table, les butées et les zones de serrage propres entre les pièces, et pas seulement à la fin d’un poste. L’accumulation de résine sur les surfaces de contact peut créer le même problème plus progressivement.
Une procédure pratique de première pièce
Avant d’engager le matériau de production, appliquez une courte procédure qui vérifie l’ensemble de la chaîne de références :
- Confirmez le modèle de quincaillerie, le sens d’ouverture de la porte, la face de référence et le chant de serrure.
- Inspectez l’ébauche de porte afin de détecter le gauchissement, les chants endommagés, les débris et les points de contact instables.
- Vérifiez que la fraise correcte est installée, propre, affûtée et entièrement fixée.
- Placez la porte contre le guide et la butée, puis confirmez le contact avant le serrage.
- Usinez une pièce d’essai en utilisant la même méthode de chargement que celle prévue pour la production.
- Mesurez la mortaise à partir des chants désignés et essayez le coffre de serrure.
- Vérifiez les perçages associés et le positionnement de la têtière avant de valider le réglage.
- Conservez l’échantillon vérifié ou les dimensions enregistrées afin de permettre une comparaison pendant le processus.
Cette procédure est plus utile qu’une inspection finale seule, car elle empêche qu’une erreur de réglage soit répétée sur l’ensemble d’une série. Pendant la production, vérifiez à nouveau après un changement d’outil, un ajustement des butées ou des serre-joints, une modification de l’épaisseur du matériau ou une interruption imprévue de la machine.
Lorsque le problème ne relève pas d’un réglage de l’opérateur
Certains problèmes ne peuvent pas être résolus de manière fiable au panneau de commande. Un jeu persistant des axes, un comportement instable de la broche, des surfaces de positionnement endommagées, un serrage pneumatique peu fiable ou une structure de machine qui ne maintient plus son étalonnage exigent une inspection et un entretien. Continuer à compenser un défaut mécanique tend à créer un réglage qui ne fonctionne que dans un seul ensemble de conditions.
Pour choisir une assistance pour une opération de mortaisage de serrure de porte, l’accès à des conseils de réglage, à des pièces de rechange et à une assistance technique réactive est un aspect pratique plutôt qu’accessoire. Qingdao Zhongding Machinery Co., Ltd. fournit des machines pour le travail du bois et accompagne ses clients par des services techniques et la disponibilité de pièces, ce qui peut être pertinent lorsqu’un problème d’alignement récurrent dépasse le cadre du réglage habituel de l’opérateur.
Un mortaisage précis repose sur le traitement de la porte, du montage, de la fraise, du programme et de la quincaillerie de serrure comme un seul système connecté. Une fois la face de référence définie, la pièce maintenue de manière constante et la trajectoire de l’outil vérifiée avec la serrure réelle, les mortaises mal alignées deviennent plus faciles à diagnostiquer et beaucoup moins susceptibles d’interrompre la production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.