


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi une raboteuse d’épaisseur pour le travail du bois provoque du talonnage et comment y remédier
Pourquoi le snipe apparaît aux extrémités d'une planche
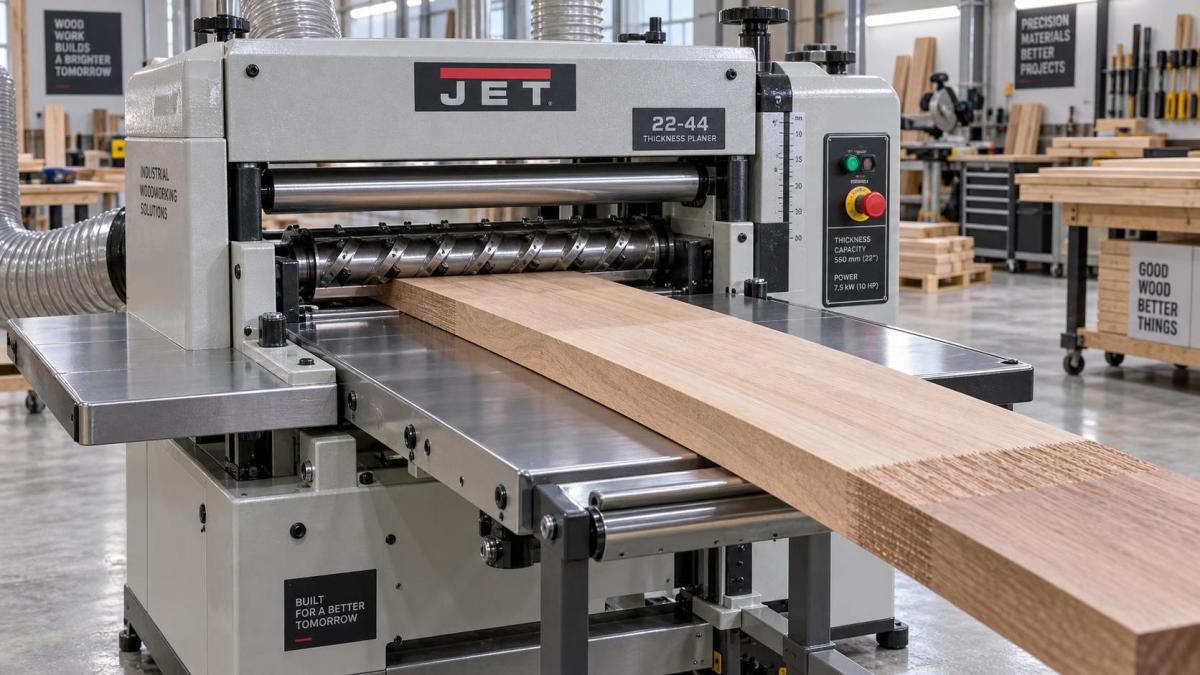
Le snipe est une coupe plus profonde qui apparaît à l'extrémité d'entrée, à l'extrémité de sortie ou aux deux extrémités d'une planche après le rabotage d'épaisseur. Il peut sembler mineur sur une seule pièce, mais il devient coûteux lorsque les panneaux, les pièces de tiroir, les éléments de cadre de façade ou les composants courts de meubles doivent être coupés plus longs afin de permettre le recoupage. Pour le personnel de maintenance, le snipe doit être considéré comme un symptôme de l'état et du réglage de la machine, et non simplement comme une caractéristique inévitable d'une raboteuse d'épaisseur pour le travail du bois.
La plupart des snipes se produisent parce que la pièce se déplace verticalement par rapport à l'arbre porte-fers lorsqu'elle entre dans la machine ou en sort. L'arbre porte-fers peut être correctement réglé, affûté et capable de produire une surface propre au milieu de la planche, mais un léger changement du support de la planche ou de la pression d'entraînement à l'une ou l'autre extrémité peut augmenter la profondeur de coupe. Le processus de réparation doit donc commencer par le chemin d'entraînement, l'alignement des tables et la stabilité de la tête avant de mettre les fers en cause.
Le chemin d'entraînement explique généralement le défaut
Lorsqu'une planche entre dans la raboteuse, le rouleau d'entrée commence à exercer une pression vers le bas avant que le rouleau de sortie ne contrôle entièrement la pièce. Au moment où l'extrémité avant passe sous l'arbre porte-fers, la planche peut pivoter légèrement si la table d'entrée, les rouleaux de table, les barres de pression ou les réglages des rouleaux d'entraînement sont incorrects. L'arbre porte-fers enlève alors davantage de matière sur la première section de la planche.
Le même mécanisme se produit en sens inverse à l'extrémité de sortie. Lorsque l'extrémité arrière perd le support du rouleau d'entrée, la planche peut se soulever ou changer d'angle jusqu'à ce que le rouleau de sortie en prenne pleinement le contrôle. Une coupe plus profonde près du côté de sortie en résulte.
C'est pourquoi l'emplacement du snipe est important lors du diagnostic :
- Snipe uniquement à l'extrémité d'entrée indique souvent la hauteur de la table d'entrée, la pression du rouleau d'entrée, le réglage du rouleau de table côté entrée ou le support assuré par l'opérateur.
- Snipe uniquement à l'extrémité de sortie concerne plus souvent la table de sortie, le réglage du rouleau de sortie, le support côté sortie ou une planche qui s'abaisse après avoir quitté la table.
- Snipe aux deux extrémités suggère un problème plus général du chemin d'entraînement, tel que des tables réglées sous le plan de référence de l'arbre porte-fers, une pression excessive des rouleaux d'entraînement, un ensemble d'arbre porte-fers desserré ou un bâti de machine instable.
- Snipe qui varie d'une planche à l'autre peut indiquer du bois déformé, une épaisseur de matériau irrégulière, une manutention incohérente du matériau, une accumulation de résine ou une traction intermittente des rouleaux d'entraînement.
Une première étape utile consiste à faire passer une planche d'essai droite et plane, suffisamment longue pour rester soutenue durant tout le cycle d'entraînement. Mesurez les premières et les dernières sections plutôt que de juger uniquement à l'apparence. Répétez ensuite le passage tout en soutenant la planche à l'entrée et à la sortie. Si le défaut change de manière significative avec le support, la géométrie des tables et de l'entraînement mérite une attention avant de régler les composants internes.
Commencez par l'alignement des tables et du bâti
Les tables d'extension n'ont pas besoin d'être relevées de manière importante pour éviter le snipe. En fait, les régler trop haut crée une autre version du même problème en forçant la planche vers le haut lorsqu'elle approche de l'arbre porte-fers ou s'en éloigne. L'objectif est d'obtenir un chemin d'entraînement lisse et continu qui maintient la pièce stable au niveau de l'arbre porte-fers.
Utilisez une règle fiable sur toute la largeur du bâti de la raboteuse et des tables d'extension. Vérifiez si la table d'entrée est trop basse, si la table de sortie est trop basse, si un affaissement est causé par des fixations desserrées, ainsi que les mouvements lorsqu'une pression manuelle est exercée près de l'extrémité extérieure de chaque table. Une table qui semble alignée sans charge peut néanmoins s'affaisser lorsqu'une planche lourde en bois dur y est introduite.
Sur de nombreuses machines, la correction pratique consiste à relever très légèrement les extrémités extérieures des tables d'extension. Cela compense la flexion naturelle et aide à empêcher la planche de s'abaisser à l'entrée ou à la sortie. L'ajustement doit être faible et vérifié par des coupes d'essai. Un réglage excessif vers le haut peut amener la planche à passer au-dessus de la ligne d'entraînement prévue, provoquant des vibrations, une résistance à l'entraînement ou de nouveaux schémas de snipe.
Le personnel de maintenance doit également inspecter l'installation de la machine. Une raboteuse qui oscille sur un sol irrégulier ou dont le support est insuffisant peut modifier l'alignement des tables pendant l'entraînement. Serrer les fixations des tables sans corriger le bâti peut n'apporter qu'une amélioration temporaire.
Les rouleaux d'entraînement et les barres de pression doivent maintenir, et non déformer, le matériau
Les rouleaux d'entraînement ont deux fonctions : déplacer la planche à une vitesse stable et la maintenir plaquée contre le bâti de la raboteuse. Si la pression des rouleaux est trop faible, la pièce peut glisser, hésiter ou se soulever. Si elle est trop élevée, en particulier avec des matériaux minces ou flexibles, le rouleau peut forcer la planche à suivre un trajet déformé et approfondir la coupe aux extrémités.
Ne réglez pas les ressorts des rouleaux uniquement au toucher. Consultez les spécifications d'entretien de la machine concernant la hauteur des rouleaux, la compression des ressorts et la relation entre les rouleaux, les barres de pression et l'arbre porte-fers. Ces réglages sont interdépendants. Augmenter la pression des rouleaux peut sembler corriger le glissement d'une planche, mais peut masquer des rouleaux usés, des surfaces de bâti sales ou un réglage incorrect des rouleaux de table.
Inspectez les éléments suivants avant de modifier la tension des ressorts :
- Les surfaces des rouleaux d'entraînement pour détecter le glaçage, la résine durcie, les fissures, les méplats ou les débris incrustés.
- Les roulements et les arbres des rouleaux pour détecter les frottements, une rotation irrégulière et le jeu latéral.
- La chaîne, le réducteur et les composants d'entraînement pour détecter une vitesse d'alimentation irrégulière.
- L'état et le réglage des barres de pression, lorsqu'elles sont présentes.
- Les rouleaux de table pour vérifier l'uniformité de leur hauteur et leur libre rotation.
- La propreté du bâti de la raboteuse et l'état du lubrifiant.
Les rouleaux de table exigent une attention particulière. S'ils sont trop hauts, la planche est portée au-dessus de la surface de référence prévue et peut osciller lorsqu'elle passe sous la pression d'entraînement. S'ils sont trop bas, les matériaux à fort frottement peuvent traîner sur le bâti, ce qui entraîne une alimentation irrégulière et un effort accru de l'opérateur à l'entrée ou à la sortie. Leur réglage correct dépend de la conception de la machine et du matériau traité ; la documentation d'entretien doit donc prévaloir sur les règles de réglage générales.
Vérifiez l'arbre porte-fers, le système de fers et le mécanisme de verrouillage de la tête
Le snipe est généralement un problème de contrôle de l'entraînement, mais des défauts de l'arbre porte-fers et de l'ensemble de tête peuvent l'amplifier. Des fers émoussés ou endommagés augmentent la résistance à la coupe. Cela peut arracher les fibres, créer une finition rugueuse et rendre la pièce plus sensible aux légers changements de pression d'entraînement. Une planche au fil difficile peut alors présenter un défaut prononcé aux extrémités, même lorsque l'alignement des tables est correct.
Pour les raboteuses à fers droits, inspectez la saillie des fers et l'uniformité du serrage sur toute la largeur de l'arbre porte-fers. Un jeu de fers monté de manière inégale peut créer un défaut de surface régulier qui peut être confondu avec un snipe ordinaire. Pour les arbres porte-fers à plaquettes, vérifiez les plaquettes endommagées, desserrées ou mal positionnées. L'accumulation de résine autour des sièges de fers ou des logements de plaquettes peut empêcher un positionnement correct et affecter la qualité de coupe.
Examinez également si l'arbre porte-fers ou l'ensemble de tête mobile reste stable sous charge de coupe. Sur les raboteuses d'épaisseur équipées d'un arbre porte-fers relevable, des guides de colonne usés, des lardons desserrés, des vis d'élévation endommagées ou des verrous de tête inefficaces peuvent permettre de légers mouvements. Ces mouvements peuvent être plus visibles lorsque la pièce rencontre pour la première fois une résistance ou lorsque la planche quitte les rouleaux d'entraînement.
Une comparaison diagnostique simple aide à distinguer ces causes. Effectuez une légère passe de finition, puis répétez avec une passe modérément plus profonde sur un matériau similaire. Si le snipe s'aggrave fortement à mesure que la charge de coupe augmente, inspectez l'état des fers, la pression des rouleaux d'entraînement, le verrouillage de la tête et les jeux structurels. Si la profondeur du snipe reste presque inchangée quelle que soit la profondeur de coupe, la géométrie des tables d'extension et le support de la planche sont plus probablement en cause.
L'état du matériau peut fausser le diagnostic
Une raboteuse ne peut pas forcer un matériau cintré, vrillé ou tuilé à rester à plat contre le bâti sans un certain mouvement. Lorsqu'une planche déformée entre dans la machine, les rouleaux d'entraînement peuvent l'aplatir temporairement. Après le changement de position des rouleaux, la planche peut reprendre sa forme et modifier sa position par rapport à l'arbre porte-fers. Le défaut qui en résulte aux extrémités peut ressembler à un défaut de réglage de la machine, même si le matériau est un facteur majeur.
Avant d'effectuer des réglages mécaniques importants, faites des essais avec un matériau correctement dégauchi et stable. Vérifiez si le défaut apparaît sur une seule face, s'il suit la même extrémité physique après retournement de la planche et s'il est plus prononcé sur des pièces étroites ou flexibles. Les bandes minces, les pièces courtes et les planches longues non soutenues exigent davantage d'attention au support d'entraînement que les matériaux larges et rigides.
Les mouvements liés à l'humidité et les contraintes internes peuvent également compliquer les résultats. Une planche qui change de forme après le surfaçage peut sembler avoir été rabotée de façon irrégulière alors que la raboteuse a en réalité produit une coupe uniforme. Les mesures doivent être prises immédiatement après le rabotage et comparées sur plusieurs planches préparées de manière similaire.
Une séquence de correction pratique
Un réglage aléatoire est le moyen le plus rapide de transformer un problème de snipe gérable en plusieurs défauts interdépendants. Une séquence contrôlée rend le dépannage efficace et facilite l'identification du changement ayant résolu le problème.
Après chaque réglage, faites passer la même planche d'essai ou une planche préparée équivalente. Ne modifiez qu'une variable à la fois. Cela est important, car une amélioration temporaire après plusieurs réglages simultanés n'établit pas la cause réelle, et la machine peut revenir avec la même réclamation après une utilisation normale.
Lorsque le snipe ne peut pas être entièrement éliminé
Même une raboteuse d'épaisseur pour le travail du bois bien réglée peut laisser une légère marque aux extrémités dans des conditions exigeantes, en particulier avec des matériaux courts, minces, flexibles ou à fil très figuré. L'objectif est de réduire le snipe à un niveau contrôlé qui ne gêne pas la pièce finie, tout en maintenant un entraînement fiable et une manipulation sûre.
Pour les travaux de production, prévoyez une longueur supplémentaire raisonnable lorsque la conception de la pièce le permet, puis recoupez les extrémités affectées après le rabotage. Pour les composants qui ne peuvent pas être surlongs, utilisez des planches porteuses, des méthodes d'alimentation continue ou un support soigneusement adapté aux côtés d'entrée et de sortie. Ces méthodes doivent compléter une machine correctement réglée, et non compenser des tables desserrées, des rouleaux usés ou un ensemble d'arbre porte-fers instable.
La réparation est terminée lorsque des planches d'essai répétées montrent une finition uniforme sur toute la longueur utilisable, que l'entraînement reste fluide sans force excessive des rouleaux et que le résultat se maintient après le rétablissement des charges de coupe normales. Cette norme est plus utile que de rechercher une amélioration visuelle sur une seule planche favorable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.