


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Dépannage du désalignement des boîtiers de charnière sur les machines CNC de fraisage de charnières
Le désalignement de la cuvette de charnière doit être isolé avant tout réglage global de la machine. Une cuvette percée de manière constante à 1 mm de son emplacement prévu indique un défaut différent de celui d’une cuvette dont la position change d’un panneau à l’autre. Commencez par distinguer l’erreur de position répétable, l’erreur de position variable et le désalignement apparent causé par la charnière ou la porte. Cela évite de confondre un simple problème de repère ou de programme avec un problème de broche, de servo ou de bâti.
Utilisez un panneau d’échantillon plat avec un bord de référence clairement identifié. Exécutez plusieurs fois le même motif de charnière sans modifier le repère de la pièce, puis mesurez le centre de la cuvette depuis le bord de référence et depuis l’extrémité du panneau. Consignez les résultats X et Y, ainsi que la profondeur de la cuvette et tout éclatement autour du bord. Un décalage stable sur chaque échantillon provient généralement du système de coordonnées, du programme, de la butée du montage ou de la géométrie de l’outil. Un résultat variable exige une attention accrue au serrage, au mouvement du matériau, à l’état de la broche, au jeu des axes et aux contaminants sur les surfaces de contact.
Commencez par le schéma d’erreur
La direction de l’erreur fournit des informations de diagnostic utiles. Si chaque cuvette est trop proche du bord de la porte de la même valeur, vérifiez le décalage de bord programmé, le côté d’usinage sélectionné et la butée du panneau. Si la première cuvette est correcte mais que la deuxième ou la troisième dérive le long de la porte, examinez le positionnement de l’axe, le glissement de la pièce ou un programme qui calcule l’espacement depuis un mauvais point de référence.
Une cuvette correctement positionnée à l’entrée mais qui semble décalée au fond nécessite une autre investigation. Ce schéma provient souvent de la déflexion de l’outil, du faux-rond de la broche, d’une mèche de perçage tordue ou d’un ensemble de broche desserré. Il peut également se produire lorsque la surface du matériau n’est pas maintenue à plat contre le montage : la mèche pénètre selon un angle par rapport au panneau, de sorte que le bord visible et le fond de la poche ne partagent pas le même centre.
Vérifiez le repère avant de modifier le programme
De nombreuses plaintes concernant le perçage de charnières résultent d’une discordance entre le repère du dessin et le repère physique utilisé sur la machine. Un programme peut définir les centres des cuvettes depuis le bord gauche, tandis que le panneau est chargé contre une règle de droite après une séquence de porte en miroir. Les valeurs numériques peuvent sembler correctes à l’écran tout en plaçant chaque cuvette du mauvais côté de la référence prévue.
Confirmez quel bord est traité comme zéro X et quelle extrémité comme zéro Y pour le travail actif. Vérifiez ensuite l’orientation réelle du panneau, le côté de face et la latéralité. Les éléments de porte sont particulièrement exposés à cette erreur, car un composant gauche et un composant droit peuvent utiliser les mêmes dimensions tout en nécessitant des positions de charnière symétriques. Ne vous fiez pas uniquement à une étiquette ou à un nom de travail ; comparez la coordonnée de travail sélectionnée avec une référence physique marquée sur le panneau d’essai.
Les données de décalage d’outil méritent la même attention. Si la commande compense le centre de la cuvette à partir d’une valeur de diamètre d’outil, une valeur incorrecte décale la trajectoire ou modifie la relation entre le foret pilote et la fraise à cuvette. Pour une tête de perçage à motif fixe, vérifiez que la commande utilise la configuration de tête prévue plutôt qu’un décalage hérité d’un autre montage d’outillage. Modifier les coordonnées pour compenser un décalage incertain peut masquer le défaut initial et créer d’autres problèmes lorsque l’outillage correct est réinstallé.
Détails de programme produisant des résultats convaincants mais erronés
Les motifs de charnière importés contiennent parfois une distance centre-bord valable uniquement pour un diamètre particulier de cuvette de charnière ou une configuration de plaque de montage donnée. Le trou peut être usiné avec précision à sa coordonnée programmée tandis que la charnière assemblée fait paraître la porte incorrecte. Avant de modifier les paramètres de la machine, vérifiez les spécifications de la charnière, le diamètre et la profondeur de la cuvette, ainsi que le retrait requis par rapport au bord de la porte.
Vérifiez également la sélection des unités et l’interprétation des décimales lorsque des travaux passent d’un système à l’autre. Une erreur importante est facile à repérer ; un petit problème de conversion ou un décalage arrondi incorrectement peut passer inaperçu jusqu’à l’assemblage des portes. Effectuez une vérification à sec des coordonnées ou marquez les positions avec une trajectoire d’outil non coupante lorsque la commande prend en charge cette fonction. L’objectif est de confirmer les centres commandés par rapport au dessin sans que le processus de coupe influence le résultat.
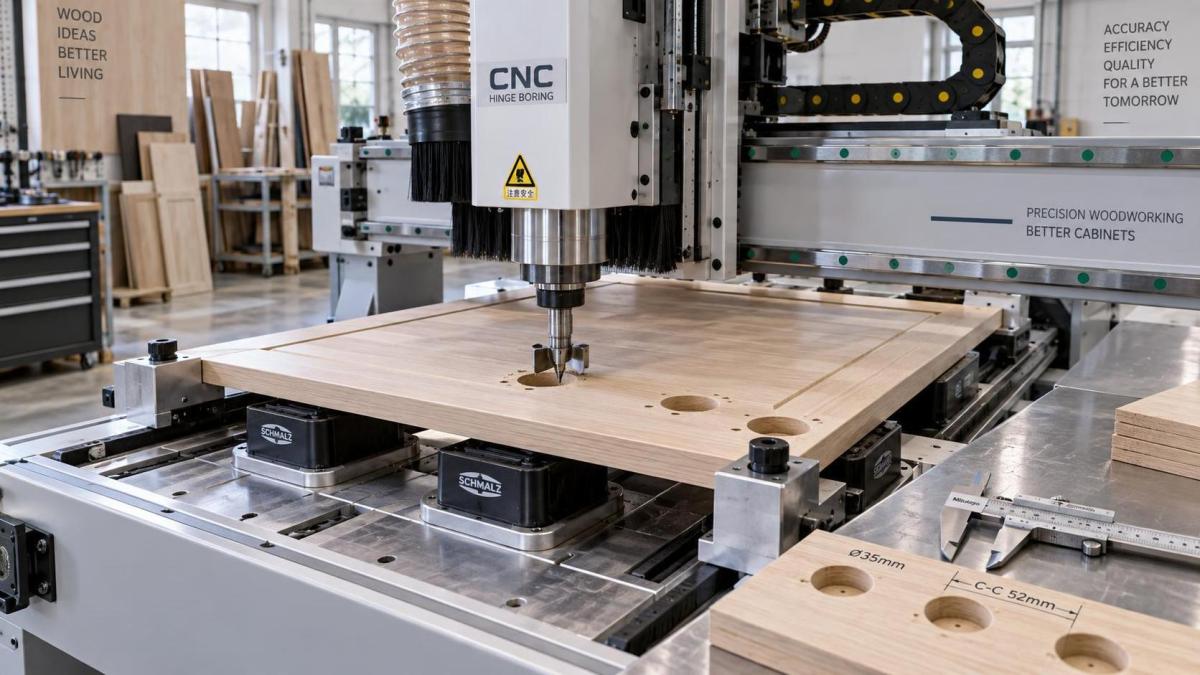
Le contact du montage fait partie du système de coordonnées
Une Machine CNC de fraisage de charnières précise ne peut pas répéter une position que le panneau lui-même ne répète pas. Des copeaux sous un bord de panneau, de la poussière comprimée sur une butée de positionnement ou des résidus d’adhésif sur une ventouse à vide peuvent modifier suffisamment la position de la pièce pour affecter l’ajustement de la charnière. Cela est particulièrement courant avec les panneaux mélaminés et revêtus, où les débris fins restent sur les surfaces de contact lisses au lieu de s’incruster dans le matériau.
Nettoyez la règle, les pions de positionnement, les ventouses à vide et le dessous du panneau d’essai. Inspectez les faces des butées pour détecter les enfoncements, les fixations desserrées ou une accumulation empêchant l’appui complet. Une butée escamotable usée peut se déplacer sous la charge lors de la mise en place du panneau, puis revenir en position sans laisser d’indication évidente après le cycle. Si le défaut se produit uniquement sur des portes plus longues ou plus lourdes, observez si le panneau est appuyé d’équerre contre toutes les surfaces de référence avant le début du serrage.
Le serrage sous vide exige plus qu’un bruit de pompe adéquat. Une ventouse obstruée, un joint endommagé, un tuyau qui fuit ou une surface de panneau poreuse peut permettre à la pièce de se déplacer pendant la plongée. L’erreur qui en résulte est souvent irrégulière et peut s’accompagner de frottements, d’un bord relevé ou d’une légère traînée directionnelle au bord de la cuvette. Marquez le contour du panneau sur une surface d’appui sacrificielle avant l’usinage. Tout mouvement par rapport à cette marque identifie un problème de maintien sans nécessiter d’hypothèses sur le système d’axes.
La planéité du panneau modifie le diagnostic. Une porte voilée peut toucher la règle en un point tout en se soulevant au-dessus d’une zone de support. Lors du serrage, elle peut fléchir dans une position différente de celle mesurée sur un établi. Vérifiez la face de référence pour détecter toute torsion et tout cintrage, particulièrement après des changements de stockage ou lors de l’usinage de composants en bois massif. Pour le bois massif, le sens du fil, les variations d’humidité et les contraintes libérées par un façonnage antérieur peuvent modifier la planéité entre les opérations. Le profilage sur uneToupie à arbre vertical doit être suivi d’un contrôle de planéité et du bord de référence avant le perçage des charnières, car le motif de charnière n’est fiable que dans la mesure où les surfaces servant à positionner la porte le sont.
Examinez l’ensemble de coupe séparément du positionnement
Ne jugez pas la précision de la broche uniquement selon la capacité de la machine à atteindre la coordonnée commandée. Une fraise à cuvette usée ou endommagée peut tirer latéralement lorsqu’elle entre dans le panneau. Des arêtes de coupe inégales, de la résine accumulée, une pastille en carbure manquante ou une fraise montée incorrectement créent des efforts de coupe inégaux. Le bord peut paraître circulaire à distance alors que le centre réel en profondeur est déplacé.
Retirez l’outil et inspectez la queue, le corps de la fraise, la pince et les surfaces de contact coniques. De la résine ou de la poussière coincée dans la pince modifie l’assise et peut introduire du faux-rond même lorsque l’outil semble serré. Nettoyez les composants selon une méthode appropriée, remontez-les correctement et mesurez le faux-rond à une distance pratique du nez de broche, puis à nouveau près de la longueur de coupe. Une mesure en un seul point peut ne pas détecter une mèche tordue.
Les différents matériaux révèlent des symptômes différents. Le MDF met souvent en évidence l’échauffement, l’émoussement et l’accumulation de copeaux par des parois duveteuses ou foncées. L’aggloméré peut s’écailler autour du bord, faisant paraître décalée une cuvette correctement positionnée. Le bois dur peut dévier plus visiblement une mèche émoussée, car la résistance à la coupe varie selon le sens du fil. Utilisez un outil tranchant dont la qualité est connue et un matériau d’échantillon stable avant d’attribuer le défaut au mouvement servo.
La profondeur doit également être confirmée. Une cuvette excessivement profonde peut affaiblir la face de la porte et faire reposer la charnière de manière irrégulière, ce qui est parfois signalé comme une erreur de position. Une cuvette trop peu profonde empêche la charnière de s’asseoir complètement et modifie la relation visuelle entre le bras de charnière et la plaque de montage. Mesurez la profondeur depuis la face de référence réelle, et non depuis une couche de copeaux comprimés ou un bord de coupe irrégulier.
Testez la répétabilité des axes avec un motif simple
Une fois le repère, le montage et l’outillage vérifiés, testez les axes de la machine avec un motif qui retire la quincaillerie de charnière de l’équation. Percez ou marquez une rangée de points à intervalles égaux le long d’un axe, puis revenez au point de départ et répétez. Mesurez l’espacement entre les centres des points plutôt que de mesurer uniquement depuis un bord extérieur du panneau. Les mesures d’entraxe révèlent si la machine accumule une erreur de position sur la course.
Si les première et dernière positions sont erronées d’une valeur similaire tandis que l’espacement intermédiaire reste correct, le zéro pièce ou la référence fixe est plus suspect que l’échelle de l’axe. Si chaque point suivant s’éloigne progressivement davantage de la valeur nominale, inspectez le système de transmission et de retour de l’axe. Un engrènement de crémaillère desserré, des problèmes de tension de courroie, le glissement d’un accouplement, des composants d’encodeur contaminés ou un problème de vis à billes peuvent produire un déplacement cumulatif. La conception exacte détermine la méthode d’inspection ; utilisez donc la documentation de la machine avant de modifier les paramètres de jeu ou de servo.
Le jeu se manifeste généralement lorsque l’axe approche la même coordonnée depuis des directions opposées. Programmez un essai qui approche un emplacement depuis le déplacement positif puis depuis le déplacement négatif, en utilisant des mouvements de dégagement sûrs. Une différence entre les deux résultats indique un mouvement perdu ou un problème de compensation de la commande. N’effectuez pas de compensation électronique avant d’avoir examiné les fixations mécaniques, les composants d’entraînement, les guidages et l’état de lubrification. Une compensation ne peut pas sécuriser un accouplement desserré ni réparer un élément de transmission usé.
Alignement mécanique et effets de l’axe Z
Un montage de tête de perçage desserré, un guidage linéaire endommagé ou un chariot de broche qui se déplace sous la charge de plongée peut créer un défaut variant avec la profondeur et l’avance. Écoutez les vibrations inhabituelles, mais confirmez-les par une mesure lorsque cela est possible. Avec l’alimentation isolée conformément à la procédure de la machine, inspectez les fixations, les interfaces du chariot et les jeux des protections afin de détecter des signes de mouvement. Recherchez des marques de frottement polies, de la peinture déplacée ou des marques de contact récurrentes autour de la zone d’outillage.
Pour les contrôles de l’axe Z, placez un dispositif comparateur approprié sur une référence rigide et observez la répétabilité à la même hauteur commandée. Répétez l’essai après plusieurs mouvements Z. Une variation de profondeur combinée à une variation latérale de la cuvette signifie souvent que l’outil pénètre sous une charge variable ou que le panneau n’est pas soutenu de manière constante. Un problème de profondeur seul n’explique pas automatiquement un décalage X-Y ; évitez donc de regrouper des défauts distincts dans un même réglage.
Restaurez la précision par des corrections contrôlées
Effectuez une correction à la fois, puis répétez le même panneau d’essai et la même méthode de mesure. Modifier simultanément le montage, l’outil, le décalage pièce et le réglage servo peut produire un échantillon acceptable sans établir pourquoi l’erreur a disparu. Cette approche devient coûteuse lorsque le même symptôme réapparaît sur une porte de dimension ou de matériau différent.
- Établissez un panneau de référence marqué et documentez les centres de cuvette commandés, les centres réels, la profondeur, l’orientation du panneau et l’outillage utilisé.
- Corrigez les défauts d’appui physique et de maintien avant de modifier les décalages. Réusinez le panneau d’essai uniquement après avoir nettoyé les surfaces de positionnement et stabilisé la pièce.
- Installez un outillage vérifié et confirmez le faux-rond de la broche, puis répétez le motif afin de distinguer la déflexion de coupe de l’erreur de coordonnées.
- Examinez la répétabilité des axes et la transmission mécanique uniquement si l’erreur persiste avec un repère stable et un outil dont la qualité est connue.
- Après réglage, usinez des échantillons à l’extrémité proche, au milieu et à l’extrémité éloignée de la course normale, y compris les programmes de porte des deux latéralités lorsque cela s’applique.
Conservez la vérification finale liée à l’assemblage. Une cuvette dimensionnellement correcte peut encore produire un mauvais alignement de porte si la mauvaise charnière, la mauvaise hauteur de plaque de montage ou le mauvais emplacement de vis est utilisé lors du montage. Montez une charnière confirmée sur la porte d’essai, fixez-la à un élément de meuble correctement préparé et évaluez le jeu, la profondeur et le réglage latéral. Cette étape finale distingue un défaut d’usinage d’une incompatibilité de montage sans modifier une machine qui se positionne déjà correctement.
Un positionnement stable des cuvettes de charnière repose sur la préservation de toute la chaîne de référence : un repère de programme valide, un panneau appuyé contre des positionneurs propres et rigides, un serrage fiable, un ensemble de coupe précis et des axes revenant en position. Lorsque les mesures identifient l’endroit où cette chaîne se rompt, l’étalonnage devient une réparation précise plutôt qu’une série d’estimations compensatoires.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.