


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles sont les causes des défauts de ligne de colle sur une plaqueuse de chants et comment les prévenir
Quelles sont les causes des défauts de ligne de colle sur une plaqueuse de chants et comment les prévenir
Une ligne de colle visible est l’un des moyens les plus rapides de donner à un panneau pourtant bien usiné un aspect non fini. Elle peut apparaître sous la forme d’un joint sombre entre le chant et le panneau, d’une ligne pâle sur des panneaux clairs, d’un espace au niveau de l’angle ou d’un excès de colle qui reste visible après l’affleurage. Plus grave encore, certains panneaux paraissent acceptables à la sortie de la plaqueuse de chants, mais présentent un décollement du chant après le stockage, le transport ou des variations de température.
Ces problèmes sont rarement causés par un seul réglage. En production réelle, les défauts de ligne de colle résultent généralement d’une interaction entre la préparation des panneaux, le matériau du chant, l’état de l’adhésif, le réglage de la machine et l’environnement de l’atelier. Un opérateur qui augmente uniquement la température de la colle ou la pression peut masquer le symptôme pendant un court instant tout en créant un autre problème plus loin dans le processus.
L’approche la plus fiable consiste à distinguer deux défauts différents : uneligne de colle visible, où le collage peut rester structurellement solide mais la finition est médiocre, et une défaillance du collage, où le chant n’adhère pas suffisamment. La correction dépend du problème réellement rencontré.
Commencez par identifier ce que le défaut vous indique
Une ligne droite et régulière sur toute la longueur du panneau indique souvent un problème de qualité du bord du panneau, de couleur de l’adhésif ou de couverture insuffisante du chant. Un défaut qui n’apparaît qu’à l’extrémité avant ou arrière est plus probablement lié au réglage des galets presseurs, au support du panneau, à l’affleurage ou aux variations de stabilité de l’avance. Les sections ouvertes aléatoires méritent généralement une attention plus approfondie, car elles peuvent indiquer la présence de poussière, une densité irrégulière du support, un adhésif contaminé ou un problème d’alignement mécanique.
Une mauvaise préparation du bord du panneau est une cause fréquente
L’unité d’encollage ne peut pas compenser un bord de panneau endommagé. Les panneaux de particules, MDF, contreplaqué et panneaux stratifiés réagissent chacun différemment lors de la coupe. Une lame de scie émoussée, mal alignée ou insuffisamment soutenue peut laisser des micro-éclats, des fibres arrachées, un bord légèrement creux ou des particules exposées. Lorsque le chant est pressé contre cette surface, l’adhésif doit combler les irrégularités au lieu de former une couche de collage maîtrisée.
C’est pourquoi le préfraisage est important sur une plaqueuse de chants. Des fraises de préfraisage correctement réglées éliminent les traces de sciage et créent une surface fraîche et d’équerre pour le collage. Cependant, le préfraisage n’est pas automatiquement bénéfique si les fraises sont usées ou si les unités sont mal réglées. Des fraises usées peuvent polir, brûler ou arracher le support. Un bord usiné de manière irrégulière peut sembler lisse au premier regard tout en créant un joint visible sous un éclairage direct.
Avant de modifier les réglages de l’adhésif, arrêtez la ligne et examinez plusieurs panneaux non encollés. Observez le long du bord sous une lumière rasante. Recherchez au toucher les décalages, les creux et les particules non fixées. Si une face du panneau est systématiquement plus défectueuse que l’autre, vérifiez l’orientation du panneau, le réglage de la poutre de pression, les patins de chaîne et la relation entre l’unité de préfraisage et le guide de la pièce.
La poussière est tout aussi perturbatrice. La fine poussière de ponçage, les copeaux libres, les résidus d’huile et même l’humidité peuvent empêcher l’adhésif de mouiller uniformément la surface. L’aspiration autour de la zone de préfraisage et d’encollage doit être considérée comme faisant partie du contrôle qualité du collage, et non simplement comme une mesure d’entretien.
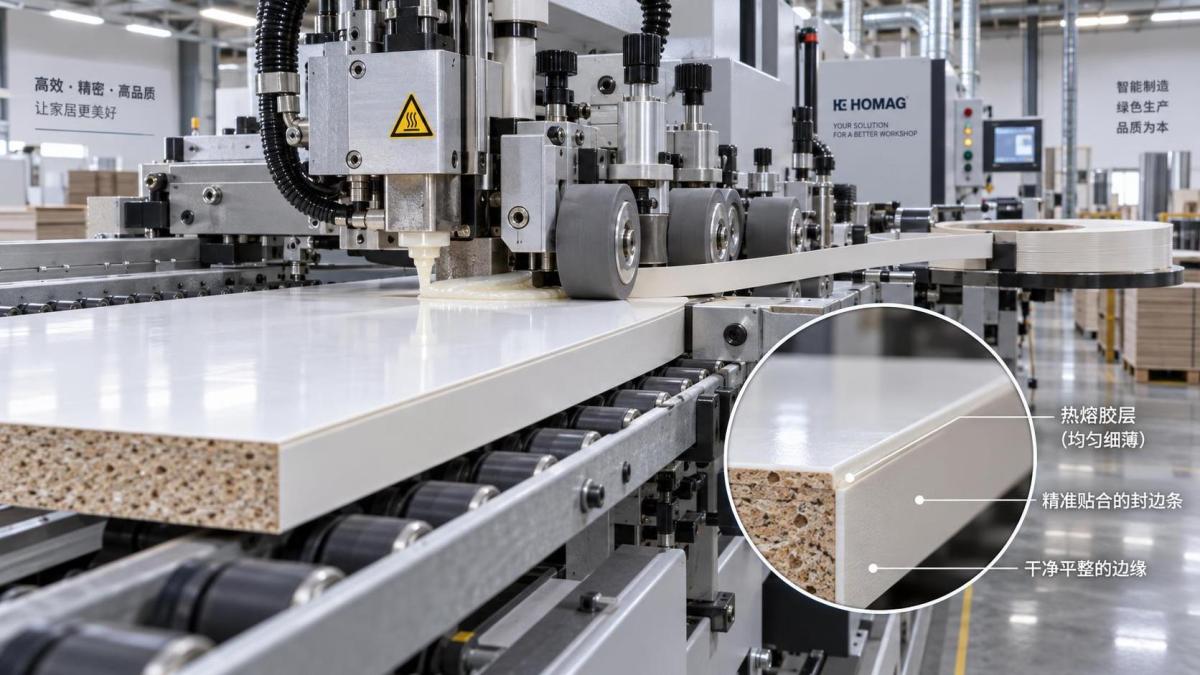
La température de l’adhésif est importante, mais « plus chaud » n’est pas la solution
L’adhésif thermofusible doit atteindre la température de travail recommandée par son fournisseur avant de pouvoir s’écouler et mouiller correctement à la fois le bord du panneau et le chant. S’il est trop froid, l’adhésif peut paraître épais, filant ou mal réparti. Il peut perdre sa chaleur avant que les galets presseurs ne ferment le joint, ce qui laisse une résistance de collage insuffisante.
La surchauffe crée un ensemble de risques différent. De nombreux thermofusibles se dégradent lorsqu’ils sont maintenus trop longtemps à une température excessive. L’adhésif peut foncer, former des particules brûlées, devenir instable en viscosité ou laisser une décoloration particulièrement visible sur les matériaux blancs, gris clair ou très brillants. Les opérateurs réagissent parfois à un collage faible en augmentant le point de consigne de manière répétée. Si le bac à colle est sale, si le rouleau est mal réglé ou si le panneau est froid, cette réaction peut aggraver la finition.
La température affichée sur la machine est un point de référence, et non une preuve de la température de l’adhésif au niveau du rouleau applicateur. Les performances de chauffage, l’emplacement du capteur, le niveau d’adhésif et les résidus accumulés influencent tous l’état réel de la colle fondue. Suivez les recommandations techniques du fabricant d’adhésif concernant les températures de fusion et de maintien, puis vérifiez que la colle s’écoule uniformément sur toute la largeur de travail.
Le choix de l’adhésif doit également correspondre à l’application. Le thermofusible EVA reste courant pour de nombreuses applications de mobilier standard, tandis que l’adhésif PUR est souvent envisagé lorsqu’une résistance accrue à la chaleur, à l’humidité ou à des conditions d’utilisation exigeantes est nécessaire. Ils ne sont pas interchangeables par un simple réglage. La mise en œuvre du PUR exige des pratiques d’équipement appropriées et une manipulation soigneuse, car les résidus durcis sont difficiles à éliminer et l’exposition à l’humidité affecte le matériau. Les instructions du fournisseur d’adhésif et la configuration de la machine doivent orienter cette décision.
La quantité de colle et l’état des rouleaux déterminent si le joint peut se fermer proprement
Trop peu d’adhésif laisse des zones sèches et des points faibles. Trop de colle crée des débordements, des cordons visibles, une contamination des outils d’affleurage et une ligne qui peut rester perceptible même après raclage. Le film idéal n’est pas nécessairement le plus épais. Il doit assurer une couverture continue sans laisser d’excès de matière au bord du joint.
Une inspection pratique consiste à interrompre la production après un court essai et à observer le motif de colle avant que le panneau n’atteigne les unités de finition. Le revêtement doit être continu plutôt que rayé ou irrégulier. Si la couverture varie d’un côté du panneau à l’autre, inspectez le rouleau de colle, le rouleau doseur, le niveau du bac à colle et le réglage correspondant à l’épaisseur réelle du panneau.
Les rouleaux de colle accumulent progressivement de l’adhésif durci et de la poussière fine. Un rouleau qui ne tourne plus parfaitement rond peut appliquer une épaisseur de film variable même lorsque les réglages semblent inchangés. Le nettoyage doit être effectué conformément aux recommandations de la machine et de l’adhésif. Un raclage agressif ou des méthodes de nettoyage inadaptées peuvent endommager la surface du rouleau et créer un problème d’application persistant.
Les galets presseurs doivent fermer le joint, non l’écraser
La zone de pression est celle où le chant est poussé dans l’adhésif avant que la colle ne perde sa chaleur de travail. La pression, l’angle et l’alignement des rouleaux doivent correspondre au panneau et au matériau de chant. Une pression insuffisante laisse un espace ; une pression excessive peut expulser trop de colle et déformer les matériaux de chant plus souples. Avec des chants fins, le résultat peut être un joint qui paraît propre au départ mais manque d’une couche d’adhésif stable.
Ne jugez pas le réglage des rouleaux sur un seul panneau. Faites passer plusieurs pièces et inspectez le début et la fin de chaque chant. Si le milieu adhère correctement mais pas les extrémités, vérifiez si la pièce entre bien d’équerre, si les galets presseurs s’engagent régulièrement et si l’avance du convoyeur est stable. Une légère variation de l’épaisseur du panneau peut également modifier la pression effective. Cela est particulièrement pertinent lorsque des panneaux de lots différents sont mélangés sans vérification de leur épaisseur réelle.
Les rouleaux doivent tourner librement et présenter des surfaces propres et intactes. Les dépôts d’adhésif sur un rouleau peuvent tirer le chant, marquer la surface ou créer un contact irrégulier. Il s’agit d’un point d’entretien mineur aux conséquences visuelles importantes.
La vitesse d’avance, les matériaux froids et un temps ouvert court peuvent se contrarier
Chaque adhésif possède un temps ouvert limité : la période pendant laquelle il reste capable de former un collage correct après son application. Si la vitesse d’avance est trop élevée pour l’état de l’adhésif, ou si la distance entre l’application de colle et le contact de pression n’est pas gérée efficacement, la colle peut commencer à prendre avant que le chant ne soit entièrement pressé en place.
Les panneaux et chants froids rendent ce problème plus probable. En hiver, les panneaux stockés près des portes de chargement ou dans des zones non chauffées peuvent absorber la chaleur du thermofusible étonnamment rapidement. L’opérateur peut constater un collage faible intermittent alors que les réglages de la machine n’ont pas changé. Introduire les matériaux suffisamment tôt dans l’environnement de production afin de les stabiliser est souvent plus efficace que de rechercher le défaut au moyen de réglages de température répétés.
Une vitesse d’avance très élevée n’est pas intrinsèquement incorrecte ; elle réduit simplement la plage de réglage du procédé. Si la qualité diminue après une augmentation de vitesse, réduisez temporairement la vitesse et comparez le résultat. Une amélioration nette indique plutôt un problème de transfert thermique, d’application de colle ou de synchronisation de la pression qu’un défaut d’affleurage.
Toute ligne visible ne provient pas de l’unité d’encollage
Les unités de finition peuvent faire paraître défectueux un joint pourtant correct. Un affleurage incorrect peut laisser le chant légèrement saillant ou légèrement en retrait, créant une ligne d’ombre. Des réglages de racloir trop agressifs peuvent entamer le chant ou perturber la limite de l’adhésif. Les roues de polissage peuvent révéler des résidus au lieu de les éliminer si l’affleurage précédent n’a pas été réglé correctement.
La couleur et la transparence du chant influencent également la perception. Un chant translucide ou fin peut laisser apparaître l’adhésif sous-jacent plus facilement qu’un matériau opaque. Un adhésif foncé sur un décor clair ne pardonne pas, tandis qu’une colle assortie en couleur peut réduire le contraste visuel. Cela ne remplace pas un collage correct, mais peut constituer une décision de finition importante pour les portes d’armoires haut de gamme, les étagères visibles et les panneaux utilisés sous un éclairage intense de salle d’exposition.
Une procédure de dépannage méthodique évite de gaspiller des panneaux
Lorsque des défauts apparaissent, modifiez une seule variable à la fois. Modifier simultanément la température de colle, la vitesse d’avance, la pression des rouleaux et les réglages d’affleurage peut produire un bon panneau par hasard, mais ne fournit aucun réglage de procédé fiable pour l’équipe suivante.
Une séquence utile consiste à inspecter le bord brut du panneau, à confirmer que le chant et l’adhésif sont adaptés au travail, à vérifier l’état et la couverture de l’adhésif, puis à évaluer le contact des galets presseurs. Ce n’est qu’après avoir vérifié que le collage lui-même est solide que l’opérateur doit se concentrer sur l’affleurage, le raclage et le polissage. Conservez un panneau échantillon avant et après chaque réglage. En production quotidienne, cette simple habitude facilite grandement l’identification des défauts récurrents.
Pour les ateliers traitant divers matériaux de panneaux, il est utile de tenir un court relevé de réglage : type de panneau, type de chant, adhésif utilisé, état observé du matériau, réglage d’avance et tout ajustement effectué. Il n’a pas besoin d’être complexe. Sa valeur réside dans le fait que l’opérateur suivant n’a pas à redécouvrir la même solution lorsqu’un matériau connu revient.
Des lignes de colle fiables résultent d’un procédé stable
Une bonne plaqueuse de chants ne supprime pas la nécessité d’un réglage et d’un entretien rigoureux. Elle offre à l’opérateur une plateforme reproductible : un guidage précis des panneaux, une application de colle stable, un contact de pression fiable et des unités de finition capables de maintenir leurs réglages. Qingdao Zhongding Machinery Co., Ltd., forte de plus de 20 ans d’expérience dans la fabrication et l’exportation de machines à bois, accompagne les utilisateurs des usines de meubles, ateliers de menuiserie et lignes de production industrielles selon cette vision pratique : les performances de la machine et les pratiques d’utilisation doivent fonctionner ensemble.
Si un défaut de ligne de colle réapparaît constamment, résistez à la tentation de le considérer comme une simple nuisance esthétique. Inspectez dans cet ordre le bord du panneau, l’adhésif, les rouleaux, la température du matériau et la séquence de finition. Le panneau fournit généralement suffisamment d’indices pour identifier la cause réelle — et corriger cette cause coûte bien moins cher que d’affleurer, de retravailler ou de remplacer ultérieurement des pièces finies.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.