


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand les machines de ponçage pour produits en bois provoquent-elles des finitions irrégulières ?
Une finition irrégulière commence généralement avant qu'un panneau n'atteigne la dernière tête de ponçage. Les machines de ponçage pour produits en bois produisent des résultats incohérents lorsque l'abrasif, les réglages de la machine, l'état de la pièce et le flux de matériaux ne sont pas adaptés les uns aux autres. Le symptôme visible peut être une brillance inégale, des rayures transversales au fil du bois, des zones plus foncées après teinture, un lustrage des bords ou une surface lisse dans un sens et rugueuse dans l'autre.
Pour un opérateur, la question pratique n'est pas simplement de savoir si la machine « fonctionne ». Une ponceuse peut continuer à enlever de la matière tout en produisant une finition qui échouera lors de l'étape de revêtement, d'assemblage ou d'inspection. Le moyen le plus rapide de résoudre le problème consiste à déterminer si la variation suit le panneau, la largeur de la machine, une équipe particulière ou un changement récent d'abrasif ou d'approvisionnement en matériaux.
Commencez par examiner le motif sur la pièce
L'emplacement et la forme du défaut indiquent souvent son origine. Des zones rugueuses aléatoires sur différents panneaux suggèrent des propriétés du bois, une humidité ou des pratiques de chargement incohérentes. Des marques répétitives à la même position sur chaque panneau indiquent généralement une cause liée à la machine, comme une bande endommagée, un rouleau contaminé, une brosse usée ou un problème de réglage de pression.
Les longues lignes droites dans le sens d'avance sont généralement associées à une contamination de l'abrasif, à un joint de bande endommagé, à un patin rayé ou à de la poussière piégée. Les rayures transversales au fil apparaissent souvent lorsqu'une rayure grossière issue du ponçage précédent n'a pas été éliminée par le grain suivant, ou lorsque le panneau est avancé dans une direction inadaptée au fil du bois et à la conception du produit. Les différences de brillance après finition peuvent être moins visibles avant le revêtement, mais elles révèlent souvent une compression inégale de la surface causée par une pression excessive ou une étape finale de ponçage trop agressive.
N'évaluez pas un panneau uniquement au toucher. Une zone fortement comprimée peut sembler lisse, mais absorber la teinture ou le bouche-pores différemment de la surface environnante. Inspectez sous un éclairage rasant, comparez les panneaux avant et après revêtement lorsque cela est possible, et marquez le sens d'avance sur les pièces suspectes. Ces simples vérifications évitent aux opérateurs de traiter un problème d'enlèvement de matière comme un problème de revêtement.
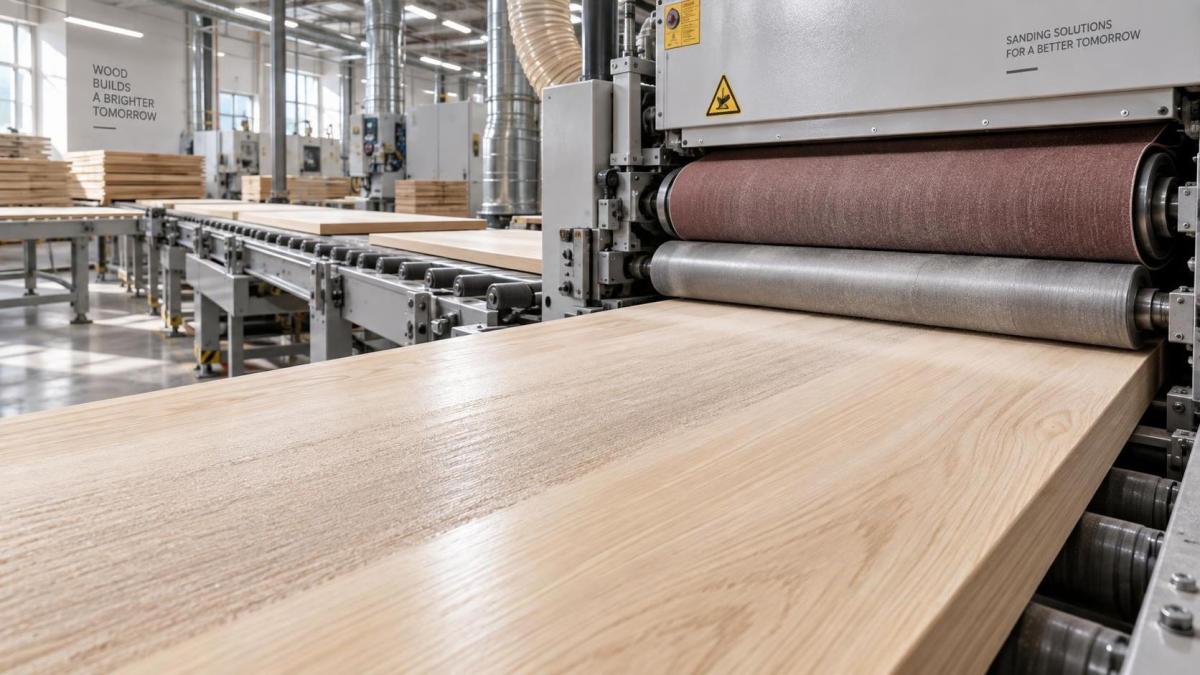
Le choix et l'état des abrasifs provoquent de nombreux défauts évitables
L'utilisation d'une mauvaise séquence d'abrasifs est l'une des raisons les plus fréquentes d'une finition irrégulière. Un grain final plus fin ne peut pas éliminer de manière fiable les rayures profondes laissées par une première passe trop grossière si les étapes intermédiaires sont omises ou effectuées trop rapidement. Les opérateurs réagissent parfois aux rayures visibles en ralentissant la ligne ou en augmentant la pression. Cela peut améliorer temporairement l'apparence du panneau, tout en générant de la chaleur, en encrassant la bande et en accentuant les variations de surface.
Chaque grain doit avoir une fonction claire : mise à niveau, affinage des rayures ou préparation finale de surface. La séquence requise dépend du substrat, de l'épaisseur du placage, du fil du bois massif, du système de revêtement et de l'aspect souhaité. Le MDF peut supporter une approche différente de celle du chêne, du frêne, du pin ou d'un placage décoratif mince. Une séquence adaptée à une porte en MDF peint peut laisser des rayures inacceptablement visibles sur du bois massif teinté.
Les abrasifs usés ne paraissent pas toujours complètement hors d'usage. Leur vitesse de coupe peut diminuer de manière inégale sur la largeur de la bande, particulièrement aux endroits où passent habituellement la plupart des panneaux. L'opérateur compense alors en augmentant la pression ou en réduisant la vitesse d'avance, ce qui peut créer une bande polie au centre du panneau et des bords plus rugueux. L'encrassement causé par du bois résineux, des débordements de colle, du mastic ou de la poussière a un effet similaire : l'abrasif cesse de couper proprement et commence à frotter.
- Remplacez les abrasifs lorsque la régularité de coupe diminue, et pas seulement lorsqu'une bande se déchire ou se casse visiblement.
- Maintenez le grain abrasif, le type de support et le sens d'installation conformes au procédé approuvé.
- Examinez immédiatement tout défaut soudain après un changement de bande ou de brosse ; un mauvais centrage et une installation incorrecte peuvent imiter un défaut d'étalonnage.
- Éliminez les lignes de colle, le mastic en relief et les contaminations avant l'étape de finition chaque fois que le procédé le permet.
Il existe également une idée fausse selon laquelle un grain plus fin améliore toujours la finition. Au-delà du niveau requis par le procédé de revêtement ou de finition, un ponçage très fin peut fermer la surface du bois ou lustrer les fibres plus tendres. La teinture, l'huile et certains bouche-pores peuvent alors pénétrer de façon irrégulière. L'objectif est d'obtenir un motif de rayures maîtrisé et répétable, et non la surface brute la plus lisse possible.
La pression, l'étalonnage et le suivi de bande comptent davantage qu'un réglage unique
Une pression de contact inégale est particulièrement dommageable, car elle produit des résultats différents sur un même panneau. Une machine peut enlever trop de matière d'un côté, laisser des marques d'usinage dans une autre zone ou créer des bandes récurrentes. Les causes courantes comprennent des têtes mal alignées, un patin irrégulier, des éléments de pression segmentés mal réglés, l'usure des rouleaux, une hauteur de convoyeur incorrecte et une base de machine non nivelée.
L'étalonnage doit être vérifié avec un matériau représentatif, et non uniquement en observant un convoyeur vide. Un panneau léger et étroit ainsi qu'un panneau large et lourd ne se comportent pas de la même manière sous un tambour de contact ou une bande abrasive. Un matériau déformé peut se soulever localement pendant l'avance, tandis qu'un matériau mince peut fléchir et recevoir davantage de ponçage près des espaces entre supports. Si la production comprend une large gamme d'épaisseurs, les opérateurs ont besoin d'une procédure de réglage contrôlée à chaque changement d'épaisseur, plutôt que de se fier à un réglage précédent.
L'état du convoyeur mérite la même attention. Une bande usée, une section d'aspiration endommagée, un maintien insuffisant ou une accumulation de poussière peuvent permettre à la pièce de se déplacer pendant le ponçage. Même un léger mouvement peut créer des marques diagonales ou un traitement irrégulier des bords. Lorsqu'un défaut n'apparaît que sur de petites pièces, examinez la stabilité de la pièce avant de modifier la tête de ponçage. Augmenter la pression sur une pièce instable rend généralement le résultat moins prévisible.
Pour la finition à la brosse, le même principe s'applique sous une forme différente. Un contact de brosse trop léger peut laisser une texture irrégulière ; un contact trop important peut arrondir les bords, accentuer les pores du bois tendre ou créer un aspect directionnel qui change selon la lumière. Une machine équipée de disques indépendants, de rouleaux verticaux et de rouleaux droits peut offrir aux opérateurs davantage de contrôle sur les profils et les faces des panneaux, mais uniquement si la hauteur des brosses, l'oscillation, la vitesse d'avance et le média abrasif sont réglés en fonction du matériau réel.
Par exemple, unemachine de polissage à brosses configurée avec des groupes de brosses à disques et à rouleaux peut être pertinente lorsque des composants de meubles nécessitent une finition brossée ou polie contrôlée sur les faces et les bords des panneaux. Sa plage d'épaisseur de travail annoncée de 5-140 mm et sa plage d'avance réglable de 5-30 m/min illustrent pourquoi le réglage ne peut être réduit à une recette universelle : un panneau de MDF mince à une vitesse d'avance plus élevée ne réagira pas comme un composant épais en bois massif nécessitant une définition de texture plus marquée.
Le mouvement du bois et la préparation des panneaux peuvent compromettre un réglage machine correct
Lorsque les vérifications de la machine ne révèlent aucun défaut évident, examinez attentivement le matériau. Le bois ne se ponce pas uniformément lorsque sa teneur en humidité varie au sein d'un même lot ou lorsque les panneaux ne se sont pas stabilisés dans l'environnement de production. Les parties plus dures et plus tendres du fil sont enlevées à des vitesses différentes. Le relèvement des fibres, les nœuds non adhérents, le bois de bout, les veines minérales et les différences entre le placage de face et l'âme peuvent tous modifier le résultat visuel.
Les variations liées à l'humidité sont souvent prises pour un défaut de ponçage, car le panneau peut sembler acceptable immédiatement après l'usinage. Plus tard, les fibres peuvent se relever, les joints peuvent apparaître à travers la face, ou la teinture peut révéler des différences d'absorption localisées. Le ponçage ne peut pas corriger un panneau qui bouge ni une surface de placage déjà déformée par des conditions instables du substrat. Il peut seulement rendre le défaut plus visible.
La qualité des panneaux en amont est également importante. Les variations d'épaisseur, une mauvaise préparation des lignes de collage, des chants non arasés et un usinage initial insuffisant obligent l'étape finale de ponçage à effectuer un travail correctif pour lequel elle n'a pas été conçue. Une ponceuse de finition doit affiner une surface raisonnablement régulière. Si elle est utilisée pour aplanir des défauts importants, la consommation d'abrasif augmente et la régularité de finition diminue.
Pour le bois massif, surveillez l'orientation du fil et le mélange des composants. Faire passer dans un programme fixe des pièces d'essences, de largeurs ou de motifs de fil très différents peut produire un résultat moyen techniquement acceptable, mais un lot visiblement incohérent. Regrouper des matériaux similaires et utiliser des recettes vérifiées est souvent plus efficace que d'ajuster continuellement les réglages pendant la production.
La vitesse d'avance et le taux d'enlèvement doivent être considérés ensemble
Les opérateurs modifient souvent d'abord la vitesse d'avance, car elle est accessible et affecte immédiatement la surface. Elle ne doit pas être réglée isolément. Une avance plus lente augmente le temps de contact de l'abrasif et l'enlèvement de matière. Si la pression, l'état de la bande et le grain restent inchangés, ralentir l'avance peut provoquer un arrondi des bords, des marques de chaleur ou un ponçage excessif du fil tendre. Une avance trop élevée peut laisser les rayures précédentes intactes et rendre la finition incohérente d'un panneau à l'autre.
Le réglage correct est celui qui enlève de manière constante la quantité prévue sans surchauffe, encrassement ni compression de la surface. Un petit essai est plus utile qu'une modification importante des réglages. Faites passer plusieurs pièces provenant du même lot de matériau, inspectez-les sous le même éclairage et comparez la première et la dernière pièce. Un résultat satisfaisant sur un seul panneau mais qui dérive sur un lot n'est pas un procédé stable.
Consignez les changements dans un enregistrement de réglage : type de panneau, épaisseur, séquence d'abrasifs, réglages des têtes, vitesse d'avance et résultat observé. Cela est particulièrement utile pour les machines de ponçage de produits en bois qui traitent des changements fréquents de produits. Cela réduit la dépendance à la mémoire individuelle des opérateurs et facilite l'identification d'un problème apparu après un changement de matériau, d'outillage ou de paramètre.
Distinguez les défauts de ponçage des défauts de revêtement avant d'apporter des corrections
Certaines réclamations concernant la finition apparaissent après le ponçage. Une couleur de teinture irrégulière peut résulter de variations de densité du bois, d'une contamination par la colle, d'une application inégale du bouche-pores ou de matériaux de finition incompatibles. Toutefois, le ponçage peut également être en cause lorsqu'il crée un lustrage localisé, des rayures résiduelles ou une ouverture de surface irrégulière.
Une vérification pratique consiste à inspecter le panneau brut à plusieurs étapes. Si un défaut est visible avant le revêtement sous une lumière oblique, le ponçage ou la préparation des panneaux en amont est probablement l'élément à examiner. Si le panneau brut est uniforme mais que le défaut n'apparaît qu'après la teinture, le bouche-pores ou la couche de finition, examinez également le procédé de finition. Évitez de poncer à répétition des panneaux revêtus rejetés sans avoir identifié la cause initiale ; cela peut enlever le placage, modifier les profils et masquer des éléments utiles.
Pour les produits teintés ou revêtus d'un vernis transparent, conservez un échantillon approuvé près de la ligne. Il donne aux opérateurs une référence réaliste pour le sens des rayures, la définition des pores, la douceur des bords et la brillance. Des réglages écrits sont nécessaires, mais un échantillon physique aide à distinguer une caractéristique normale du matériau d'un défaut de procédé en développement.
Un ordre de dépannage utile dans l'atelier
Lorsque des finitions irrégulières apparaissent, commencez par le plus petit nombre de variables. Confirmez que le défaut se répète, identifiez son emplacement par rapport au déplacement dans la machine et isolez un seul type de matériau. Inspectez ensuite les abrasifs et les brosses, nettoyez les surfaces de contact, vérifiez le suivi et l'état du convoyeur, puis contrôlez l'étalonnage de la tête ou de la pression. Ce n'est qu'après ces vérifications que la vitesse d'avance ou la pression doit être modifiée.
Si le défaut suit la largeur de la machine, concentrez-vous sur la tête de ponçage, le patin, le rouleau, la brosse ou le support du convoyeur à cette position. S'il suit certains panneaux quel que soit l'endroit où ils passent, inspectez l'humidité, la planéité, le fil, la qualité du placage et la préparation en amont. Si le défaut commence après un changement d'outillage, revenez à la spécification approuvée d'abrasif ou de brosse avant d'effectuer des réglages mécaniques plus larges.
Une finition stable résulte de la maîtrise de l'enlèvement de matière plutôt que de la recherche d'apparence panneau par panneau. Une fois l'état de l'abrasif, la pression de contact, la qualité du matériau et la vitesse d'avance alignés, la machine devient prévisible. C'est cette prévisibilité qui réduit les retouches, protège les surfaces minces et donne aux opérateurs une base défendable pour déterminer si la prochaine correction doit être effectuée sur la ponceuse, plus tôt lors de la préparation ou sur la ligne de revêtement.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.