


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles sont les causes du talonnage sur une raboteuse double face et comment le réduire ?
Le talonnage sur une raboteuse double face peut rapidement transformer des planches usinées avec précision en retouches coûteuses, en particulier lorsqu’il apparaît aux extrémités d’entrée ou de sortie de la pièce.
Pour les équipes de maintenance après-vente, la priorité est de déterminer si le talonnage provient du réglage, de l’usure, de l’alignement, de la manutention du matériau ou d’une défaillance mécanique sous-jacente.
Dans la plupart des cas, le talonnage de rabotage n’est pas causé par un composant isolé. Il se produit lorsque le support de la pièce et la pression d’entraînement changent lors de l’entrée ou de la sortie.
Ce guide explique comment le personnel de maintenance peut diagnostiquer systématiquement le talonnage, corriger les défauts courants et aider les clients à maintenir une production plus régulière et plus constante.
Qu’est-ce que le talonnage sur une raboteuse double face ?
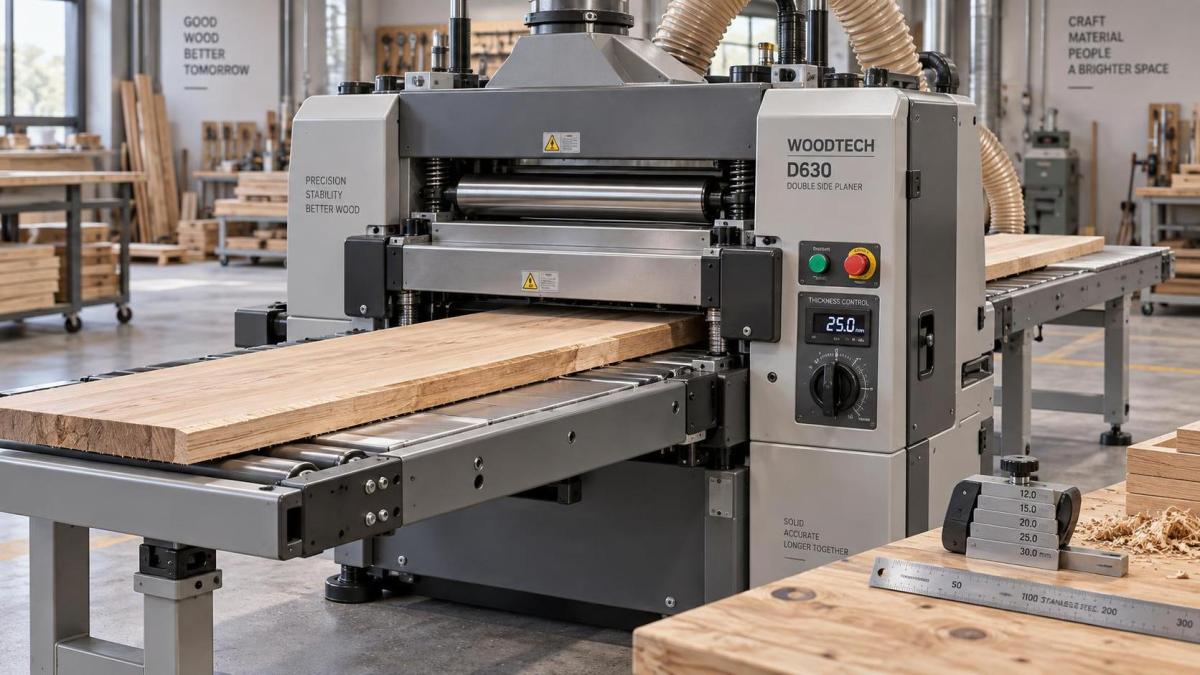
Le talonnage est une variation localisée d’épaisseur ou de profondeur de surface près du début ou de la fin d’une planche après son passage dans une raboteuse double face.
Il peut apparaître sous la forme d’un creux peu profond, d’une coupe plus profonde ou d’une transition irrégulière. Même de petits défauts peuvent être inacceptables pour les panneaux de meubles et les composants de précision.
Sur une machine double face, le talonnage peut se produire sur la surface supérieure, la surface inférieure ou sur les deux surfaces en même temps.
Le défaut est généralement plus visible après le ponçage, la teinture, le revêtement ou l’assemblage des panneaux. Ces opérations ultérieures rendent souvent les variations d’épaisseur plus apparentes et plus coûteuses.
Les équipes de maintenance doivent d’abord confirmer que le problème est bien un talonnage plutôt que des marques de couteaux, des vibrations, un glissement de courroie, une déformation du bois ou une épaisseur de matériau irrégulière.
Mesurez les planches concernées en plusieurs points à l’aide d’une jauge d’épaisseur étalonnée. Comparez l’extrémité d’entrée, la section centrale et l’extrémité de sortie avant de régler les composants de la machine.
Une perte d’épaisseur répétable aux deux extrémités indique généralement des changements de support ou de pression. Les défauts aléatoires sont plus souvent liés à un matériau instable, à des problèmes d’entraînement ou à un outillage endommagé.
Documentez l’essence du bois, la largeur, la longueur, l’état d’humidité, l’épaisseur cible, la vitesse d’avance et les réglages de l’arbre porte-outils avant de commencer une inspection détaillée.
Pourquoi le talonnage au bord d’entrée se produit lors de l’introduction de la planche
Le talonnage au bord d’entrée se produit lorsque l’avant de la pièce entre dans la raboteuse double face et n’est pas encore soutenu par un nombre suffisant de rouleaux d’entraînement.
À l’entrée, la planche peut pivoter légèrement autour du premier point de contact. Ce mouvement modifie sa relation avec l’arbre porte-outils inférieur, l’arbre porte-outils supérieur ou les éléments presseurs.
Si la table d’entrée est trop basse, la planche peut monter ou s’abaisser lorsqu’elle atteint le premier rouleau motorisé. L’outil enlève alors davantage de matière.
Une table d’entrée positionnée trop haut peut également créer une transition brusque. La planche peut se fléchir vers le bas lorsqu’elle passe sur le bâti de la machine.
Un alignement incorrect de la table d’entrée est particulièrement courant après le transport, le déplacement de la machine, des dommages dus à une collision ou un remontage incomplet après une intervention de maintenance.
Vérifiez la planéité et la hauteur de la table par rapport au plan de référence spécifié par le fabricant. Utilisez une règle rectifiée, un comparateur à cadran et des blocs de mesure appropriés lorsque cela est nécessaire.
Ne vous fiez pas uniquement aux contrôles visuels. De faibles différences de hauteur peuvent produire un talonnage visible lors de l’usinage de longues planches, de bandes étroites ou de matériaux à rigidité limitée.
Des premiers rouleaux d’entraînement usés, contaminés ou affaiblis peuvent aggraver le talonnage au bord d’entrée, car ils ne stabilisent pas la planche avant le début de la coupe.
Inspectez les surfaces des rouleaux afin de détecter les accumulations de résine, les zones aplaties, les revêtements endommagés, le jeu des roulements, une pression de ressort inégale et une traction insuffisante sur toute la largeur de travail.
Pourquoi le talonnage au bord de sortie se développe à la sortie de la planche
Le talonnage au bord de sortie apparaît généralement lorsque la dernière partie de la planche quitte le dernier rouleau d’entraînement ou perd un support stable du côté de sortie.
Lorsque le contact avec les rouleaux change, la pièce peut pivoter ou se soulever légèrement. Ce mouvement modifie la profondeur de coupe durant les dernières secondes du passage de rabotage.
Une table de sortie réglée sous le plan de référence de la machine permet à l’extrémité de la planche de s’abaisser. Cela provoque souvent des coupes plus profondes près du bord de sortie.
Si la table de sortie est trop haute, la planche peut être forcée vers le haut lors de la sortie. Selon la géométrie de la machine, cela peut également créer une variation d’épaisseur visible.
Vérifiez que la table de sortie soutient la planche finie à la hauteur correcte. Le réglage doit respecter la méthode d’ajustement documentée par le fabricant de la machine.
Les planches longues, lourdes, flexibles ou larges nécessitent une attention particulière. Leur masse non soutenue peut tirer l’extrémité de sortie vers le bas, même lorsque la raboteuse elle-même est correctement réglée.
Les clients signalent parfois un talonnage intermittent uniquement sur les pièces longues. Dans ces cas, inspectez les supports à rouleaux externes et la manipulation par l’opérateur avant de remplacer des pièces de la machine.
L’usure des rouleaux de sortie peut également provoquer une instabilité. Vérifiez la concentricité des rouleaux, l’état de surface, le réglage de la pression, la fluidité des roulements et la synchronisation avec les rouleaux adjacents.
Lorsqu’un défaut de sortie apparaît seulement d’un côté de la planche, comparez la pression des rouleaux gauche et droit, le support de table, la position de l’arbre porte-outils et l’alignement du bâti.
Comment la pression des rouleaux d’entraînement affecte le talonnage de rabotage
Les rouleaux d’entraînement maintiennent fermement la pièce contre les surfaces de référence de la machine. Leur pression doit être suffisante pour assurer le contrôle sans comprimer ni déformer le matériau.
Une pression trop faible permet à la planche de bouger lorsque les forces de coupe changent. Une pression trop élevée peut comprimer le bois tendre et créer une épaisseur irrégulière après reprise élastique.
Sur une raboteuse double face, les réglages de pression doivent être coordonnés avec la profondeur de coupe, l’essence de bois, la teneur en humidité, la rugosité de surface et la vitesse d’avance.
Le personnel de maintenance doit comparer la compression réelle des ressorts des rouleaux ou la pression pneumatique avec le manuel de l’équipement, plutôt que d’effectuer les réglages uniquement selon les préférences de l’opérateur.
Une pression inégale d’un côté à l’autre peut faire incliner une planche. Cela peut créer du talonnage, une conicité ou une qualité de surface différente sur la largeur.
Vérifiez l’absence de grippage des arbres de rouleaux presseurs, les ressorts endommagés, les vérins fuyants, les bagues usées et l’accumulation de poussière qui limite le mouvement vertical normal.
Les surfaces des rouleaux doivent être propres et exemptes d’huile, de cire, de résidus de colle et de fibres de bois compactées. La contamination réduit l’adhérence et rend le comportement d’avance imprévisible.
Inspectez également le système de transmission de l’avance. Des chaînes détendues, des engrenages usés, des joints universels endommagés ou des défaillances de l’entraînement à vitesse variable peuvent entraîner un mouvement irrégulier de la planche à travers les arbres porte-outils.
Tout réglage doit être suivi de passes d’essai utilisant les dimensions de matériau habituelles du client. Un réglage efficace sur de courtes pièces de bois dur peut échouer sur de longs panneaux en bois tendre.
Les arbres porte-outils, les couteaux et les barres presseuses peuvent-ils être responsables ?
Les problèmes d’arbre porte-outils ne créent pas toujours un talonnage classique, mais ils peuvent aggraver les défauts d’entrée et de sortie en augmentant la force de coupe ou en réduisant la régularité de surface.
Les couteaux émoussés exigent davantage de force pour enlever la matière. La résistance supplémentaire peut tirer une planche insuffisamment soutenue vers le haut, le bas ou le côté pendant les transitions critiques.
Inspectez le tranchant des couteaux, leur saillie, le logement des plaquettes, les éléments de verrouillage et l’équilibrage de l’arbre porte-outils. Remplacez les couteaux ou plaquettes endommagés par un jeu apparié si nécessaire.
Sur les arbres porte-couteaux conventionnels, une hauteur de couteau inégale peut provoquer des marques périodiques qui peuvent être confondues avec du talonnage. Utilisez la jauge et la procédure de réglage appropriées.
Les arbres porte-outils hélicoïdaux exigent des pratiques d’inspection différentes. Vérifiez que les plaquettes sont correctement positionnées, que les fixations sont serrées conformément aux spécifications et que les arêtes endommagées sont indexées ou remplacées.
Les barres presseuses sont tout aussi importantes, car elles contrôlent la pièce près de la zone de coupe. Un jeu incorrect peut permettre un mouvement avant ou après la coupe.
Une barre presseuse réglée trop haut peut ne pas retenir efficacement la planche. Une barre réglée trop bas peut marquer le matériau, surcharger les rouleaux d’entraînement ou provoquer une friction inutile.
Vérifiez séparément les éléments presseurs supérieurs et inférieurs. Une configuration double face peut présenter différents symptômes selon l’arbre porte-outils et le système de support concernés.
Ne réglez jamais les barres presseuses sans consulter la documentation spécifique de la machine. Des réglages génériques peuvent être dangereux et produire de mauvais résultats sur une autre conception de raboteuse.
Comment vérifier l’alignement des tables et la géométrie de la machine
Une géométrie de table stable est la base de la réduction du talonnage. Même des rouleaux bien entretenus ne peuvent pas compenser entièrement une table d’entrée ou de sortie mal alignée.
Commencez avec une machine propre. Retirez les copeaux, la résine, l’adhésif, les bandes d’usure endommagées et les débris qui pourraient affecter les mesures ou le support de la planche.
Verrouillez tous les composants réglables conformément à la procédure d’entretien. Les résultats de mesure ne sont pas fiables lorsque les tables, têtes, rouleaux ou ensembles presseurs ne sont pas correctement fixés.
Utilisez des instruments de précision adaptés à la tolérance requise. Une longue règle rectifiée, des jauges d’épaisseur, des comparateurs à cadran et des bases magnétiques sont des outils de maintenance courants.
Mesurez la hauteur de table sur les côtés gauche, central et droit. Répétez les mesures dans le sens de déplacement de la planche afin d’identifier toute torsion, tout affaissement ou tout point de montage inégal.
Vérifiez si le support de sortie suit le trajet de la pièce finie. Son plan effectif doit soutenir la planche sans l’écarter de la géométrie normale de la machine.
Inspectez les ancrages de la machine et l’état du sol. Une machine mal mise à niveau ou des boulons de fondation desserrés peuvent permettre une déformation du bâti, en particulier après un déplacement ou une utilisation intensive.
Pour les machines à positionnement automatisé de l’épaisseur, inspectez les vis de levage, les chaînes, les colonnes de guidage, le retour du codeur et la synchronisation entre les systèmes de levage gauche et droit.
Un mouvement d’élévation inégal peut causer une variation d’épaisseur sur la largeur de la planche. Il peut être signalé comme du talonnage lorsque les opérateurs n’inspectent que de courtes sections près des extrémités.
Quelles pratiques d’utilisation peuvent réduire immédiatement le talonnage ?
Des réglages de maintenance corrects sont essentiels, mais les pratiques d’utilisation affectent également les résultats. Les clients doivent recevoir des consignes de manipulation claires après toute intervention mécanique.
Introduisez les planches bien droites dans la machine sans relever le bord d’entrée. Les opérateurs doivent soutenir les pièces longues tout en laissant les rouleaux contrôler le positionnement final.
Du côté de sortie, soutenez la planche finie au niveau du plan de sortie. Ne tirez pas vers le bas, ne soulevez pas vers le haut et ne tordez pas la planche avant que les rouleaux d’entraînement ne la libèrent.
Utilisez des tables de support d’entrée et de sortie de dimensions appropriées pour les matériaux longs. Des supports à rouleaux réglables peuvent aider, mais leur hauteur doit être vérifiée avec soin.
Évitez d’usiner des pièces fortement déformées, vrillées, tuilées ou cintrées sans tenir compte de leur contact avec les surfaces de référence de la machine. Un matériau instable peut imiter des défauts d’équipement.
Réduisez une profondeur de coupe excessive lors de l’usinage de matériaux difficiles. Un enlèvement de matière important augmente la charge de coupe et rend les mouvements à l’entrée et à la sortie plus probables.
La vitesse d’avance doit également correspondre au matériau et aux conditions de coupe. Une vitesse très élevée peut réduire le contrôle effectif lorsque les couteaux sont émoussés ou que les composants d’avance sont usés.
Pour les pièces courtes, respectez les exigences de longueur minimale de pièce de la machine. Un matériau plus court que l’entraxe des rouleaux soutenus peut être dangereux et sujet à un talonnage important.
Lorsque cela est possible, laissez une surlongueur de finition à chaque extrémité des planches critiques. Il s’agit d’une protection pratique de production pour les composants exigeant des longueurs finies impeccables.
Une séquence pratique de dépannage pour les équipes après-vente
Un diagnostic structuré évite le remplacement inutile de pièces. Commencez par confirmer le modèle de défaut à l’aide de plusieurs planches du même matériau et dans les mêmes conditions de fonctionnement.
Notez si le talonnage se produit à l’entrée, à la sortie, aux deux extrémités, sur une surface, sur les deux surfaces, d’un côté ou sur toute la largeur de la pièce.
Inspectez ensuite les facteurs de fonctionnement de base : longueur de planche, méthode de support, profondeur de coupe, vitesse d’avance, état d’humidité, rectitude du matériau et état de l’outil de coupe.
Nettoyez ensuite la machine et inspectez tous les rouleaux d’entraînement accessibles, les barres presseuses, les surfaces de table, les ressorts, les roulements, les conduites pneumatiques et les composants de transmission.
Mesurez l’alignement des tables d’entrée et de sortie par rapport aux points de référence du fabricant. Corrigez les erreurs importantes avant d’effectuer des réglages fins des rouleaux ou des barres presseuses.
Vérifiez la pression et la hauteur des rouleaux dans l’ordre de réglage documenté. Modifier plusieurs réglages simultanément rend difficile l’identification de la véritable source de l’amélioration.
Effectuez des pièces d’essai contrôlées après chaque réglage. Marquez chaque planche avec la modification de réglage, le sens de passage, le côté de la machine et les résultats d’épaisseur mesurés.
Si les symptômes persistent, inspectez la géométrie de l’arbre porte-outils et les systèmes de levage de la machine. Utilisez les tolérances du manuel d’entretien et faites appel au support technique de l’usine lorsque nécessaire.
Pour les clients internationaux, Qingdao Zhongding Machinery peut fournir des conseils techniques, une assistance en pièces détachées et une aide au dépannage pour les besoins de maintenance des machines à bois.
Conclusion : réduire le talonnage en contrôlant la stabilité du support et de l’avance
Le talonnage sur une raboteuse double face est généralement un problème de support et de stabilité qui survient lorsque le contact des rouleaux, le support de table ou les forces de coupe changent.
L’approche corrective la plus efficace est systématique : vérifier le défaut, inspecter la manutention du matériau, nettoyer et contrôler les composants d’avance, mesurer la géométrie des tables, puis tester les réglages.
Le talonnage au bord d’entrée indique couramment un support d’entrée et un contrôle initial des rouleaux. Le talonnage au bord de sortie implique plus souvent le support de sortie et le contact final des rouleaux.
Des arbres porte-outils bien entretenus, des barres presseuses correctement réglées, des rouleaux propres, des tables alignées et des méthodes d’utilisation rigoureuses réduisent les retouches tout en améliorant la régularité des planches finies.
Pour les équipes après-vente, un diagnostic précis importe davantage qu’un réglage rapide. Un processus de dépannage documenté protège les performances de la machine, la confiance des clients et l’efficacité de production à long terme.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.