


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi les perceuses latérales se désalignent-elles sur les bords des panneaux ?
Une dérive de la perceuse latérale entraîne un mauvais alignement des trous dans les panneaux, des reprises et des échecs lors de l’assemblage. Découvrez les causes courantes et les vérifications pratiques pour rétablir rapidement la précision.
La perceuse latérale a une fonction qui semble simple : percer un trou dans le chant d’un panneau, exactement à l’endroit indiqué sur le plan, à la bonne profondeur et perpendiculairement à la face. Quand elle fonctionne correctement, personne n’y pense. Les tourillons s’insèrent, les connecteurs se serrent et le caisson s’équerrit du premier coup. Quand elle dérive, les symptômes apparaissent partout sauf sur la machine elle-même. Et la machine continue de percer avec un décalage de quelques fractions de millimètre, jusqu’à ce que tout un lot de panneaux ne puisse plus être assemblé correctement.
L’erreur est généralement faible, souvent inférieure à un millimètre, et rarement identique pour tous les trous. Plusieurs causes différentes peuvent produire le même résultat visible sur un panneau fini. La question utile est donc de savoir d’où vient réellement la position du trou.
D’où vient réellement la position d’un trou ?
Chaque trou percé par une perceuse latérale est déterminé simultanément par trois éléments : le chant de référence du panneau contre le guide, la face du panneau contre la table et la position de la broche par rapport à ces deux surfaces. Si l’un d’eux bouge, le trou se déplace aussi. Un guide usé, un panneau qui ne repose pas à plat ou une broche qui présente du jeu peuvent tous produire le même résultat visible : un trou décentré sur le chant. Mais chacun exige une correction complètement différente.
Considérez la machine comme une chaîne. Le guide définit la distance par rapport au chant. La table définit la hauteur du trou dans l’épaisseur du panneau. La broche définit l’angle et la profondeur. Un défaut à n’importe quel maillon entraîne une dérive, qui s’accentue souvent progressivement, dixième de millimètre par dixième de millimètre, jusqu’à provoquer des problèmes d’assemblage. Mesurez la machine par rapport à une référence connue, un élément à la fois, avec un panneau dont la planéité et l’équerrage ont déjà été vérifiés.
Le chant de référence est généralement le premier suspect
La plupart des dérives sur les chants de panneaux commencent au niveau du guide, car c’est la surface à laquelle l’opérateur fait confiance sans y penser. Le panneau est poussé contre le guide, le serre-pièce s’abaisse et le perçage commence. Si la face du guide est usée, bosselée ou recouverte de vieux résidus de colle et de poussière, le panneau ne repose pas sur le véritable plan de référence. Il s’appuie sur un point saillant ou bascule sur une arête de colle séchée. Le trou est alors percé par rapport à cette fausse position, et l’erreur se répète sur chaque panneau jusqu’au nettoyage ou au réalignement du guide.
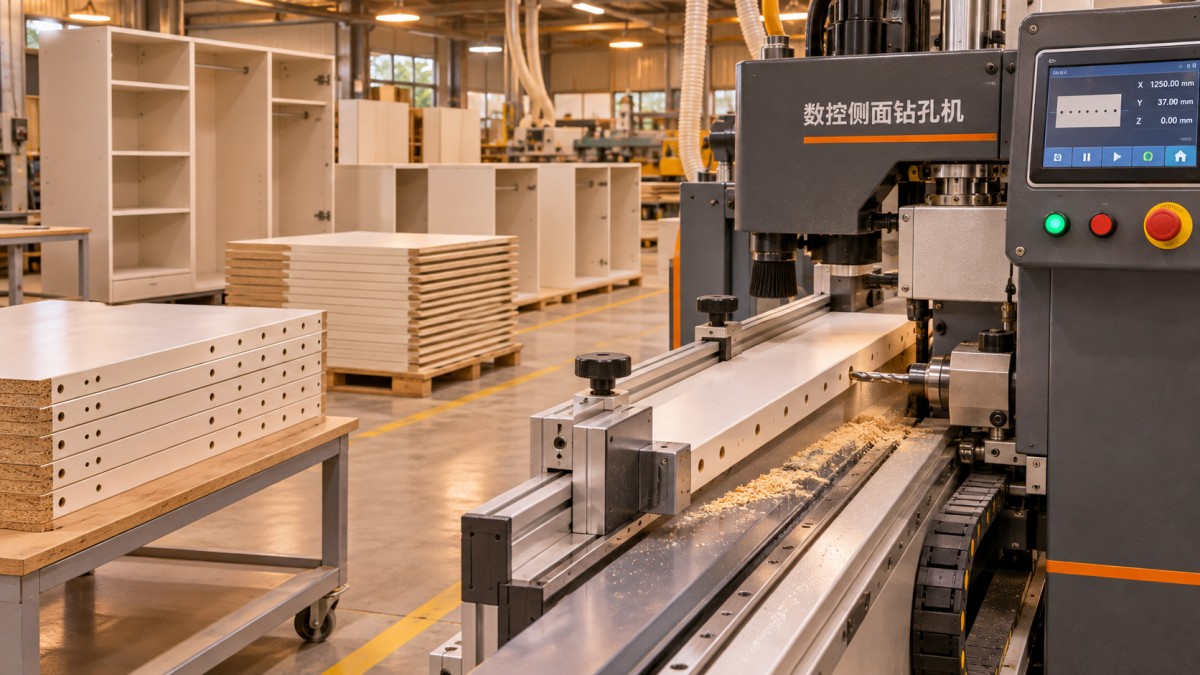
Vérifiez le guide avec une règle et une jauge d’épaisseur, et non à l’œil. Faites-les glisser sur toute la longueur utile et recherchez les espaces près du centre, là où les panneaux passent le plus souvent. Nettoyez d’abord la face du guide, puis effectuez la mesure. Un nombre étonnant de problèmes de dérive se résolvent au simple stade du nettoyage. Vérifiez également les butées de fin de course : une butée qui a glissé ou dont la face de contact est usée déplace toute la disposition des trous le long du panneau, et les vibrations peuvent progressivement desserrer les butées au cours d’un poste.
Le chant du panneau constitue la moitié de la référence
La précision d’une perceuse latérale ne peut pas dépasser celle du chant de référence. Si le chant du panneau n’est pas droit ou n’est pas d’équerre par rapport à la face, le trou sera percé au bon endroit par rapport à ce chant, mais au mauvais endroit par rapport au meuble fini. Ce défaut est le plus souvent mal diagnostiqué, car la machine fait exactement ce pour quoi elle a été réglée. Avant de régler la machine, percez un panneau d’essai dont vous avez vérifié l’équerrage à l’aide d’une équerre et la rectitude à l’aide d’une règle, puis marquez le chant placé contre le guide. Si le panneau d’essai est précis et que les panneaux de production ne le sont pas, le problème vient du matériau ou de l’opération précédente, et non de la perceuse.
L’unité de perçage : une usure que l’on sent avant de la voir
Si le guide et le panneau sont conformes, examinez ensuite l’unité de perçage. Un foret émoussé ou endommagé ne se contente pas de percer lentement : il dévie. Lorsque le foret pénètre dans le chant du panneau, une arête de coupe usée le pousse sur le côté et le trou dévie. L’effet est plus prononcé dans les panneaux denses et ceux qui ont une couche de surface dure. Si les trous dérivent davantage au début d’un lot et moins après le remplacement du foret, le foret était la cause depuis le début.
Le faux-rond de la broche est une forme plus discrète du même défaut. Une broche dont les roulements sont usés, un mandrin qui ne maintient plus le foret dans l’axe ou un foret mal inséré produiront un trou légèrement trop grand et légèrement décalé, et l’erreur variera en fonction de la vitesse et de l’avance. Pour le détecter, faites tourner la broche à la main, après avoir isolé la machine et retiré le foret. Elle doit tourner régulièrement, sans point dur ni jeu latéral perceptible à la main. Toute rugosité ou tout jeu mérite d’être signalé.
La profondeur est un problème distinct, souvent confondu avec une dérive de position. Une butée de profondeur qui a bougé ou un mécanisme d’avance qui n’atteint plus la même butée à chaque cycle peut produire des trous tantôt trop peu profonds, tantôt trop profonds. Vérifiez la profondeur à l’aide d’une jauge de profondeur sur un panneau d’essai, et non en regardant le réglage de la butée. Le réglage et le résultat sont deux choses différentes.
Serrage, poussière et déplacement du panneau en cours de cycle
Un panneau qui bouge pendant que le foret coupe produira toujours un trou défectueux, et le déplacement est généralement assez faible pour passer inaperçu. Une pression de serrage insuffisante laisse le panneau se déplacer lorsque le foret attaque, surtout lors du premier trou, car le foret pousse le panneau à l’opposé du guide. Une pression excessive fait bomber un panneau mince ou flexible entre les serre-pièces, puis celui-ci reprend sa forme après le perçage en entraînant le trou avec lui. La pression adéquate maintient le panneau à plat contre la table et fermement contre le guide, sans le déformer. Elle n’est pas la même pour un panneau de 18 mm et un panneau de 12 mm.
La poussière et les copeaux sont une autre cause cachée. Une couche de poussière fine sous un panneau le soulève d’une fraction de millimètre, ce qui suffit à décentrer le trou dans l’épaisseur. Les copeaux coincés entre le chant du panneau et le guide produisent le même effet dans l’autre sens. Un système d’aspiration efficace au début du poste, mais moins performant l’après-midi parce qu’un tuyau est partiellement obstrué ou qu’un sac est plein, entraîne une dérive qui semble surgir de nulle part au milieu d’un lot. Soufflez la zone de travail, vérifiez que l’aspiration fonctionne réellement au niveau de la tête de perçage et essuyez la table et le guide entre les lots. La vitesse d’avance joue également un rôle : une pénétration trop rapide du foret le fait dévier.
Une séquence de diagnostic pour trouver le défaut dans l’ordre
Le moyen le plus rapide de corriger une dérive consiste à examiner la machine dans l’ordre où se détermine la position du trou et à ne modifier qu’un seul élément à la fois. Commencez par le panneau, puis vérifiez le guide, le serrage et enfin l’unité de perçage. À chaque étape, percez un panneau d’essai et mesurez-le avant de passer à la suivante. Si le panneau d’essai est correct, arrêtez-vous. Régler une machine en bon état pour compenser un panneau défectueux ou un foret usé ne fait que créer un second défaut, qui apparaîtra lors du travail suivant.
Un test de dix minutes suffit pour distinguer la plupart de ces problèmes. Prenez un panneau vérifié, percez la disposition habituelle et mesurez chaque trou au pied à coulisse : sa distance par rapport au chant de référence, la hauteur de son centre dans l’épaisseur et sa profondeur. Notez les valeurs. Un décalage constant signifie qu’un réglage a bougé. Une erreur qui augmente le long du panneau indique qu’un élément fléchit ou que le guide n’est pas droit. Une erreur aléatoire signifie qu’un élément bouge pendant la coupe, ce qui oriente vers le foret, le serrage ou la poussière. Sans mesures, tous les défauts se ressemblent. Mesurez le premier panneau d’un lot, puis un autre au milieu du lot.
Quand le problème vient du panneau, et non de la machine
Le matériau du panneau mérite une vérification spécifique, car c’est la seule variable que la machine ne peut pas contrôler. Des panneaux stockés sur chant ou empilés de manière inégale peuvent se voiler suffisamment pour ne plus reposer sur la table en leur milieu. Les variations d’épaisseur comptent également. Un lot de panneaux d’épaisseur nominale de 18 mm, dont l’épaisseur réelle varie entre 17,6 et 18,4 mm, présentera des trous qui semblent se déplacer dans l’épaisseur, même lorsque la machine est correctement réglée pour le milieu de la plage. Dans ce cas, il ne faut pas régler la machine, mais prendre une décision : la régler en fonction de la moyenne mesurée, trier les panneaux par épaisseur ou signaler le problème au fournisseur.
Maintenir l’alignement après la correction
Corriger une dérive une fois ne suffit pas à maintenir la précision d’une perceuse latérale. Les pièces à l’origine de la dérive s’usent progressivement ; les vérifications doivent donc être régulières et non uniquement réactives. Une courte routine hebdomadaire suffit pour la plupart des contrôles : nettoyer le guide et la table, vérifier le guide à l’aide d’une règle, contrôler les butées de fin de course avec une règle graduée, inspecter les forets, puis percer et mesurer un panneau d’essai. Cette routine prend moins de temps que la reprise d’un meuble défectueux.
Remplacez les forets en fonction de leur état, et non selon un calendrier, mais n’attendez pas qu’ils soient manifestement émoussés. Un foret qui commence à dévier produit déjà des trous défectueux et sollicite davantage la broche, ce qui réduit la durée de vie des roulements. La formation est aussi importante que l’entretien. Un opérateur qui vérifie systématiquement le premier panneau d’un lot détectera rapidement toute dérive. Montrez aux nouveaux opérateurs comment mesurer un trou, reconnaître un foret usé et savoir quand arrêter la machine et demander de l’aide plutôt que de modifier un réglage qu’ils ne comprennent pas. Les réglages les plus coûteux sont généralement ceux effectués dans la précipitation, sans mesure.
Qingdao Zhongding Machinery Co., Ltd. travaille depuis plus de 20 ans avec des fabricants de meubles et des ateliers de panneaux, et constate souvent le même phénomène sur ses installations : la machine qui dérive est rarement une machine en panne. Le plus souvent, il s’agit d’un guide à nettoyer, d’un foret à remplacer ou d’un panneau qui n’a jamais été d’équerre. Les fournisseurs qui apportent le plus d’aide sont ceux qui peuvent vous accompagner dans la séquence de diagnostic et fournir les pièces d’usure et les forets nécessaires pour maintenir la précision de la machine.
Une dérive sur les chants de panneaux peut être corrigée, généralement rapidement, dès lors que le défaut est correctement localisé. Commencez par mesurer un panneau d’essai, vérifiez successivement le chant de référence, le serrage et l’unité de perçage, et ne modifiez qu’un seul élément à la fois. Lorsque les mesures du panneau d’essai sont correctes, cessez les réglages. Notez ensuite le problème et la solution, afin que, la prochaine fois que les trous commenceront à dévier, la réponse soit déjà affichée à côté de la machine.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.