


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Contrôle automatique de la pression dans les presses à chaud pour bois : éviter les variations d’épaisseur
Les variations d’épaisseur font partie de ces problèmes d’atelier de pressage qui peuvent sembler mineurs au départ et devenir coûteux à la fin d’un poste. Un panneau peut paraître acceptable à sa sortie de la presse à chaud, puis causer des difficultés lors du ponçage, du placage de chants, du laminage, de l’assemblage ou du contrôle qualité. Lorsque l’épaisseur varie d’une zone du panneau à une autre — ou d’un lot de production au suivant — les opérateurs perdent du temps à effectuer des réglages, la consommation de matériaux augmente et les panneaux rebutés commencent à s’accumuler.
Unepresse à chaud pour bois avec contrôle automatique de la pression est conçue pour rendre cette étape de production plus stable. Au lieu de s’appuyer entièrement sur le réglage manuel de la pression et le jugement de l’opérateur, le système surveille et régule la force de pressage tout au long du cycle. Pour les usines de meubles, les producteurs de contreplaqué et de panneaux plaqués, les fabricants de portes et les ateliers de menuiserie, il peut s’agir d’un moyen pratique de réduire les irrégularités d’épaisseur sans transformer les opérations quotidiennes en un exercice d’ingénierie complexe.
Le point important est que le contrôle automatique de la pression ne remplace pas une bonne discipline de processus. C’est un outil qui rend reproductible un processus bien maîtrisé. Pour l’utiliser efficacement, les opérateurs doivent toujours comprendre pourquoi les variations d’épaisseur se produisent, ce que la presse contrôle réellement et quelles conditions extérieures au système hydraulique peuvent encore influencer le panneau final.
Pourquoi un panneau ne sort pas toujours avec l’épaisseur prévue
Lors du pressage à chaud, l’épaisseur résulte de plusieurs forces agissant conjointement : pression des plateaux, température, temps de pressage, densité du matériau, teneur en humidité, comportement de l’adhésif et structure de la pièce elle-même. Un manomètre peut indiquer la valeur correcte, mais cela ne signifie pas automatiquement que chaque partie du panneau reçoit la même compression effective.
Prenons un travail typique de placage ou de laminage. Le panneau support peut présenter une densité légèrement différente entre les bords et le centre. Le placage peut contenir plus ou moins d’humidité que d’habitude. La colle peut être appliquée trop abondamment dans une zone, tandis qu’une autre zone commence à sécher avant le chargement. Si la pression augmente trop rapidement, l’air emprisonné et l’excès d’adhésif risquent de ne pas s’échapper uniformément. Si elle est trop faible, les couches risquent de ne pas être correctement consolidées. Ces conditions peuvent produire des panneaux dont l’épaisseur, la qualité de collage ou l’aspect de surface varient.
Les variations d’épaisseur sont souvent liées à l’une des conditions suivantes :
- Pression hydraulique inégale sur la zone de travail de la presse
- Chargement irrégulier, tel que des panneaux mal alignés ou une hauteur d’empilage inégale
- Plateaux intermédiaires déformés, plaques de presse endommagées ou contamination des surfaces des plateaux
- Variations de la teneur en humidité des panneaux, de la densité de l’âme ou de l’épaisseur du matériau
- Application de colle instable et temps d’assemblage ouvert variable
- Réglages manuels différents selon les opérateurs ou les postes
- Perte de pression, problèmes de réponse des valves ou mauvaise synchronisation du système hydraulique
- Réglages pression-temps-température incorrects pour le matériau traité
C’est pourquoi une seule valeur de « pression correcte » est rarement suffisante. La presse doit appliquer la force de manière contrôlée et reproductible, tandis que l’opérateur doit s’assurer que le matériau entrant dans la machine convient au cycle programmé.
Ce que le contrôle automatique de la pression modifie pendant le cycle de pressage
Sur une presse conventionnelle réglée manuellement, l’opérateur définit la pression cible, démarre le cycle et vérifie si la machine semble fonctionner normalement. Si les conditions de production changent, la réponse peut dépendre de l’expérience : tourner une valve, augmenter la pression après l’apparition d’un problème ou compenser au ressenti. Des opérateurs qualifiés peuvent obtenir de bons résultats de cette manière, mais la régularité devient plus difficile lorsque les spécifications des produits changent fréquemment ou que les équipes alternent.
Avec le contrôle automatique, la pression est régulée par des paramètres programmés et un retour d’information hydraulique. Le système peut gérer la transition entre la fermeture des plateaux et la montée en pression, maintenir la pression sélectionnée pendant le temps de maintien requis et relâcher la pression de manière contrôlée à la fin du cycle. Selon la configuration de la presse, le système de commande peut recevoir un retour des capteurs de pression et coordonner les composants hydrauliques afin de maintenir la plage de pression spécifiée.
L’avantage ne consiste pas simplement à appliquer « davantage de pression ». En effet, une pression trop élevée peut créer ses propres problèmes, notamment un manque de colle, une surcompression des âmes à faible densité, des dommages au placage ou un excès de refoulement de colle. L’essentiel est d’appliquer labonne pression selon un profil prévisible.
Par exemple, un procédé peut nécessiter une augmentation progressive de la pression plutôt qu’un serrage immédiat à pleine force. Une montée contrôlée permet à l’assemblage de se stabiliser, laisse l’air s’échapper et réduit le risque de déplacement ou de marquage de la surface. Une fois la pression cible atteinte, la machine la maintient de façon stable pendant que la chaleur favorise le durcissement de l’adhésif. Un relâchement correctement géré peut également réduire les contraintes sur le panneau et rendre le déchargement plus sûr et plus fluide.
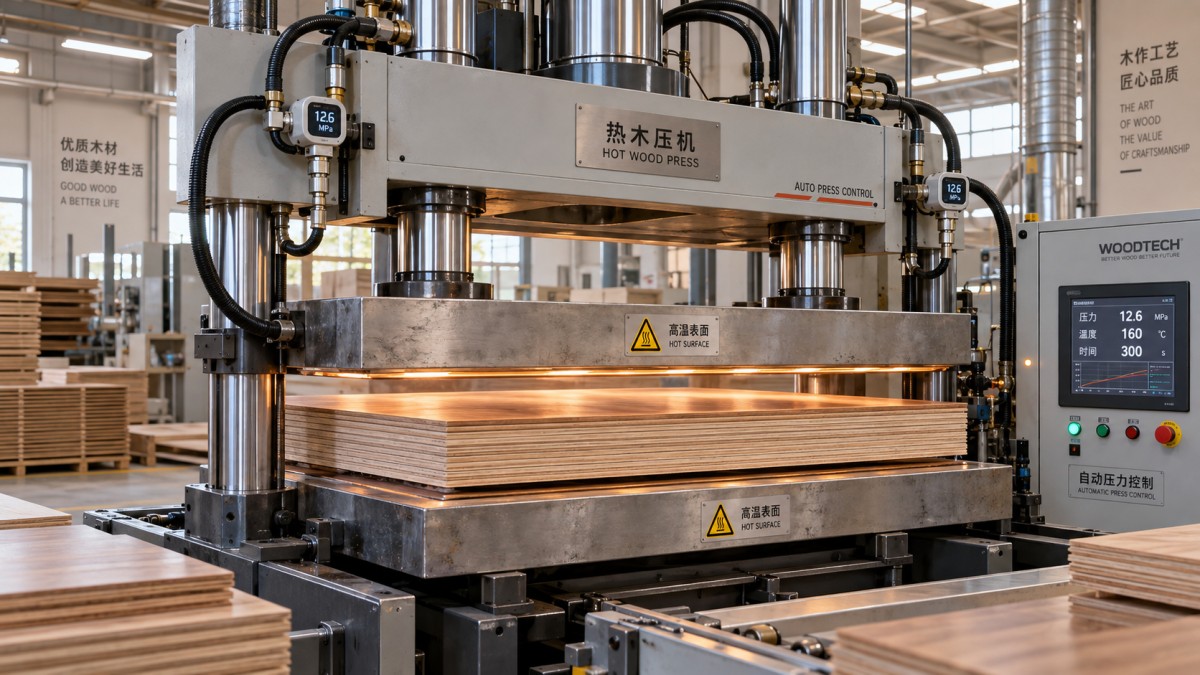
Pour l’opérateur, cela rend le processus plus visible. Au lieu de deviner si la pression est correctement maintenue, il peut surveiller le réglage programmé, la réponse réelle de la machine, l’état du cycle ainsi que les alarmes ou écarts. Cette visibilité est particulièrement utile lorsqu’un problème de qualité commence à apparaître. Elle fournit à l’équipe un meilleur point de départ pour le dépannage que le simple fait de modifier la pression en espérant que le panneau suivant sera meilleur.
L’uniformité de pression n’est pas la même chose que la pression indiquée par le manomètre
Une idée fausse courante consiste à supposer qu’une lecture stable du manomètre hydraulique prouve une compression uniforme sur l’ensemble du panneau. Le manomètre confirme la pression du système en un point de mesure ; il ne prouve pas directement que chaque centimètre carré de la pièce est pressé de manière égale.
L’uniformité de la pression sur le panneau dépend de l’état et de la conception de l’ensemble du système de pressage. La planéité des plateaux, la rigidité du bâti, la disposition des vérins, le parallélisme entre les plateaux supérieur et inférieur ainsi que l’état des plaques intermédiaires sont tous importants. Une presse peut disposer d’une régulation automatique précise tout en produisant des résultats irréguliers si les surfaces des plateaux ne sont pas parallèles ou si des débris sont coincés sous la pièce.
Les opérateurs doivent accorder une attention particulière à la discipline de chargement. Un panneau placé hors centre peut affecter la répartition de la force, notamment lors du traitement de petites pièces ou de l’utilisation d’une partie seulement d’un grand plateau de presse. L’utilisation de plaques intermédiaires appropriées, de panneaux d’écartement ou de dispositions de chargement équilibrées peut contribuer à répartir la pression plus uniformément. L’approche correcte dépend de la conception de la machine et du produit, mais le principe reste le même : ne demandez pas au système de commande de compenser une mauvaise configuration physique.
Un contrôle rapide en atelier avant d’incriminer la machine
Lorsque des variations d’épaisseur apparaissent, il est tentant d’augmenter immédiatement la pression. Avant de modifier le programme, vérifiez les éléments de base. Les panneaux sont-ils propres et plats ? Y a-t-il une accumulation de colle, de la poussière ou une zone endommagée sur le plateau ? Des lots de matériaux sont-ils mélangés ? Le schéma d’application de la colle a-t-il changé ? Le panneau entre-t-il dans la presse avec le même niveau d’humidité que le lot précédent ?
Une habitude utile consiste à mesurer l’épaisseur en plusieurs points définis : les quatre coins et le centre constituent un schéma de départ pratique. Enregistrez les relevés avec la recette de presse, le type de matériau, la date, le poste et l’opérateur. Sur plusieurs cycles, le schéma devient souvent plus clair. Une zone mince répétée au même emplacement peut indiquer un problème mécanique ou lié au plateau. Une variation aléatoire d’un panneau à l’autre peut plutôt indiquer une irrégularité des matériaux, de la colle ou du chargement.
Régler la pression en fonction du matériau, et non des habitudes
De nombreux problèmes de production commencent avec une recette copiée d’un travail précédent sans tenir compte de ce qui a changé. L’essence du placage, la construction de l’âme, la taille du panneau, le type d’adhésif, le niveau d’humidité et la finition de surface influencent tous les réglages de presse appropriés. Un cycle qui fonctionne bien pour un parement de porte ou un panneau de meuble laminé peut ne pas convenir à un autre.
Lors de la configuration d’une presse à chaud pour bois avec contrôle automatique de la pression, utilisez les spécifications du produit et les recommandations du fournisseur d’adhésif comme point de départ. Validez ensuite les réglages à l’aide de panneaux d’essai contrôlés. Évitez d’ajuster plusieurs variables en même temps. Si l’épaisseur est irrégulière, modifier simultanément la pression, la température, le temps de maintien, l’application de colle et la méthode de chargement peut masquer la cause réelle.
Une approche plus fiable consiste à vérifier un facteur à la fois :
- Vérifiez l’épaisseur à l’entrée, la planéité et l’état d’humidité du panneau.
- Confirmez que l’application de la colle est uniforme et respecte la plage d’étalement prévue.
- Contrôlez la propreté et le parallélisme des plateaux ainsi que l’état des plaques intermédiaires ou des feuilles de protection.
- Chargez le panneau de manière constante, en utilisant la même position de référence et la même méthode de support.
- Exécutez le cycle pression-temps-température sélectionné et mesurez le panneau fini à des points fixes.
- Déterminez si la variation est directionnelle, répétable ou aléatoire avant de modifier la recette.
Pour les panneaux à faible densité, une pression excessive peut comprimer l’âme au-delà de l’épaisseur finale souhaitée. Pour les constructions en bois dur dense, une pression insuffisante peut laisser un mauvais contact entre les couches. Les assemblages épais peuvent nécessiter une stratégie de chaleur et de maintien différente de celle des placages minces. Le contrôle automatique de la pression offre à l’opérateur une plateforme reproductible, mais la recette doit toujours correspondre au matériau.
Comment la régulation automatique réduit les variations entre opérateurs
Dans les ateliers très actifs, les résultats ne doivent pas dépendre entièrement de la personne qui se trouve devant la presse. Les opérateurs expérimentés apportent un jugement précieux, notamment pour évaluer le comportement de la colle, la qualité du placage ou des matériaux inhabituels. Toutefois, les tâches de contrôle répétitives — maintenir une pression stable, suivre une séquence chronométrée et appliquer le même profil de pression à chaque cycle — sont celles où l’automatisation peut rendre la production quotidienne moins sensible aux variations.
Les réglages de pression programmés établissent une méthode de travail commune. L’équipe du matin et celle du soir peuvent utiliser le même cycle validé. Si un nouvel opérateur prend le relais, il dispose d’une référence définie plutôt que d’une instruction orale telle que « pressez un peu plus fort que d’habitude ». Cela est particulièrement utile lorsqu’une usine traite plusieurs types de panneaux et doit éviter toute confusion entre les recettes.
Le contrôle automatique favorise également une réaction plus rapide lorsqu’un écart se produit. Si la pression réelle n’atteint pas la valeur cible, baisse pendant la phase de maintien ou si le cycle est interrompu, l’opérateur peut examiner une condition précise plutôt que de se fier uniquement à l’inspection du panneau fini. Cela n’élimine pas le besoin de contrôles qualité, mais peut empêcher qu’un problème mineur d’équipement ne se transforme en un lot complet de panneaux irréguliers.
Signes indiquant que le système de contrôle de pression nécessite une attention
Même une presse bien construite nécessite une surveillance régulière. Les problèmes de contrôle de la pression peuvent se développer progressivement : un cycle met plus longtemps à atteindre son réglage, la pression dérive durant l’étape de maintien, la machine réagit différemment selon les moments de la journée, ou les mesures d’épaisseur commencent à révéler une tendance. Ces signaux méritent une attention avant que la qualité de production ne se dégrade davantage.
Vérifiez les capteurs de pression, les manomètres, l’état de l’huile hydraulique, les joints, les flexibles, les valves et les performances des vérins conformément au programme d’entretien de la machine. Les fuites ne doivent jamais être considérées comme purement esthétiques. De petites fuites hydrauliques peuvent affecter la stabilité de la pression et créer des problèmes de sécurité. La contamination de l’huile ou un état d’huile inadéquat peuvent également affecter le comportement des valves et la régularité de leur réponse.
Les contrôles mécaniques sont tout aussi importants. Inspectez les surfaces des plateaux afin de détecter les bosses, les accumulations de résine et l’usure. Vérifiez que la presse se ferme uniformément et que les pièces mobiles fonctionnent sans bruit ni résistance inhabituels. Si la machine comporte plusieurs vérins ou des points de levage synchronisés, tout mouvement inégal doit être traité rapidement. Le contrôle automatique de la pression fonctionne au mieux lorsque les systèmes hydrauliques et mécaniques sont tous deux en bon état.
Mettre en place une routine pratique de contrôle de l’épaisseur
Les meilleurs résultats proviennent généralement d’une routine simple appliquée de manière constante, et non de réglages permanents. Au début d’une production, vérifiez la recette, l’état du matériau et la propreté des plateaux. Pendant la production, échantillonnez les panneaux finis à des intervalles planifiés plutôt que d’attendre une réclamation du processus suivant. Mesurez les mêmes emplacements à chaque fois et conservez des enregistrements suffisamment simples pour que les opérateurs puissent les utiliser.
Si une mesure sort de la tolérance acceptée, isolez méthodiquement la cause. Comparez le panneau avec l’échantillon précédent. Vérifiez si la variation suit un emplacement de la machine, un lot de matériau ou une méthode de chargement particulière. Examinez la courbe de pression réelle si le système de commande la fournit. Effectuez ensuite une correction réfléchie et vérifiez le résultat avec un autre panneau d’essai.
Cette approche peut sembler plus lente qu’un réglage immédiat de la pression, mais elle permet généralement de gagner du temps sur une journée complète de production. Des modifications aléatoires peuvent créer un nouveau défaut tout en masquant le défaut d’origine. Un dépannage contrôlé protège à la fois la qualité des panneaux et la confiance des opérateurs.
Choisir un système de presse qui favorise une production stable
Lors de l’évaluation d’une nouvelle presse à chaud ou de la modernisation d’une ligne de production existante, les acheteurs doivent regarder au-delà du tonnage maximal. Demandez comment la pression est surveillée et contrôlée, si les réglages peuvent être enregistrés pour différents produits, avec quelle clarté l’interface opérateur affiche l’état du cycle et à quel point le personnel de maintenance peut accéder facilement aux composants hydrauliques. La taille des plateaux, l’ouverture, le système de chauffage, la structure du bâti, la disposition des vérins et les dispositifs de sécurité doivent tous correspondre aux dimensions réelles des panneaux et à la méthode de production.
Il est également utile de prendre en compte l’assistance fournie avec l’équipement. Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines pour le travail du bois destinées aux usines de meubles, aux ateliers de menuiserie et aux lignes de production industrielles. Forte de plus de 20 ans d’expérience dans le secteur, l’entreprise se concentre sur des solutions de machines pratiques ainsi que sur l’assistance technique, la disponibilité des pièces détachées et un service après-vente réactif. Pour les utilisateurs, cela est important, car un pressage à chaud stable ne dépend pas seulement du jour de l’installation ; il repose sur un entretien correct de la machine et sur sa bonne compréhension tout au long de sa durée de fonctionnement.
Une presse à chaud pour bois avec contrôle automatique de la pression ne peut pas corriger tous les défauts des matériaux, mais elle peut éliminer du processus une source majeure d’irrégularité inutile. Associée à des plateaux propres, des assemblages constants, des recettes adaptées et des mesures régulières, elle permet aux opérateurs de mieux maîtriser le contrôle de l’épaisseur. Le résultat n’est pas seulement un cycle de pressage plus automatisé : c’est un atelier de production plus calme et plus prévisible, où moins de panneaux deviennent des surprises après leur sortie de machine.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.